· Rumtoo Engineering Team · Guias de Compra · 6 min de leitura
O que e um peletizador monofuso para flocos de PET
Guia pratico sobre peletizadores monofuso para flocos de PET lavados. Saiba onde funcionam bem, quais suas limitacoes e o que checar em secagem, filtragem e desgaseificacao antes de investir.
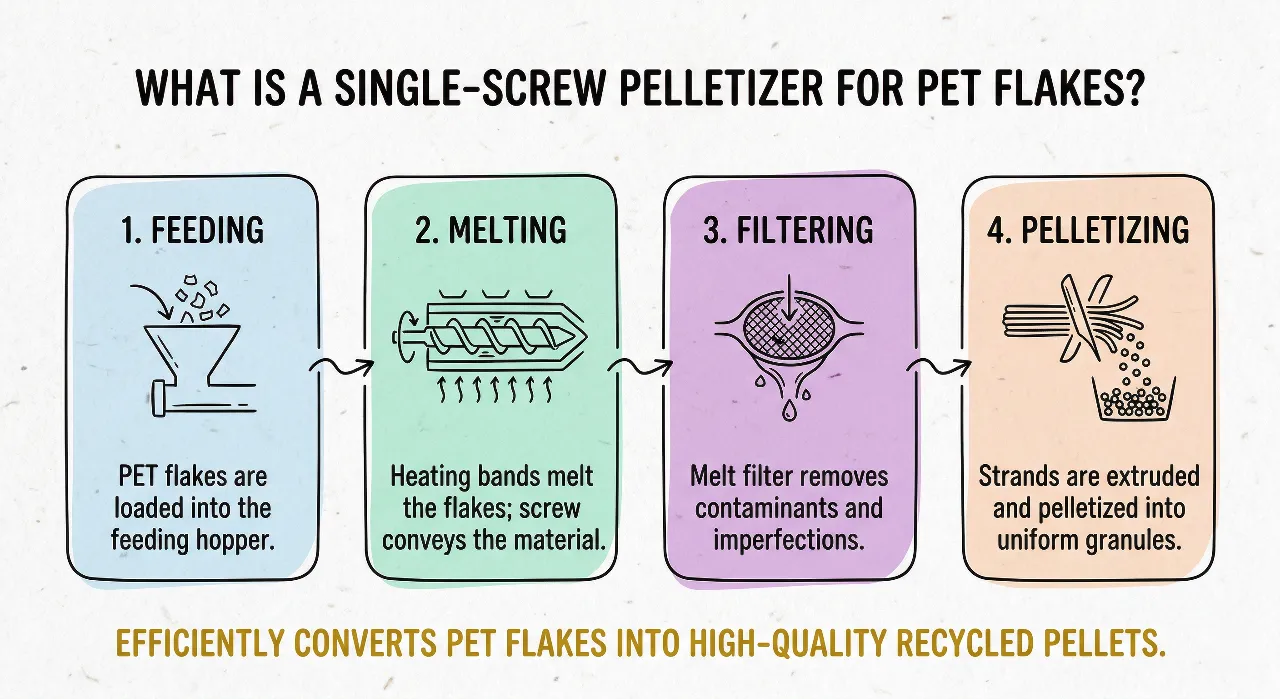
Um peletizador monofuso para flocos de PET e um sistema de extrusao dimensionado para fundir, homogeneizar, filtrar, desvolatilizar e peletizar flocos limpos de PET (polietileno tereftalato) pos-consumo ou pos-industrial utilizando uma unica rosca extrusora. Para resinas selecionadas e aplicacoes bem definidas, representa uma das solucoes mais confiaveis e economicas do setor. Contudo, na presenca de flocos umidos ou contaminacao irregular, transforma-se com rapidez num gargalo dispendioso.
Antes de escolher o peletizador, a gerencia industrial deve garantir que o preparo e a lavagem dos flocos a montante estejam sob rigoroso controle. A linha de lavagem de flocos de garrafas PET da Rumtoo assegura a remocao de impurezas, enquanto nossas linhas de peletizacao para plastico rigido e extrusoras de dupla rosca industriais demonstram como diferentes tecnologias de extrusao atendem as demandas de cada mercado consumidor.
Quando a peletizacao monofuso de PET e tecnicamente viavel
A extrusao monofuso mantem seu protagonismo na reciclagem devido a sua robustez mecanica, facilidade operacional e menor custo de aquisicao (CAPEX). Apresenta excelente retorno sobre o investimento sob as seguintes condicoes:
- Flocos limpos e previamente separados: A materia-prima provem de aparas industriais selecionadas ou garrafas cristalinas com contaminacao por outros polimeros abaixo de 50 ppm.
- Umidade de alimentacao estritamente controlada: Os flocos passam por secadores desumidificadores ou cristalizadores infravermelhos, entrando no funil com umidade inferior a 50 ppm (0,005%).
- Densidade aparente homogenea: Flocos com granulometria uniforme (8–12 mm) e finos minimizados (<1%), viabilizando alimentacao gravitacional estavel sem entupimentos.
- Aplicacoes sem composicao pesada: O granulo final sera aplicado em chapas para termoformagem, fitas de arquear ou fibras sinteticas, e nao em masterbatches com alto teor mineral ou fibra de vidro.
Nessas condicoes, o peletizador monofuso entrega manutencao descomplicada, menor custo em itens de desgaste e menor consumo energetico especifico (kWh/kg) em comparacao com extrusoras de dupla rosca de alto cisalhamento.
Por que a secagem do PET e mais importante que a potencia do motor
O PET e muito menos tolerante a umidade do que poliolefinas como PE ou PP. Caso flocos umidos entrem no canhao de extrusao, a agua provoca imediata degradacao hidrolitica entre 260°C e 285°C. As ligacoes ester das cadeias polimericas rompem-se, derrubando a viscosidade intrinseca (IV) de 0,78 dL/g para niveis inviaveis de 0,60 dL/g.
Conforme detalhado no nosso guia de controle de qualidade de flocos reciclados, cinco parametros precisam estar assegurados antes da extrusao:
- Teor de umidade: Abaixo de 50 ppm para monofuso convencional (ou <100 ppm com vacuo profundo em multiplas etapas).
- Contaminacao por PVC: Estritamente abaixo de 50 ppm (idealmente <20 ppm), pois o PVC gera acido cloridrico na temperatura do PET, oxidando a rosca e amarelando a massa.
- Poeira e restos de rotulos: Fibras de celulose e colas carbonizam contra o cilindro, colmatando as telas filtrantes em minutos.
- Residuos metalicos: Fragmentos de aco riscam camisas bimetalicas e lascam navalhas de corte.
- Densidade aparente: Abaixo de 280 kg/m³, alimentadores forcados sao essenciais para evitar oscilacoes de pressao de massa.
Comparativo: Monofuso vs. Dupla Rosca vs. Sistemas SSP
| Parametro de Engenharia | Peletizador Monofuso PET | Extrusora Dupla Rosca Corrotante | Sistema Direct Flake / SSP |
|---|---|---|---|
| Umidade de entrada permitida | ≤50 ppm (secagem previa) | 50–200 ppm (com alto vacuo) | Reator sob vacuo continuo |
| Queda de Viscosidade (IV) | -0,06 a -0,10 dL/g | -0,03 a -0,06 dL/g | Estavel ou elevada (+0,05 dL/g) |
| Razao L/D Tipica | 32:1 a 36:1 | 40:1 a 48:1 | 44:1 a 52:1 |
| Estagios de Desgaseificacao | 1 ou 2 portos (-0,09 MPa) | Alto vacuo multietapa (-0,096 MPa) | Vacuo profundo continuo (<10 mbar) |
| Capacidade de Aditivacao | Restrita a masterbatch de cor | Alta carga de cargas e fibras | Polimerizacao especializada |
| Aplicacao do Granulo | Fitas de arquear, termoformagem | Filamento tecnico, injecao | Grau alimenticio Bottle-to-Bottle |
| Investimento de Capital (CAPEX) | Referencia ($) | 1,6x – 2,2x ($$) | 3,5x – 6,0x ($$$$) |
| Consumo Energetico Especifico | 0,28–0,35 kWh/kg | 0,38–0,48 kWh/kg | 0,45–0,60 kWh/kg |
Principais subsistemas de uma linha monofuso de alta performance
1. Rosca barreira e cilindro bimetalico
O PET exige plastificacao suave. Roscas barreira com elementos misturadores tipo Maddock evitam superaquecimento local. Camisas centrifugadas com ligas de carboneto de tungsteno garantem durabilidade contra a abrasao dos flocos.
2. Desgaseificacao a vacuo com purgadores refrigerados
Bombas de anel liquido com condensadores retem oligomeros volatiles e umidade residual antes que alcancem os mecanismos internos das bombas.
3. Filtracao continua de massa fundida
Trocadores de tela hidraulicos com placas duplas ou discos rotativos para telas de 80 a 150 mesh (180–100 μm) viabilizam a troca de filtros sem paralisar o processo.
4. Corte por espaguete em banheira de agua ou corte subaquatico
Devido a baixa viscosidade do PET fundido, o corte por espaguete em agua morna (60–75°C) ou sistemas de corte subaquatico previnem o entupimento dos orificios da matriz.
Quando o sistema monofuso nao e a melhor escolha
O peletizador monofuso nao e indicado quando:
- Os flocos possuem umidade irregular e o investimento nao contempla torres de secagem por dessecante.
- O material inclui misturas com copoliestres (PETG) ou embalagens multicamada.
- O objetivo e a aprovacao direta para grau alimenticio (FDA/EFSA) sem reator SSP complementar.
- E necessaria a incorporacao de elevadas porcentagens de cargas minerais.
Nessas situacoes, a adocao de uma extrusora de dupla rosca ou a reestruturacao do projeto por meio do nosso guia de planejamento de plantas PET assegura melhor viabilidade comercial.
Cinco questoes indispensaveis antes de comprar o equipamento
- Limite de umidade contratual: Qual umidade maxima de flocos e garantida antes que a perda de IV ultrapasse 0,05 dL/g?
- Area util de filtragem e pressao: Qual a area ativa de tela (cm²) e o diferencial de pressao maximo (ΔP) admitido?
- Consumo energetico integrado: Quantos kWh por tonelada de pellet prime consome a linha completa?
- Vazao e nivel de vacuo: Qual a capacidade da bomba (m³/h) e a pressao residual garantida em carga total?
- Garantia metalurgica da rosca e cilindro: Quais ligas bimetalicas asseguram resistencia ao desgaste continuo?
Perguntas frequentes (FAQ)
E possivel extrudar flocos de PET umidos sem secagem previa?
Nao. Um monofuso convencional provocara quebra hidrolitica severa, perda drastica de viscosidade e pellets frageis e espumados. A secagem para valores abaixo de 50 ppm e obrigatoria.
Quanto cai a viscosidade intrinseca (IV)?
Com flocos bem secos (<50 ppm) e rosca barreira otimizada, a reducao fica entre 0,05 e 0,08 dL/g. Sem secagem adequada, a queda ultrapassa facilmente 0,20 dL/g.
Qual sistema de corte e mais indicado para PET?
Para capacidades ate 800 kg/h, o corte por espaguete em banheira de agua morna e confiavel e acessivel. Acima de 1.000 kg/h, o corte subaquatico proporciona maior automacao e granulos esfericos uniformes.
Se deseja confirmar se a peletizacao monofuso e a solucao mais rentavel para o seu lote de flocos de PET, entre em contato com nossa equipe de engenharia. A Rumtoo auxilia na analise do material e no dimensionamento da linha ideal.
- peletizador monofuso
- peletizacao de flocos de PET
- reciclagem de PET
- linha de peletizacao de plasticos rigidos
- peletizacao de reciclagem