Reciclagem de Embalagens Alimentares e Plásticos Pintados

Sistemas de Lavagem a Quente e Decapagem de Tinta de Plásticos

Configure uma linha de lavagem a quente para recipientes plásticos alimentares pós-consumo, ou uma linha de decapagem e lavagem para peças plásticas pintadas. Cada processo alia o tratamento térmico ou mecânico adequado à lavagem por fricção, separação por densidade, enxaguamento e secagem.

  • Lavagem a quente para embalagens de refeição em PP e tabuleiros de PET triados
  • Decapagem mecânica de tinta para peças plásticas pintadas selecionadas
  • Parâmetros de lavagem e metas de pureza validados por testes em laboratório
Ver Fluxo de Processo
Rolar
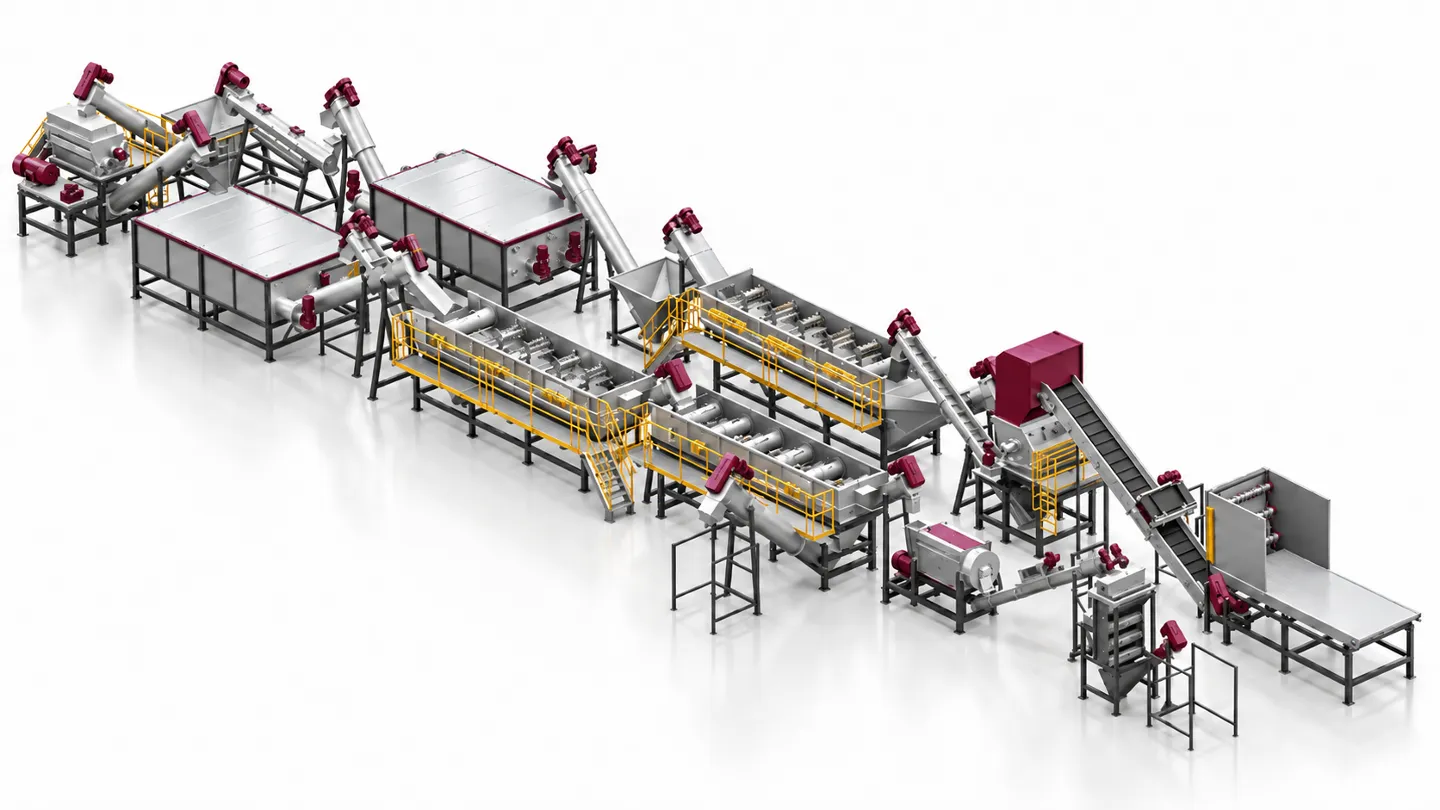
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Lavagem a quente para embalagens de refeição em PP e tabuleiros de PET triados
  • Decapagem mecânica de tinta para peças plásticas pintadas selecionadas
  • Parâmetros de lavagem e metas de pureza validados por testes em laboratório

Escolha a Rota de Lavagem Adequada para o Seu Material

Resíduos alimentares gordurosos e tintas superficiais requerem abordagens de limpeza distintas. Parta do polímero, da contaminação presente e da aplicação final pretendida.

Material RecebidoRota de LimpezaVerificação Crítica de Projeto
Embalagens e caixas de refeição em polipropileno (PP) usadasPré-limpeza, trituração, lavagem a quente, lavagem por fricção e enxaguamentosCarga de gorduras e óleos, rótulos, química de lavagem e controlo da fração flutuante de PP
Tabuleiros termoformados e embalagens de PET triadasLavagem a quente específica para PET, lavagem por fricção, separação densimétrica e secagemEstrutura dos tabuleiros, adesivos de selagem, risco multicamada e fração de PET que afunda
Peças plásticas pintadas e carcaças moldadas com revestimentoDecapagem mecânica por atrito, lavagem por fricção, enxaguamentos múltiplos e separação de resíduosCompatibilidade do polímero base, aderência da tinta, formação de finos e tolerância de tinta residual

O PP e o PET exigem triagem separada e receitas operacionais distintas. Embalagens multicamada, misturas de resinas ou tintas especiais requerem ensaios prévios com amostras.

Do Plástico Contaminado aos Flocos Limpos e Secos

Selecione a lavagem a quente ou a decapagem de tinta como etapa central. Os módulos de apoio preparam o material e removem continuamente os contaminantes libertados.

1

Triagem e Pré-Limpeza

Identifique o polímero alvo e remova metais, plásticos incompatíveis e resíduos grosseiros. Deixe escorrer restos de comida e pré-lave embalagens muito sujas para proteger o circuito principal.

2

Trituração Calibrada

Reduza os recipientes ou peças em flocos homogéneos. Ajuste o crivo e as lâminas à espessura da parede, às dimensões do material e à área de contacto necessária para a lavagem.

3

Lavagem a Quente ou Decapagem

Aplique lavagem térmica com detergentes ou soda cáustica para embalagens gordurosas. Para peças pintadas, utilize um módulo de atrito mecânico ajustado por testes, com aditivos se necessário.

4

Lavagem por Fricção

A ação mecânica vigorosa e o fluxo de água arrancam gorduras residuais, restos de rótulos e partículas de tinta soltas. A intensidade é doseada para limpar sem moer o plástico em pó fino.

5

Separação Densimétrica e Enxaguamento

Separe por densidade a fração de plástico pretendida e enxague em cascata para retirar contaminantes soltos e químicos. Filtre a água de recirculação para evitar nova sujidade nos flocos.

6

Desidratação, Secagem e Verificação

Desidrate mecanicamente os flocos e aplique secagem térmica conforme as exigências de armazenamento ou extrusão. Verifique a limpeza residual, pureza e humidade com base na especificação.

Um Sistema de Lavagem Dimensionado para a Sua Contaminação

Receitas de Processo Ajustadas a Cada Material

Ajuste temperatura, tempo de contacto, reagentes de lavagem e atrito mecânico. Uma receita para embalagens com gordura e outra para peças pintadas são projetadas de modo totalmente independente.

Extração Contínua de Resíduos em Toda a Linha

Conceba crivagem, sedimentação de lamas, desengorduramento e tratamento de água integrados nos tanques. Gorduras emulsionadas, fibras de rótulos e pós de tinta devem sair continuamente do sistema.

Linhas Completas Novas ou Upgrades Modulares

Implemente uma linha completa turnkey, ou integre módulos de lavagem a quente ou decapagem numa instalação já em operação. Alimentação, automação e interfaces são definidos em conjunto.

Desafios de Limpeza e Respostas de Engenharia Rumtoo

Problema

Óleos alimentares e gorduras pegajosas permanecem após uma simples lavagem a frio.

Solução Rumtoo

Associe calor controlado, química desengordurante e agitação vigorosa, seguidos de fricção mecânica e enxaguamento com água limpa para eliminar gorduras e odores.

Problema

A adesão da tinta é irregular e uma abrasão descontrolada destrói o plástico em pó.

Solução Rumtoo

Teste a tinta e o polímero em conjunto. Ajuste a intensidade do atrito e o tempo de residência para soltar a película de tinta assegurando o máximo rendimento em flocos úteis.

Problema

Embalagens mistas de PP, PET e multicamada produzem um granulado heterogéneo.

Solução Rumtoo

A configuracao final e adaptada ao material, capacidade alvo, contaminacao e requisitos do processo a jusante. A Rumtoo verifica alimentacao, tamanho de saida, automacao, seguranca e manutencao antes de definir o modelo.

Problema

A água de recirculação saturada volta a depositar contaminantes sobre os flocos limpos.

Solução Rumtoo

Esta etapa ajuda a estabilizar o fluxo, reduzir intervencoes do operador e proteger a qualidade de saida. Quando necessario, inclui separacao, controlo de poeira, tratamento de agua ou integracao com equipamentos a jusante.

Dois Caminhos de Aplicação, Dois Tratamentos Chave

Conheça instalações de referência para embalagens alimentares e plásticos pintados; a disposição final é adaptada às suas necessidades.

Linha completa de lavagem de plásticos instalada em fábrica de reciclagem

Linha de Lavagem a Quente para Embalagens de Alimentos

Projetada para caixas de refeição em PP e tabuleiros de PET pós-consumo com restos de comida, molhos e gordura. Após o moinho, a lavagem térmica amolece os resíduos facilitando a sua extração por fricção e enxaguamento.

  • Embalagens take-away de PP e tabuleiros de PET tratados em campanhas alternadas
  • Tanque de lavagem a quente isolado termicamente com dosagem automática
  • Secagem centrífuga e térmica calibradas para os requisitos da extrusão posterior
Linha de Decapagem de Tinta e Lavagem de Plásticos

Para peças plásticas com acabamento pintado (carcaças, peças de eletrodomésticos), um estágio de atrito mecânico solta a tinta antes que a lavagem por fricção e os enxaguamentos sucessivos extraiam os resíduos.

  • Ensaios prévios com o polímero real, tipo de revestimento e dimensão do floco
  • Filtragem contínua e recolha de lamas e pós de tinta libertados
  • Verificação de resíduos de tinta e da qualidade para peletização
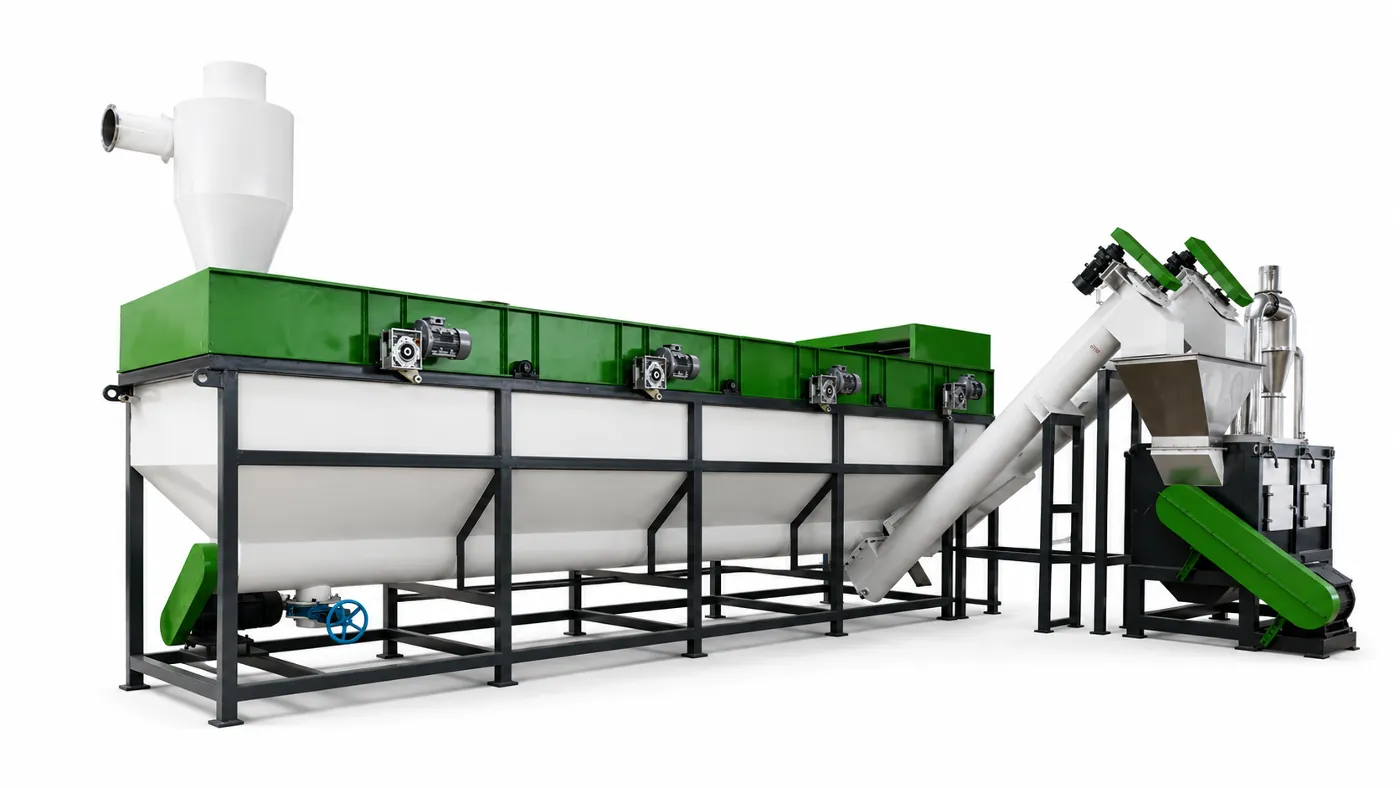
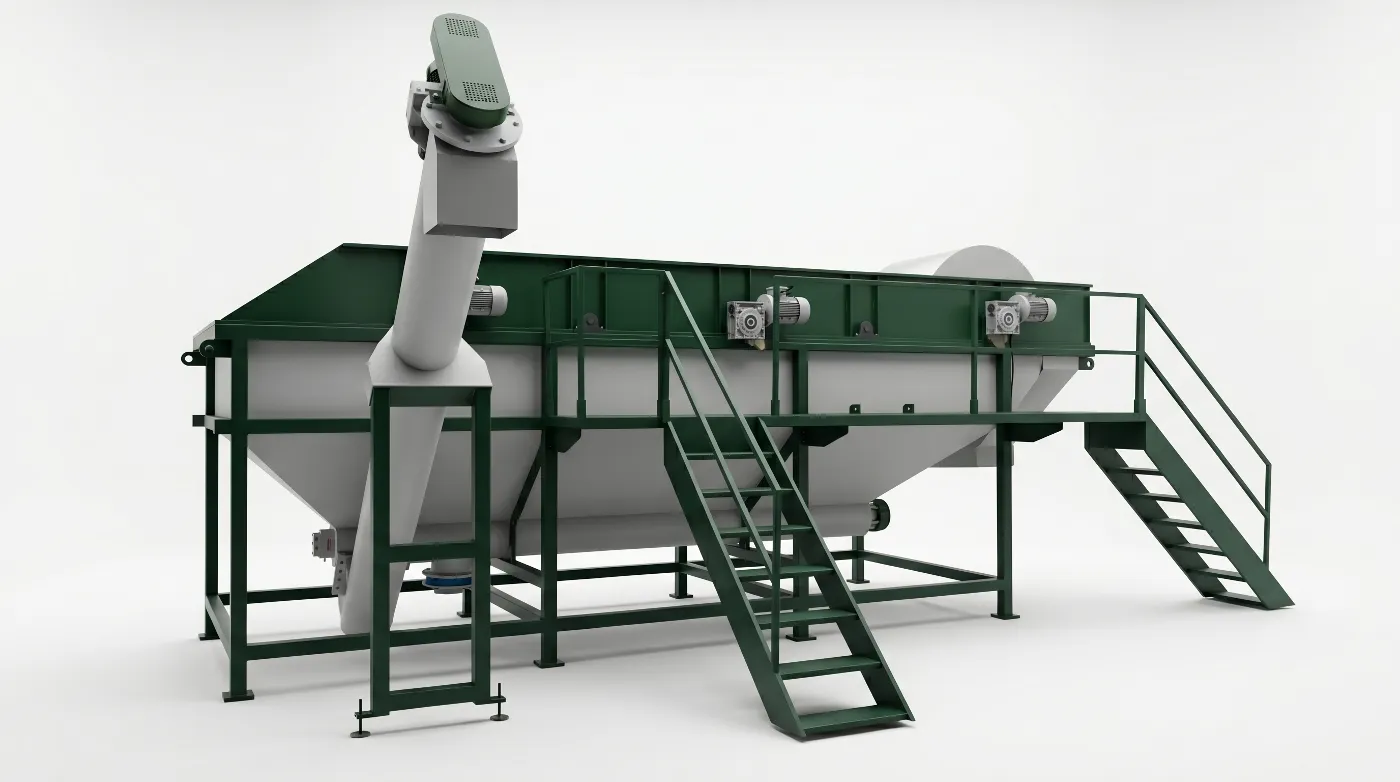
Tanque de separação por flotação densimétrica para plásticos PET, PE e PP

Aplicações para Embalagens Alimentares e Plásticos Pintados

  • Caixas de Refeição e Takeaway em PP

    Recipientes de polipropileno com gordura alimentar, óleos e rótulos de papel, lavados a quente para recuperação de PP limpo.

  • Tabuleiros de PET para Alimentos e Termoformados

    Fluxos selecionados de tabuleiros em PET transparente ou colorido. Estruturas multicamada e selagens são avaliadas previamente.

  • Carcaças Plásticas Pintadas e Peças Moldadas

    Componentes em ABS, PP ou PS com pintura exterior provenientes de sobras industriais ou REEE, livres de metais.

  • Flocos Triturados e Modernização de Linhas

    Flocos já triturados que necessitam de limpeza intensiva. Instalação de módulos de hot wash ou decapagem em linhas existentes.

Parâmetros de Configuração e Funcionamento

ParâmetroCritério de SeleçãoConfirmação do Projeto
Capacidade de processamentoDensidade aparente, tamanho do floco e nível de contaminaçãoAlimentação em kg/h, rendimento limpo líquido e regime de trabalho
Temperatura de lavagem a quenteFaixa de referência 60–90°C para embalagens alimentaresSetpoint final, tempo de contacto e formulação química confirmados para a resina
Intensidade de decapagem de tintaAdesão do acabamento, plástico de suporte e comportamento ao atritoTinta residual permitida, uso de aditivos, desgaste e controlo de finos
Separação por densidadeDiferencial de densidade entre o polímero pretendido e as impurezasO PP flutua e o PET afunda em água; tipos com cargas minerais a verificar
Enxaguamento e tratamento de águaGorduras, sólidos em suspensão, finos de tinta e arraste químicoEtapas de enxaguamento, crivagem, desidratação de lamas e água limpa
Desidratação e secagemFormato do floco e humidade exigida para silo ou extrusoraHumidade final contratual e método de medição acordado
Automação, materiais e utilidadesForma de aquecimento (vapor/gás/elétrico), resistência química e ligaçõesPLC centralizado, aço inoxidável em zonas húmidas, potência e área ocupada

A faixa térmica é indicativa do processo. Os consumos energéticos, de água, as capacidades e os parâmetros de limpeza são confirmados para o material específico a processar.

Elementos Necessários para o Orçamento da Linha

Amostras representativas e metas de produto claras permitem dimensionar os equipamentos e definir os ensaios.

  1. Polímero e Apresentação do Material

    Indique polímero (PP, PET, ABS...), tipo de embalagem ou componente, fotos, dimensões e se o material é recebido inteiro ou pré-triturado.

  2. Contaminação e Amostras Reais

    Detalhe óleos, molhos, rótulos ou tipos de tinta. Envie amostras que reflitam o fornecimento médio e as partidas com maior sujidade.

  3. Capacidade e Níveis de Qualidade

    Indique kg/h pretendidos, horas de trabalho e aplicação posterior. Defina limites aceitáveis para tinta residual, odor, humidade e perdas.

  4. Pavilhão Fabril e Utilidades Disponíveis

    Informe espaço disponível, capacidade elétrica e térmica, rede de água e estação de tratamento. Indique máquinas existentes a integrar.

Lavagem a Quente ou Decapagem Mecânica?

Fator de AnáliseLavagem Térmica de EmbalagensDecapagem de Plásticos Pintados
Objetivo principalRestos de alimentos, molhos, óleos e gorduras aderidasPelícula de tinta ou verniz aderente à superfície plástica
Tratamento centralCalor, químicos desengordurantes e agitação forçadaAtrito mecânico calibrado por meio de testes preliminares
Módulos associadosLavagem por fricção, separação densimétrica e enxaguamento limpoLavagem por fricção, enxaguamentos sucessivos e retenção de lamas de tinta
Gestão do circuito de águaDesengorduramento, retenção orgânica e neutralização químicaClarificação de partículas sólidas de tinta e sedimentação de lamas
Critérios de aceitaçãoGordura residual, neutralidade de odor, humidade e pureza do polímeroPercentagem de tinta restante, rendimento em flocos e aptidão para extrusão

Perguntas Frequentes sobre Lavagem a Quente e Decapagem

Como funciona uma linha de lavagem a quente para caixas de refeição e embalagens plásticas?

As embalagens triadas são pré-limpas e trituradas, passando em seguida por um tanque de lavagem a quente com água e detergente/alcali para emulsionar óleos e gorduras. Lavadoras de fricção rápida, tanques de flotação e enxaguamentos em cascata extraem a sujidade antes da centrifugação e secagem.

As caixas de refeição de PP e os tabuleiros de PET podem ser processados em conjunto?

Não. O PP e o PET exigem temperaturas, químicos e circuitos de separação diferentes. O PP flutua enquanto o PET afunda em água. Uma linha pode ser concebida para processá-los em campanhas separadas, mas uma mistura não se purifica apenas através da lavagem.

A temperatura de 60 a 90°C é necessária em todos os casos?

Não. Trata-se de uma faixa de referência para embalagens de comida com gordura persistente. A temperatura exata, tempo de retenção e reagentes são calibrados em ensaios práticos para evitar consumos térmicos desnecessários.

A linha pode remover qualquer tipo de tinta ou mudar a cor original do plástico?

A decapagem atua sobre os revestimentos aplicados na superfície; não altera os pigmentos incorporados no interior do polímero. A adesão da tinta e o tipo de resina ditam o resultado, sendo realizados testes para acordar rendimento e níveis residuais.

A lavagem a quente remove todos os odores ou confere grau alimentar ao plástico?

A lavagem remove resíduos fermentáveis e reduz fortemente os odores superficiais, mas compostos voláteis absorvidos na resina necessitam de processos térmicos a vácuo (como SSP). Apenas a lavagem não confere aprovação para contacto com alimentos.

É viável instalar um módulo de hot wash ou decapagem numa linha já em operação?

Sim, após análise do débito, granulometria dos flocos, fornecimento térmico e capacidade de tratamento de água. Partilhe o esquema da instalação e amostras para verificarmos a integração mecânica e os quadros de controlo.

Encontre o Processo de Lavagem Ideal para os Seus Plásticos

Envie-nos fotografias e amostras das suas embalagens alimentares ou peças plásticas pintadas com os requisitos de saída pretendidos. Avaliaremos o fluxo do processo, os equipamentos necessários e os ensaios práticos.

Resposta de especialista em 24 horas. Cotacao sem compromisso.