Lebensmittelverpackungs- & Beschichtungsrecycling

Heißwasch- & Entlackungsanlagen für Kunststoffe

Konfigurieren Sie eine Heißwaschanlage für gebrauchte Kunststoff-Lebensmittelbehälter oder eine Entlackungs- und Waschanlage für beschichteten Kunststoffschrott. Jedes Verfahren kombiniert die notwendige thermische oder mechanische Behandlung mit Friktionswäsche, Dichtetrennung, Spülkaskaden und Trocknung.

  • Heißwäsche für sortierte PP-Lebensmittelboxen und PET-Schalen
  • Mechanische Entlackung für ausgewählte lackierte Kunststoffteile
  • Waschparameter und Reinheitsziele vorab durch Materialversuche verifiziert
Prozessablauf Anzeigen
Scrollen
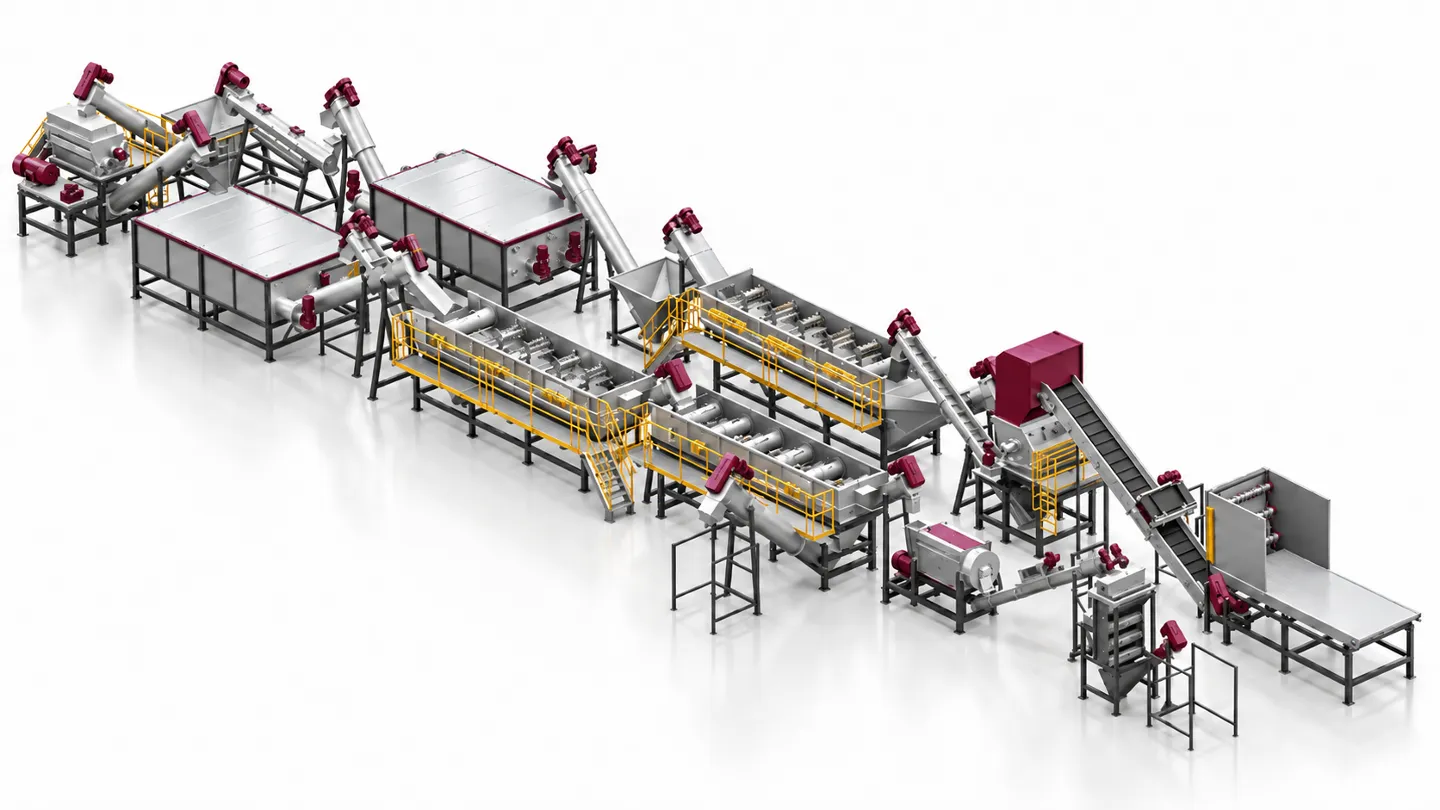
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Heißwäsche für sortierte PP-Lebensmittelboxen und PET-Schalen
  • Mechanische Entlackung für ausgewählte lackierte Kunststoffteile
  • Waschparameter und Reinheitsziele vorab durch Materialversuche verifiziert

Wählen Sie das Richtige Waschverfahren für Ihren Kunststoffschrott

Fettige Speisereste und Oberflächenlacke erfordern unterschiedliche Aufbereitungsmethoden. Gehen Sie von Polymer, Verschmutzungsart und dem gewünschten Rezyklat aus.

EingangsmaterialWasch- und ReinigungsrouteZentraler Auslegungsfaktor
Gebrauchte PP-Menüboxen und LebensmittelbehälterVorreinigung, Zerkleinerung, Heißwäsche, Friktionswäsche und IntensivspülungFett- und Ölfracht, Etiketten, Waschchemie und Austrag der schwimmenden PP-Fraktion
Sortierte PET-Lebensmittelschalen und TiefziehverpackungenPET-spezifische Heißwäsche, Friktionsreinigung, Schwimm-Sink-Trennung und TrocknungSchalenaufbau, Siegelklebstoffe, Multilayer-Risiken und Austrag der sinkenden PET-Fraktion
Lackierte Kunststoffteile und beschichteter FormteilschrottMechanische Entlackung durch Attrition, Friktionswäsche, Mehrfachspülung und SchlammabscheidungPolymerverträglichkeit, Lackhaftung, Feinteilebildung und zulässiger Restlackanteil

PP und PET erfordern getrennte Sortierung und abweichende Waschrezepturen. Mehrschichtverpackungen, Mischpolymere und unbekannte Lacksysteme müssen vorab anhand von Proben geprüft werden.

Vom Verunreinigten Kunststoff zu Gewaschenen Flakes

Wählen Sie Heißwäsche oder Entlackung als zentrale Reinigungsstufe. Die vor- und nachgelagerten Aggregate bereiten das Material auf und führen gelösten Schmutz kontinuierlich ab.

1

Sortieren & Vorreinigen

Zielkunststoff identifizieren sowie Metalle, Fehlwürfe und Grobschmutz ausschleusen. Speisereste abtropfen lassen und stark behaftete Schalen vorwaschen, um den Hauptwaschkreislauf zu entlasten.

2

Definierte Zerkleinerung

Behälter oder Formteile zu gleichmäßigen Flakes vermahlen. Schneidwerk und Sieblochung exakt auf Wandstärke, Materialmaße und die für den Waschprozess benötigte Angriffsfläche abstimmen.

3

Heiß Waschen oder Entlacken

Heißwäsche mit Lauge oder Reinigungsmitteln für fettige Lebensmittelverpackungen nutzen. Bei lackierten Teilen sorgt eine mechanische Attritionsstufe für das Abreißen des Lacks, ggf. unterstützt durch Additive.

4

Friktionswäsche

Intensive mechanische Reibung und Wasserführung scheuern verbliebenen Schmutz, Etikettenreste und gelöste Lackpartikel ab. Die Intensität wird so geregelt, dass die Oberfläche gereinigt wird, ohne Mikrofeinstaub zu erzeugen.

5

Trennen & Spülen

Zielpolymer mittels Schwimm-Sink-Verfahren abscheiden, anschließend gelöste Verunreinigungen und Prozesschemikalien gründlich auswaschen. Prozesswasser filtrieren, um Rückverschmutzung zu verhindern.

6

Entwässern, Trocknen & Prüfen

Die endgueltige Konfiguration wird auf Material, Zielleistung, Verschmutzung und Anforderungen des Folgeprozesses abgestimmt. Rumtoo prueft Aufgabe, Austragsgroesse, Automatisierung, Sicherheit und Wartung vor der Modellauswahl.

Ein Waschsystem Exakt Abgestimmt auf Ihre Verunreinigung

Maßgeschneiderte Prozessrezepturen je Material

Temperatur, Verweilzeit, Chemiedosierung und Reibungsintensität passgenau festlegen. Eine Rezeptur für fettige Menüboxen und eine für Automobil-Lackteile werden getrennt projektiert.

Kontinuierliche Schmutzausschleusung aus dem Kreislauf

Siebung, Schlammsedimentation, Ölabscheidung und Spülwasseraufbereitung von Anfang an mit den Waschtanks integrieren. Fette, Etikettenschnipsel und Lackschlamm müssen das System stetig verlassen.

Schlüsselfertige Neuanlagen oder Gezielte Nachrüstungen

Komplette Waschlinien realisieren oder bestehende Anlagen mit Heißwasch- und Entlackungsmodulen modernisieren. Beschickung, Automatisierung und Übergabestellen werden gemeinsam geprüft.

Typische Reinigungsprobleme und Rumtoo-Lösungsansätze

Problem

Speiseöle und klebrige Fettfilme überstehen eine herkömmliche Kaltwäsche unbeschadet.

Rumtoo Lösung

Gezielte Erwärmung, entfettende Waschchemie und kontinuierliche Umwälzung kombinieren, gefolgt von kräftiger Friktionswäsche und Klarwasserspülung zur Beseitigung von Fett und Gerüchen.

Problem

Lackhaftungen variieren und übermäßige Abrasion mahlt wertvollen Kunststoff zu Staub.

Rumtoo Lösung

Lack- und Kunststoffkombinationen vorab testen. Reibungsenergie und Verweilzeit so kalibrieren, dass die Lackschicht abplatzt, während die Flake-Ausbeute maximal hoch bleibt.

Problem

Gemischte PP- und PET-Schalen sowie Multilayer erzeugen ein minderwertiges Mischrezyklat.

Rumtoo Lösung

Sortenrein erfassen und gezielt der richtigen Schwimm-Sink-Austragsseite zuführen. Optische Sortierung ergänzen, falls Dichtetrennung allein nicht zur Trennung ausreicht.

Problem

Verschmutztes Kreislaufwasser lagert abgetrennte Verunreinigungen erneut auf den Flakes ab.

Rumtoo Lösung

Feststoffabscheidung, Schlammbehandlung und Frischwasserzufuhr auf die tatsächliche Schmutzfracht auslegen. Die Klarwasserspülung strikt vom Hauptwaschkreislauf trennen.

Zwei Anwendungsrouten, Zwei Hauptverfahren

Praxisnahe Anlagenbeispiele für Lebensmittelverpackungen und lackierte Kunststoffe; das finale Layout richtet sich nach Ihren Gegebenheiten.

Vollständige Kunststoff-Waschanlage installiert in einer Recyclingfabrik

Heißwaschanlage für Lebensmittelverpackungen

Ausgelegt auf gebrauchte PP-Takeaway-Boxen und PET-Schalen mit Speiseresten, Ölen und Etiketten. Nach der Nassmühle weicht die Heißwäsche Schichten auf, sodass Friktionswäscher und Spülstufen saubere Flakes freigeben.

  • PP-Lieferboxen und PET-Schalen in getrennten Produktionskampagnen verarbeitet
  • Wärmegedämmter Heißwaschbehälter mit automatischer Chemiedosierung
  • Zentrifugalentwässerung und thermische Trocknung passend zur Extrusionsanforderung
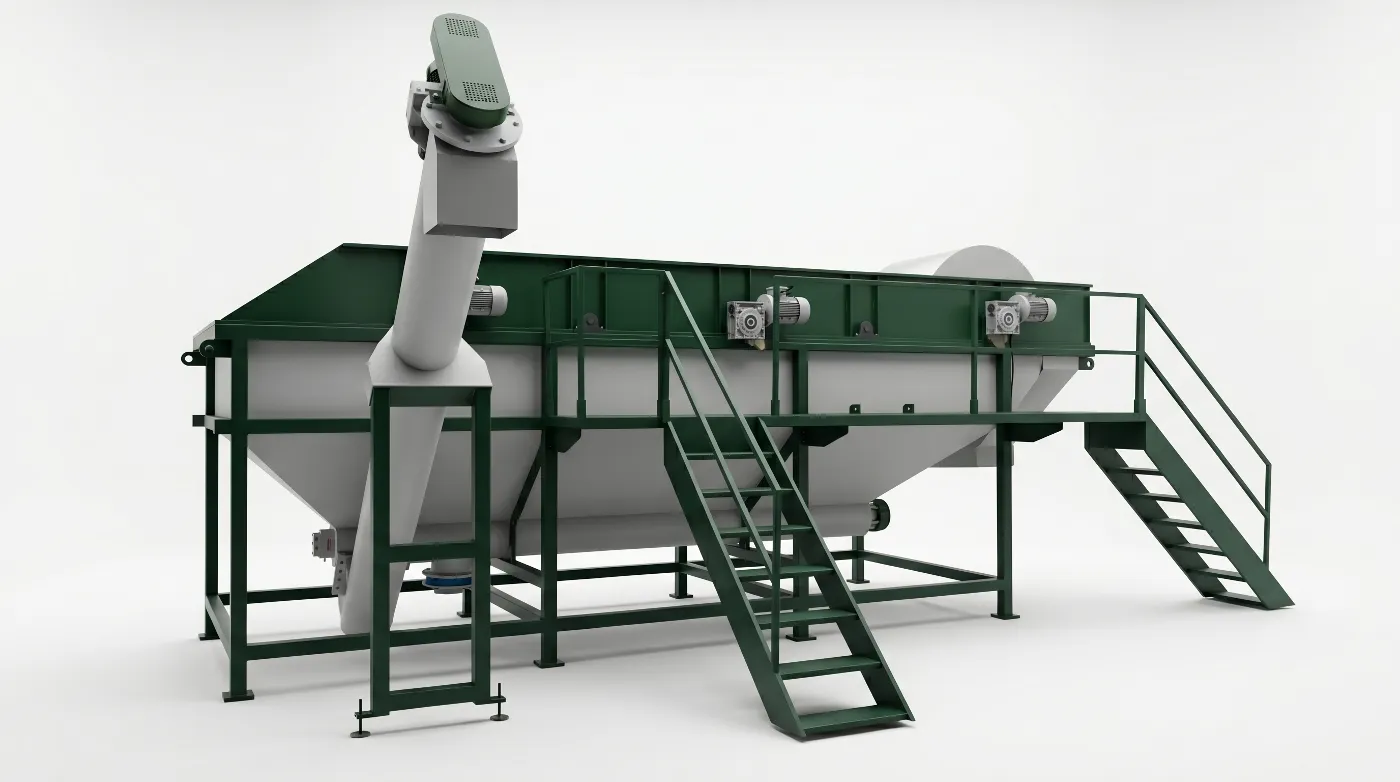
Entlackungs- & Waschanlage für Lackierte Kunststoffe

Für lackierte Formteile (Gehäuse, Stoßfänger, Automobilabfälle) lockert eine mechanische Reibungsstufe die Beschichtung auf, woraufhin Friktionswäsche und Spülkaskaden die Lackpartikel auswaschen.

  • Materialtests mit realem Polymer, Lacktyp und Aufgabekorngröße
  • Kontinuierliche Filtration von Lackschlämmen und feinen Abrieben
  • Nachweis von Restlackanteil und Schmelzestabilität im Regranulierprozess
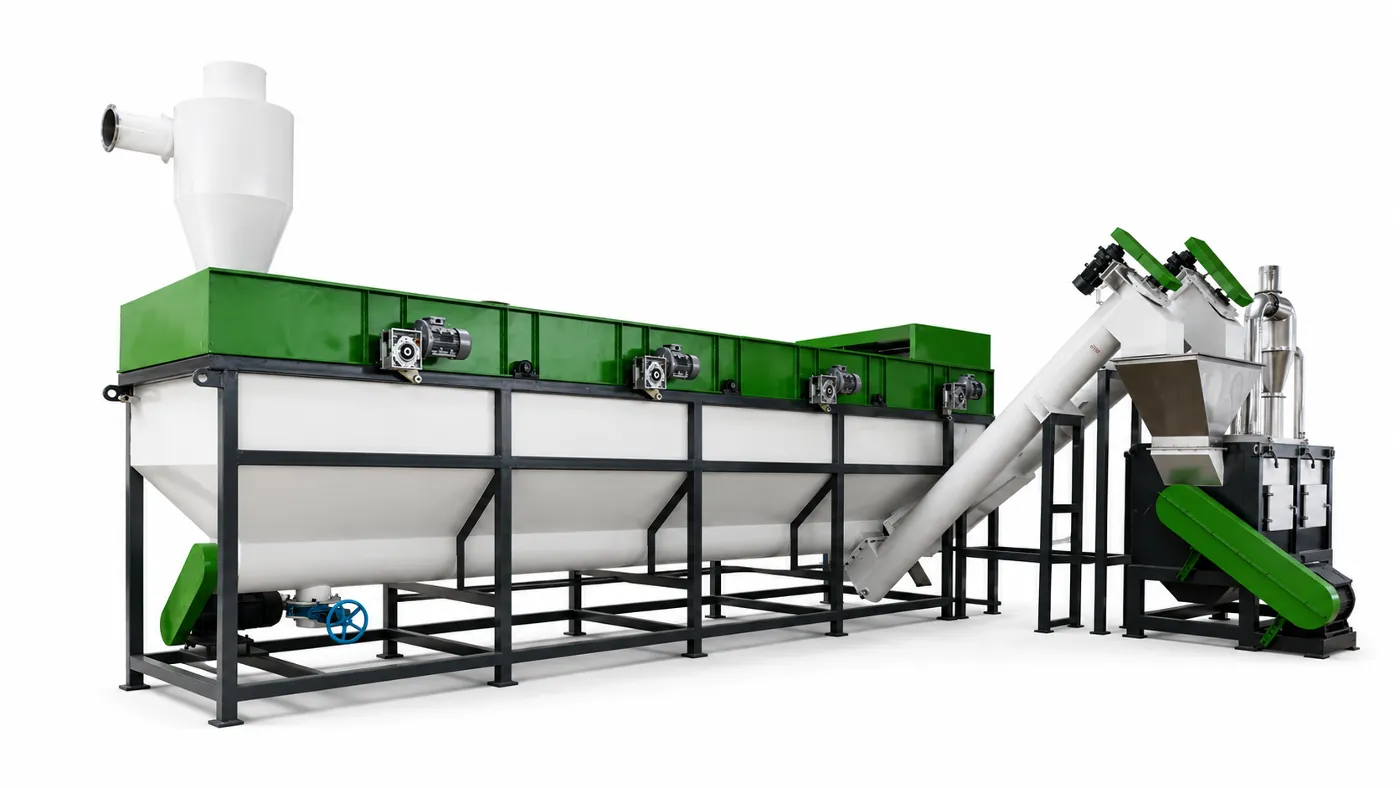
Schwimm-Sink-Trennbecken für Kunststoffrecycling von PET, PE und PP

Einsatzbereiche für Lebensmittelverpackungen und Lackierte Teile

  • PP-Menüboxen & Lieferverpackungen

    Gebrauchte Polypropylen-Boxen mit Speisefetten, Soßen und Papieretiketten, heißgewaschen zur Rückgewinnung von sauberem PP-Mahlgut.

  • PET-Lebensmittelschalen & Tiefziehpackungen

    Sortierte transparente oder gefärbte PET-Trays. Siegelfolien, Multilayer-Schichten und Klebereste werden vorab materialtechnisch bewertet.

  • Lackierte Kunststoffgehäuse & Formteile

    Bauteile aus ABS, PP oder PS mit Oberflächenlack aus Industrieausschuss oder Elektroaltgeräten, vorab von Metallen befreit.

  • Vorzerkleinertes Mahlgut & Anlagenmodernisierung

    Flakes, die eine intensivere Oberflächenwäsche benötigen. Integration von Heißwasch- oder Entlackungsmodulen in bestehende Waschlinien.

Auslegungs- und Betriebsparameter

ParameterAuslegungsbasisProjektverifikation
DurchsatzleistungSchüttgewicht, Flakegeometrie und SchmutzfrachtAufgabe kg/h, Netto-Flakeausbringung und Schichtmodell
Heißwaschtemperatur60–90°C Richtbereich für LebensmittelverpackungenSollwert, Verweilzeit und Chemie abgestimmt auf das jeweilige Polymer
EntlackungsintensitätLackhaftung, Trägerkunststoff und AbriebverhaltenRestlacktoleranz, Additivbedarf, Verschleißschutz und Feinteileminimierung
DichtetrennungDichteunterschied zwischen Zielpolymer und BegleitstoffenPP schwimmt, PET sinkt im Wasser; mineralisch gefüllte Typen vorab prüfen
Spülung & WasseraufbereitungFette, Schwebstoffe, Lackabrieb und ChemikalienübertragSpülstufenanzahl, Siebtechnik, Schlammentwässerung und Frischwasserbedarf
Entwässerung & TrocknungFlakebeschaffenheit und Vorgaben für Silolagerung oder ExtrusionGarantierte Restfeuchte und vereinbarte Messmethode
Steuerung, Werkstoffe & MedienHeizmedium (Dampf/Gas/Elektro), chemische Beständigkeit und SchnittstellenZentrale SPS, Edelstahl an medienberührten Teilen, Anschlussleistung und Aufstellmaße

Der Temperaturbereich dient als technologischer Richtwert. Energie- und Wasserbedarf, Reinigungswirkung und Endproduktqualität werden für die vereinbarte Materialcharge verbindlich fixiert.

Erforderliche Projektdaten für ein Waschanlagen-Angebot

Aussagekräftige Materialproben und klare Qualitätsvorgaben bilden die Basis für die Auslegung der Aggregate und Versuche.

  1. Polymer & Anlieferungszustand

    Kunststoffsorte (PP, PET, ABS...), Verpackungs- oder Teiletyp, Fotos, Abmessungen und ob Ware ganz oder vorzerkleinert angeliefert wird.

  2. Verunreinigung & Materialproben

    Angaben zu Speiseölen, Etiketten oder Lackarten machen. Proben bereitstellen, die dem normalen bis anspruchsvollsten Wareneingang entsprechen.

  3. Kapazität & Reinheitsanforderungen

    Gewünschten Durchsatz in kg/h, Betriebszeiten und Folgeprozess angeben. Akzeptable Restlackmengen, Geruchs- und Feuchtewerte definieren.

  4. Hallenverhältnisse & Medienanschlüsse

    Verfügbare Grundfläche, elektrische und thermische Versorgung, Wasseranschluss und Abwasserklärung angeben. Vorhandene Maschinen beschreiben.

Heißwäsche oder Mechanische Entlackung?

ProjektierungsfaktorHeißwäsche LebensmittelverpackungenEntlackung von Kunststoffen
HauptreinigungszielSpeisereste, Fette, Öle und angetrocknete ZuckerfilmeAuf der Kunststoffoberfläche haftende Lack- oder Farbschichten
KernbehandlungWärme, abgestimmte Waschchemikalien und ZwangsumwälzungMechanische Attrition, kalibriert durch Materialversuche
Ergänzende ProzessstufenFriktionswäsche, Schwimm-Sink-Trennung und KlarwasserspülungFriktionswäsche, Kaskadenspülung und Filtration von Lackabrieb
Fokus WasserkreislaufÖlabscheidung, organische Schlammlasten und LaugenneutralisationSedimentation und Feinstfiltration von Lackschlämmen
AbnahmekriterienRestfettgehalt, Geruchsneutralität, Restfeuchte und SortenreinheitRestlackanteil, Flake-Ausbeute und Schmelzestabilität im Extruder

Häufig Gestellte Fragen zu Heißwäsche und Entlackung

Wie funktioniert eine Heißwaschanlage für gebrauchte Kunststoff-Menüboxen?

Vorsortierte Behälter werden vorzerkleinert und in einem beheizten Waschbehälter mit Lauge oder Waschmitteln behandelt, um Fette und Speisereste anzulösen. Leistungsfähige Friktionswäscher, Dichtetrennbecken und Spülstufen schwemmen den Schmutz ab, bevor die Flakes zentrifugiert und getrocknet werden.

Können PP-Menüboxen und PET-Schalen gemeinsam gewaschen werden?

Nein. PP und PET erfordern unterschiedliche Waschtemperaturen, Chemikalien und Trennwege. PP schwimmt auf Wasser, während PET absinkt. Eine Anlage kann für wechselnde Kampagnen ausgelegt werden, aber eine Materialmischung lässt sich nicht durch Waschen allein trennen.

Sind 60–90°C für jedes Heißwaschprojekt zwingend erforderlich?

Nein. Es handelt sich um einen bewährten Temperaturbereich für fettige Lebensmittelverpackungen. Die genaue Temperatur, Kontaktzeit und Rezeptur werden im Materialversuch festgelegt, um unnötige Heizkosten zu vermeiden.

Kann die Anlage jede Lackart entfernen oder die Eigenfarbe des Kunststoffs verändern?

Die Entlackung entfernt aufgetragene Oberflächenbeschichtungen; sie entfärbt keine im Kunststoffcompound gebundenen Farbpigmente. Lackhaftung und Kunststoffart bestimmen das Ergebnis, weshalb Vorversuche zur Festlegung der Ausbeute unerlässlich sind.

Beseitigt die Heißwäsche alle Gerüche oder erzeugt sie Lebensmittelzulassung?

Die Heißwäsche entfernt anhaftende organische Reste und mindert Oberflächengerüche drastisch. Tief in die Polymermatrix migrierte Geruchsstoffe erfordern jedoch thermische Vakuumbehandlungen. Eine Waschanlage allein verleiht keine Lebensmittelzulassung (Food-Grade).

Kann ein Heißwasch- oder Entlackungsmodul in bestehende Linien nachgerüstet werden?

Ja, vorausgesetzt Durchsatz, Korngröße, Wärmeversorgung und Wasserbehandlung sind kompatibel. Senden Sie uns Ihr Fließbild und Proben, um Schnittstellen, Übergaben und Steuerung zu überprüfen.

Finden Sie das Passende Reinigungsverfahren für Ihren Kunststoffschrott

Senden Sie uns Fotos und Materialproben Ihrer Lebensmittelbehälter oder lackierten Kunststoffteile samt Ihren Qualitätsanforderungen. Wir analysieren Verfahren, Anlagenumfang und Versuchsanordnung.

Antwort von Experten innerhalb von 24 Stunden. Unverbindliches Angebot.