Spritzgussangüsse & Verteilersysteme
Kaltkanalangüsse und Verteiler bekannter Formteilaufträge zerkleinern. Pelletierung prüfen, wenn Schmelzefiltration oder exaktere Dosierung im Folgeprozess erforderlich sind.
Produkte und Lösungen
Nur Produkte und LösungenKeine passenden Produkte oder Lösungen gefunden.
Spritzguss-Mahlgut & Betriebsreste-Recycling
Aufbereitetes Mahlgut aus Spritzgussangüssen, Verteilern und Fehlteilen in qualitätsgeprüftes Regranulat zur Wiederverwertung oder zum Verkauf verwandeln. Extrusion, Schmelzefiltration und Strang- oder Wasserringgranulierung für sortenreines PP-, HDPE-, ABS- oder PS-Mahlgut konfigurieren.
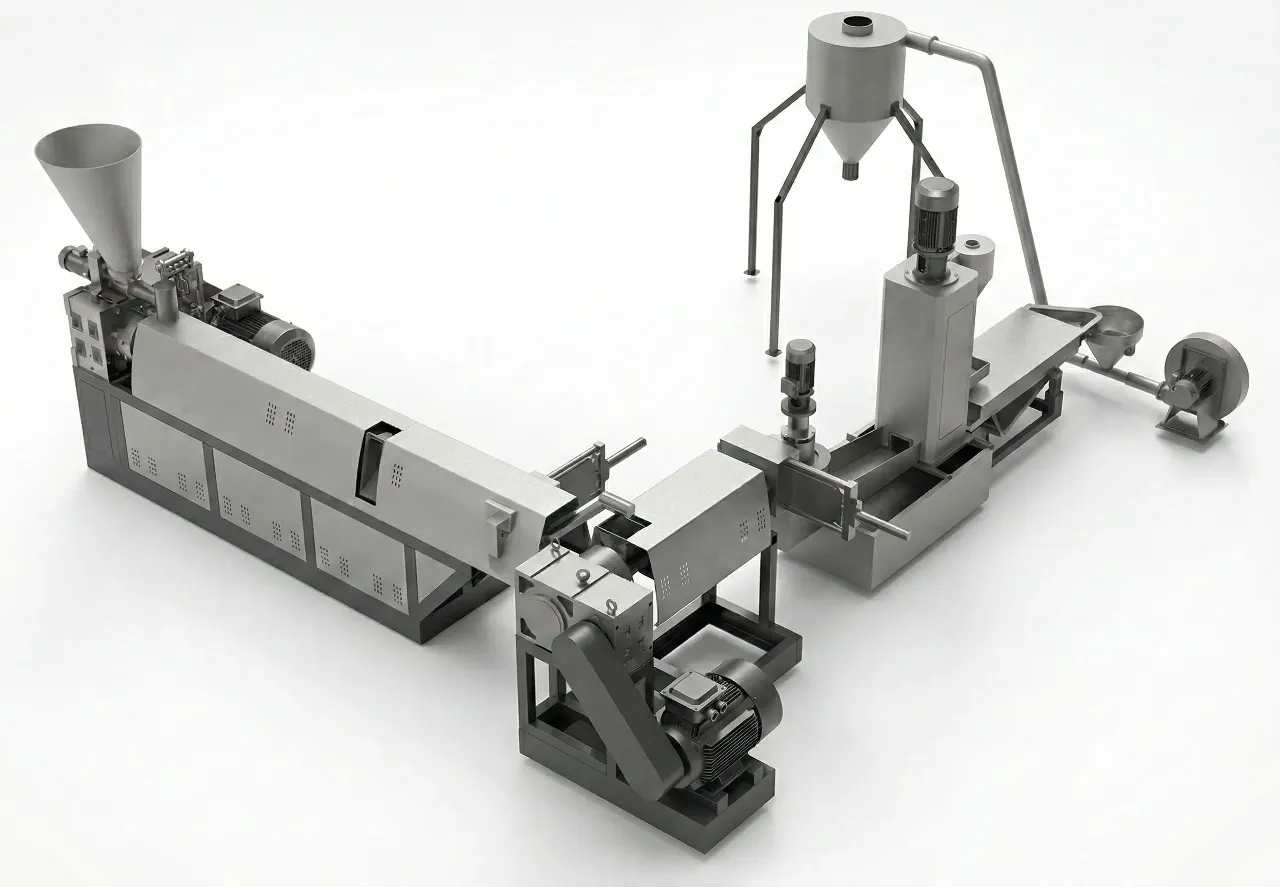
Polymergrade und Chargen von der Erfassung an der Spritzgussmaschine bis zur Granulatabfüllung rückverfolgbar halten.
Kaltkanalangüsse und Verteiler bekannter Formteilaufträge zerkleinern. Pelletierung prüfen, wenn Schmelzefiltration oder exaktere Dosierung im Folgeprozess erforderlich sind.
Fehlschüsse, Maßausschuss und Anfahrteile vorbereiten. Metalleinleger, Etiketten und inkompatible Komponenten vor der Zerkleinerung entfernen.
Getrennt gesammelte Chargen aus mehreren Spritzgusszellen aufbereiten. Beschickung an Korngröße und Schüttdichte anpassen, Farb- und Typenreinheit dokumentieren.
Die Anlage verarbeitet mechanisch vorbereitetes Mahlgut. Ganze Formteile und Baugruppen erfordern vorgeschaltete Zerkleinerungsschritte.
| Ausgangsmaterial | Erforderliche Vorbereitung | Wichtige Abklärungen |
|---|---|---|
| PP- oder HDPE-Angüsse und Verteiler | Zerkleinern, Fremdkörper abscheiden und Typen strikt trennen. | Korngröße, Schüttdichte, Schmelzflussindex (MFI) und geplanter Granulateinsatz. |
| ABS- oder PS-Produktionsmahlgut | Nach Type und Farbe trennen; Feuchtegehalt und Trocknungsbedarf prüfen. | Materialsollkurven für Trocknung und Extrusion, Oberflächenoptik und Zähigkeit. |
| Ausschussteile mit Einlegern oder Etiketten | Metalle und Einlegeteile entfernen, auf einheitliche Mahlgutkörnung zerkleinern. | Restverschmutzungsgrad und passender Schmelzesiebwechsler. |
| Gefüllte, lackierte oder Verbundabfälle | Füllstoffe, Lacke und alle Polymeranteile analysieren; Muster bereitstellen. | Verarbeitbarkeit, Schneckenverschleiß und Absatzweg vor Festlegung prüfen. |
Aufschmelzen und Filtrieren trennen keine Mischpolymere und heben thermische Vorschädigungen nicht auf. Waschen und Trocknen müssen im Vorfeld erfolgen; die Pelletieranlage übernimmt keine Sortier- oder Waschfunktion.
Zuerst Polymer und Chargenqualität festlegen, dann Beschickung, Schmelzebehandlung und Schnittparameter justieren.
Störstoffe entfernen, Grobteile zerkleinern und harzspezifisch vortrocknen. Trichter und Dosierung auf Kornverteilung und Schüttdichte abstimmen.
Die Extruderschnecke plastifiziert das Mahlgut. Temperaturprofil und Vakuumentgasung auf Polymer, Restfeuchte und Ausgasungen abstimmen.
Platten-, Bolzen- oder kontinuierlichen Siebwechsler passend zur Schmutzfracht und Stillstandstoleranz wählen. Maschenweite im Versuch ermitteln.
Granulierung per Strang- oder Wasserringschnitt, gefolgt von Kühlung, Trocknung und Siebung. Charge vor Rückführung oder Verkauf beproben.
Das wertvolle Endprodukt ist eine qualitätsgesicherte Materialcharge, die in Ihren Spritzgussmaschinen störungsfrei verarbeitet werden kann.
Gleichmäßiges Granulat vermeidet Brückenbildung und Förderschwankungen, wie sie bei unregelmäßigem Mahlgut auftreten. Fließverhalten im Trichter prüfen.
Schmelzefiltration hält feste Partikel im Rahmen des gewählten Siebgewebes zurück. Siebwechselintervalle auf die gemessene Schmutzlast abstimmen.
Type, Farbe, Füllstoffgehalt und thermische Historie protokollieren. Zulässige Dosierquote im Spritzgussversuch am echten Werkzeug absichern.
Betrachten Sie die Anlagenkonfiguration zusammen mit den Vorbereitungs- und Qualitätsprüfroutinen Ihres Betriebs.
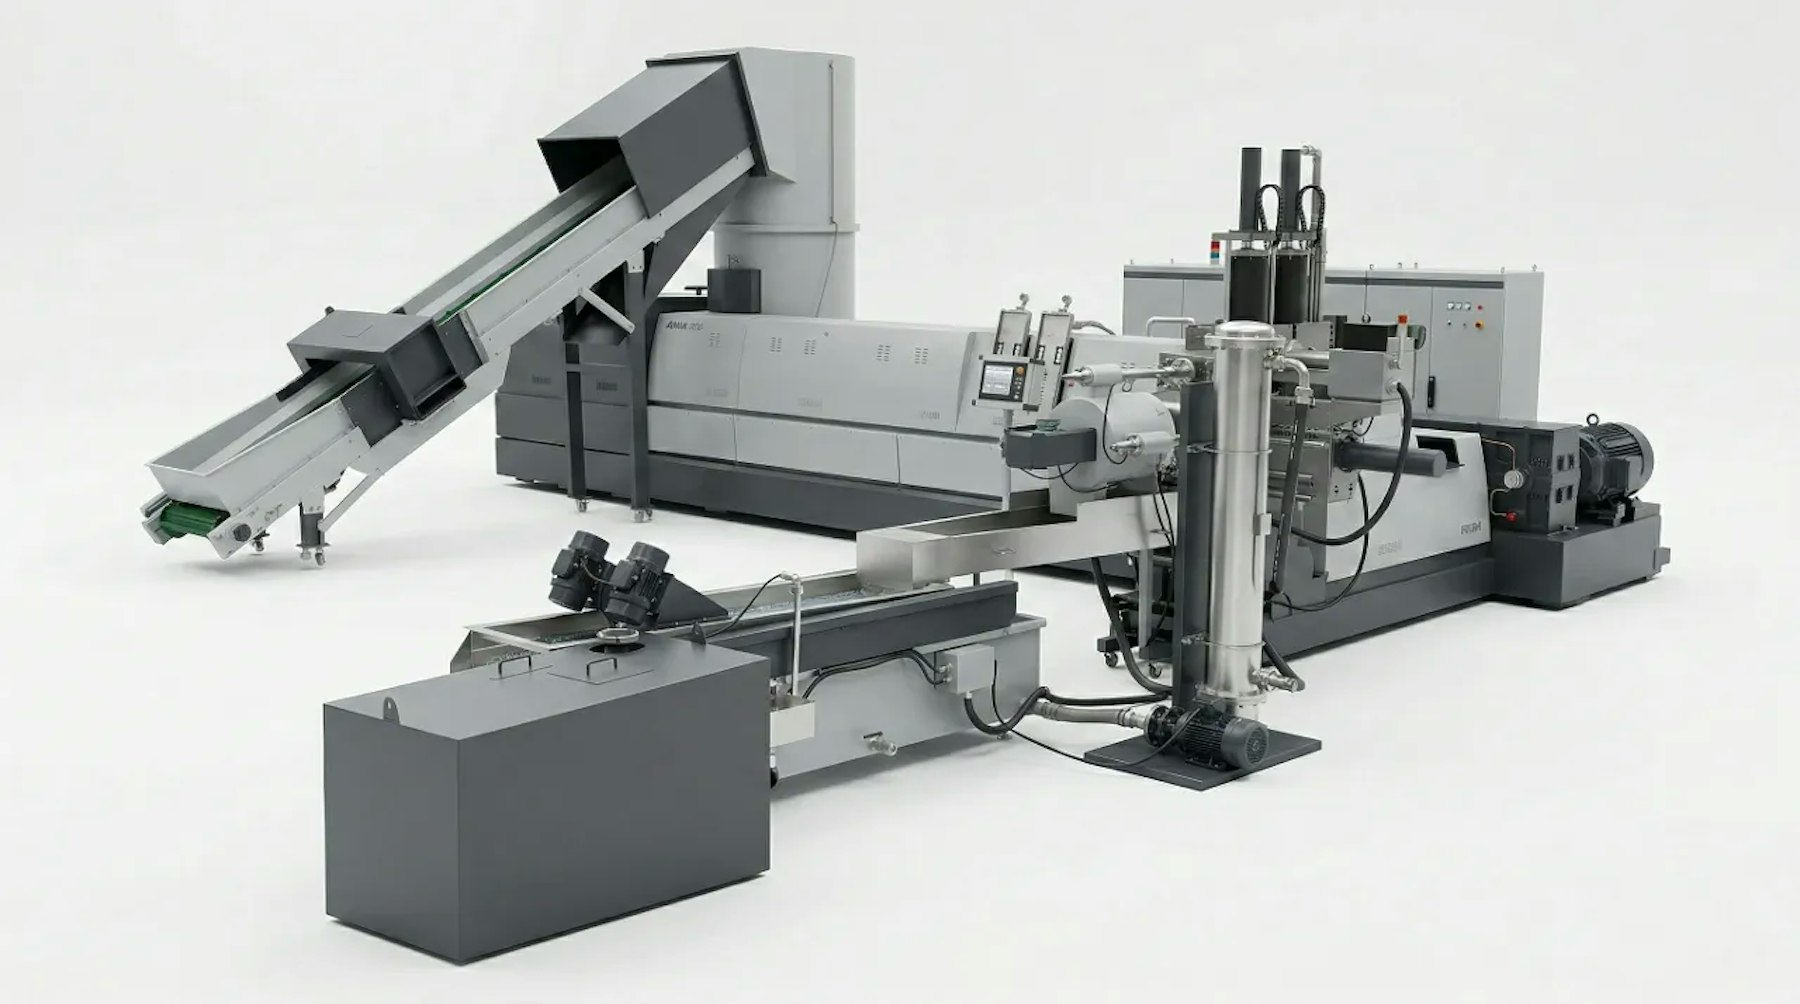
Schneckengeometrie, Entgasung, Siebwechsler und Schnitt auf das vorbereitete Mahlgut auslegen. Notwendigkeit einer Kaskade anhand von Materialzustand prüfen.
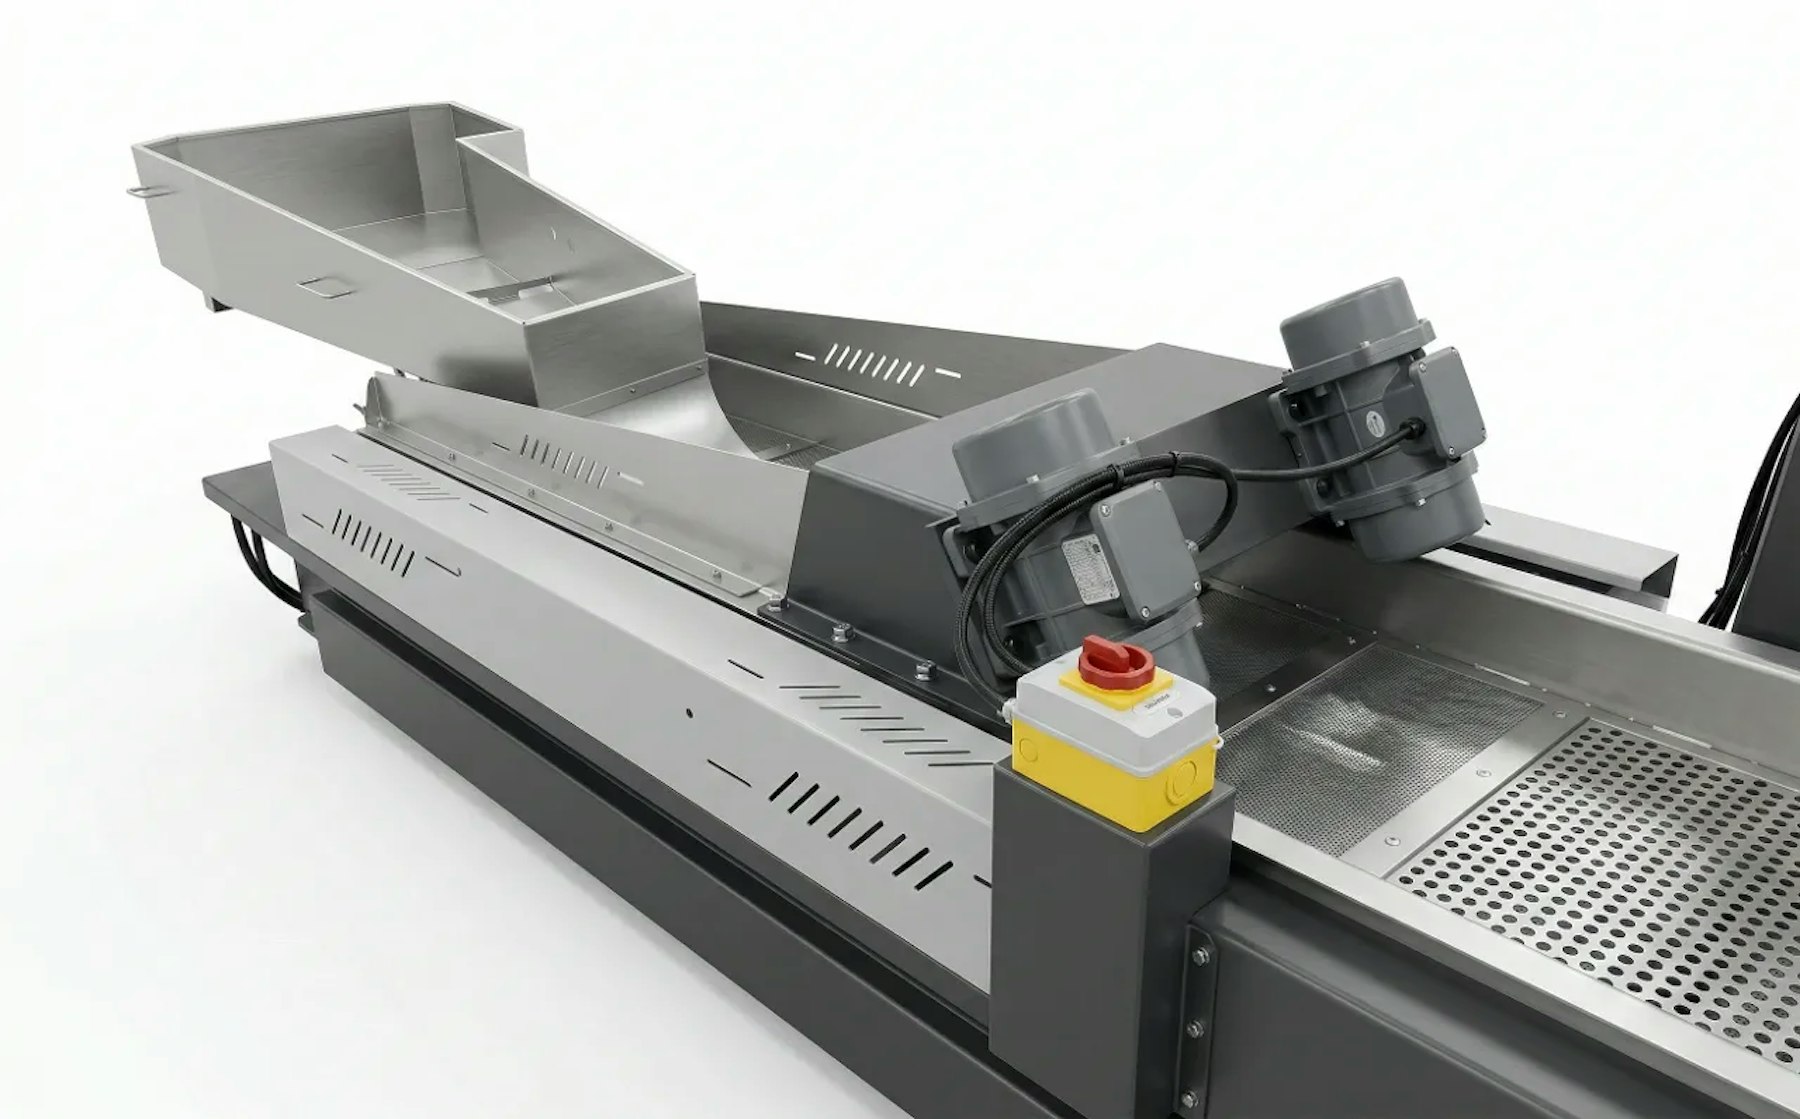
Das Vibrationssieb trennt Unter- und Überkorn zuverlässig ab. Spezifikationen für Granulatgeometrie, Feinstaub und Restfeuchte vorab festlegen.
Sehen Sie die Funktionsweise der Anlage im Video und besprechen Sie anschließend die Auslegung für Ihr eigenes Produktionsmaterial.
Jedes Praxisbeispiel erfordert eine verifizierte Materialcharge und definierte Anforderungen an das Endprodukt.
Angüsse und fehlerhafte Eimer, Dosen und Verschlüsse aus PP für den geschlossenen Werkskreislauf oder den Regranulatverkauf pelletieren.
Sortenrein gesammeltes HDPE-Mahlgut regranulieren; MFI und Zähigkeitseigenschaften am fertigen Formteil prüfen.
Anfahrteile und Maßausschuss nach Polymerklasse, Restfeuchte, Additiven und Oberflächenanforderungen bewerten.
Kundenmaterialien strikt getrennt halten und werksinterne Ausschüsse zu rückverfolgbaren Granulatchargen homogenisieren.
Referenzkonfigurationen der bestehenden Sechs-Modell-Baureihe. Durchsatz und Peripheriegeräte werden nach Materialtests auftragsspezifisch festgelegt.
| Modell | Granulierverfahren | Siebwechsler | Schneckendurchmesser & L/D | Motorleistung | Durchsatzleistung |
|---|---|---|---|---|---|
| SJ85-100 | Stranggranulierung (Wasserbad) | Plattensiebwechsler | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/h |
| SJ100-120 | Stranggranulierung (Wasserbad) | Plattensiebwechsler | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/h |
| SJ130-150 | Stranggranulierung (Wasserbad) | Bolzensiebwechsler | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| SJ150-160 | Strang- / Wasserringschnitt | Bolzensiebwechsler | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| SJ160-180 | Wasserring-Granulierung | Automatischer Siebwechsler | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| SJ180-200 | Wasserring-Granulierung | Automatischer Siebwechsler | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1.200 kg/h |
Der tatsächliche Durchsatz hängt vom Polymer, Schüttgewicht, Mahlgutkorngröße, Feuchte, Filtration und Granulatanforderungen ab. Die angegebenen Motorleistungen sind Anlagenrichtwerte, kein gemessener Energieverbrauch. Schnecken und Nebenaggregate werden projektspezifisch ausgeführt.
Stellen Sie ein repräsentatives Materialmuster sowie die Anforderungen des Folgeprozesses bereit.
PP, HDPE, ABS oder PS, genauen Typ, Farbe und Füllstoffgehalt angeben. Beschreiben, ob Angüsse, Fehlteile oder Zukauf-Mahlgut vorliegen.
Korngröße, Schüttdichte, Restfeuchte und Fremdstoffe (Metalle, Etiketten) nennen. Vorhandene Mühle und Trocknerausstattung beschreiben.
Ausschussgewicht pro Schicht, geplante Betriebsstunden, Platzverhältnisse und Anschlusswerte angeben. Anlage auf die tatsächliche Menge auslegen.
MFI-Zielbereich, optische Reinheit, Feuchte und Verschmutzungstoleranzen definieren. Vorgesehene Formteilprüfungen und Dosierquote festlegen.
Wählen Sie den Weg, der die Formteilspezifikation bei vertretbaren Verarbeitungskosten und kontrollierter thermischer Belastung erfüllt.
| Entscheidungskriterium | Direkte Mahlgut-Wiederverwendung | Regranulierungs-Route |
|---|---|---|
| Sauberes Material bekannter Type | Oft nach Mahlen, Entstauben, Vortrocknen und Freigabe im Spritzgussversuch direkt einsetzbar. | Sinnvoll, wenn gleichmäßige Granulatform, Schüttgewicht oder Abnehmervorgaben einen Extrusionsschritt rechtfertigen. |
| Kornform & Dosierverhalten | Ungleichmäßige Körnung, Feinstaubanteil und Gefahr von Verbrückungen in der Förderung. | Gleichmäßiges Granulat garantiert konstanten Einzug und störungsfreie Dosierung an der Spritzgussmaschine. |
| Feste Restverunreinigungen | Erfordert fehlerfreie Vorsortierung; bei Direktbeimischung erfolgt keine Schmelzefiltration. | Integrierte Schmelzefiltration hält Partikel zurück; verlangt dennoch metallfreies Aufgabematerial. |
| Thermische Historie & Wirtschaftlichkeit | Vermeidet eine zusätzliche Wärmebeanspruchung, verlangt aber exakte Chargentrennung. | Erfordert Energie und Investition; Bauteileigenschaften und Rezyklatanteil müssen verifiziert werden. |
Ja. Sortenreine Angüsse aus PP, HDPE, ABS oder PS lassen sich hervorragend zu Granulat aufbereiten. Grobteile zerkleinern, Fremdstoffe entfernen und Trocknungs-, Filtrations- und Verwendungsbedingungen auf die jeweilige Type abstimmen.
Nicht zwingend. Gleichmäßiges, sauberes Mahlgut kann bei unkritischen Bauteilen direkt rückgeführt werden. Die Pelletierung lohnt sich, wenn Schmelzefiltration, staubfreie Dosierung oder der Verkauf an Dritte erforderlich sind.
Nein. Diese Polymere müssen strikt getrennt gehalten werden. Eine Pelletieranlage trennt keine Polymere in der Schmelze und kann aus einem Mischstrom kein spezifikationsgerechtes Formteilmaterial erzeugen.
Nein, die Anlage erfordert zerkleinertes, dosierfähiges Mahlgut. Metalleinleger entfernen und Teile vorab vermahlen. Anfahrbrocken erfordern schwere Zerkleinerer und müssen auf thermische Schädigung geprüft werden.
Dies hängt vom ABS-Typ, der Lagerung und der gemessenen Feuchte ab. Die Vakuumentgasung am Extruder hilft beim Abziehen von Restfeuchte, ersetzt bei stark hygroskopischem Material jedoch keine ordnungsgemäße Vortrocknung.
Die Stufenanzahl richtet sich nach Entgasungsbedarf, Druckfarben, Schmutzfracht und geforderter Schmelzequalität. Eine zweite Stufe erhöht die Flexibilität, bedeutet jedoch mehr Anlagenaufwand und thermische Belastung. Dies wird per Materialversuch entschieden.
Strang- oder Wasserringschnitt werden nach Viskosität, Ausstoß und Handhabung gewählt. Bolzen-, Platten- oder kontinuierliche Siebwechsler richten sich nach Schmutzlast und zulässigen Taktzeiten beim Siebwechsel.
Der Rezyklatanteil hängt von der Vorgeschichte des Materials und den mechanischen Bauteilanforderungen ab. MFI, Kerbschlagzähigkeit und Maßhaltigkeit müssen geprüft werden. Eine Pelletierung stellt thermisch degradierte Polymere nicht wieder auf Neuwareniveau her.
Senden Sie Polymertyp, Fotos, Mahlgutkorngröße, Tagesmenge und geplante Verwertung. Wir prüfen Vorbereitung, Extrusion, Filtration und die nötigen Versuchsreihen zur Rezyklatqualifizierung.