Materozze & Canali di Iniezione
Macina canali freddi e materozze di commesse note. Valuta la pellettizzazione quando occorre una filtrazione del fuso o un dosaggio più costante.
Prodotti e soluzioni
Solo prodotti e soluzioniNessun prodotto o soluzione corrispondente.
Riciclo Scarti e Macinati di Stampaggio
Trasforma materozze, canali di colata e pezzi difettosi in granuli qualificati per il riutilizzo interno o la vendita. Configura estrusione, filtrazione del fuso e taglio a filo (spaghetto) o ad anello d’acqua per macinati selezionati di PP, HDPE, ABS o PS.
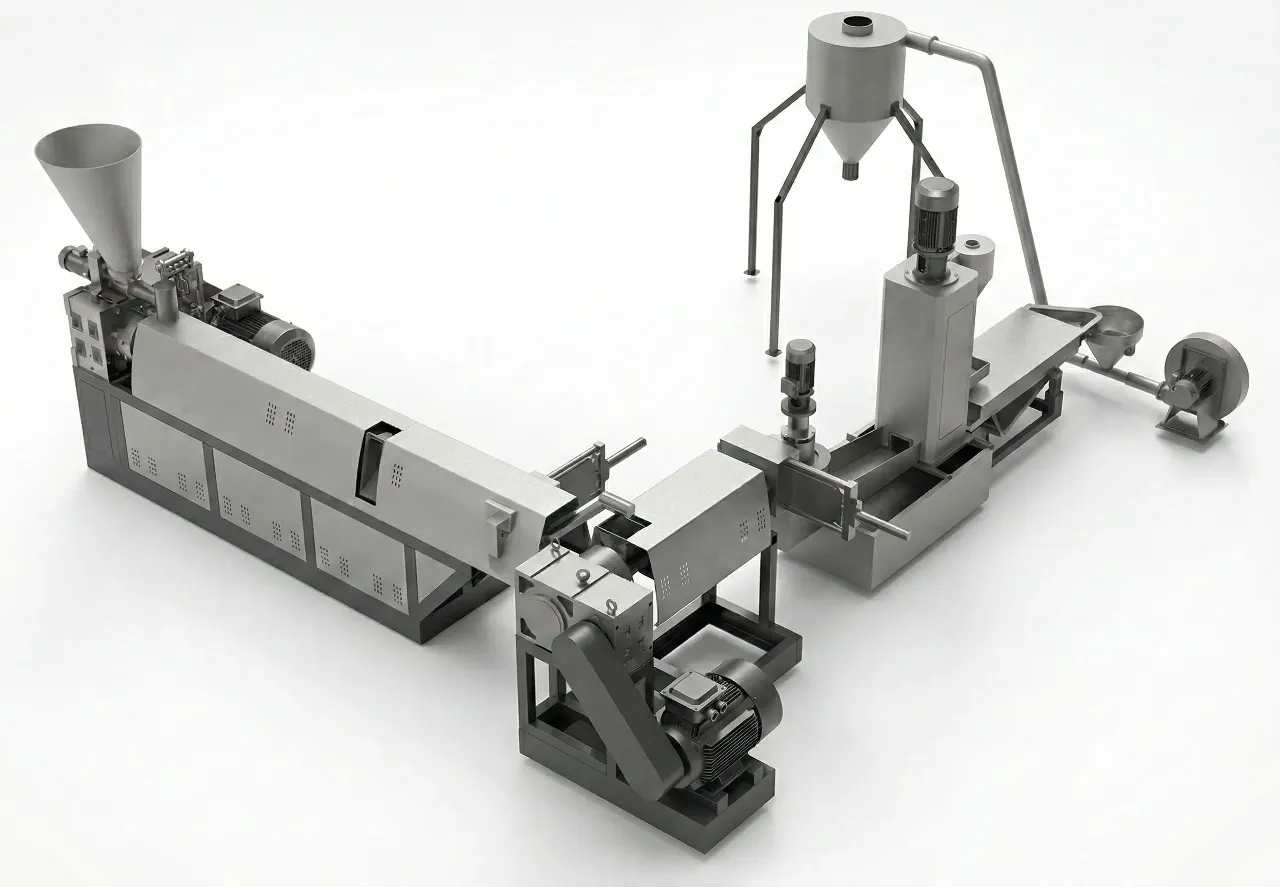
Mantieni identificabili i gradi di polimero e i lotti produttivi dalla pressa a iniezione fino all’insacco dei granuli.
Macina canali freddi e materozze di commesse note. Valuta la pellettizzazione quando occorre una filtrazione del fuso o un dosaggio più costante.
Prepara pezzi con difetti dimensionali o di riempimento. Rimuovi inserti metallici, adesivi e componenti estranei prima della macinazione.
Elabora lotti raccolti da più presse a iniezione. Adatta l’alimentazione alla granulometria e preserva la storia del polimero e del colore.
La linea tratta macinato termoplastico preparato. Pezzi interi e assiemi assemblati richiedono lavorazioni a monte.
| Materiale in Ingresso | Preparazione Richiesta | Fattori da Verificare |
|---|---|---|
| Materozze e canali in PP o HDPE | Macinare, rimuovere corpi estranei e separare rigorosamente i gradi. | Granulometria, densità apparente, MFI target e applicazione del granulo. |
| Macinato di produzione in ABS o PS | Separare per grado e colore; verificare umidità e necessità di essiccazione. | Condizioni di deumidificazione ed estrusione, resa estetica e tenuta meccanica. |
| Pezzi scartati con inserti o etichette | Rimuovere metalli e parti estranee, riducendo a una pezzatura uniforme. | Livello di contaminazione residua e tipologia di cambiafiltro adeguata. |
| Scarti con cariche, vernici o multimateriale | Identificare cariche, vernici e polimeri presenti; fornire campioni separati. | Lavorabilità, resistenza all’usura e sbocco del materiale prima di definire l’impianto. |
La fusione e la filtrazione non separano polimeri miscelati e non rigenerano plastica degradata. Lavaggio ed essiccazione preventiva sono requisiti a monte; la linea di pellettizzazione non funge da lavaggio o cernita.
Definisci prima la resina e la qualità del lotto, poi imposta alimentazione, degasaggio e parametri di taglio.
Rimuovi corpi estranei, riduci i pezzi fuori misura e deumidifica se richiesto. Configura tramoggia e caricatore per granulometria e densità effettive.
La vite dell’estrusore plastifica il macinato. Adatta il profilo termico e il degasaggio sottovuoto a polimero, umidità e sostanze volatili.
Seleziona cambiafiltro a piastra, a candela/pistone o continuo in base alle impurità e ai fermi consentiti. Stabilisci la maglia con test sui campioni.
Forma i granuli tramite taglio a filo (spaghetto) o in testa ad anello d’acqua, raffredda, asciuga e vaglia. Campiona il lotto prima del reimpiego.
L’obiettivo è ottenere un lotto di granuli certificato che il reparto presse possa alimentare senza interruzioni.
I granuli calibrati evitano impaccamenti e fluttuazioni tipiche del macinato irregolare. Verifica la fluidità nei caricatori delle presse.
La filtrazione del fuso cattura particelle solide in base alla rete scelta. Fissa la frequenza dei cambi filtro sulla contaminazione riscontrata.
Registra grado, colore, cariche e cicli termici. Verifica la percentuale di riciclato ammessa tramite stampaggio sul prodotto finito.
Analizza il layout della linea assieme ai requisiti di controllo qualità previsti nel tuo stabilimento.
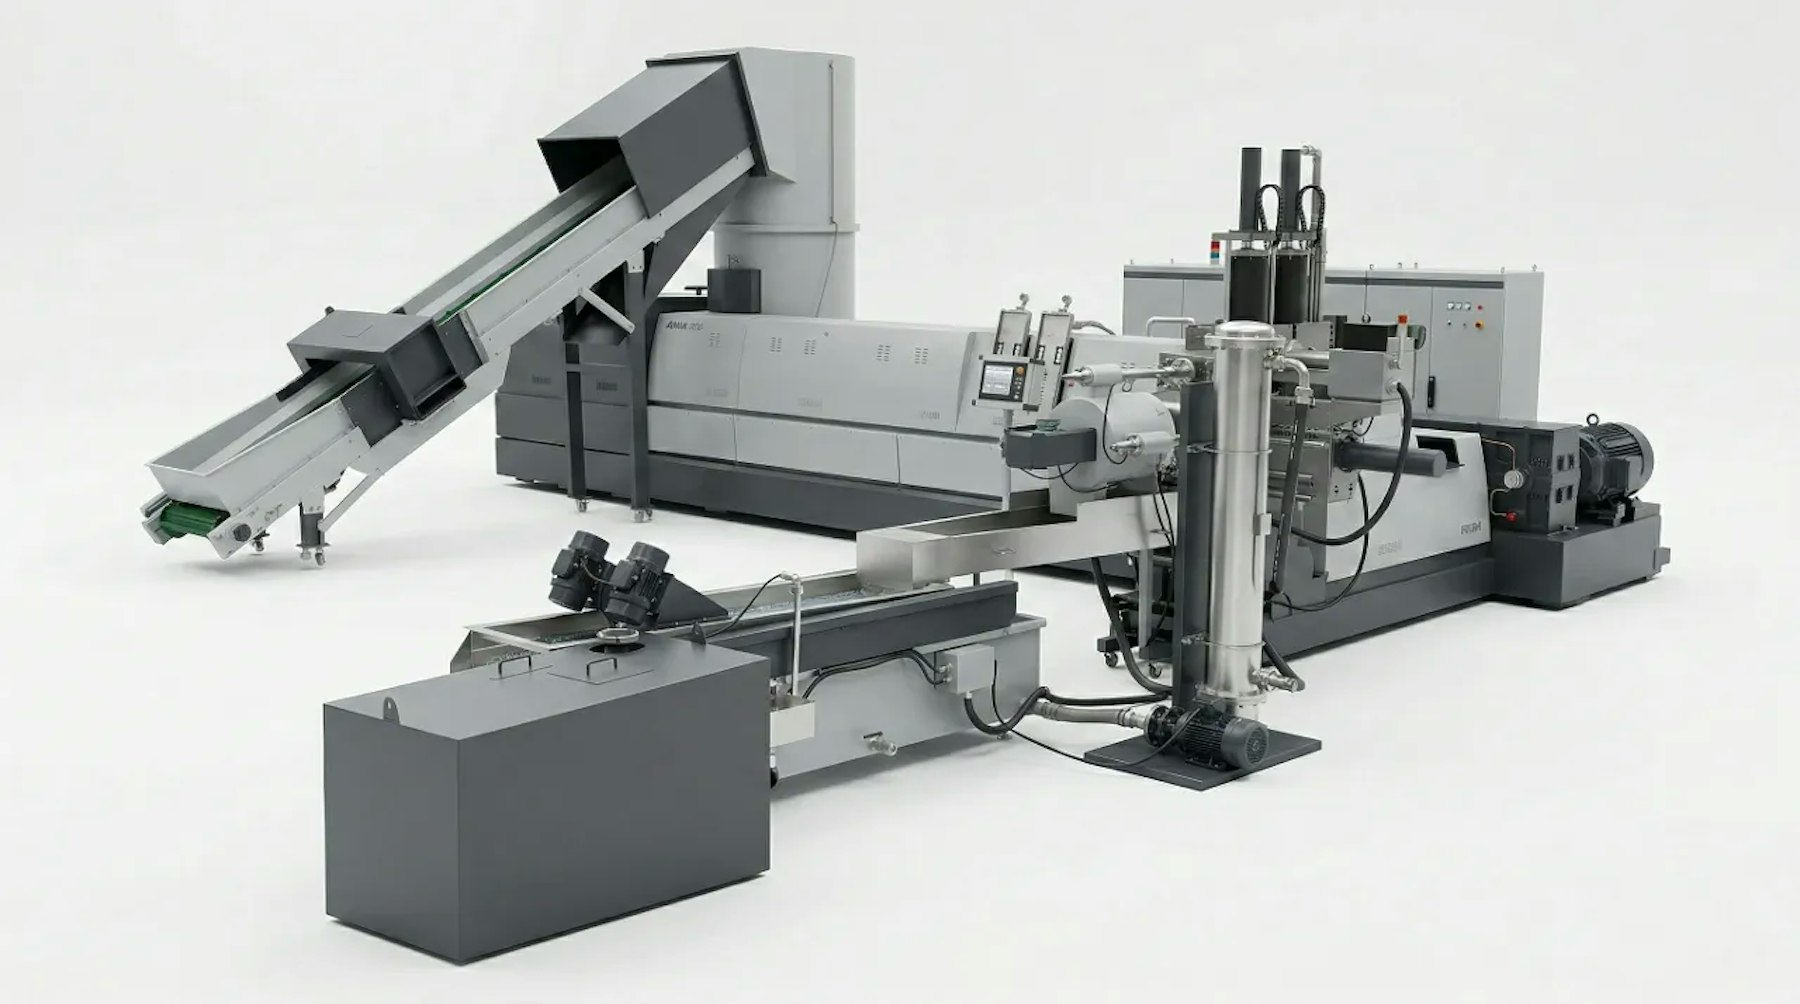
Dimensiona vite, degasaggio, filtrazione e taglio sul macinato preparato. Valuta la necessità di una cascata a due stadi in base alle condizioni del materiale.
Il vaglio vibrante separa polveri e fuori misura dopo il taglio. Stabilisci limiti per forma del granulo, polveri e umidità residua.
Guarda il video dimostrativo dell’impianto, poi valuta insieme a noi l’alimentazione e il trattamento fuso per i tuoi scarti.
Ogni applicazione richiede materie prime selezionate e una specifica confermata per il manufatto finale.
Prepara materozze e contenitori/coperchi scartati in PP per il riutilizzo diretto in pressa o per la vendita come granulo testato.
Rigenera macinati da stampaggio HDPE raccolti separatamente, monitorando MFI e resistenza all’impatto del pezzo stampato.
Valuta sfridi di avviamento e scarti dimensionali secondo grado del polimero, umidità, additivi e aspetto superficiale.
Mantieni separati i polimeri dei diversi committenti concentrando gli scarti recuperabili in lotti di granuli tracciabili.
Configurazioni di riferimento per la serie a sei modelli. Portata specifica e ausiliari vengono confermati dopo prove su campione.
| Modello | Metodo di Taglio | Cambiafiltro | Diametro Vite & L/D | Potenza Motore | Capacità Produttiva |
|---|---|---|---|---|---|
| SJ85-100 | Taglio a filo in acqua (spaghetto) | Cambiafiltro a piastra | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/h |
| SJ100-120 | Taglio a filo in acqua (spaghetto) | Cambiafiltro a piastra | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/h |
| SJ130-150 | Taglio a filo in acqua (spaghetto) | Cambiafiltro a colonna | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| SJ150-160 | Spaghetto / Anello d’acqua | Cambiafiltro a colonna | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| SJ160-180 | Taglio in testa ad anello d’acqua | Cambiafiltro automatico | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| SJ180-200 | Taglio in testa ad anello d’acqua | Cambiafiltro automatico | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1.200 kg/h |
La produttività reale dipende dal polimero, dalla pezzatura del macinato, dalla densità apparente, dall’umidità e dalla filtrazione. I dati di potenza motore sono indicativi di targa. Viti, taglio e periferiche vengono personalizzati per il progetto.
Fornisci un campione rappresentativo dello scarto e i requisiti del processo di stampaggio a valle.
Indica PP, HDPE, ABS o PS, grado esatto, colore ed eventuale carica. Specifica se sono materozze, pezzi scartati o macinato acquistato.
Indica dimensione delle scaglie, densità apparente, umidità ed eventuale presenza di metalli o etichette. Descrivi granulatore e deumidificatore attuali.
Comunica kg per turno, ore di lavoro previste, ingombri disponibili e potenze elettriche. Dimensiona la linea sulla reale produzione oraria.
Specifica range di fluidità (MFI), aspetto visivo, umidità e limiti di impurità. Definisci i test sul pezzo finito e la quota di riciclato prevista.
Scegli la modalità che rispetta le specifiche del pezzo stampato con un costo di processo e un ciclo termico adeguati.
| Fattore di Scelta | Reimpiego Diretto del Macinato | Processo di Pellettizzazione |
|---|---|---|
| Scarti puliti di grado noto | Spesso adatti previa macinazione uniforme, deumidificazione e prova di miscelazione approvata. | Conveniente quando geometria del granulo, costanza del lotto o requisiti dell’acquirente richiedono un passaggio termico. |
| Forma dei granuli & alimentazione | Forma irregolare, presenza di polveri e rischio di ponti nelle tramogge di dosaggio. | I granuli calibrati assicurano scorrevolezza e dosaggio costante nelle macchine trasformatrici. |
| Contaminazione solida residua | Richiede una separazione perfetta a monte; il reimpiego diretto non prevede alcuna filtrazione del fuso. | Aggiunge filtrazione su reti fini; richiede comunque che la plastica in ingresso sia priva di corpi metallici. |
| Storia termica & costi | Risparmia un passaggio termico di estrusione ma richiede rigore di tracciabilità e collaudo pezzi. | Comporta consumo energetico e usura macchina; occorre qualificare il pezzo e la percentuale di riciclato ammessa. |
Sì. Materozze e canali di PP, HDPE, ABS o PS selezionati possono essere estrusi e pellettizzati con successo. Macina i pezzi fuori misura, elimina i corpi estranei e verifica le esigenze di essiccazione, filtrazione e reimpiego proprie di ogni resina.
Non necessariamente. Se il macinato è pulito e costante, può essere reintrodotto direttamente previa validazione delle percentuali di miscela. La pellettizzazione è consigliata se occorrono filtrazione del fuso, alimentazione fluida senza polveri o rivendita del granulo.
No. Questi materiali devono rimanere rigorosamente separati per tipologia e grado. Un impianto di pellettizzazione non separa i polimeri fusi e non può trasformare una miscela incoerente in un materiale per pezzi stampati a norma.
No, l’estrusore richiede materiale già macinato e calibrato. Rimuovi inserti metallici dalle parti difettose prima della macinazione. I grumi di spurgo richiedono frantumatori pesanti e la verifica che il polimero non sia degradato termicamente.
Dipende dal grado di ABS, dalla conservazione e dall’umidità riscontrata. Il degasaggio sottovuoto sull’estrusore aiuta a espellere sostanze volatili e umidità residua, ma non sostituisce una deumidificazione a monte se il materiale è saturo.
Il numero di stadi dipende da umidità, sostanze volatili, filtrazione e purezza richiesta per il granulo. Un secondo stadio assicura maggiore flessibilità di degasaggio e filtrazione, ma aggiunge complessità e stress termico. Si stabilisce eseguendo prove su campione.
Il taglio a filo (spaghetto) o in testa ad anello d’acqua (water-ring) dipende da viscosità, portata e maneggevolezza. Scegli cambiafiltro a piastra, a candela o continuo in funzione della frequenza di pulizia e dei fermi linea ammessi.
La quota dipende dalla qualità del lotto, dalla formulazione e dalle specifiche strutturali del pezzo. Misura MFI, resistenza all’urto e tenuta dimensionale. Stabilisci la percentuale con prove pratiche; la pellettizzazione non rigenera un polimero degradato a vergine.
Invia grado del polimero, foto, granulometria del macinato, quantità giornaliera e applicazione desiderata. Possiamo valutare preparazione, estrusione, filtrazione e test necessari per qualificare i granuli.