Rifili da Linea di Estrusione Film
Raccogli rifili puliti di BOPP per grado di film. Specifica la quantità oraria e il metodo di raccolta prima di dimensionare una linea di riciclo offline o valutare un’alimentazione integrata.
Prodotti e soluzioni
Solo prodotti e soluzioniNessun prodotto o soluzione corrispondente.
Riciclo Scarti di Produzione BOPP
Recupera rifili di film BOPP, sfridi di taglierina e bobine scartate dalla produzione di film e dalla trasformazione di imballaggi. Combina compattatore di taglio, estrusione, degasaggio e pellettizzazione ad anello d’acqua per preparare polipropilene selezionato per prove di riutilizzo o vendita come granulo riciclato.
Parti dall’origine e dalla forma del materiale, poi seleziona la configurazione di alimentazione e trattamento del fuso.
Raccogli rifili puliti di BOPP per grado di film. Specifica la quantità oraria e il metodo di raccolta prima di dimensionare una linea di riciclo offline o valutare un’alimentazione integrata.
Recupera strisce sfuse e rifili da operazioni di trasformazione. Mantieni il materiale neutro separato da lotti stampati, laccati o accoppiati.
Prepara rotoli fuori specifica e code di bobina per un’alimentazione controllata. Condividi dimensioni e tipo di anima per definire svolgimento o triturazione.
BOPP significa polipropilene biorientato. Identifica la struttura completa del film, non solo lo strato superficiale.
| Flusso di Scarti | Preparazione | Focus di Configurazione |
|---|---|---|
| Rifili BOPP puliti e non stampati | Separare per grado, colore e lotto di produzione; rimuovere materiali estranei. | Alimentazione stabile al compattatore e filtrazione fuso adatte al riutilizzo del PP previsto. |
| Bobine BOPP fuori specifica e code di rotolo | Rimuovere anime, nastri ed etichette; definire lo svolgimento o la triturazione del film. | Alimentazione dimensionata per le dimensioni della bobina e la produttività richiesta. |
| BOPP stampato, laccato o metallizzato | Separare dal film trasparente e fornire campioni rappresentativi. | Valutare degasaggio, filtrazione, odore, colore e residui tramite prove su impianto pilota. |
| Accoppiati BOPP/PE o film multistrato | Identificare ogni strato polimerico, adesivo e vernice prima della valutazione. | Verificare fattibilità e collocazione del materiale misto; non presupporre un PP vergine in uscita. |
La linea di pellettizzazione tratta scarti preparati. Lavaggio, preparazione bobine e collegamento diretto a una linea di produzione film sono requisiti d’ingegneria dedicati, non funzioni standard di ogni fornitura.
Il principio operativo è costante; alimentazione, parametri di processo e filtrazione seguono il lotto reale di materiale.
Identifica il grado di film e rimuovi anime, etichette, nastri e corpi estranei. Dosa il materiale sfuso preparato nel compattatore; definisci separatamente la gestione bobine.
Il compattatore sminuzza il film e ne aumenta la densità apparente per garantire un’alimentazione costante alla vite di estrusione.
Fondi il film preparato, applica il degasaggio sottovuoto per rimuovere umidità e composti volatili e filtra i contaminanti solidi con le reti idonee.
Il taglio ad anello d’acqua forma granuli per il raffreddamento, l’essiccazione e l’insacco. Campiona ogni lotto prima della ripresa o della vendita.
Una raccolta accurata e una specifica definita del granulo rendono affidabile la scelta dei macchinari.
La compattazione condiziona strisce e rifili a bassa densità prima dell’estrusione. Prove di alimentazione stabiliscono la resa pratica del materiale.
Separa i lotti trasparenti, stampati e metallizzati alla fonte. Questo preserva opzioni per colore, formulazione e reimpiego del granulo.
Scegli degasaggio e filtrazione in base a umidità, inchiostri e requisiti qualitativi. Evita di scegliere una linea basandoti solo sulla portata nominale.
Valuta la configurazione dell’impianto e concorda i criteri di accettazione del granulo effettuando prove con i tuoi scarti.
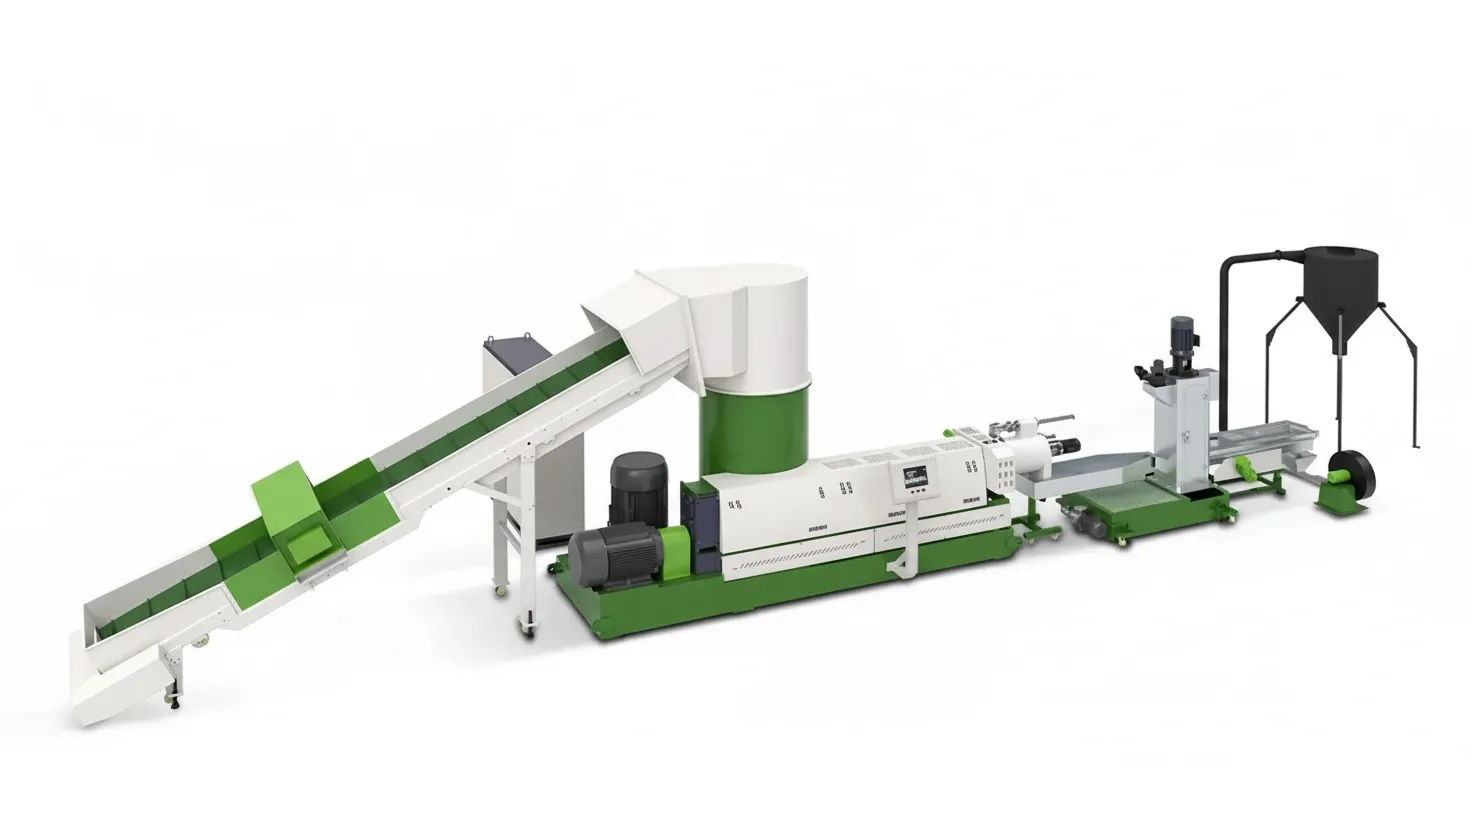
Il compattatore, la sezione di estrusione, la filtrazione e il taglio ad anello d’acqua costituiscono il nucleo del sistema di riciclo scarti BOPP.
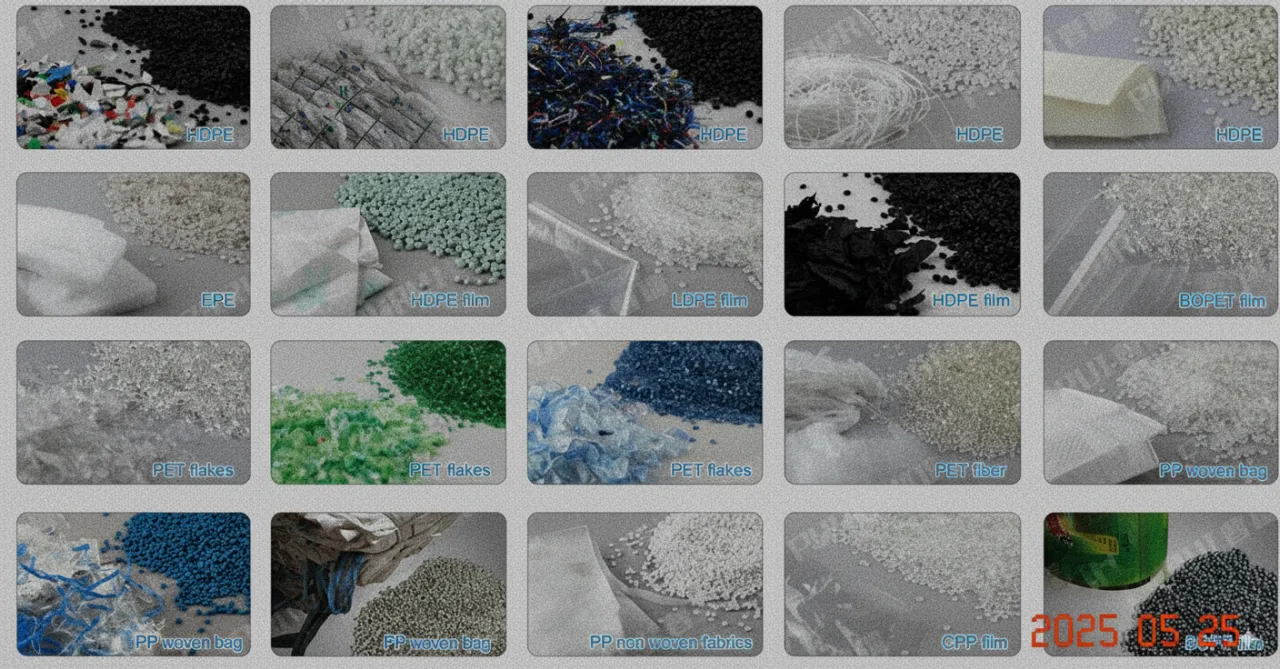
L’immagine del granulo è indicativa e non costituisce un risultato di prova BOPP. Verifica indice di fluidità, colore, odore, contaminanti e lavorabilità con granuli ricavati dal tuo materiale.
Applica un protocollo di recupero e riciclo dedicato per ciascun flusso di scarti industriali.
Ricicla rifili selezionati e film fuori norma. Valuta il PP riciclato per formulazioni e prove di estrusione.
Raggruppa strisce strette, fondi bobina e rotoli scartati per struttura di film prima della pellettizzazione.
Valuta scarti di stampa e sfridi di confezionamento separatamente in base a inchiostri, lacche e accoppiamenti.
Costruisci lotti tracciabili da scarti industriali noti e concorda le specifiche del granulo con l’utilizzatore.
Gamma modelli esistente. Potenza motori e ausiliari vengono definiti a valle delle prove su materiale.
| Modello | Diametro Vite | Rapporto L/D | Potenza Motore | Capacità Produttiva |
|---|---|---|---|---|
| ML95 | 95 mm | 30:1 / 32:1 | Specifico di progetto | 300-450 kg/h |
| ML110 | 110 mm | 30:1 / 32:1 | Specifico di progetto | 450-650 kg/h |
| ML130 | 130 mm | 30:1 / 32:1 | Specifico di progetto | 650-900 kg/h |
| ML160 | 160 mm | 30:1 / 32:1 | Specifico di progetto | 900-1.100 kg/h |
Le capacità elencate sono valori di riferimento. La produttività effettiva dipende da forma del film, densità apparente, grado, umidità, vernici, filtrazione e qualità del granulo richiesta. Movimentazione bobine e integrazione in linea vanno definite a parte.
Un campione rappresentativo e i parametri di fabbrica sono molto più efficaci della sola capacità oraria teorica.
Indica gradi di PP, spessore, copertura di stampa, trattamenti e strati barriera. Includi umidità, stoccaggio e foto rappresentative.
Descrivi se si tratta di rifili sfusi, strisce o bobine. Indica dimensioni rotoli, kg per turno, ore lavorative e resa oraria target in kg/h.
Fornisci spazi disponibili, utenze e metodo di raccolta. Specifica se il riciclo sarà offline o richiederà un raccordo diretto alla linea.
Identifica il processo di riutilizzo o l’acquirente, range di MFI, limiti di colore e contaminazione, ed eventuali test di miscelazione con vergine.
Usa gli stessi scarti rappresentativi per i test di estrusione e per la validazione a valle.
| Controllo | Cosa Valutare | Perché è Fondamentale |
|---|---|---|
| Indice di fluidità (MFI) | Misurare l’MFI del PP riciclato nelle condizioni di test concordate. | Aiuta a verificare la compatibilità con il processo e la formulazione ricevente. |
| Gel & contaminazione solida | Ispezionare campioni di granulo e, se utile, un film di prova per rilevare gel e puntini neri. | Un granulo visivamente omogeneo non garantisce da solo la qualità ottica del film. |
| Colore & odore | Confrontare lotti trasparenti, stampati e trattati con la specifica concordata. | Degasaggio e filtrazione non assicurano decolorazione né eliminazione totale degli odori. |
| Comportamento a valle | Collaudare l’applicazione di reimpiego con la percentuale di granulo riciclato prevista. | Conferma le reali prestazioni del manufatto prima di avviare il ricircolo routinario. |
Sì. I rifili di film BOPP opportunamente selezionati possono essere compattati, fusi, filtrati e pellettizzati per applicazioni PP verificate. Il grado del film, gli additivi e le impurità determinano le proprietà del granulo e le opzioni di reimpiego.
Le bobine richiedono un sistema dedicato di alimentazione e preparazione. È necessario comunicare larghezza, diametro, peso e tipo di mandrino per prevedere svolgimento o triturazione preventiva. Anime e parti metalliche vanno rimosse; l’alimentazione a bobina intera non è inclusa nella configurazione base.
Gli scarti puliti, asciutti e separati all’origine possono essere avviati direttamente al peletizzatore dopo preparazione meccanica. Se contaminati da polvere, adesivi, umidità o altri rifiuti, può rendersi necessario un lavaggio e asciugatura preliminari. La fattibilità si stabilisce tramite campionatura.
Questi scarti richiedono una valutazione preventiva di inchiostri, primer, collanti e strati polimerici accoppiati. Il degasaggio riduce i residui volatili e la filtrazione trattiene i corpi solidi, ma non possono decolorare il materiale né scindere polimeri laminati. È necessario eseguire prove per validare fuso e granulo.
Il riutilizzo dipende dalla struttura del film e dalle tolleranze qualitative del prodotto. Misurando fluidità, gel residui, colore e comportamento in stiro è possibile determinare una percentuale di dosaggio compatibile. La sola pellettizzazione non assicura automaticamente l’idoneità per film d’imballaggio nobili.
Questa scheda descrive un sistema di pellettizzazione per scarti di produzione preparati. Il collegamento diretto a bordo linea di estrusione film o il recupero continuo del rifilo necessitano di una progettazione ingegneristica specifica. Condividi velocità di linea, portata dei rifili e planimetria per valutare tale opzione.
Il BOPP è polipropilene, mentre il film estensibile è prevalentemente polietilene. Tali polimeri devono rimanere separati e richiedono temperature di estrusione e parametri qualitativi differenti. La pagina dedicata al film d’imballaggio PE illustra il recupero di stretch film, rifili di sacchi e film per pallet.
Considera il volume di scarti generato per turno, le ore di funzionamento, la tipologia di alimentazione e la qualità del granulo richiesta. I modelli a catalogo coprono portate nominali da 300 a 1.100 kg/h; la produzione reale va confermata con il tuo film e la filtrazione prescelta.
Invia la struttura del film, foto degli scarti, dettagli di bobine o rifili e la portata oraria target. Possiamo valutare preparazione, alimentazione al compattatore, trattamento del fuso e criteri di test per l’uscita del granulo.