Ścinki Brzegowe z Linii Folii
Gromadź czyste ścinki BOPP według gatunków folii. Określ ilość odpadu i metodę odbioru przed doborem wolnostojącej linii recyklingu lub integracji z linią produkcyjną.
Produkty i rozwiązania
Tylko produkty i rozwiązaniaNie znaleziono pasujących produktów ani rozwiązań.
Recykling Odpadów Produkcyjnych BOPP
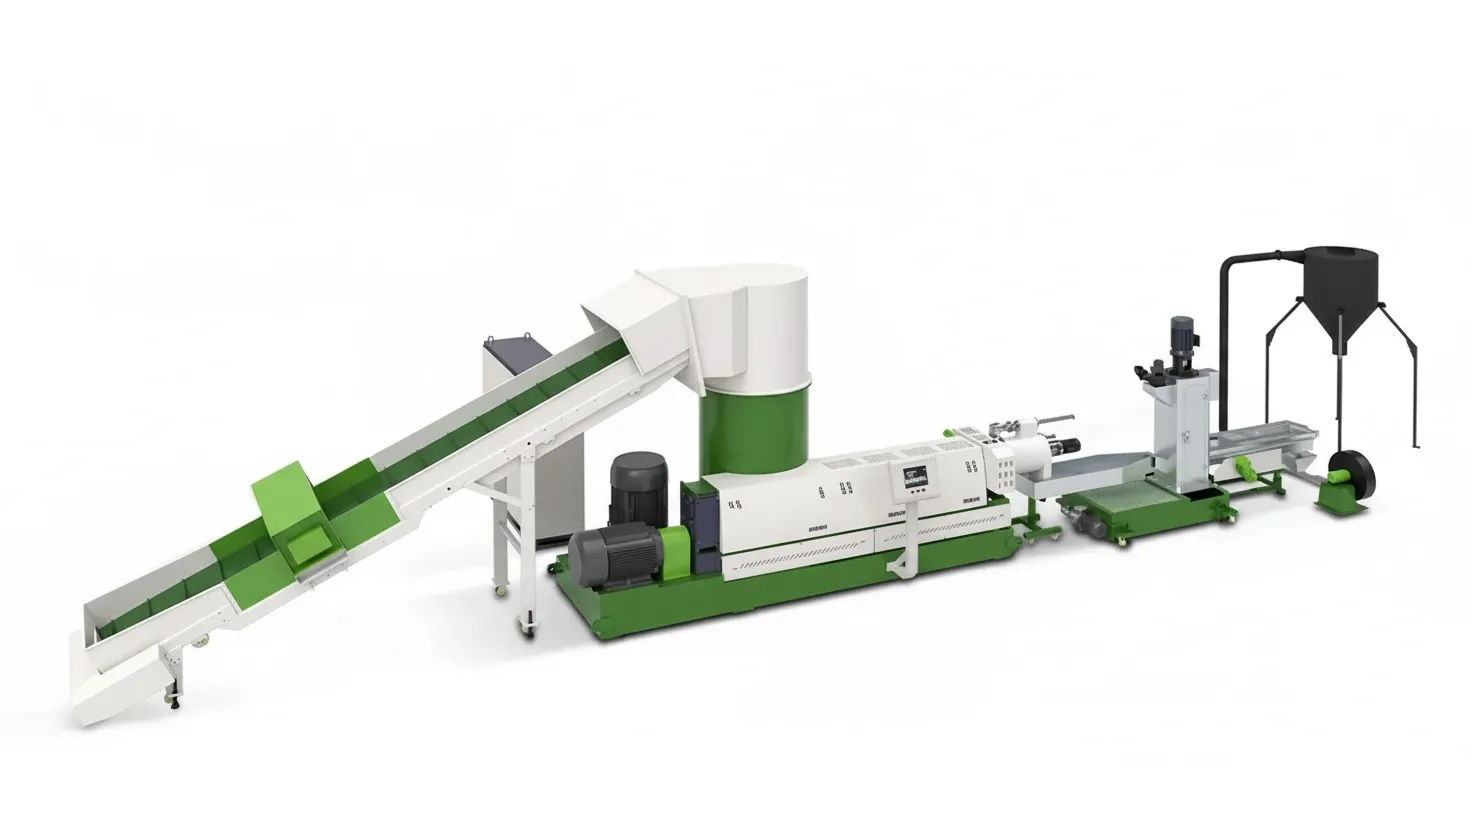
Odzyskuj ścinki brzegowe folii BOPP, odpady z bobiniarek oraz odrzucone rolki z produkcji folii i przetwórstwa opakowań. Połącz zagęszczarkę tnącą (cutter compactor), wytłaczanie, odgazowanie próżniowe i regranulację w pierścieniu wodnym, aby przygotować czysty odpad polipropylenowy do prób ponownego zawrócenia lub sprzedaży jako regranulat.
Punktem wyjścia jest pochodzenie i forma odpadu – do nich dobieramy system podawania i filtracji stopu.
Gromadź czyste ścinki BOPP według gatunków folii. Określ ilość odpadu i metodę odbioru przed doborem wolnostojącej linii recyklingu lub integracji z linią produkcyjną.
Odzyskuj luźne paski i ścinki z operacji konfekcjonowania. Trzymaj czysty, niezadrukowany surowiec oddzielnie od partii zadrukowanych, powlekanych i laminowanych.
Przygotuj wadliwe nawoje i końcówki rolek do kontrolowanego podawania. Podaj wymiary rolek i typ gilz, aby osobno dobrać odwijak lub moduł rozdrabniania.
BOPP oznacza dwuosiowo zorientowany polipropylen. Należy zidentyfikować całą strukturę folii, a nie tylko warstwę zewnętrzną.
| Strumień Odpadu | Przygotowanie | Główny Nacisk Konfiguracji |
|---|---|---|
| Czyste, niezadrukowane ścinki BOPP | Rozdziel według gatunku, barwy i partii produkcyjnej; usuń zanieczyszczenia obce. | Stabilne podawanie do zagęszczarki i filtracja stopu dostosowane do planowanego ponownego użycia PP. |
| Wadliwe rolki BOPP i końcówki nawojów | Usuń gilzy tekturowe, taśmy i etykiety; ustal sposób odwijania lub cięcia folii. | Urządzenia podające zwymiarowane pod średnice rolek i wymaganą wydajność partii. |
| Zadrukowana, powlekana lub metalizowana folia BOPP | Oddziel od folii transparentnej i dostarcz reprezentatywne próbki materiału. | Ocena skuteczności odgazowania, filtracji, zapachu, koloru i limitów pozostałości w testach. |
| Laminaty BOPP/PE i inne folie wielowarstwowe | Zidentyfikuj każdą warstwę polimeru, klej i powłokę przed przystąpieniem do doboru. | Weryfikacja przydatności technologicznej i rynku zbytu dla mieszaniny; nie oczekuj czystego PP. |
Linia do regranulacji przetwarza przygotowane odpady. Mycie, przygotowanie rolek oraz bezpośrednie połączenie z linią wytłaczania folii to odrębne zadania inżynieryjne, a nie standardowe funkcje maszyny bazowej.
Podstawowy proces pozostaje niezmienny; podawanie, parametry temperaturowe i filtracja są dobierane pod daną partię surowca.
Zidentyfikuj gatunek folii oraz usuń gilzy, etykiety, taśmy i ciała obce. Dozuj przygotowany odpad sypki do zagęszczarki; obsługę rolek zdefiniuj osobno.
Zagęszczarka tnąca rozdrabnia folię i podnosi jej gęstość nasypową, gwarantując równomierne zasilanie ślimaka wytłaczarki.
Stopienie przygotowanej folii, zastosowanie odgazowania próżniowego w celu usunięcia wilgoci i substancji lotnych oraz filtracja zanieczyszczeń stałych.
Głowica tnąca w pierścieniu wodnym formuje granulat, który trafia do układu chłodzenia, suszenia i pakowania. Pobierz próbki z każdej partii przed dopuszczeniem do produkcji lub sprzedaży.
Rzetelna segregacja i zdefiniowane parametry regranulatu gwarantują trafny dobór urządzeń.
Zagęszczarka tnąca kondycjonuje wstęgi i ścinki o niskiej gęstości nasypowej przed wytłaczaniem. Testy podawania wyznaczają realną wydajność dla danego surowca.
Oddzielaj partie transparentne, zadrukowane i powlekane bezpośrednio przy zbiórce. Zapewnia to elastyczność w doborze koloru, receptury i zastosowania regranulatu.
Dobierz odgazowanie i filtrację do wilgotności, stopnia zadruku i kryteriów odbiorczych regranulatu. Nie kieruj się wyłącznie wydajnością nominalną.
Poznaj układ urządzeń i uzgodnij parametry odbiorcze regranulatu na podstawie prób technologicznych z Twojego materiału.
Zagęszczarka tnąca, sekcja wytłaczania, filtracja stopu i głowica do cięcia w pierścieniu wodnym stanowią serce systemu recyklingu odpadów BOPP.
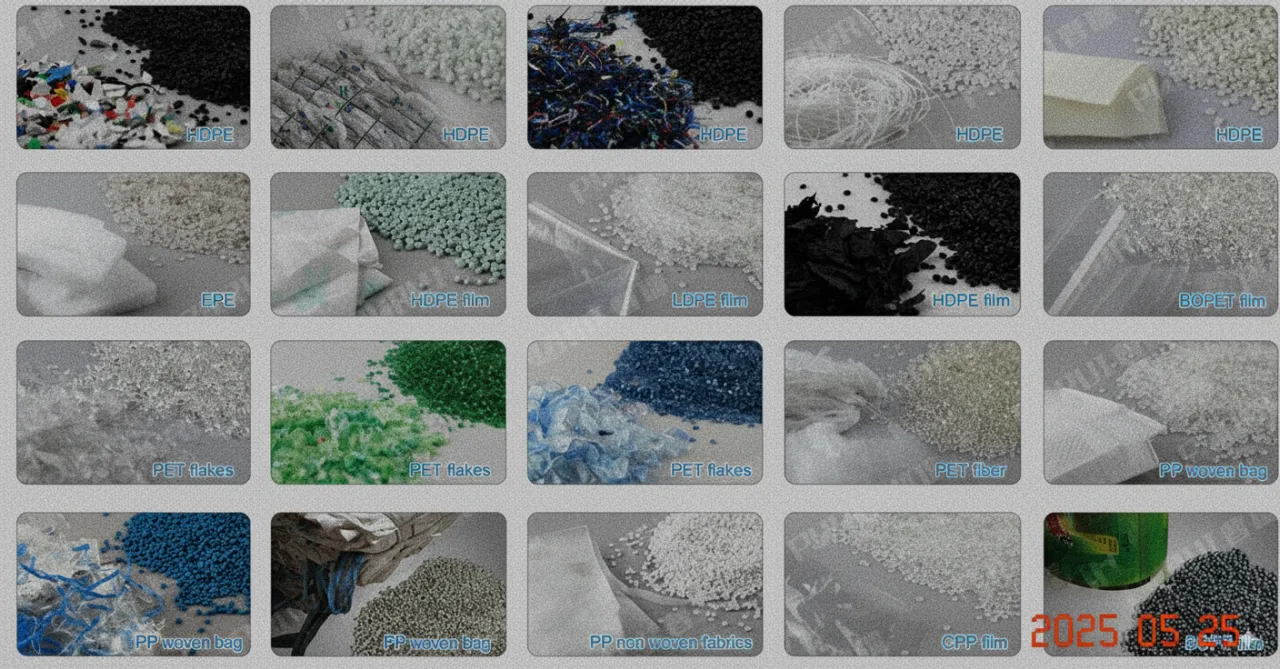
Zdjęcie granulatu ma charakter poglądowy i nie stanowi wyniku próby BOPP. Wskaźnik płynięcia (MFR), barwę, zapach, wtrącenia i przetwórstwo należy potwierdzić na próbkach z Twojego surowca.
Wdróż dedykowany plan zbiórki i recyklingu dla każdego poprodukcyjnego strumienia tworzywa.
Regranulacja posegregowanych ścinek brzegowych i folii pozagatunkowej. Ocena regranulatu PP pod kątem konkretnej receptury i prób technologicznych.
Gromadzenie wąskich pasków, resztek nawojów i odrzuconych rolek według budowy folii przed przygotowaniem do regranulacji.
Osobna ocena odpadów z nadrukiem i ścinek konfekcyjnych zależnie od składu farb, powłok i laminatów.
Tworzenie powtarzalnych partii ze znanych źródeł poprodukcyjnych i uzgadnianie specyfikacji regranulatu z odbiorcą.
Standardowa seria maszyn. Moc zainstalowana i wyposażenie peryferyjne są ostatecznie ustalane po próbach surowcowych.
| Model | Średnica Ślimaka | Stosunek L/D | Moc Silnika | Wydajność |
|---|---|---|---|---|
| ML95 | 95 mm | 30:1 / 32:1 | Zależnie od projektu | 300-450 kg/h |
| ML110 | 110 mm | 30:1 / 32:1 | Zależnie od projektu | 450-650 kg/h |
| ML130 | 130 mm | 30:1 / 32:1 | Zależnie od projektu | 650-900 kg/h |
| ML160 | 160 mm | 30:1 / 32:1 | Zależnie od projektu | 900-1100 kg/h |
Podane wydajności mają charakter orientacyjny. Rzeczywisty przerób zależy od formy folii, gęstości nasypowej, gatunku, wilgotności, powłok, dokładności filtracji i oczekiwanej jakości regranulatu. Obsługa rolek i integracja z linią produkcyjną wymagają odrębnego projektu.
Reprezentatywna próbka i dane procesowe są znacznie cenniejsze niż wyłącznie teoretyczna wydajność maszynowa.
Wyszczególnij gatunki PP, grubość, stopień zadruku, powłoki i warstwy laminatu. Podaj wilgotność, warunki składowania i załącz reprezentatywne zdjęcia.
Opisz, czy to luźne ścinki, zbierane wstęgi czy całe rolki. Podaj wymiary rolek, tonaż na zmianę, godziny pracy i oczekiwaną wydajność w kg/h.
Podaj dostępną powierzchnię hali, media i metodę zbiórki odpadów. Określ, czy linia ma pracować autonomicznie, czy wymaga wpięcia w ciąg produkcyjny.
Wskaż proces ponownego użycia lub odbiorcę, zakres wskaźnika płynięcia (MFR), limity koloru i zanieczyszczeń oraz planowane próby mieszania z tworzywem pierwotnym.
Użyj tego samego reprezentatywnego odpadu do prób technologicznych i późniejszej weryfikacji na gotowym wyrobie.
| Parametr Kontrolny | Co Należy Ocenić | Dlaczego To Kluczowe |
|---|---|---|
| Wskaźnik płynięcia (MFR) | Pomiar płynięcia regranulatu PP w uzgodnionych warunkach testowych. | Pozwala określić przydatność do docelowego procesu przetwórczego i receptury. |
| Żele i wtrącenia stałe | Kontrola próbek granulatu oraz, w razie potrzeby, folii testowej pod kątem nieprzetopów i żeli. | Jednolity wizualnie granulat sam w sobie nie gwarantuje jakości optycznej folii. |
| Barwa i zapach | Porównanie partii transparentnych, zadrukowanych i powlekanych z uzgodnioną specyfikacją. | Odgazowanie i filtracja nie gwarantują odbarwienia ani całkowitej eliminacji zapachu farb. |
| Przetwórstwo u odbiorcy | Przeprowadzenie prób w docelowej aplikacji z udziałem regranulatu w planowanej proporcji. | Potwierdzenie rzeczywistych parametrów wyrobu przed wdrożeniem stałego recyklingu surowca. |
Tak. Czyste i posegregowane ścinki folii BOPP mogą być zagęszczane, uplastyczniane, filtrowane i granulowane do sprawdzonych zastosowań PP. Gatunek folii, użyte dodatki i ewentualne zanieczyszczenia decydują o właściwościach regranulatu i możliwościach jego zawrócenia.
Rolki wymagają uzgodnionej technologii przygotowania i podawania. Należy podać szerokość, średnicę, masę i typ gilzy, aby odpowiednio dobrać stację odwijania lub kruszarkę. Gilzy i taśmy muszą zostać usunięte; podawanie całych zwojów nie wchodzi w skład linii podstawowej.
Czysty, suchy i posegregowany u źródła odpad produkcyjny z reguły nadaje się do bezpośredniej regranulacji po przygotowaniu mechanicznym. Odpady zabrudzone pyłem, klejami, etykietami czy wilgocią mogą wymagać wcześniejszego umycia i wysuszenia. Weryfikację przeprowadzamy na próbkach.
Takie materiały wymagają wcześniejszej oceny składu farb, lakierów, klejów i powłok barierowych. Odgazowanie próżniowe redukuje substancje lotne, a sita zatrzymują cząstki stałe, lecz nie gwarantują odbarwienia ani rozwarstwienia polimerów laminatu. Celowość i zbyt granulatu należy potwierdzić próbami.
Zależy to od receptury folii i wymagań jakościowych. Badając MFR, zawartość żeli, czystość i zachowanie w procesie rozciągania, ustala się bezpieczną proporcję dozowania. Sama regranulacja nie gwarantuje z góry spełnienia rygorystycznych norm dla folii pierwotnych.
Na tej stronie opisano wolnostojący system regranulacji przygotowanych odpadów produkcyjnych. Bezpośrednie podłączenie do linii wytłaczania folii, ciągły odbiór ścinki czy synchronizacja prędkości wymagają osobnego opracowania inżynieryjnego. Do analizy niezbędne są: prędkość linii, tonaż ścinki i rozplanowanie hali.
BOPP to polipropylen, podczas gdy folia stretch to przeważnie polietylen. Materiały te muszą być ściśle rozdzielone i przetwarzane w innych profilach temperatur oraz z odmiennymi kryteriami odbiorczymi. Dla folii stretch, odpadów worków i folii paletowej dedykowana jest nasza linia do folii PE.
Wyznacznikiem jest ilość odpadu na zmianę, planowany czas pracy instalacji, forma podawania i wymagania stawiane regranulatowi. Modele typoszeregu oferują orientacyjne wydajności 300–1100 kg/h; realną przepustowość potwierdzamy na podstawie prób z Twoją folią i wybranym układem filtracji.
Tak. Wszystkie silniki, szafy sterownicze i panele są dostosowywane do standardu zasilania w danym kraju (3-fazowe 208V, 220V, 380V, 400V, 415V, 440V, 460V lub 480V przy 50Hz lub 60Hz), przy użyciu podzespołów Siemens, Schneider i ABB.
Tak. Każda maszyna przechodzi pełny rozruch i test obciążeniowy w fabryce przed zapakowaniem. Klienci mogą przesłać próbki materiału do próbnego przetworzenia, a przed wysyłką udostępniamy nagrania wideo z inspekcji.
Zapewniamy kompletną dokumentację techniczną, rysunki fundamentowe, schematy elektryczne i instrukcje obsługi. W przypadku kompletnych linii nasi inżynierowie mogą przyjechać na miejsce w celu montażu i szkolenia, przy stałym wsparciu wideo 24/7.
Zapewniamy 12-miesięczną gwarancję na elementy konstrukcyjne i mechaniczne. Kluczowe części eksploatacyjne (noże, sita, uszczelnienia, grzałki) są stale dostępne w magazynie i mogą być wysłane przesyłką lotniczą (DHL/FedEx) w ciągu 48 godzin.
Prześlij strukturę folii, zdjęcia odpadów, szczegóły rolek lub ścinek oraz cel wydajnościowy w kg/h. Pomożemy dobrać przygotowanie, podawanie do zagęszczarki, obróbkę stopu i kryteria testów regranulatu.