Płatki PET do Wytłaczania Arkuszy
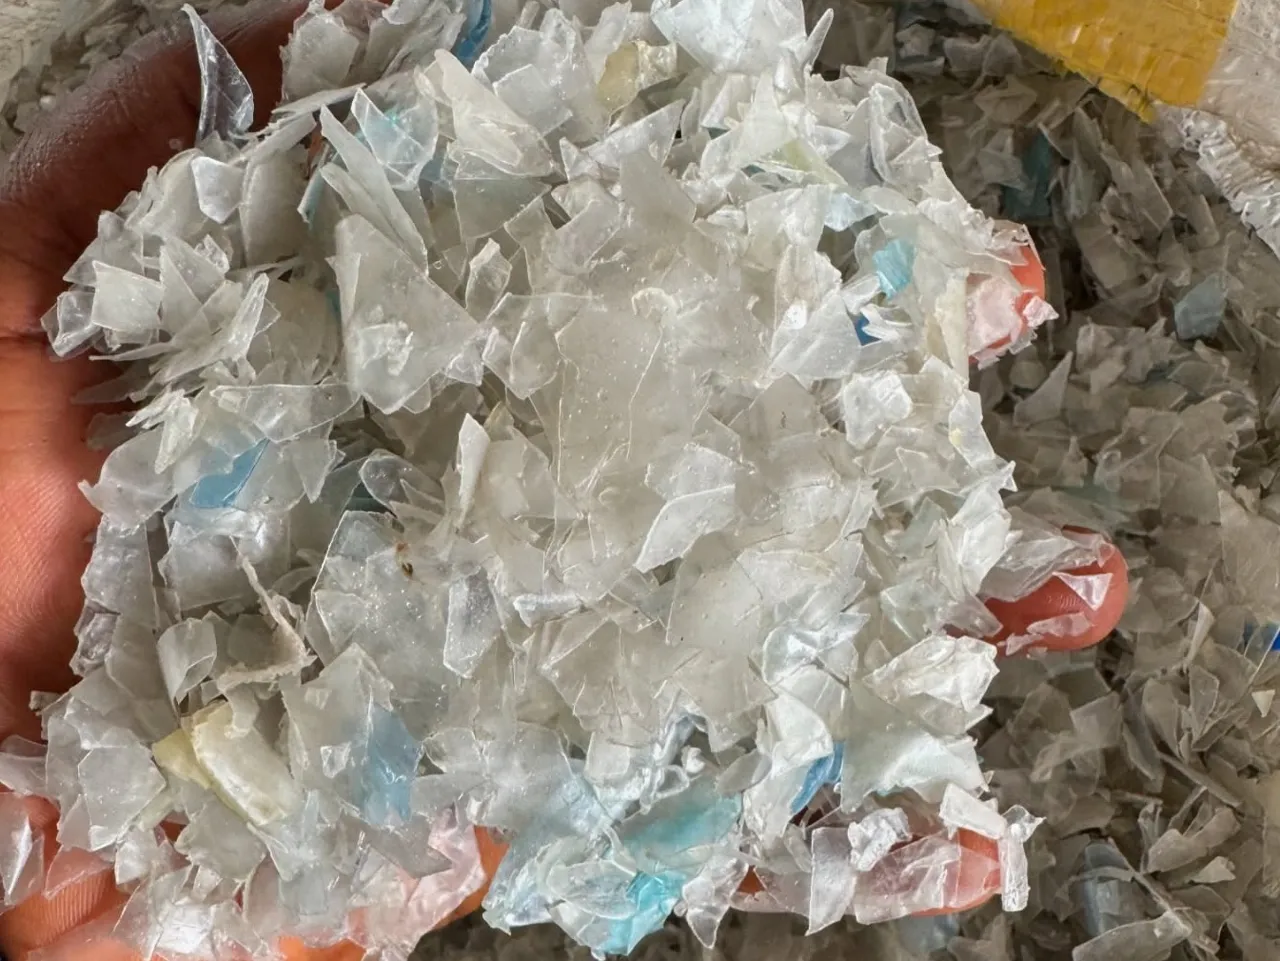
Przygotuj umyte płatki rPET do produkcji folii sztywnej APET i termoformowania. Dostosuj sortowanie kolorystyczne, usuwanie etykiet i kleju, płukanie oraz kontrolę wilgoci do wymagań przetwórcy arkuszy.
Produkty i rozwiązania
Tylko produkty i rozwiązaniaNie znaleziono pasujących produktów ani rozwiązań.
Recykling Butelek PET Poużytkowych
Przetwarzaj zużyte butelki po wodzie i napojach w czyste płatki rPET myte na gorąco, przeznaczone do wytłaczania arkuszy APET, taśm spinających PET i włókien poliestrowych. Rumtoo konfiguruje sortowanie, mycie na gorąco, separację i suszenie pod kątem Twojego surowca i wymagań odbiorcy płatków.
Określ docelowe przeznaczenie płatków przed doborem wydajności linii. Linia mycia butelek PET przygotowuje surowiec; wytłaczanie arkuszy, taśm spinających i przędzenie włókien to odrębne procesy przetwórcze.
Przygotuj umyte płatki rPET do produkcji folii sztywnej APET i termoformowania. Dostosuj sortowanie kolorystyczne, usuwanie etykiet i kleju, płukanie oraz kontrolę wilgoci do wymagań przetwórcy arkuszy.
Dostarczaj czyste płatki producentom taśmy spinającej PET. Ustal z odbiorcą akceptowalną barwę, zanieczyszczenia polimerowe i lepkość istotną (IV), a następnie skonfiguruj mycie, separację i suszenie pod te parametry.
Wytwarzaj umyte płatki do produkcji poliestrowych włókien ciętych (PSF) i aplikacji tekstylnych. Potwierdź z przędzalnią wymagania dotyczące barwy, zanieczyszczeń polimerami, pyłów i wilgoci; linie wytłaczania i przędzenia włókien dobierane są osobno.
Sposób zbiórki, kolorystyka butelek i zanieczyszczenia opakowaniowe decydują o konfiguracji etapów przygotowania i mycia. Reprezentatywne próbki pozwalają precyzyjnie dobrać linię.
| Surowiec Butelkowy | Kluczowe Parametry do Weryfikacji | Priorytety Przygotowania i Mycia |
|---|---|---|
| Butelki po wodzie i napojach ze zbiórki selektywnej | Udział butelek bezbarwnych i błękitnych, nakrętki, etykiety, klej i pozostałości napojów | Utrzymanie czystości kolorystycznej; usunięcie etykiet i nakrętek, mielenie na mokro, mycie gorące, płukanie i suszenie do uzgodnionych parametrów |
| Zbelowane butelki poużytkowe z sortowni odpadów | Gęstość bel, zanieczyszczenia mineralne, metale, opakowania inne niż PET i zmienność dostaw | Równomierne rozrywanie bel; wzmocnienie sortowania wstępnego i mycia wstępnego, dobór odprowadzania osadów do obciążenia brudem |
| Butelki w miksie kolorów lub z etykietami termokurczliwymi (sleeve) | Mieszanka kolorów, materiał etykiet sleeve, właściwości kleju i docelowy odbiorca płatka | Weryfikacja sortowania polimerów i kolorów przed kruszeniem; testy odklejania etykiet i skuteczności mycia gorącego na reprezentatywnej próbie |
Niniejsza linia jest dedykowana butelkom PET. Tacki, opakowania wielowarstwowe, pojemniki z innych tworzyw oraz butelki zanieczyszczone olejami lub chemią wymagają odrębnej analizy technologicznej.
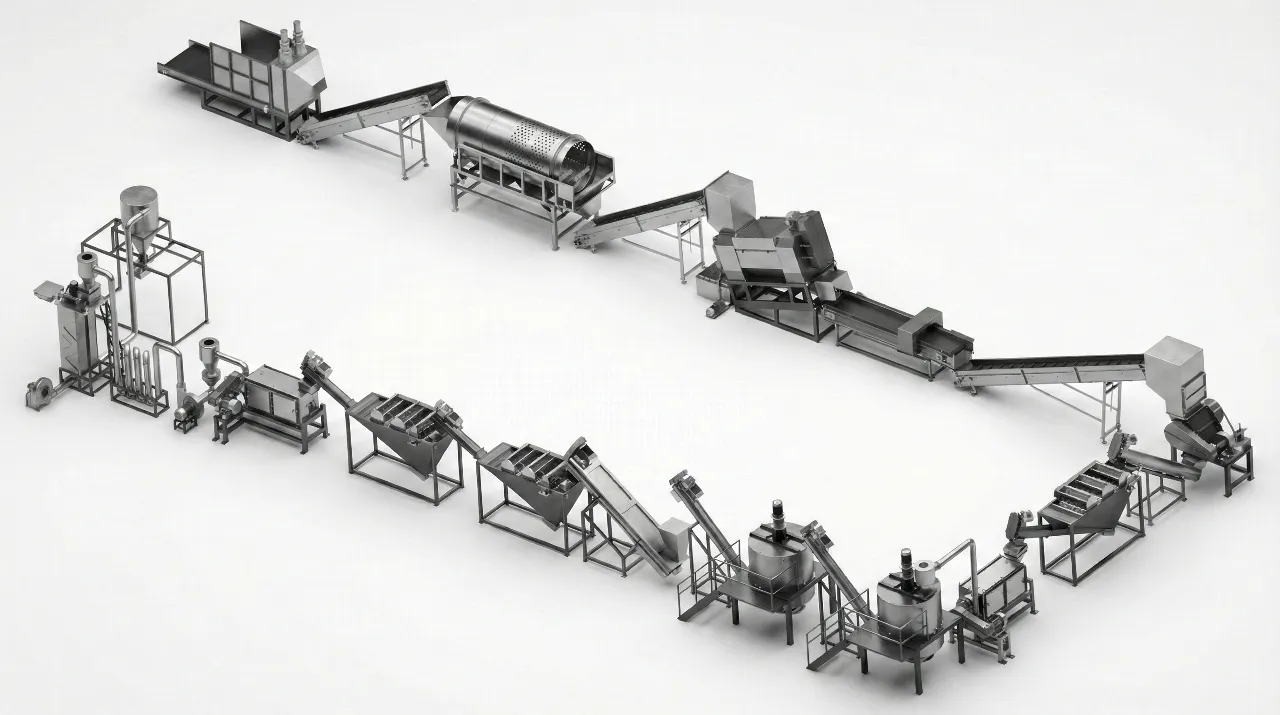
Linia do recyklingu butelek PET łączy przygotowanie surowca, dogłębne mycie płatków i przygotowanie gotowego produktu. Każdy etap wynika z jakości surowca i wymagań odbiorcy.
Rozrywaj sprasowane bele lub dozuj butelki luzem w kontrolowany sposób. Usuń ciała obce, metale i butelki o niewłaściwej barwie, dobierając odklejarkę etykiet do rzeczywistego udziału etykiet i rękawów sleeve.
Zmniejsz butelki do postaci płatków, uwalniając resztki etykiet i brud. Wanna flotacyjna (sink-float) oddziela pływające nakrętki PP/PE i fragmenty etykiet od tonącego PET; PVC i inne ciężkie tworzywa wymagają odrębnej separacji.
Ustaw parametry mycia gorącego (hot wash) w zależności od kleju i osadów po napojach. Myjki cierne i kaskady płuczące usuwają odspojone zanieczyszczenia i środki myjące, przy dopasowanym układzie podczyszczania wody.
Odwirowuj i susz płatki, usuń frakcję pylastą i pyły, po czym skontroluj produkt pod kątem uzgodnionej specyfikacji. Przygotuj układ do napełniania big-bagów, silosów lub podawania do dalszego procesu.
Uzgodnij akceptowane źródła butelek, dopuszczalne kolory oraz limity domieszek tworzyw obcych przed wyborem urządzeń sortujących. Folie przezroczyste i barwione włókna wymagają innego przygotowania surowca.
Przeanalizuj łącznie usuwanie etykiet, mycie na gorąco i płukanie. Próby technologiczne na rzeczywistym surowcu pozwalają dobrać temperaturę, chemię i osiągalne poziomy czystości.
Określ dopuszczalną wilgotność, poziom frakcji drobnej oraz sposób magazynowania. Dodatkowe dosuszanie głębokie, dekontaminacja SSP czy regranulacja wchodzą w zakres kolejnych etapów.
Pozostałości etykiet termokurczliwych lub butelki z innych tworzyw zanieczyszczają płatek.
Zbadaj skład butelek i etykiet przed doborem modułów separacji. Sama flotacja gęstościowa nie usuwa wszystkich obcych tworzyw – np. PVC tonie w wodzie razem z płatkiem PET.
Ślady kleju, skarmelizowany cukier lub fragmenty etykiet widoczne po myciu.
Przeprowadź próby mycia na reprezentatywnej partii butelek. Dostosuj temperaturę mycia gorącego, czas przebywania, intensywność tarcia i wymianę wody do specyfiki kleju.
Wydajność czystego płatka jest znacznie niższa niż tonaż zakupionych bel.
Wyraźnie rozróżnij tonaż brudnego surowca wejściowego od oczekiwanej sprzedaży czystego PET. Uwzględnij nakrętki, etykiety, wilgoć, piasek, odrzucone butelki i straty technologiczne w bilansie masowym.
Umyty płatek nie spełnia specyfikacji producenta arkuszy, taśm lub włókien.
Ustal z odbiorcą metody pobierania próbek i limity jakościowe: kolor, zawartość PVC, klej, pyły i wilgoć, uzgadniając zakres ewentualnego dalszego kondycjonowania.
Wykorzystaj zdjęcia, reprezentatywne próbki i kartę wymagań odbiorcy, aby precyzyjnie skonfigurować projekt.
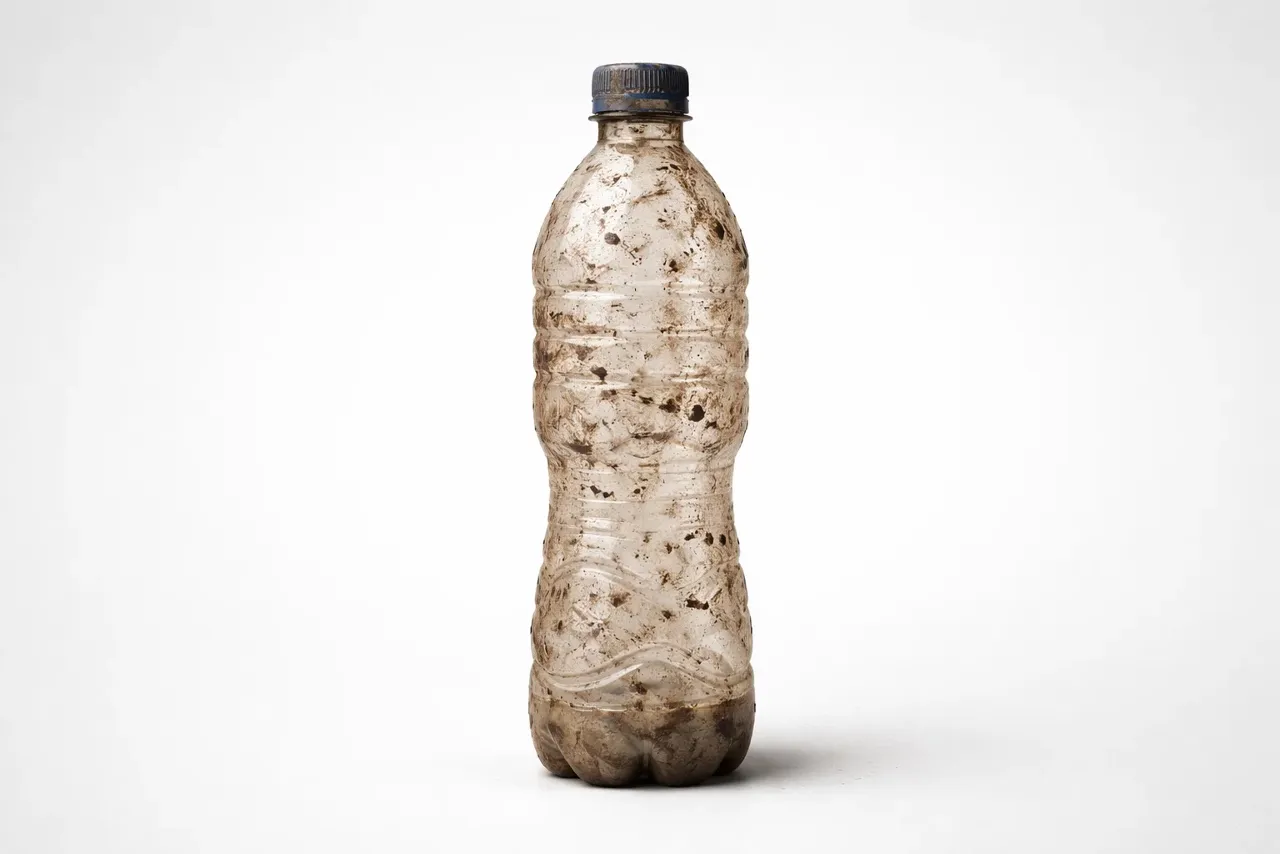
Udokumentuj sposób zbiórki i dostawy: stan bel, proporcje kolorów, etykiety, nakrętki i widoczne zabrudzenia. Średnia próbka z regularnych dostaw jest znacznie bardziej miarodajna niż ręcznie wyselekcjonowana czysta butelka.
Zdefiniuj, czy płatki będą sprzedawane na rynku, czy przetwarzane bezpośrednio na arkusze, taśmy lub włókna. Ustal mierzalne kryteria odbioru przed ostatecznym wyborem urządzeń sortujących, myjących i suszących.
Zobacz moduły myjące oraz transport materiału zastosowane w kompletnej przemysłowej linii recyklingu butelek PET.
Skorzystaj z poniższych przedziałów wydajności jako punktu wyjścia. Dobór docelowy zależy od składu butelek, stopnia zabrudzenia, trybu pracy i wymaganej czystej produkcji.
| Konfiguracja Referencyjna | Zakres Wydajności | Wymóg Produkcyjny | Priorytety Konfiguracji |
|---|---|---|---|
| Linia PET 500-1000 | 500 - 1000 kg/h | Umyte płatki zgodnie z uzgodnioną specyfikacją na arkusze, taśmy lub włókna | Rozrywanie bel, odklejanie etykiet, mielenie na mokro, mycie gorące, flotacja i suszenie |
| Linia PET 1000-2000 | 1000 - 2000 kg/h | Płatki myte z rygorystycznymi limitami zanieczyszczeń i wilgoci wg wymagań odbiorcy | Rozbudowane sortowanie, intensywne płukanie i suszenie dobrane pod zróżnicowany surowiec |
| Projekt Przemysłowy / Wysoka Wydajność | 2000 - 5000 kg/h | Wysokotonażowa produkcja czystych płatków dla dużych zakładów przetwórczych | Ciągłe podawanie, automatyczne sortowanie, obieg i podczyszczanie wody, ciągła kontrola jakości |
| Wilgotność i Odbiór Płatka | Dopasowane do projektu | Gwarantowany poziom wilgoci do pakowania w big-bagi, silosów lub podawania do ekstrudera | Weryfikacja konieczności dodatkowego suszenia termicznego przed przetwórstwem w stanie stopionym |
| Media i Infrastruktura | Dopasowane do projektu | Zapotrzebowanie na wodę, ciepło technologiczne, moc elektryczną i odwadnianie osadów | Układ recyrkulacji, filtracji i odwadniania osadów dobrany do zmierzonego ładunku zanieczyszczeń |
Podane zakresy wydajności mają charakter orientacyjny i wymagają weryfikacji surowca oraz potwierdzenia założeń projektu. Należy zawsze określić, czy wydajność dotyczy butelek wejściowych, czy czystych płatków PET netto. Końcowa wilgotność, czystość oraz media muszą zostać ustalone dla konkretnego strumienia odpadów.
Przekaż nam informacje o surowcu i wymagania jakościowe produktu, które definiują zakres technologiczny urządzeń.
Prześlij zdjęcia i reprezentatywne próbki. Podaj proporcję butelek po wodzie/napojach, sposób zbiórki, bele lub luz, rozkład kolorów, rodzaje etykiet sleeve, nakrętek i ciał obcych.
Wybierz wytłaczanie arkuszy, taśmy spinające, włókna lub odsprzedaż. Podaj dopuszczalne limity dla barwy, PVC, poliolefin, kleju, pyłów, wilgoci i lepkości istotnej (IV).
Podaj godzinową ilość butelek do przetworzenia, planowane godziny pracy i oczekiwaną produkcję płatków. Oszacuj typową zawartość piasku, etykiet, nakrętek i wody.
Określ kraj instalacji, dostępną powierzchnię hali, zasilanie elektryczne i grzewcze oraz gospodarkę wodno-ściekową. Opisz posiadane silosy, suszarnie lub wytłaczarki oraz procedurę odbioru technicznego.
To odbiorca ustala limity. Poniższe zestawienie pomaga sprecyzować zadania dla linii myjącej i urządzeń przetwórczych.
| Parametr Kontrolny | Wytłaczanie Arkuszy | Taśmy Spinające PET | Włókna Poliestrowe |
|---|---|---|---|
| Barwa i Wygląd | Rygorystyczne wymagania dla arkuszy przezroczystych, bezbarwnych lub lekko błękitnych | Uzgodnienie dopuszczalnych kolorów butelek pod kątem barwy gotowej taśmy | Dopasowanie mieszanki kolorystycznej butelek do portfolio produktowego przędzalni |
| Zanieczyszczenia i Pyły | Minimalne tolerancje na wtrącenia czarne, klej, obce polimery i pył | Ścisłe limity dla polimerów nie-PET, metali i pyłów zapobiegające zrywaniu taśmy | Zastosowanie limitów przędzalni dla polimerów niekompatybilnych, osadów i drobnej frakcji |
| Wilgotność i Magazynowanie | Wilgotność dostawy uzgodniona z klientem oraz określenie zakresu suszenia przed ekstruzją | Magazynowanie i suszenie dostosowane do bezpośredniego zasilania linii taśm | Kontrola wilgotności dostarczanego surowca i kondycjonowania przed przędzeniem włókien |
| Lepkość Istotna (IV) | Weryfikacja wymaganej lepkości IV z producentem arkuszy do termoformowania | Określenie IV niezbędnej do zagwarantowania wytrzymałości taśmy spinającej na zerwanie | Potwierdzenie akceptowalnego zakresu lepkości IV dla technologii przędzenia |
Podstawowym surowcem są posortowane poużytkowe butelki PET po wodzie i napojach, dostarczane w belach lub luzem. Konfiguracja zależy od kolorów, etykiet sleeve, nakrętek, kleju i zabrudzeń. Tacki, opakowania wielowarstwowe, butelki po olejach i chemikaliach wymagają odrębnej analizy i nie powinny być wprowadzane bez uprzedniej weryfikacji.
Linia mycia produkuje umyte i wysuszone płatki PET. Mogą być one sprzedawane jako surowiec lub przetwarzane na arkusze, taśmy spinające i włókna zgodnie z ustaloną specyfikacją. Regranulacja, wytłaczanie folii lub taśm oraz przędzenie włókien wymagają osobnych maszyn technologicznych na kolejnych etapach.
Mycie na gorąco (hot wash) rozpuszcza kleje termotopliwe, usuwa zaschnięte pozostałości cukrów i napojów oraz odtłuszcza powierzchnię. Parametry temperatury, dozowanie chemii i tarcie mechaniczne są dobierane w testach technologicznych, aby spełnić normy czystości wymagane przez finalnych przetwórców.
Zależy to od finalnego produktu i wymagań odbiorcy. Bezbarwne arkusze wymagają rygorystycznie wydzielonego strumienia transparentnego lub błękitnego, natomiast ciemne taśmy czy barwione włókna dopuszczają większy udział innych barw. Mycie nie usuwa barwnika z tworzywa, dlatego sortowanie kolorów musi być zaplanowane od początku.
Nie. Wanna flotacyjna (sink-float) oddziela wyłącznie pływające nakrętki i etykiety z PP/PE (gęstość < 1) od tonącego PET (gęstość > 1,3). PVC oraz niektóre ciężkie etykiety toną razem z PET i wymagają optycznej separacji wstępnej lub elektrostatycznego doczyszczania za linią.
Nie. Mycie usuwa zanieczyszczenia powierzchniowe; samo w sobie nie zwiększa lepkości istotnej (IV) ani nie nadaje atestu food-contact. Projekty bottle-to-bottle wymagają certyfikowanego procesu dekontaminacji (np. reaktora SSP) zainstalowanego za linią mycia.
Nasza oferta wyraźnie podaje obie wielkości. Nakrętki, etykiety, woda, piasek i odrzucone butelki zmniejszają masę handlowego PET w stosunku do wagi beli surowca. Przekaż specyfikację butelek i planowane godziny pracy, aby otrzymać precyzyjny bilans masowy instalacji.
Prześlij zdjęcia butelek, planowaną wydajność i przeznaczenie płatków: arkusze, taśmy, włókna czy sprzedaż. Dołącz wymagania jakościowe odbiorcy, abyśmy mogli przygotować dopasowaną ofertę technologiczną.