Reciclaje de Botellas PET Postconsumo

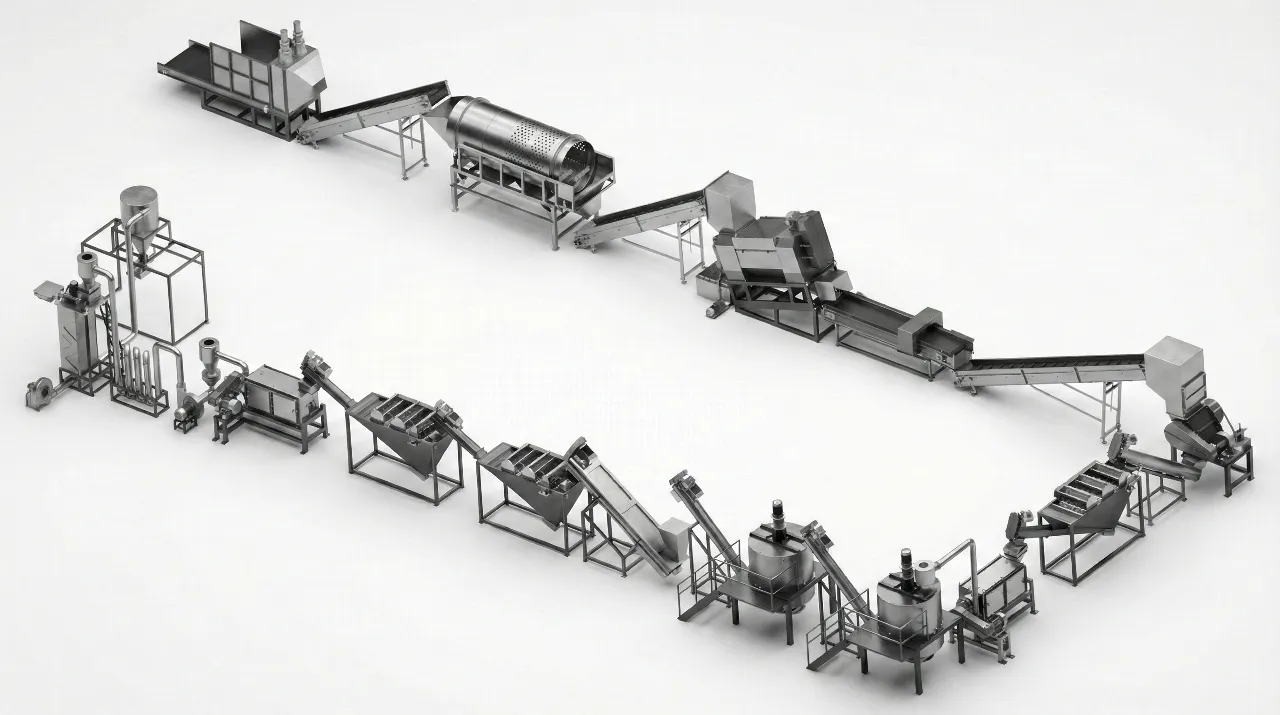
Línea de Lavado de Botellas PET para Escamas rPET Lavadas en Caliente

Recicle botellas de agua y bebidas postconsumo en escamas rPET lavadas en caliente para extrusión de lámina APET, fleje PET y fibra de poliéster. Rumtoo configura la clasificación, el lavado en caliente, la separación y el secado según la composición de sus botellas y la especificación requerida por su comprador.

  • Botellas de agua y refrescos postconsumo en balas o a granel
  • Escamas lavadas en caliente para lámina, fleje y fibra de poliéster
  • Limpieza y secado ajustados a la especificación objetivo de sus escamas
Ver Especificaciones
Desplazar
PET bottle washing line installed in a recycling factory
  • Botellas de agua y refrescos postconsumo en balas o a granel
  • Escamas lavadas en caliente para lámina, fleje y fibra de poliéster
  • Limpieza y secado ajustados a la especificación objetivo de sus escamas

¿Para Qué Se Utilizarán Sus Escamas de PET Reciclado?

Defina la aplicación prevista antes de dimensionar la línea. Una línea de lavado prepara la materia prima; la extrusión de láminas, la producción de flejes y el hilado de fibras son procesos posteriores independientes.

Escamas de PET para Extrusión de Lámina

Las opciones de transporte, control y mantenimiento se definen segun el layout y las restricciones del sitio. Asi la linea puede instalarse con accesos seguros, puntos de inspeccion claros y menos paradas no planificadas.
Escamas de PET para Fleje de Cerclaje

Suministre a un productor de fleje PET escamas de botella limpias. Defina con el comprador la tolerancia de color, contaminación residual y viscosidad intrínseca, y configure el lavado, separación y secado según ese estándar.

Escamas de PET para Fibra de Poliéster

Produzca escamas lavadas para fibra cortada de poliéster (PSF) y aplicaciones textiles. Confirme con la hilandería los requisitos de color, polímeros incompatibles, finos y humedad; los equipos de extrusión e hilado se especifican por separado.

Adapte Su Suministro de Botellas a la Ruta de Lavado

El método de recolección, el color de las botellas y los residuos de embalaje definen las etapas de preparación y limpieza. Muestras representativas permiten fijar la configuración exacta.

Materia Prima de BotellasPuntos Clave a VerificarPrioridades de Preparación y Lavado
Botellas de agua y refrescos de recogida selectivaProporción de transparente o azul claro, tapas, etiquetas, adhesivo y residuos de bebidaMantener la separación por color; retirar etiquetas y tapas, luego moler con agua, lavar en caliente, enjuagar y secar según la meta fijada
Botellas postconsumo en balas de plantas de clasificaciónDensidad de las balas, tierra, metales, envases no-PET y variabilidad entre entregasAbrir balas con alimentación controlada; reforzar la clasificación previa y el prelavado, y dimensionar la purga de sólidos para la carga de suciedad
Botellas de colores mixtos o con sleeves integralesLa configuracion final se adapta al material, la capacidad objetivo, la contaminacion y las exigencias del proceso posterior. Rumtoo revisa alimentacion, tamano de salida, automatizacion, seguridad y mantenimiento antes de cerrar el modelo.Evaluar la separación de polímeros y colores antes de la trituración; verificar la retirada de etiquetas y la eficacia del lavado en caliente con muestras

Esta solución está enfocada en botellas de PET. Las bandejas, envases multicapa, recipientes no-PET y botellas contaminadas con aceites o químicos requieren una evaluación independiente.

De Botellas PET Usadas a Escamas Lavadas en Caliente

La configuracion final se adapta al material, la capacidad objetivo, la contaminacion y las exigencias del proceso posterior. Rumtoo revisa alimentacion, tamano de salida, automatizacion, seguridad y mantenimiento antes de cerrar el modelo.

1

Apertura de Balas, Clasificación y Desetiquetado

Abra las balas prensadas o dosifique botellas a granel. Retire envases no deseados, metales y colores no conformes, e incorpore una desetiquetadora adaptada a la mezcla de etiquetas y sleeves.

2

Molienda con Agua y Separación de Tapas

Triture las botellas en escamas liberando etiquetas y suciedad adherida. La flotación por densidad separa tapas de PP/PE y etiquetas flotantes del PET que se hunde; el PVC y otros polímeros densos requieren separación adicional.

3

Lavado en Caliente, Fricción y Enjuague

Ajuste los parámetros del hot wash al tipo de adhesivo y residuos de bebidas. El lavado por fricción y los enjuagues eliminan los contaminantes desprendidos y los reactivos de lavado, con tratamiento de agua a medida.

4

Secado, Desempolvado y Descarga

Centrifugue y seque las escamas, extraiga finos y polvo residual, y verifique la calidad contra la especificación pactada. Configure la salida para ensacado en big-bags, silos o transferencia a procesos posteriores.

Diseñe la Línea según los Requisitos del Comprador de Escama

Control Riguroso de la Mezcla de Botellas

Esta etapa ayuda a estabilizar el flujo, reducir intervenciones del operador y proteger la calidad de salida. Tambien define si se requieren separacion, control de polvo, tratamiento de agua o integracion con equipos aguas abajo.

Eliminación Eficaz de Etiquetas, Pegamento y Residuos

Evalúe conjuntamente el desetiquetado, el lavado en caliente y el enjuague. Pruebas de lavado con material representativo fijan las condiciones de operación y el nivel de residuo alcanzable.

Preparación Óptima para el Siguiente Proceso

Defina los límites de humedad, finos y manipulación requeridos para almacenamiento o extrusión. El secado profundo adicional, la descontaminación SSP o la granulación pertenecen al alcance del proceso posterior.

Problemas Frecuentes de Botella a Escama y Sus Soluciones

Problema

Sleeves residuales o envases ajenos al PET contaminan las escamas lavadas.

Solución Rumtoo

Analice la mezcla de botellas y etiquetas antes de fijar las etapas de clasificación. La flotación por sí sola no separa todos los polímeros incompatibles, incluido el PVC que se hunde junto con el PET.

Problema

Restos de pegamento, azúcar o fragmentos de etiqueta tras el lavado.

Solución Rumtoo

Realice pruebas de lavado con botellas representativas. Ajuste temperatura, tiempo de residencia, fricción y enjuague para eliminar el adhesivo según los criterios de aceptación.

Problema

El rendimiento de escamas limpias queda muy por debajo del tonelaje de balas.

Solución Rumtoo

Diferencie claramente la tasa de entrada bruta y la producción neta vendible de PET. Considere tapas, etiquetas, humedad, suciedad, botellas rechazadas y mermas en el balance de masa.

Problema

Las escamas lavadas no cumplen la especificación del fabricante de lámina, fleje o fibra.

Solución Rumtoo

Acuerde métodos de muestreo y límites de calidad con el comprador: color, contaminación polimérica, adhesivo residual, finos y humedad, y defina el acondicionamiento posterior requerido.

Defina las Botellas Entrantes y la Escama Requerida

Utilice fotografías, muestras representativas y la especificación del comprador para definir el alcance del proyecto.

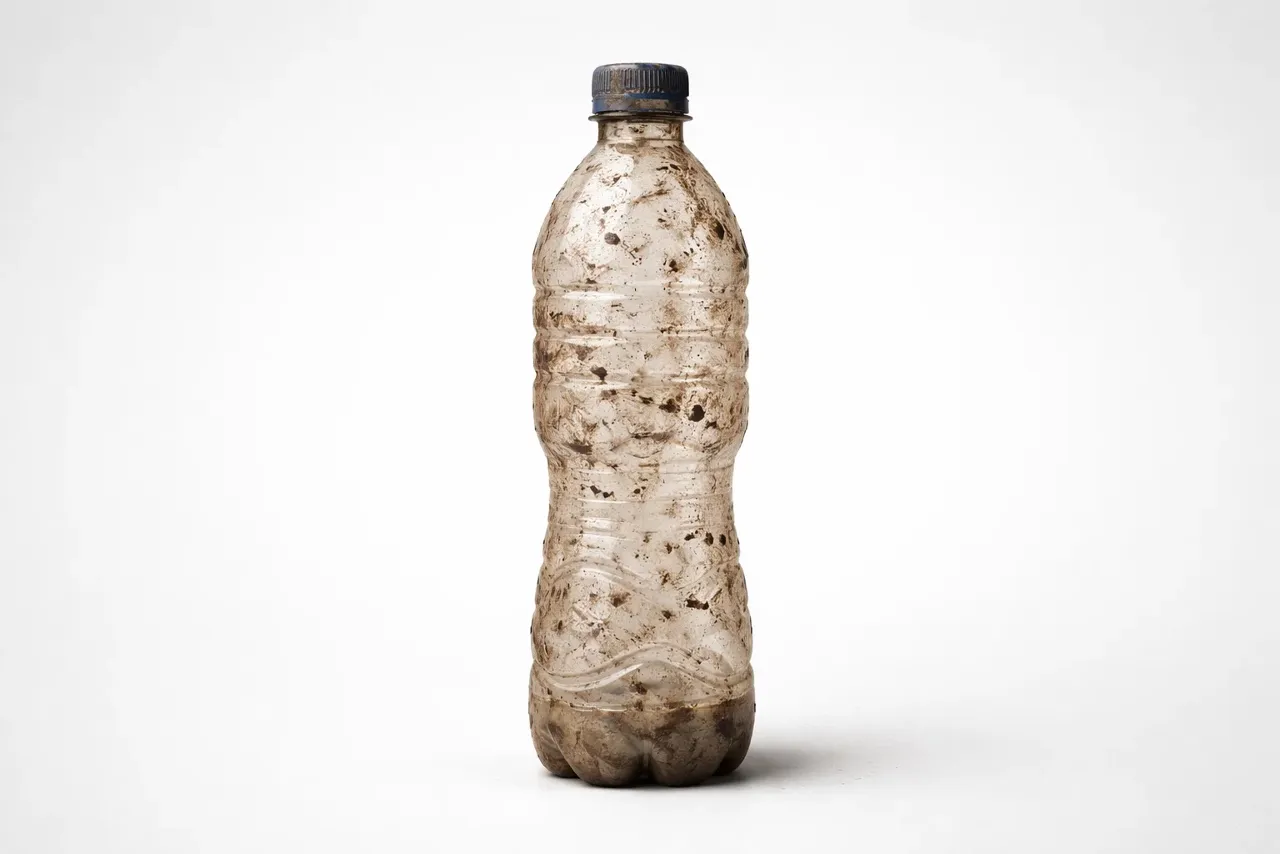
Post-consumer PET bottles before washing

Botellas de Agua y Bebidas Postconsumo

Documente el formato de recogida y entrega: estado de las balas, mezcla de colores, etiquetas, tapas y suciedad visible. Una muestra de entregas habituales es mucho más útil que una botella limpia seleccionada a mano.

  • Identificar el origen y si el material llega en balas compactadas o a granel
  • Comprobar sleeves completos, tipo de adhesivo, suciedad y fracción no-PET
  • Describir la variabilidad entre proveedores y diferentes partidas recibidas

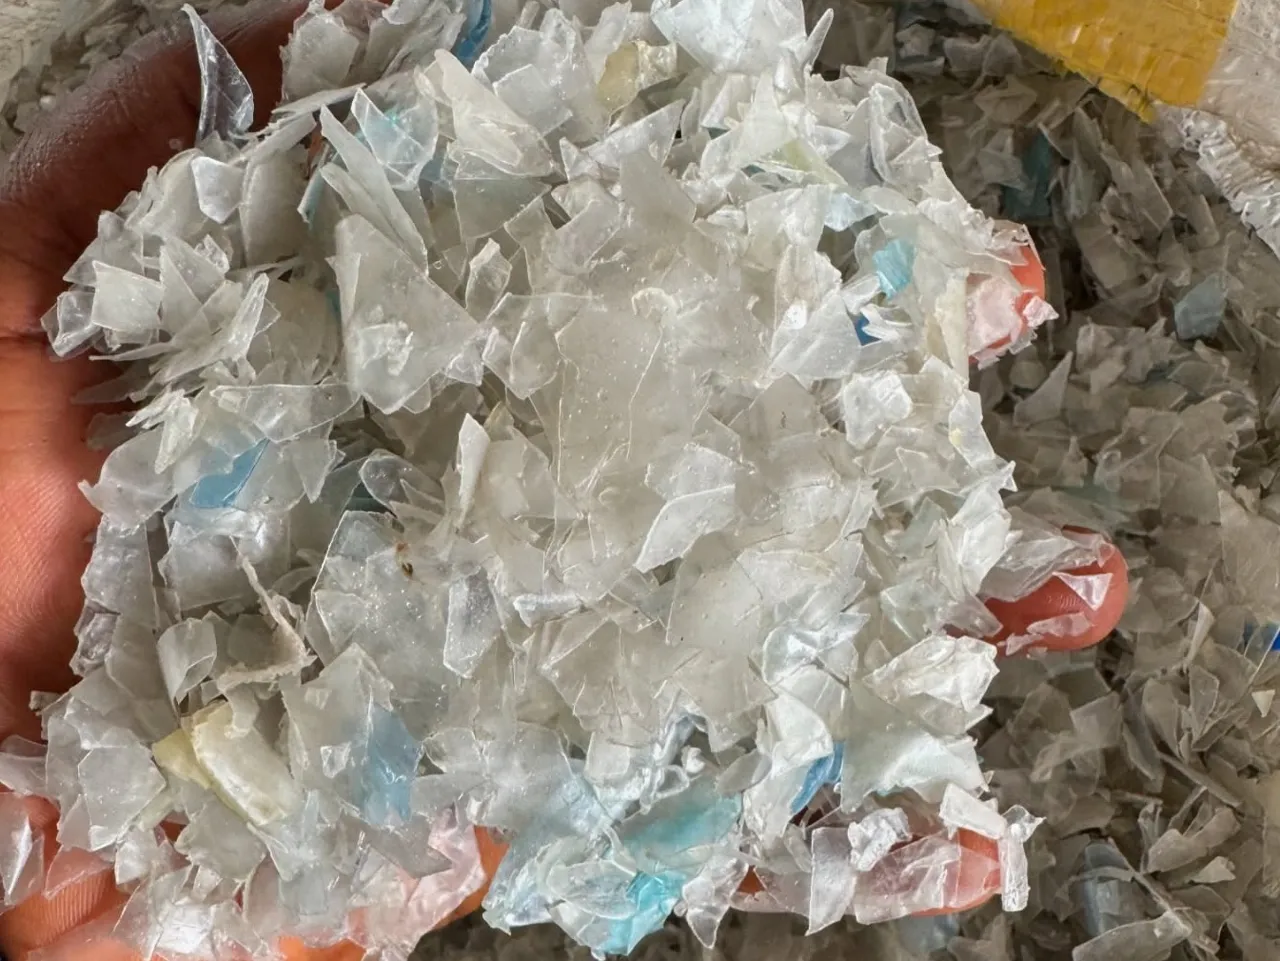
Escamas rPET Lavadas en Caliente para el Comprador

Especifique si las escamas se venderán o se transformarán directamente en lámina, fleje o fibra. Fije criterios medibles de aceptación antes de definir la configuración de clasificación, lavado y secado.

  • Especificar el destino final y los colores de botella admitidos
  • Pactar límites máximos para PVC, adhesivo, finos y humedad
  • Confirmar ensacado en big-bags, silos de almacenamiento o transporte posterior
Washed PET bottle flakes after recycling

Línea de Lavado de Botellas PET en Operación

Conozca los módulos de lavado y la manipulación de material implementados en una planta de reciclaje de botellas PET.

Capacidades de Referencia para Su Proyecto de Lavado PET

Utilice estos rangos de capacidad como base de trabajo. El dimensionamiento final depende de la composición de la botella, la suciedad, las condiciones de operación y el rendimiento neto requerido.

Configuración de ReferenciaRango de CapacidadRequisito de ProducciónPrioridades de Configuración
Línea PET 500-1000500 - 1000 kg/hEscamas lavadas según especificación acordada para lámina, fleje o fibraApertura de balas, desetiquetado, molienda con agua, lavado en caliente, flotación y secado
Línea PET 1000-20001000 - 2000 kg/hEscamas lavadas con límites definidos de pureza y humedad por el compradorClasificación reforzada, enjuagues intensivos y secado adaptado a botellas variables
Proyecto de Alta Capacidad2000 - 5000 kg/hAlta producción de escamas limpias para proyectos industriales exigentesAlimentación continua, clasificación automática, recirculación y tratamiento de agua, control de calidad
Humedad y DescargaA medida según proyectoLímite de humedad garantizado para ensacado, almacenamiento o transferenciaConfirmación de secado térmico adicional requerido antes del procesamiento en fundido
Servicios AuxiliaresA medida según proyectoRequerimientos de agua, energía térmica, potencia eléctrica y purga de lodosDimensionamiento de recirculación, filtración y lodos adaptado a la carga de contaminantes

Rumtoo valida los parametros con sus muestras para recomendar una solucion realista de produccion. La seleccion no se basa solo en kW, sino en comportamiento del material, horas de trabajo, calidad esperada y restricciones del sitio.

Información Necesaria para Configurar Su Línea de Botellas PET

Envíenos los datos del material y los requisitos de salida que determinan el alcance del equipamiento.

  1. Origen de las Botellas y Composición

    Comparta fotos y muestras representativas. Identifique proporción de agua/bebidas, método de recogida, formato en balas o suelto, colores, sleeves, tapas y materiales ajenos a la botella.

  2. Aplicación de la Escama y Especificación del Comprador

    Seleccione extrusión de lámina, fleje PET, fibra de poliéster o reventa. Indique tolerancias de color, PVC, poliolefinas, pegamento, finos, humedad y viscosidad intrínseca (IV).

  3. Tasa de Entrada y Producción Limpia Requerida

    Facilite la cantidad de botellas recibidas por hora, horas operativas previstas y salida requerida de escamas lavadas. Indique niveles habituales de tierra, etiquetas, tapas y humedad.

  4. Instalaciones y Equipos Posteriores

    Confirme país de instalación, espacio en planta, energía eléctrica, calefacción y tratamiento de aguas. Detalle si existen silos, secadores o extrusoras y el procedimiento de recepción de la línea.

Especificación de la Escama según la Aplicación Final

El comprador marca los límites. Estas verificaciones ayudan a definir lo que la línea de lavado y los procesos posteriores deben garantizar.

Parámetro de ControlExtrusión de LáminaFleje de Cerclaje PETFibra de Poliéster
Color y AparienciaRequisitos estrictos para lámina cristal transparente o tintada claraDefinir colores de botella permitidos según la tonalidad del fleje objetivoAjustar la mezcla de colores al catálogo de productos de la hilandería
Contaminación y FinosLímites mínimos para puntos negros, pegamento residual, polímeros extraños y polvoLímites estrictos de polímeros no-PET, metales y polvo para evitar roturas en flejeAplicación de los límites del hilador para polímeros incompatibles, residuos y finos
Humedad y ManejoHumedad acordada para entrega y secado previo necesario antes de extrusiónAcondicionamiento y secado adaptados a la alimentación directa de la línea de flejeControl de humedad entregada y acondicionamiento previo al hilado textil
Viscosidad Intrínseca (IV)Verificar el valor de IV exigido por el transformador de lámina termoformadaPactar la viscosidad necesaria para asegurar las propiedades mecánicas del flejeConfirmar el rango de IV admitido por el proceso de hilatura

Preguntas Frecuentes sobre la Línea de Lavado PET

¿Qué botellas puede procesar esta línea de reciclaje de PET?

La materia prima principal son botellas postconsumo seleccionadas de agua y bebidas, en balas o a granel. La configuración depende de colores, sleeves, tapas, pegamentos y suciedad. Bandejas, envases multicapa, botellas de aceite y recipientes químicos requieren evaluación individual y no deben mezclarse sin análisis previo.

¿La línea produce escamas, granza/pellets, lámina, fleje o fibra?

La línea de lavado entrega escamas de PET lavadas y secas. Estas se pueden comercializar directamente o preparar para aplicaciones de lámina, fleje y fibra bajo especificación técnica pactada. La granulación, extrusión de lámina o fleje y el hilado requieren maquinaria posterior independiente.

¿Por qué es indispensable el lavado en caliente para botellas PET postconsumo?

El lavado en caliente (hot wash) disuelve adhesivos, elimina residuos de bebidas secas y remueve grasas superficiales. La temperatura, química y fricción se seleccionan mediante ensayos de lavado para alcanzar los límites de residuos exigidos por los procesadores finales.

¿Se pueden usar botellas de colores mezclados para lámina, fleje o fibra?

La seleccion depende del tipo de material, capacidad objetivo, contaminacion, tamano de salida y proceso posterior. Rumtoo tambien revisa humedad, densidad aparente, forma de alimentacion, desgaste previsto y requisitos de automatizacion antes de recomendar una configuracion.

¿La separación por flotación retira el PVC y todo tipo de etiquetas?

No. El tanque de flotación (sink-float) separa tapas y etiquetas flotantes de PP/PE (densidad < 1) del PET que se hunde (densidad > 1,3). El PVC y ciertos plásticos de etiquetas también se hunden con el PET y necesitan clasificación óptica previa o separación electrostática posterior.

¿El lavado por sí solo restaura la viscosidad intrínseca o habilita el grado alimentario?

No. El lavado elimina la contaminación física y química superficial; no incrementa la viscosidad intrínseca (IV) ni otorga por sí solo aprobación para contacto con alimentos. Los proyectos bottle-to-bottle exigen una etapa posterior de descontaminación validada (como reactores SSP).

¿La capacidad presupuestada se basa en botellas sucias entrantes o en escamas limpias?

La propuesta especifica claramente ambas referencias. Tapas, etiquetas, agua, tierra y botellas descartadas reducen el volumen de PET vendible respecto al peso bruto de las balas. Facilite la caracterización de sus botellas y horas de trabajo para modelar el rendimiento con exactitud.

Planifique una Línea de Lavado PET según Su Aplicación de Escamas

Envíe fotos de sus botellas, capacidad objetivo y aplicación final: lámina, fleje, fibra o reventa. Adjunte la especificación de calidad del comprador para configurar la propuesta técnica.

Respuesta de expertos en 24 horas. Cotizacion sin compromiso.