Recortes Limpios de Fábrica y Mermas
Para bordes de film PE clasificados, recortes de confección de bolsas y rechazos secos de producción. Defina recogida, grado y flujo.
Productos y soluciones
Solo productos y solucionesNo se encontraron productos o soluciones.
Reciclaje de Film de Embalaje PE
Transforme film estirable PE, mermas de embalaje y recortes de borde en pellets para reutilización validada o venta. Rumtoo adapta alimentación, compactación, desgasificación y filtración a mermas limpias de fábrica o film para palets preparado.
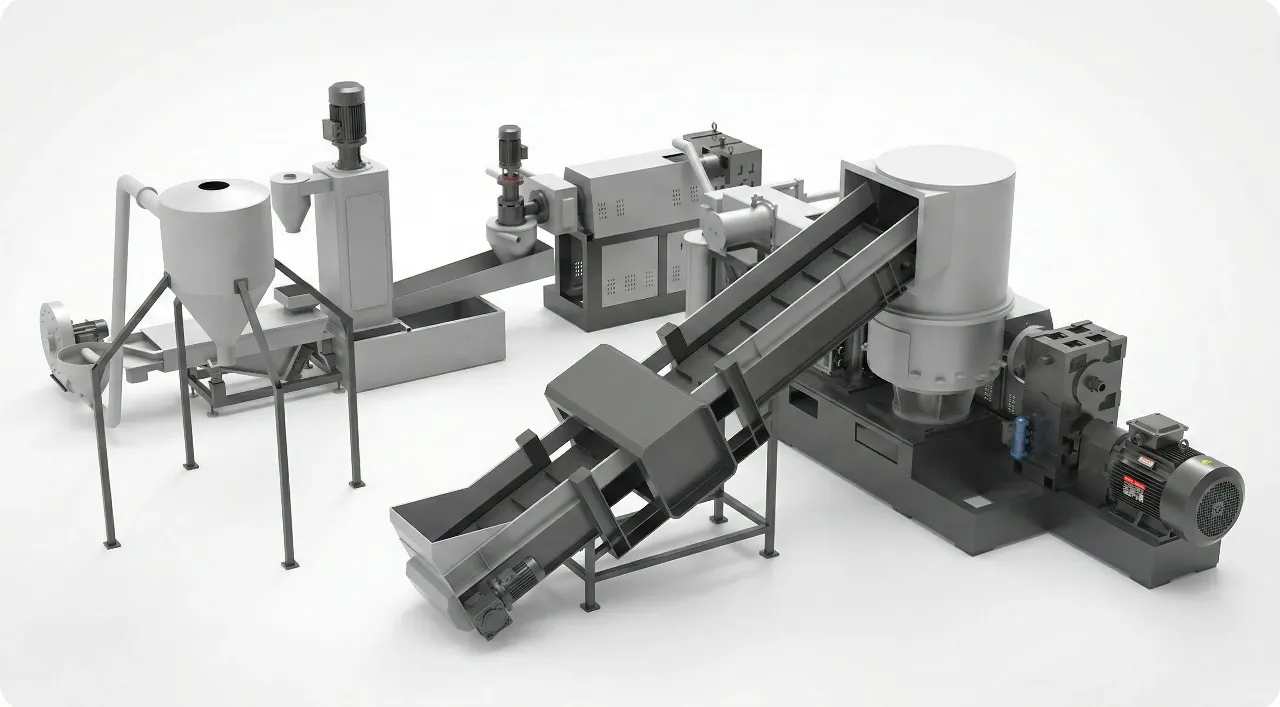
Comience por el origen y estado del material antes de definir la configuración de extrusión.
Para bordes de film PE clasificados, recortes de confección de bolsas y rechazos secos de producción. Defina recogida, grado y flujo.
Para film de palets recuperado con etiquetas, polvo o humedad. Evalúe clasificación, lavado y deshidratación antes del compactador.
Para film preparado proveniente de una línea de lavado. Verifique humedad residual y densidad aparente para seleccionar la deshidratación requerida.
El mismo polímero puede requerir una preparación distinta según el origen del residuo.
| Materia Prima de Film | Qué Comprobar | Preparación y Configuración |
|---|---|---|
| Bordes limpios de PE y recortes de confección de bolsas | Grado de resina, color, cobertura de tinta y método de recogida | Mantener lotes separados; evaluar alimentación en seco y filtración para el uso previsto del pellet |
| Bobinas rechazadas y film de arranque | Dimensiones de bobina, mandriles, espesor del film y cadencia de alimentación | Especificar desbobinado, corte o trituración según necesidad; retirar mandriles antes del procesado |
| Film estirable usado y fundas de palets | Cintas, etiquetas, flejes, suciedad superficial y embalajes mixtos | Clasificar primero; evaluar lavado y deshidratación antes de compactación y extrusión |
| Film de embalaje PE lavado | Humedad medida, densidad aparente y contaminación residual | Ajustar deshidratación previa, etapas de extrusión, venteo y filtración a la entrada preparada |
Esta página se centra en el film de embalaje PE. El acolchado agrícola, sacos tejidos de PP, BOPP y envases multicapa requieren una evaluación específica de materia prima y proceso.
Conecte preparación de alimentación, compactación y extrusión alrededor de sus residuos reales. El lavado y la captación en línea se especifican a medida.
Separe calidades y colores de PE si se requiere. Retire envases no aptos y acondicione film suelto, recortes o bobinas para el sistema de alimentación acordado.
El compactador de corte reduce y precalienta el film ligero, aumentando su densidad aparente para la extrusión. Ajuste velocidad y parámetros al estado del film.
Funda el film preparado y aplique el sistema de venteo y filtración previsto para eliminar humedad residual, volátiles y contaminantes. Adapte etapas de extrusión a la entrada y al pellet deseado.
Utilice corte por anillo de agua o por cordón bajo agua según lo elegido, luego enfríe, seque y tamice los pellets. Tome muestras para control de calidad convenido.
Ajuste capacidad de línea, dimensionamiento del compactador y etapas de extrusión al origen del film y a los criterios de aceptación del pellet.
El compactador de corte reduce y densifica el film suelto antes de la extrusión. Dimensione su volumen útil y control de alimentación para la densidad aparente y ritmo de entrega de su film estirable o recortes.
Los recortes limpios y segregados de fábrica y las fundas usadas de almacén requieren preparación distinta. Especifique clasificación, lavado o deshidratación antes de seleccionar desgasificación y filtración.
Elija la filtración y el sistema de corte según los requisitos del pellet para reutilización interna o venta. Confirme color, fluidez, contaminación y resultados de prueba con la planta de film o inyección compradora.
Describa el problema en la alimentación o en el pellet para que la línea propuesta ataque su causa real.
El film estirable suelto y los recortes entran de forma irregular al extrusor.
La configuracion final se adapta al material, la capacidad objetivo, la contaminacion y las exigencias del proceso posterior. Rumtoo revisa alimentacion, tamano de salida, automatizacion, seguridad y mantenimiento antes de cerrar el modelo.
El film para palets usado contiene cintas, etiquetas, flejes o suciedad superficial.
Separe los materiales que no sean PE antes del procesado y evalúe el lavado según sea necesario. Seleccione filtración del fundido para impurezas remanentes; un peletizador no sustituye a la clasificación ni al lavado.
El film lavado introduce exceso de agua en la zona de fusión.
Mida la humedad residual y confirme los requisitos de deshidratación o secado previo. El calentamiento por fricción del compactador y el venteo del extrusor no garantizan un límite de humedad de entrada universal.
Lotes impresos o mezclas de polímeros alteran el color y comportamiento de procesado.
Mantenga orígenes y colores segregados cuando sea viable, evalúe el venteo según la carga de tinta y analice el producto obtenido. La filtración y desgasificación no pueden asegurar la eliminación total de color, olor o polímeros incompatibles.
Revise la distribución de compactación y extrusión junto con el enfriamiento, tamizado y recolección para el residuo de film PE previsto.
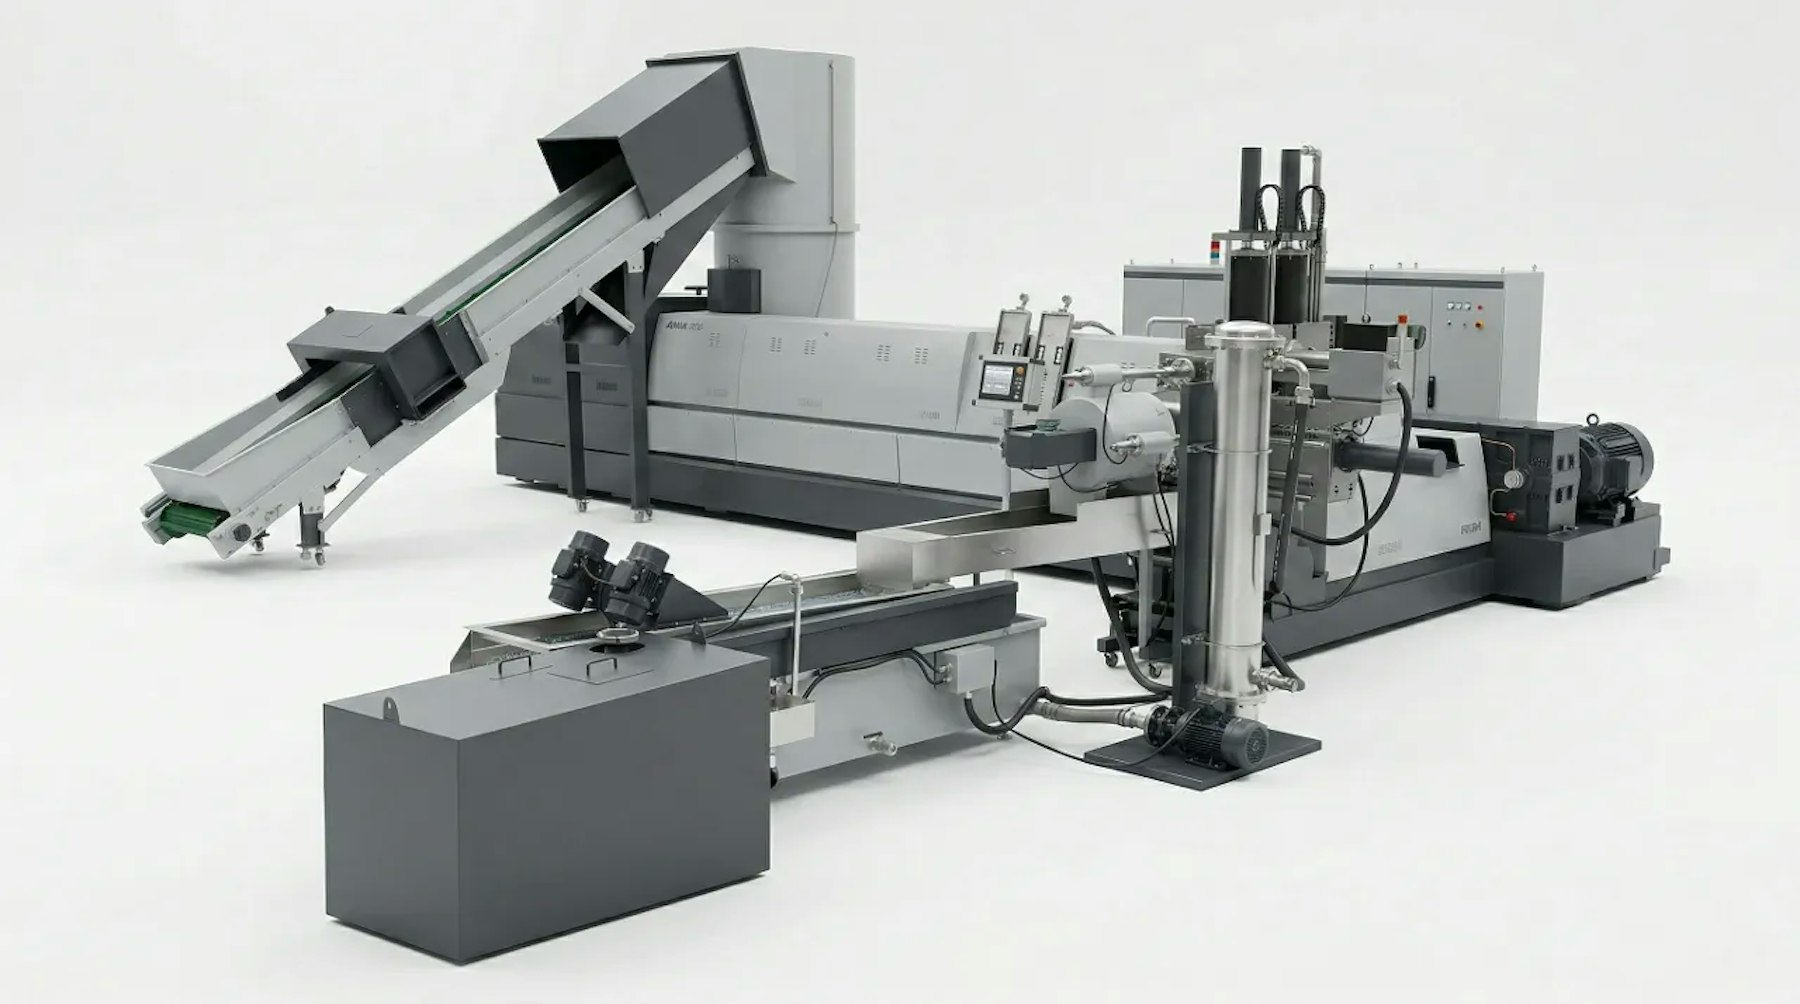
Adapte el compactador a film estirable suelto o recortes de embalaje, definiendo extrusión, desgasificación y filtración del fundido según el material preparado.
Planifique enfriamiento, secado y clasificación de pellets para almacenamiento o transferencia. Evalúe muestras frente a los estándares de producción o del comprador.
Vea la disposición del equipo y el proceso de peletizado. La configuración para sus residuos de embalaje se selecciona según su forma de alimentación, preparación y objetivo de producción.
Desde recortes de fábrica hasta film para palets recuperado, defina el origen del residuo antes de especificar la línea.
Recupere recortes de film estirable clasificados y rechazos de producción. Una máquina peletizadora de film estirable LLDPE requiere una alimentación adaptada a la recolección del material, con control térmico y filtración ajustados a su reutilización prevista.
Configure una línea de peletizado de mermas de film LDPE para recortes de confección de bolsas y film rechazado. Mantenga identificables los grados de resina, colores y lotes impresos para que la especificación del pellet responda a una entrada conocida.
Utilice un peletizador para reciclaje de bordes de film PE recolectados en producción. Defina el método de recogida, almacenamiento y tasa de alimentación; la captación directa en línea de bordes requiere una conexión técnica independiente.
Una peletizadora para film de palets enfrenta una preparación distinta a la de mermas limpias de fábrica. Clasifique el film usado, retire flejes y etiquetas, y valore lavado y deshidratación antes de definir la extrusión.
| Modelo | Volumen / Potencia del Compactador | Diámetro de Husillo / L/D | Motor del Extrusor | Rendimiento de Referencia |
|---|---|---|---|---|
| ML85-100 | 300 L / 37-45 kW | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 150-200 kg/h |
| ML100-120 | 500 L / 55-75 kW | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 250-350 kg/h |
| ML130-150 | 800 L / 90-110 kW | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| ML150-160 | 950 L / 110-132 kW | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| ML160-180 | 1100 L / 110-132 kW | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| ML180-200 | 1100 L / 160-185 kW | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1200 kg/h |
Los modelos y especificaciones indicados son configuraciones de referencia. El rendimiento real depende del tipo de film, densidad aparente, humedad, contaminación y exigencia de filtración. Confirme compactador, etapas de extrusión, sistema de corte y servicios requeridos con una muestra representativa.
Especifique LDPE o LLDPE, procedencia de fabricación o recogida, color y cobertura de tinta. Envíe fotos del residuo e indique posibles recubrimientos o capas no-PE.
Indique si el film llega suelto, en balas, en bobinas o tras lavado. Incluya medidas de bobina, humedad medida y equipos de clasificación o secado existentes.
Facilite ritmo de aprovisionamiento, horas de trabajo, kg/h requeridos, espacio disponible, potencia eléctrica y circuito de refrigeración. Estos datos guían el dimensionamiento.
Especifique si los pellets se reincorporarán a su producción o se comercializarán. Comparta las tolerancias de la aplicación receptora y coordine pruebas de muestras.
Esta etapa ayuda a estabilizar el flujo, reducir intervenciones del operador y proteger la calidad de salida. Tambien define si se requieren separacion, control de polvo, tratamiento de agua o integracion con equipos aguas abajo.
| Control de Calidad | Reincorporación a Producción Propia | Venta a un Comprador Externo de Pellets |
|---|---|---|
| Identidad de resina y lote | Mantener trazabilidad de grados, colores y fuentes de merma | Acordar los grados de PE aceptados y la regularidad del origen con el comprador |
| Comportamiento del fundido | Medir índice de fluidez y ensayar con los parámetros de producción previstos | Acordar el método de prueba y el rango de fluidez aceptable |
| Contaminación y aspecto | Verificar geles, puntos negros y color frente a las exigencias del producto terminado | Definir límites de filtración, defectos visibles y tolerancia de color |
| Validación de uso | Validar la mezcla reciclada en el proceso real de film o moldeo | Acordar muestreo, envasado y criterios de aceptación por lote antes del suministro |
Estos flujos de film PE son el objetivo principal de esta configuración. Mantenga identificables el grado de resina, color, cobertura de tinta y contaminación, confirmando alimentación, control térmico y filtración del fundido con una muestra representativa. Distintos grados de film pueden requerir parámetros específicos.
Los recortes limpios y secos recogidos por separado en plantas de film o de bolsas pueden procesarse por vía seca. Compruebe primero la ausencia de polvo, papel, aceite o etiquetas. El film de palets usado o mermas sucias requieren clasificación, lavado y deshidratación antes de la extrusión.
No asuma que la cinta transportadora y el compactador estándar admiten bobinas enteras o se acoplan en línea a la extrusora de film. Indique dimensiones de bobina, tipo de mandril, método de recogida y velocidad de alimentación. El desbobinado, corte, trituración o toma de recortes en línea deben especificarse para el proyecto.
Identifique el polímero del film y sepárelo de flejes, papel, etiquetas y otros embalajes. Evalúe suciedad y humedad para determinar si se necesita lavado y acuerde el estado del material que ingresará al peletizador. Los residuos mixtos de almacén no deben tratarse como mermas limpias de fábrica.
La deshidratación o secado necesarios dependen de la humedad medida, densidad aparente del film, producción y sistema de venteo seleccionado. Proporcione una muestra y medición de humedad entrante. No asuma que el calentamiento por fricción por sí solo puede procesar cualquier film húmedo.
El film PE impreso requiere evaluar la carga de tinta, recubrimientos y volátiles. Los filmes multicapa con otros polímeros, capas barrera o aluminio necesitan una revisión de compatibilidad independiente. La desgasificación y filtración no convierten cualquier residuo laminado en pellets de PE reutilizables.
La seleccion depende del tipo de material, capacidad objetivo, contaminacion, tamano de salida y proceso posterior. Rumtoo tambien revisa humedad, densidad aparente, forma de alimentacion, desgaste previsto y requisitos de automatizacion antes de recomendar una configuracion.
Envíe el tipo de polímero, origen del residuo, formato (suelto o en bobina), cobertura de tinta, método de preparación, humedad medida, kg/h deseados y uso previsto del pellet. Los seis modelos son configuraciones de referencia; confirmaremos la producción y especificación de línea para su materia prima.
Envíe grado de film, fotografías del residuo, forma de recogida, cobertura de tinta, estado de preparación y kg/h objetivo. Indique el uso previsto del pellet para una cotización exacta.