Schone Randstroken & Fabrieksafval
Voor gescheiden PE-folieranden, zakproductie-afsnijdsels en droog productieafval. Bepaal inzameling, harsgraad en capaciteit.
Producten en oplossingen
Alleen producten en oplossingenGeen passende producten of oplossingen gevonden.
Recycling van PE-Verpakkingsfolie
Zet PE-rekfolie, verpakkingsafval en opgevangen randstroken om in granulaat voor geëvalueerd hergebruik of verkoop. Rumtoo stemt voeding, compactie, ontgassing en filtratie af op schoon fabrieksafval of voorbereide palletwikkelfolie.
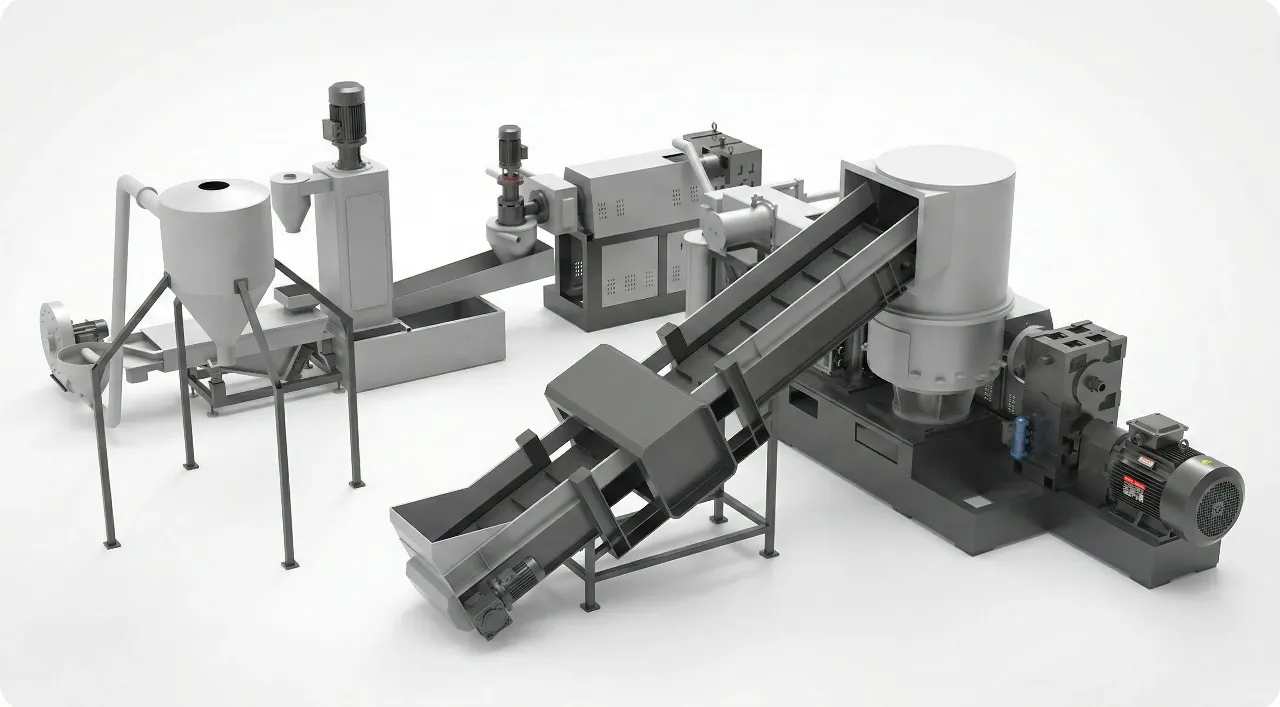
Begin bij de herkomst en staat van het materiaal voordat u de extrusieconfiguratie kiest.
Voor gescheiden PE-folieranden, zakproductie-afsnijdsels en droog productieafval. Bepaal inzameling, harsgraad en capaciteit.
Voor ingezamelde palletfolie met etiketten, vuil of vocht. Beoordeel sortering, wassing en ontwatering vóór de compactor.
Voor voorbewerkt materiaal uit een waslijn. Controleer restvocht en bulkdichtheid om de juiste ontwateringsstap te selecteren.
Hetzelfde polymeer kan een heel andere voorbereiding vergen, afhankelijk van de herkomst.
| Folie-Invoerstroom | Aandachtspunten | Voorbereiding & Configuratie |
|---|---|---|
| Schone PE-randstroken en zakproductie-afsnijdsels | Harskwaliteit, kleur, bedrukking en inzamelmethode | Houd batches gescheiden; beoordeel droge voeding en filtratie voor het beoogde korrelgebruik |
| Afgekeurde rollen en opstartfolie | Rolafmetingen, kernen, foliedikte en toevoersnelheid | Kies voor afwikkelen, snijden of verkleinen; verwijder kernen vóór verwerking |
| Gebruikte rekfolie en pallethoezen | Tape, etiketten, omsnoeringsbanden, oppervlaktevuil en gemengde verpakkingen | Eerst sorteren; beoordeel wassing en ontwatering voorafgaand aan verdichting en extrusie |
| Gewassen PE-verpakkingsfolie | Gemeten vochtgehalte, bulkdichtheid en restvervuiling | Stem stroomopwaartse ontwatering, extrusietrappen, ontgassing en filtratie af op de voorbereide stroom |
Deze pagina richt zich op PE-verpakkingsfolie. Landbouwfolie, geweven PP-zakken, BOPP en meerlaagse verpakkingen vereisen een afzonderlijke beoordeling van materiaal en proces.
Koppel toevoervoorbereiding, compactie en extrusie rond uw daadwerkelijke verpakkingsafval. Wassen en online randstrookafname worden naar behoefte ingepland.
Scheid PE-kwaliteiten en kleuren waar vereist. Verwijder ongeschikte verpakkingen en bereid losse folie, randstroken of rollen voor op het toevoersysteem.
De cutter-compactor verkleint en verwarmt lichte folie voor, waardoor de bulkdichtheid voor extrusie stijgt. Pas voeding en instellingen aan de folieconditie aan.
Smelt de voorbewerkte folie en benut de ontgassing en filtratie om restvocht, vluchtige stoffen en vuil af te voeren. Stem de extrusiestappen af op het materiaal.
Gebruik waterring- of strenggranulering, en koel, droog en zeef de uitvoer. Neem monsters voor overeengekomen kwaliteitscontroles.
Stem lijncapaciteit, compactorafmetingen en extrusiestappen af op de folieherkomst en de acceptatiecriteria voor granulaat.
De cutter-compactor verkleint en verdicht losse folie vóór de extrusie. Stem werkvolume en toevoerregeling af op de bulkdichtheid en aanvoersnelheid van uw rekfolie of randstroken.
Schoon, gescheiden fabrieksafval en gebruikte magazijnfolie vergen een andere voorbereiding. Bepaal sortering, wassing of ontwatering waar nodig voordat ontgassing en filtratie worden gekozen.
Kies filtratie en granuleersysteem op basis van de korreleisen voor intern hergebruik of verkoop. Toets kleur, smeltindex, zuiverheid en testresultaten af met de ontvangende folie- of spuitgietafdeling.
Benoem het probleem bij de toevoer of het granulaat, zodat de voorgestelde lijn de werkelijke oorzaak aanpakt.
Losse rekfolie en randstroken voeden ongelijkmatig in de extruder.
Stem materiaaldosering, compactorvolume en extrusievraag op elkaar af om voedingsschommelingen te beperken. Evalueer prestaties op basis van uw werkelijke losse, gebaald of voorbewerkte folie.
Gebruikte palletfolie bevat tape, etiketten, omsnoeringsbanden of oppervlaktevuil.
Verwijder niet-PE materialen vóór verwerking en beoordeel wassing waar nodig. Selecteer smeltfiltratie voor restvervuiling; een granuleersysteem vervangt sorteren of wassen niet.
Gewassen folie brengt te veel water mee naar de smeltzone.
Meet restvocht en bevestig de stroomopwaartse ontwaterings- of droogeisen. Wrijvingswarmte in de compactor en ontgassing garanderen geen universeel acceptabel ingangsvochtgehalte.
Bedrukte batches of gemengde harskwaliteiten beïnvloeden korrelkleur en verwerkingsgedrag.
Houd bronnen en kleuren zoveel mogelijk gescheiden, stem ontgassing af op drukinkt en test het eindproduct. Filtratie en ontgassing kunnen kleur, geur of incompatibele polymeren niet volledig wegnemen.
Bekijk de opstelling van verdichting en extrusie samen met koeling, zeven en opslag voor het beoogde PE-foliemateriaal.
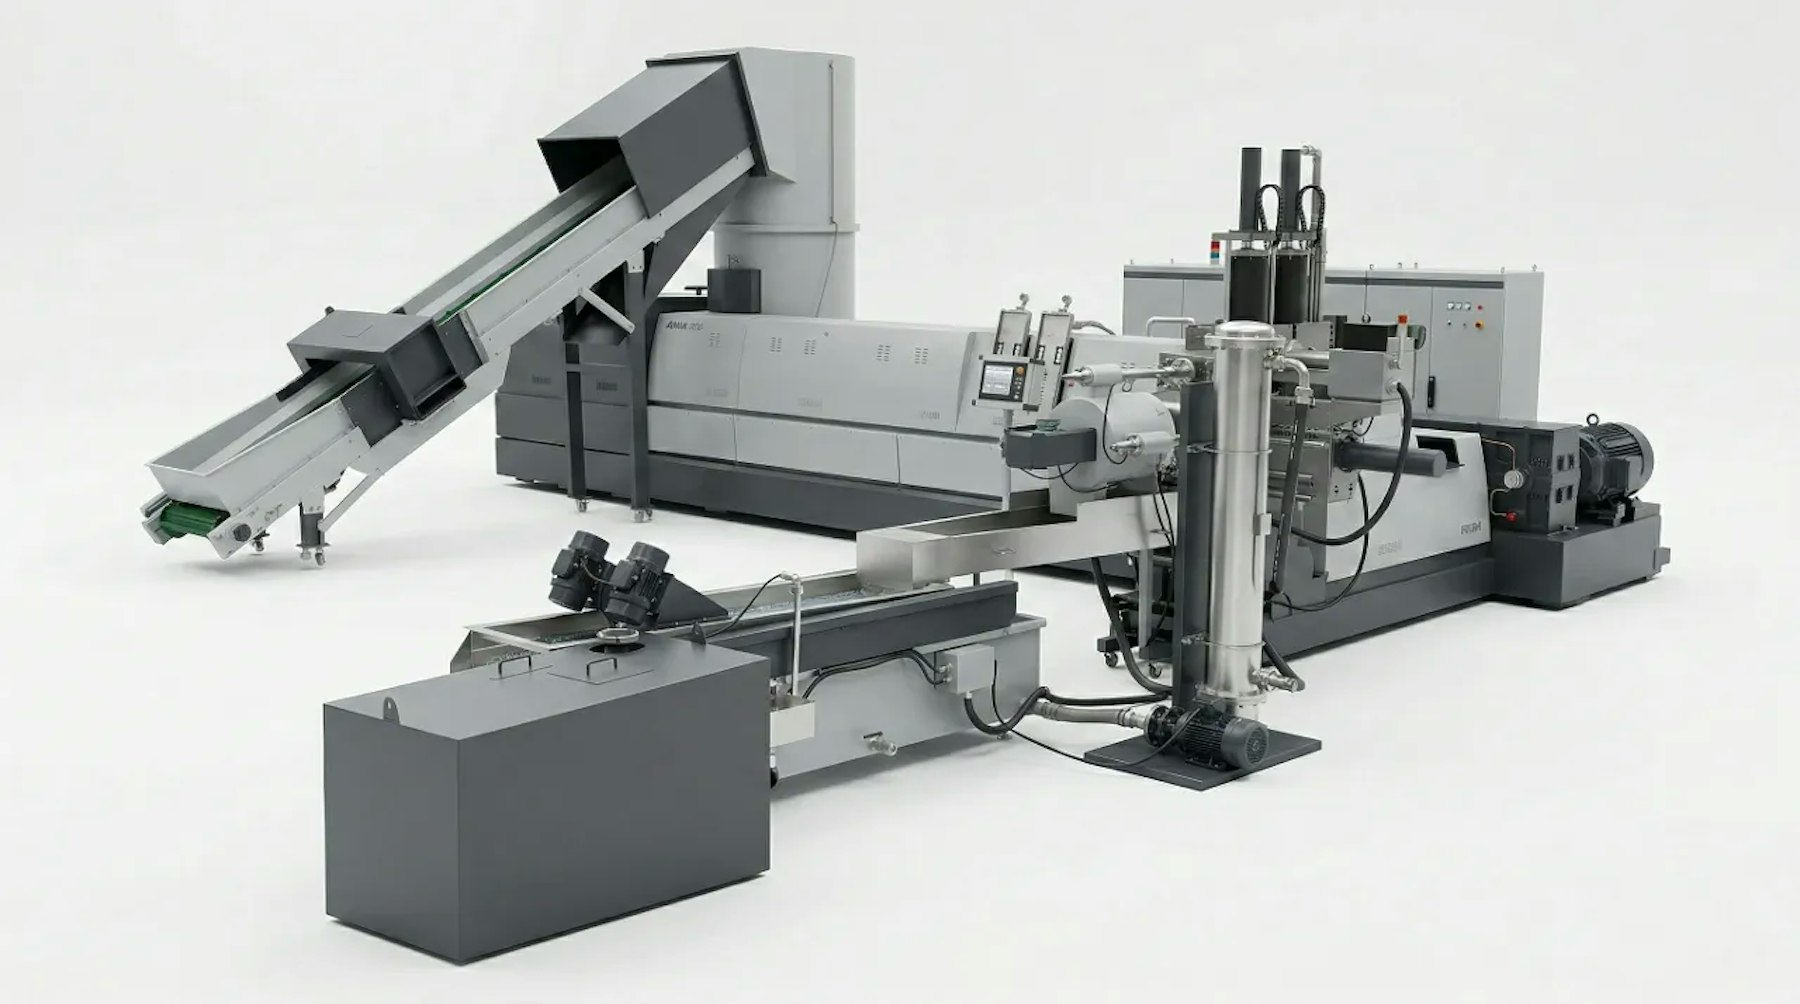
Stem de compactor af op losse rekfolie of verzamelde verpakkingsrandstroken en dimensioneer extrusie, ontgassing en smeltfiltratie rond het voorbereide materiaal.
Plan korrelkoeling, droging en zeving voor opslag of transport naar het vervolgproces. Toets monsters aan eisen van de verwerkende lijn of afnemer.
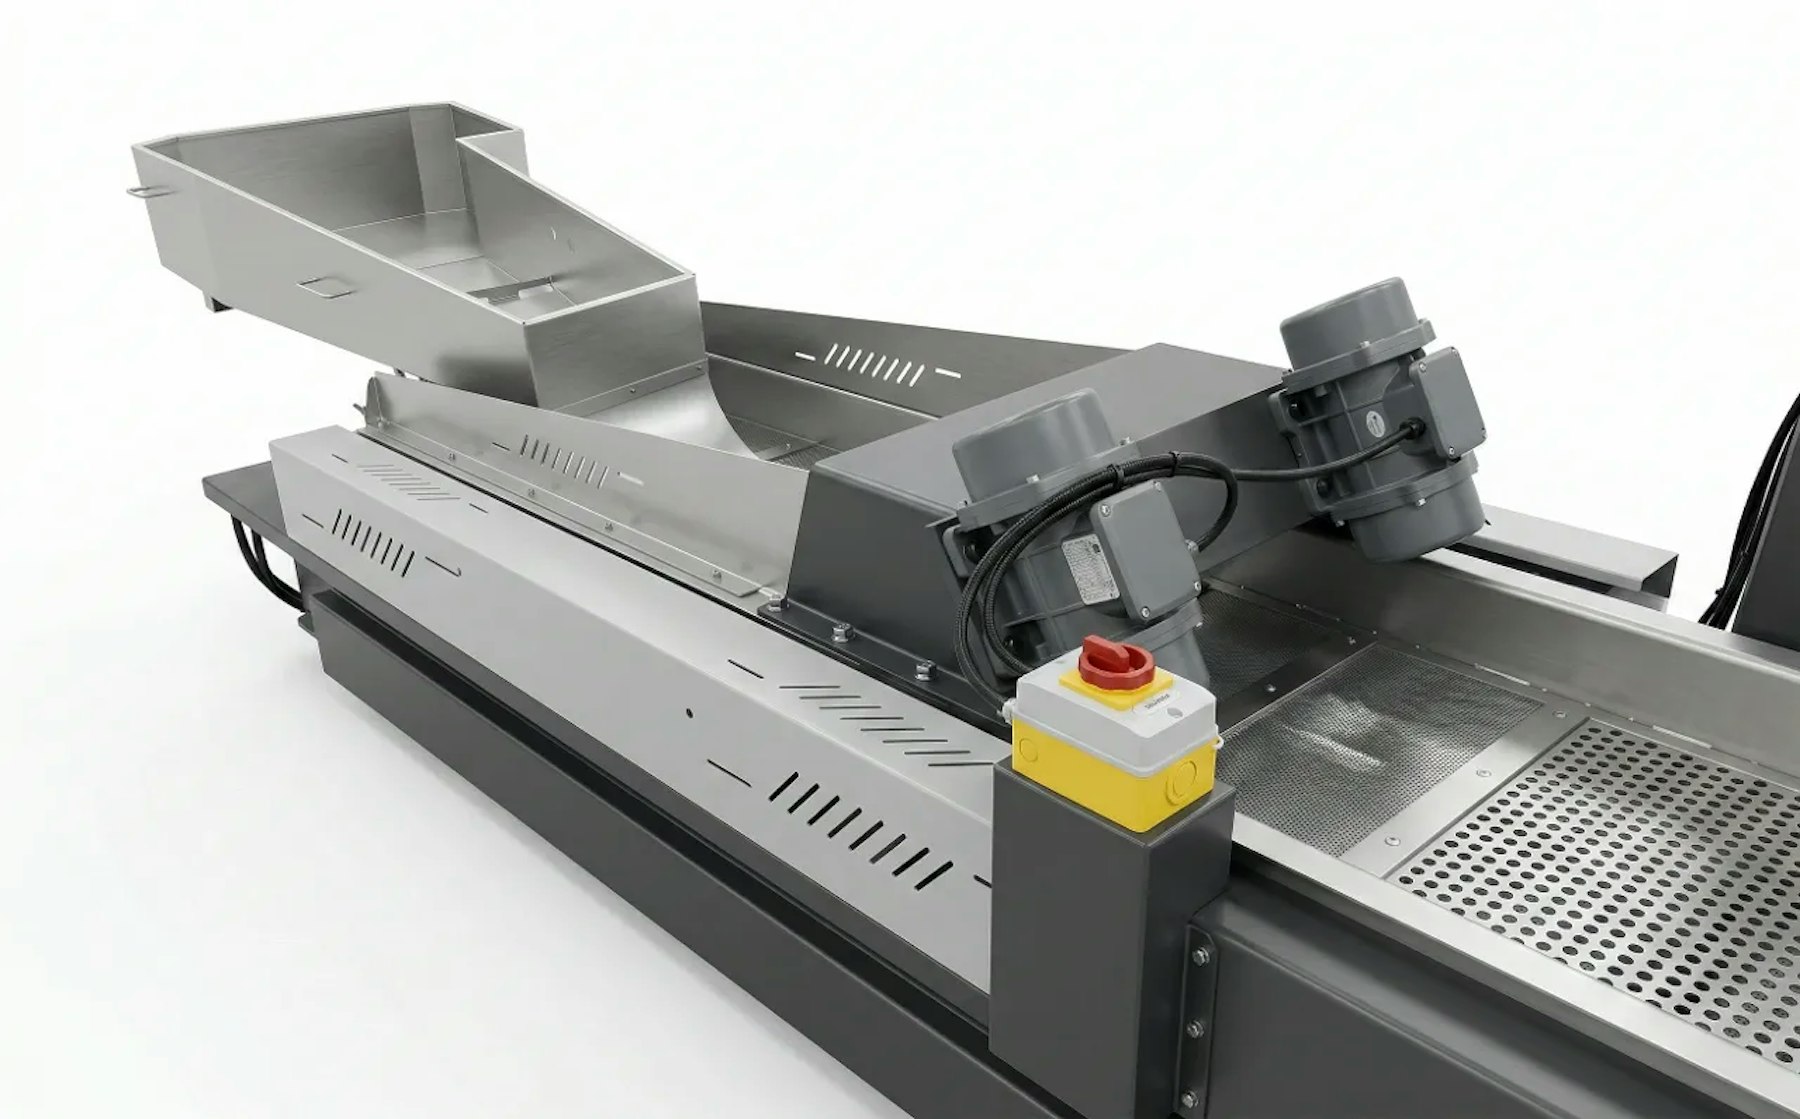
Bekijk de machineopstelling en het granuleerproces. De configuratie voor uw verpakkingsafval wordt gekozen op basis van invoervorm, voorbewerking en capaciteitsdoel.
Van fabrieksafsnijdsels tot herwonnen palletfolie: bepaal de afvalbron voordat u de lijn specificeert.
Herwin gesorteerde rekfolie-afsnijdsels en productieafval. Een granuleermachine voor LLDPE-rekfolie vereist een invoer die is afgestemd op de manier van inzamelen, met temperatuurregeling en filtratie gekozen voor het beoogde hergebruik.
Configureer een pelletiseerlijn voor LDPE-verpakkingsfolieafval voor zakproductie-afsnijdsels en afgekeurde PE-folie. Houd harssoorten, kleuren en bedrukte batches herkenbaar, zodat de korrelspecificatie gebaseerd is op een bekende ingangsstroom.
Gebruik een granuleersysteem voor opgevangen PE-folierandstroken. Bepaal de inzamelmethode, opslag en invoersnelheid; rechtstreekse online afname van randstroken vereist een afzonderlijk ontworpen koppeling.
Een granuleermachine voor palletwikkelfolie vereist een andere voorbereiding dan schoon fabrieksafval. Sorteer gebruikte folie, verwijder bandjes en etiketten, en beoordeel wassing en ontwatering voordat u de extrusiesectie bepaalt.
| Model | Compactorvolume / Vermogen | Schroefdiameter / L/D | Extrudermotor | Referentiecapaciteit |
|---|---|---|---|---|
| ML85-100 | 300 L / 37-45 kW | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 150-200 kg/h |
| ML100-120 | 500 L / 55-75 kW | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 250-350 kg/h |
| ML130-150 | 800 L / 90-110 kW | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| ML150-160 | 950 L / 110-132 kW | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| ML160-180 | 1100 L / 110-132 kW | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| ML180-200 | 1100 L / 160-185 kW | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1200 kg/h |
De vermelde modellen en specificaties zijn referentieconfiguraties. De werkelijke capaciteit hangt af van het folietype, de bulkdichtheid, het vochtgehalte, de vervuiling en de benodigde filtratie. Bevestig de compactor, extrusiestappen, granuleermethode en benodigde voorzieningen met representatief materiaal.
Specificeer LDPE of LLDPE, productie- of inzamelbron, kleur en bedrukking. Stuur foto’s en vermeld eventuele coatings of niet-PE lagen.
Geef aan of de folie los, in balen, op rollen of gewassen aankomt. Vermeld rolafmetingen, gemeten vocht en bestaande sorteer- of droogapparatuur.
Geef toevoersnelheid, bedrijfsuren, gewenste kg/u, beschikbare ruimte, elektrisch vermogen en koelwater aan. Dit stuurt de maatvoering.
Geef aan of het granulaat terugvloeit in eigen productie of wordt verkocht. Deel verwerkingseisen en plan materiaaltesten in vóór levering.
De beoogde toepassing bepaalt wat tijdens een materiaaltest moet worden gecontroleerd.
| Kwaliteitscontrole | Terugvoer naar Eigen Productie | Levering aan Externe Granulaatkoper |
|---|---|---|
| Hars- en batchidentiteit | Houd kwaliteiten, kleuren en afvalbronnen traceerbaar | Spreek geaccepteerde PE-kwaliteiten en constante herkomst af met de koper |
| Smeltgedrag | Meet de smeltindex (MFI) en test met de beoogde productie-instellingen | Leg testmethode en acceptabele smeltindex-bandbreedte vast |
| Vervuiling en uiterlijk | Controleer gels, spikkels en kleur tegen de eindproducteisen | Definieer filtratieniveau, zichtbare imperfecties en kleurtolerantie |
| Gebruiksgoedkeuring | Valideer de gerecyclede mix in het werkelijke folie- of vormgevingsproces | Maak afspraken over bemonstering, verpakking en batchacceptatie vóór levering |
Deze PE-foliestromen vormen de kern van deze configuratie. Houd harssoort, kleur, bedrukking en vervuiling herkenbaar en verifieer voeding, temperatuurregeling en smeltfiltratie met een representatief monster. Verschillende folietypen kunnen specifieke instellingen vereisen.
Schone, droge randstroken die apart worden ingezameld bij folie- of zakkenproductie kunnen meestal droog worden verwerkt. Controleer eerst op stof, papier, olie of etiketten. Gebruikte palletfolie of vervuild afval vereist sortering, wassing en ontwatering vóór extrusie.
Ga er niet van uit dat de standaard transportband en compactor complete rollen accepteren of rechtstreeks koppelen aan een folielijn. Geef rolafmetingen, kernmateriaal, inzamelwijze en invoersnelheid op. Afwikkelen, snijden, shredderen of online randstrookafname moeten specifiek worden ontworpen.
Bepaal het foliepolymeer en scheid het van bandjes, papier, etiketten en andere verpakkingen. Beoordeel vuil en vocht om te bepalen of wassen nodig is en leg de conditie van het ingangsmateriaal vast. Gemengd magazijnafval mag niet als schoon fabrieksafval worden behandeld.
De benodigde ontwatering of droging hangt af van gemeten vocht, foliebulkdichtheid, capaciteit en ontgassingsopstelling. Lever een monster en vochtmeting aan. Wrijvingswarmte alleen volstaat niet om willekeurig natte folie te verwerken.
Bedrukte PE-folie vereist beoordeling van inkt, coatings en vluchtige stoffen. Meerlaagse folies met andere polymeren, barrièrelagen of aluminium vergen een afzonderlijke compatibiliteitsbeoordeling. Ontgassing en filtratie maken van laminaatafval niet automatisch herbruikbare PE-korrels.
Hergebruik hangt af van de harsmix, thermische historie, zuiverheid en de specificaties van de ontvangende folie. Controleer smeltindex, gels, kleur en proeffolie-eigenschappen voordat u een mengverhouding vastlegt. Pelletiseren garandeert niet de eigenschappen van maagdelijke rekfolie of voedselcontactkwaliteit.
Stuur polymeergraad, afvalbron, toevoervorm (los of op rol), bedrukking, voorbewerking, gemeten vochtgehalte, gewenste kg/u en het beoogde korrelgebruik. De zes modellen zijn referentieconfiguraties; we bevestigen capaciteit en lijnspecificaties op basis van uw materiaal.
Stuur folietype, foto’s van het afval, inzamelmethode, bedrukking, voorbewerkingsstaat en doel-kg/u. Vermeld de gewenste korreltoepassing voor een passend voorstel.