Lisières & Chutes Propres d’Usine
Pour lisières PE triées, chutes de sacherie et rebuts secs d’extrusion. Définissez collecte, grade de résine et cadence.
Produits et solutions
Produits et solutions uniquementAucun produit ou solution correspondant.
Recyclage des Films d’Emballage PE
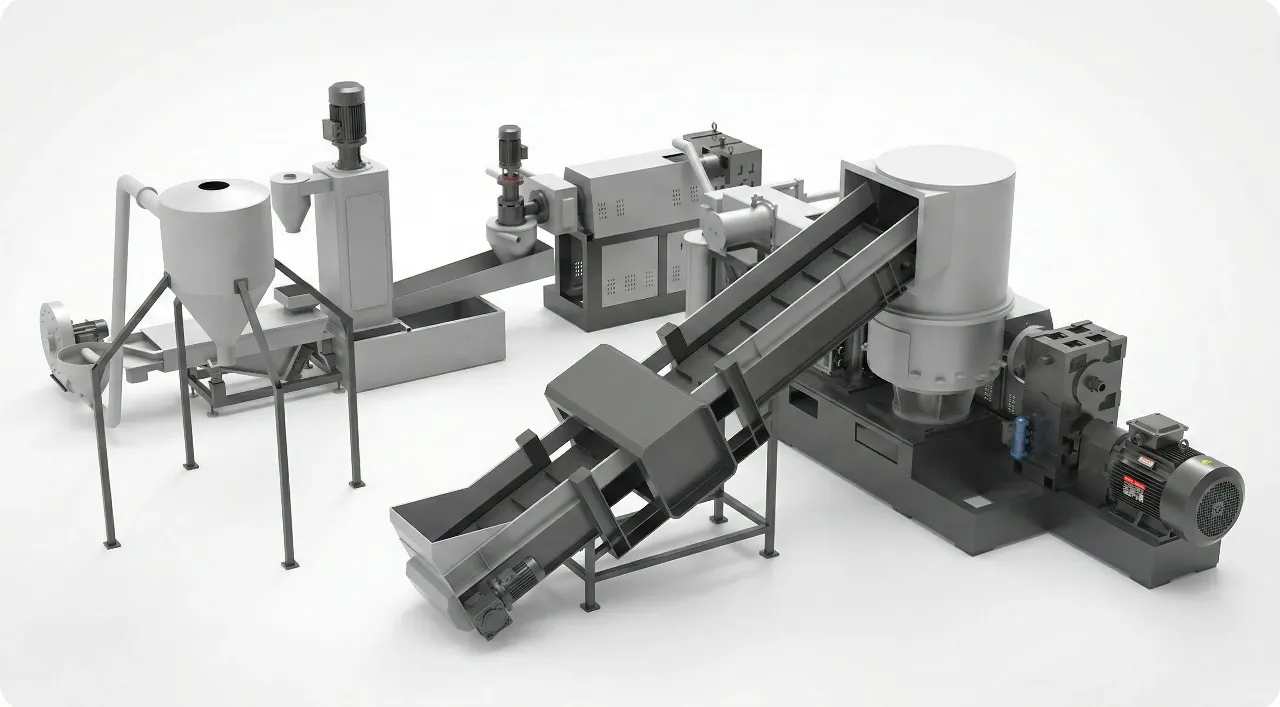
Transformez film étirable PE, chutes d’emballage et lisières collectées en granulés pour réutilisation validée ou revente. Rumtoo adapte alimentation, compactage, dégazage et filtration aux chutes d’usine propres ou aux films palettes préparés.
Partez de l’origine et de l’état de la matière avant de fixer la configuration d’extrusion.
Pour lisières PE triées, chutes de sacherie et rebuts secs d’extrusion. Définissez collecte, grade de résine et cadence.
Pour film palette collecté comportant étiquettes, saleté ou humidité. Évaluez tri, lavage et essorage avant compacteur.
Pour film préparé issu d’une ligne de lavage. Contrôlez humidité résiduelle et densité pour choisir l’étape d’essorage adaptée.
Le même polymère peut nécessiter une préparation différente selon la provenance du déchet.
| Gisement de Film | Points à Contrôler | Préparation & Configuration |
|---|---|---|
| Lisières propres de PE et chutes de fabrication de sacs | Grade de résine, couleur, taux d’encrage et mode de collecte | Séparer les lots ; évaluer l’alimentation à sec et la filtration selon l’usage prévu des granulés |
| Bobines rebutées et films de démarrage | Dimensions des bobines, mandrins, épaisseur du film et cadence d’alimentation | Prévoir déroulage, coupe ou broyage selon besoin ; retirer les mandrins avant traitement |
| Films étirables usagés et housses de palettes | Adhésifs, étiquettes, feuillards, salissures de surface et emballages mixtes | Trier d’abord ; évaluer le lavage et l’essorage avant compactage et extrusion |
| Film d’emballage PE lavé | Humidité mesurée, densité apparente et contamination résiduelle | Adapter l’essorage en amont, les étages d’extrusion, le dégazage et la filtration à la matière préparée |
Cette page est dédiée aux films d’emballage PE. Le paillage agricole, les sacs tissés en PP, le BOPP et les emballages multicouches nécessitent une évaluation spécifique du gisement et du procédé.
Associez préparation de l’alimentation, compactage et extrusion autour de votre gisement réel. Le lavage et la reprise en ligne sont spécifiés sur mesure.
Séparez grades et couleurs de PE si nécessaire. Retirez les emballages incompatibles et préparez film en vrac, lisières ou bobines pour le système d’alimentation convenu.
Le coupeur-compacteur réduit et préchauffe le film léger, augmentant sa densité apparente pour l’extrusion. Ajustez cadence d’alimentation et paramètres à l’état du film.
Fondez le film préparé et utilisez l’agencement de dégazage et filtration prévu pour évacuer humidité résiduelle, composés volatils et contaminants. Adaptez les étages d’extrusion au gisement et à l’objectif produit.
Utilisez la granulation par anneau d’eau ou par joncs sélectionnée, puis refroidissez, séchez et tamisez les granulés. Échantillonnez pour les contrôles qualité convenus.
Adaptez capacité de ligne, dimensionnement du compacteur et étages d’extrusion à l’origine du film et aux critères d’acceptation des granulés.
Le coupeur-compacteur réduit et densifie le film en vrac avant l’extrusion. Dimensionnez son volume utile et sa régulation d’alimentation selon la densité apparente et le débit d’apport de votre film étirable ou de vos lisières.
Les chutes propres et triées d’usine et les housses d’entrepôt usagées exigent une préparation différente. Prévoyez tri, lavage ou essorage si nécessaire avant de choisir dégazage et filtration.
Déterminez la filtration et le système de coupe selon les exigences des granulés pour réutilisation interne ou vente. Validez couleur, fluidité à chaud, pureté et résultats d’essais avec l’atelier de film ou d’injection récepteur.
Identifiez le problème au stade de l’alimentation ou du granulé pour que la ligne proposée en traite la cause réelle.
Le film étirable en vrac et les lisières s’alimentent de manière irrégulière dans l’extrudeuse.
Ajustez le dosage des déchets, le volume du compacteur et la demande d’extrusion pour réduire les variations d’alimentation. Évaluez le comportement sur votre matière réelle en vrac, en balles ou préparée.
Le film pour palettes usagé contient adhésifs, étiquettes, feuillards ou saletés de surface.
Séparez les matières non-PE avant traitement et prévoyez un lavage si nécessaire. Dimensionnez la filtration du fondu pour les polluants résiduels ; un granulateur ne remplace pas le tri ni le lavage.
Le film lavé apporte un excès d’eau dans la zone de fusion.
Mesurez l’humidité résiduelle et validez les besoins d’essorage ou de séchage en amont. L’échauffement du compacteur et les évents d’extrudeuse n’assurent pas un seuil d’humidité admissible universel.
Les lots imprimés ou les mélanges de résines modifient la couleur et le comportement d’extrusion.
Conservez les gisements et les couleurs séparés dans la mesure du possible, évaluez le dégazage selon la charge d’encre et testez le produit. La filtration et le dégazage ne peuvent garantir la disparition totale de la couleur, des odeurs ou des polymères incompatibles.
Examinez l’agencement du compacteur et de l’extrusion ainsi que le refroidissement, le tamisage et la collecte pour le gisement de film PE prévu.
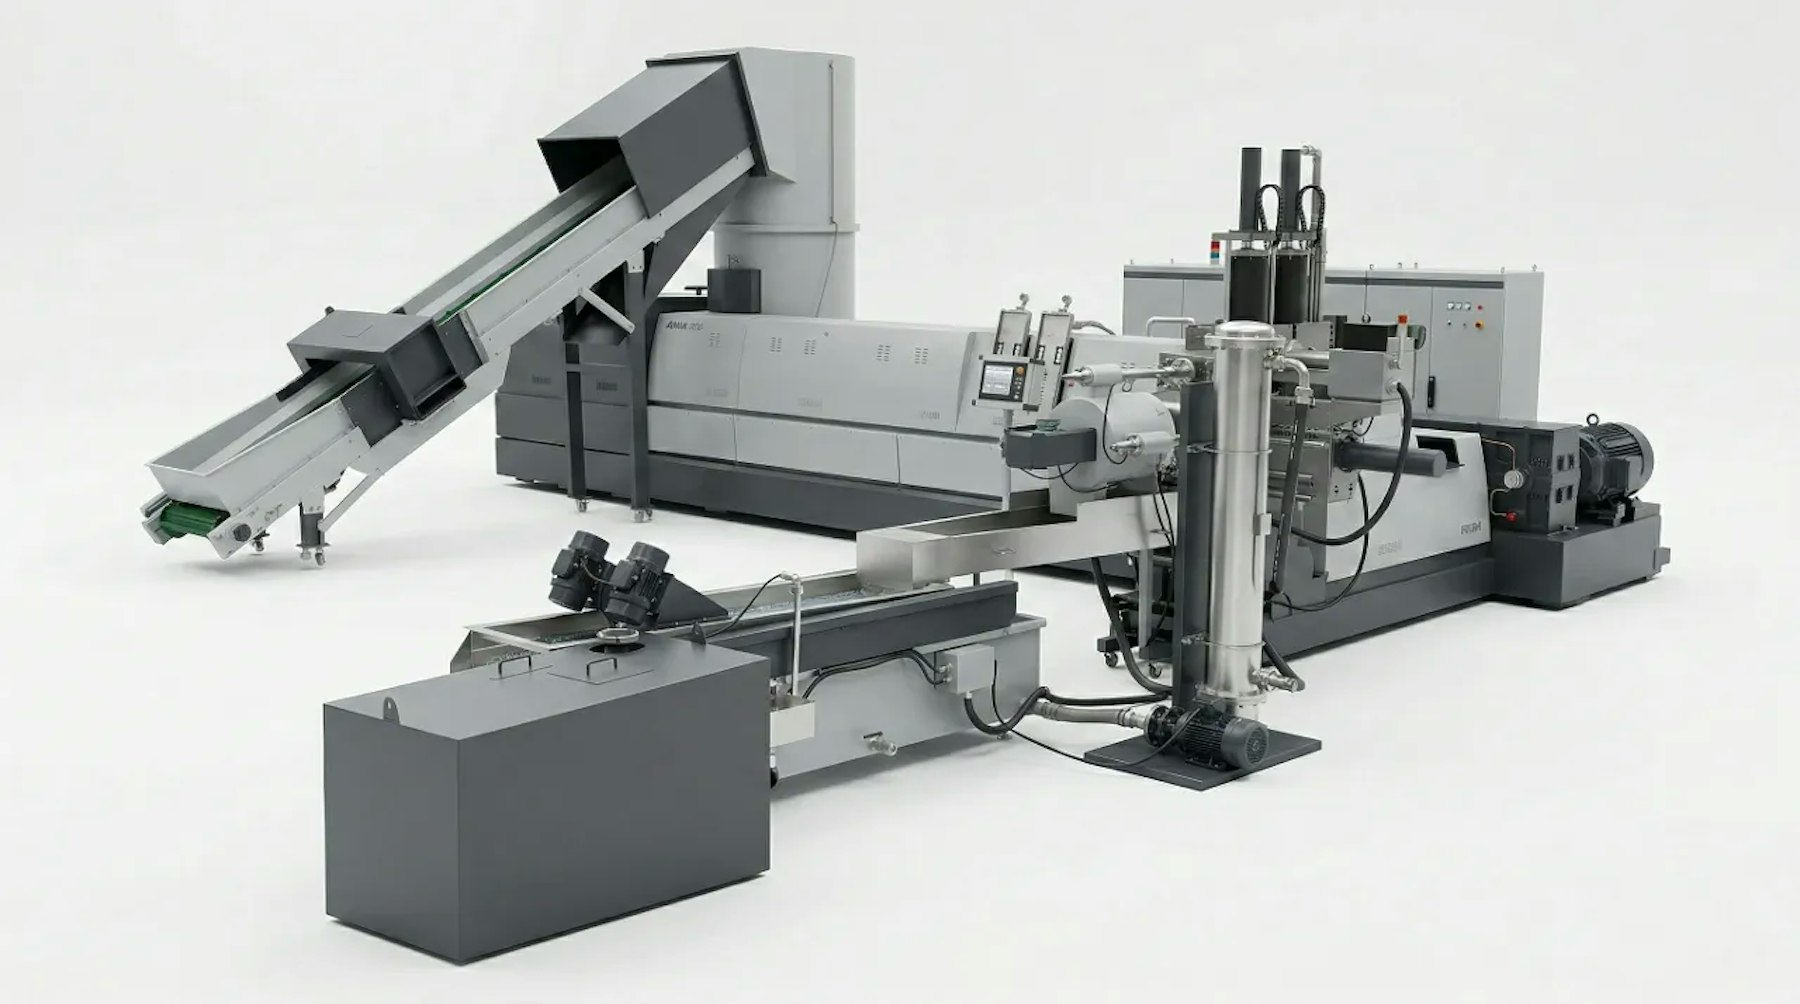
Adaptez le compacteur au film étirable en vrac ou aux lisières d’emballage, puis dimensionnez extrusion, dégazage et filtration du fondu selon la matière préparée.
Prévoyez le refroidissement, le séchage et le tamisage des granulés pour le stockage ou le transfert vers l’étape suivante. Validez la qualité face aux critères de réutilisation ou d’achat.
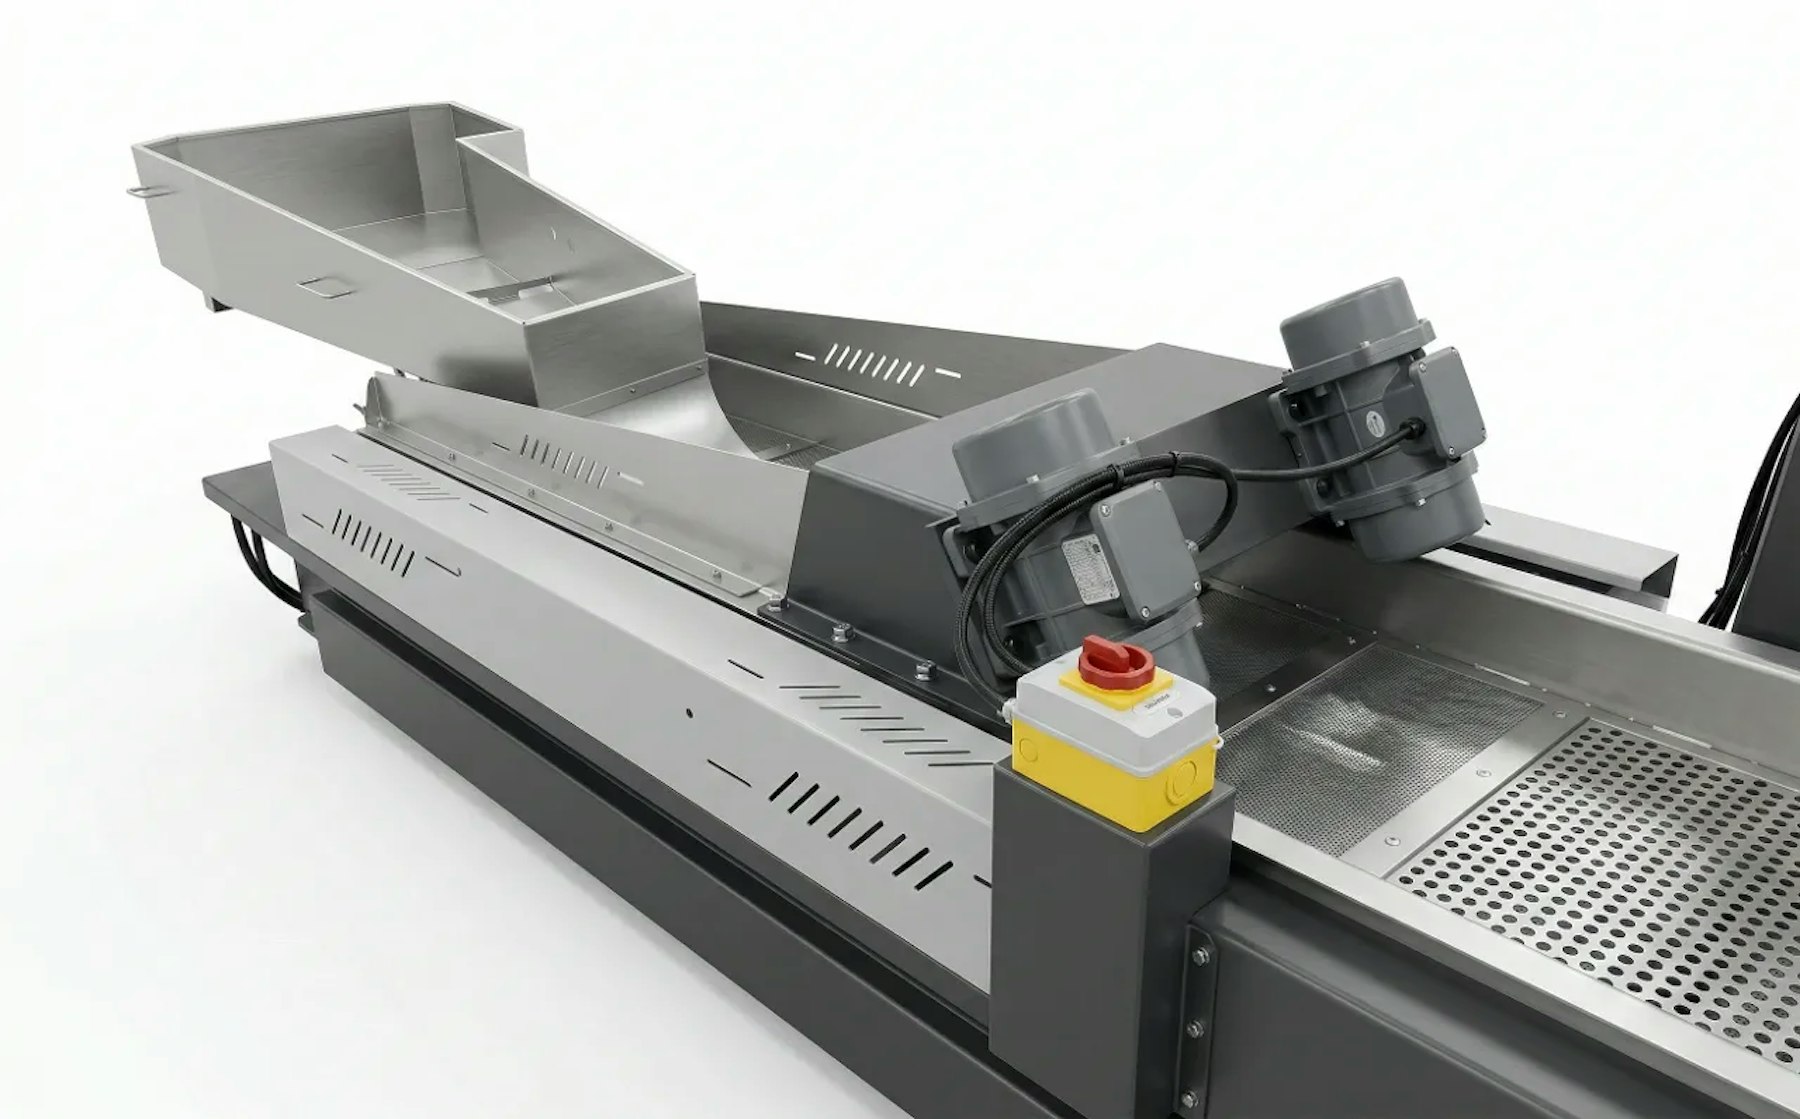
Visualisez l’agencement des équipements et le procédé de granulation. La configuration de vos déchets d’emballage est sélectionnée selon leur forme d’alimentation, leur préparation et le débit visé.
Des chutes d’usine au film palette récupéré, définissez l’origine des déchets avant de dimensionner la ligne.
La configuration finale est adaptee a votre matiere, a votre capacite cible et aux exigences du process en aval.
Configurez une ligne de granulation pour chutes de film d’emballage LDPE et sacs défectueux. Maintenez les grades de résine, les couleurs et les lots imprimés identifiables afin que la qualité des granulés repose sur un flux entrant maîtrisé.
Utilisez un granulateur de recyclage pour lisières de film PE collectées en production. Définissez le mode de collecte, le stockage et le débit d’alimentation ; une reprise directe en ligne des lisières nécessite un raccordement d’ingénierie spécifique.
Cette etape aide a stabiliser le flux, reduire les interventions operateur et proteger la qualite de sortie.
| Modèle | Volume / Puissance Compacteur | Diamètre de Vis / L/D | Moteur d’Extrudeuse | Débit de Référence |
|---|---|---|---|---|
| ML85-100 | 300 L / 37-45 kW | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 150-200 kg/h |
| ML100-120 | 500 L / 55-75 kW | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 250-350 kg/h |
| ML130-150 | 800 L / 90-110 kW | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| ML150-160 | 950 L / 110-132 kW | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| ML160-180 | 1100 L / 110-132 kW | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| ML180-200 | 1100 L / 160-185 kW | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1200 kg/h |
Les modèles et spécifications indiqués sont des configurations de référence. Le débit réel dépend du grade de film, de la densité apparente, de l’humidité, de la contamination et de la charge de filtration. Validez le compacteur, les étages d’extrusion, le mode de granulation et les utilités nécessaires à partir d’un échantillon représentatif.
Précisez LDPE ou LLDPE, l’origine de production ou de collecte, la couleur et le taux d’encrage. Transmettez photos des déchets et signalez tout revêtement ou couche non-PE.
Indiquez si le film arrive en vrac, en balles, en bobines ou après lavage. Mentionnez dimensions des bobines, humidité mesurée et équipements de tri ou d’essorage existants.
Fournissez débit d’approvisionnement, heures de fonctionnement, kg/h visés, surface disponible, alimentation électrique et réseau de refroidissement. Ces données guident le dimensionnement.
Indiquez si les granulés retourneront dans votre production ou seront vendus. Partagez les exigences de l’application aval et prévoyez des essais d’échantillons.
L’application visée détermine les contrôles indispensables lors d’un essai matière.
| Contrôle Produit | Réintégration en Production Interne | Vente à un Acheteur Externe de Granulés |
|---|---|---|
| Identité résine et lot | Maintenir la traçabilité des grades, couleurs et sources de chutes | Valider avec l’acheteur les grades de PE acceptés et la régularité du gisement |
| Comportement à l’état fondu | Mesurer l’indice de fluidité (MFI) et tester sur les réglages de production | Définir la méthode d’essai et la plage d’indice de fluidité admissible |
| Contamination et aspect | Contrôler gels, points noirs et couleur selon le produit fini | Fixer les seuils de filtration, les défauts visuels et la tolérance couleur |
| Validation d’usage | Valider le compound recyclé sur le procédé réel d’extrusion ou d’injection | Fixer échantillonnage, conditionnement et critères d’acceptation par lot |
Ces flux de film PE constituent le cœur de cible de cette configuration. Conservez les types de résine, couleurs, encrages et impuretés identifiables, puis confirmez l’alimentation, la régulation thermique et la filtration avec un échantillon représentatif. Différents grades de film peuvent nécessiter des réglages spécifiques.
Les lisières propres et sèches collectées séparément en usine de film ou de sacherie peuvent suivre une filière à sec. Contrôlez d’abord l’absence de poussière, papier, huile ou étiquettes. Les films de palettes usagés ou les emballages sales requièrent tri, lavage et essorage avant extrusion.
Ne présumez pas que le convoyeur standard et le compacteur acceptent des bobines entières ou se raccordent directement à une ligne de film. Précisez dimensions des bobines, mandrins, épaisseur et débit d’alimentation. Déroulage, coupe, déchiquetage ou reprise en ligne doivent être prévus spécifiquement.
Identifiez le polymère et séparez-le des feuillards, papiers, étiquettes et autres emballages. Évaluez saleté et humidité pour décider si un lavage est nécessaire, puis fixez l’état du flux entrant dans le granulateur. Un déchet mixte d’entrepôt ne se traite pas comme une chute propre d’usine.
L’essorage ou le séchage nécessaire dépend de l’humidité mesurée, de la densité apparente du film, du débit et du système de dégazage choisi. Fournissez un échantillon et une mesure d’humidité entrante. L’auto-échauffement par friction ne suffit pas à traiter n’importe quel film humide.
Les films PE imprimés exigent une évaluation de la charge d’encre, des vernis et des composés volatils. Les films multicouches comportant d’autres polymères, barrières ou aluminium nécessitent une étude de compatibilité distincte. Le dégazage et la filtration ne transforment pas n’importe quel déchet multicouche en granulés PE réutilisables.
La réutilisation dépend du mélange de résines, de l’historique thermique, de la pureté et du cahier des charges du film récepteur. Vérifiez fluidité (MFI), infondus (gels), couleur et propriétés mécaniques sur film d’essai avant d’arrêter un taux de mélange. La granulation seule ne garantit pas les performances du film étirable d’origine ni le contact alimentaire.
Indiquez le grade de polymère, l’origine des déchets, le conditionnement (vrac ou bobines), le taux d’encrage, la préparation, l’humidité mesurée, le débit souhaité en kg/h et l’usage final des granulés. Les 6 modèles sont des références ; nous validerons le débit et l’équipement complet d’après votre échantillon.
Transmettez grade de film, photos des déchets, mode de collecte, taux d’encrage, état de préparation et débit cible en kg/h. Précisez l’usage prévu des granulés pour une proposition parfaitement calibrée.