Rifili Puliti di Fabbrica & Sfridi
Per bordi di film PE selezionati, sfridi di produzione sacchi e scarti asciutti di processo. Definisci metodo di raccolta, grado e portata.
Prodotti e soluzioni
Solo prodotti e soluzioniNessun prodotto o soluzione corrispondente.
Riciclo di Film per Imballaggi in PE
Trasforma film estensibile PE, sfridi di imballaggio e rifili di bordo in granuli per riutilizzo qualificato o vendita. Rumtoo adatta alimentazione, compattazione, degasaggio e filtrazione a scarti puliti di fabbrica o film per pallet preparato.
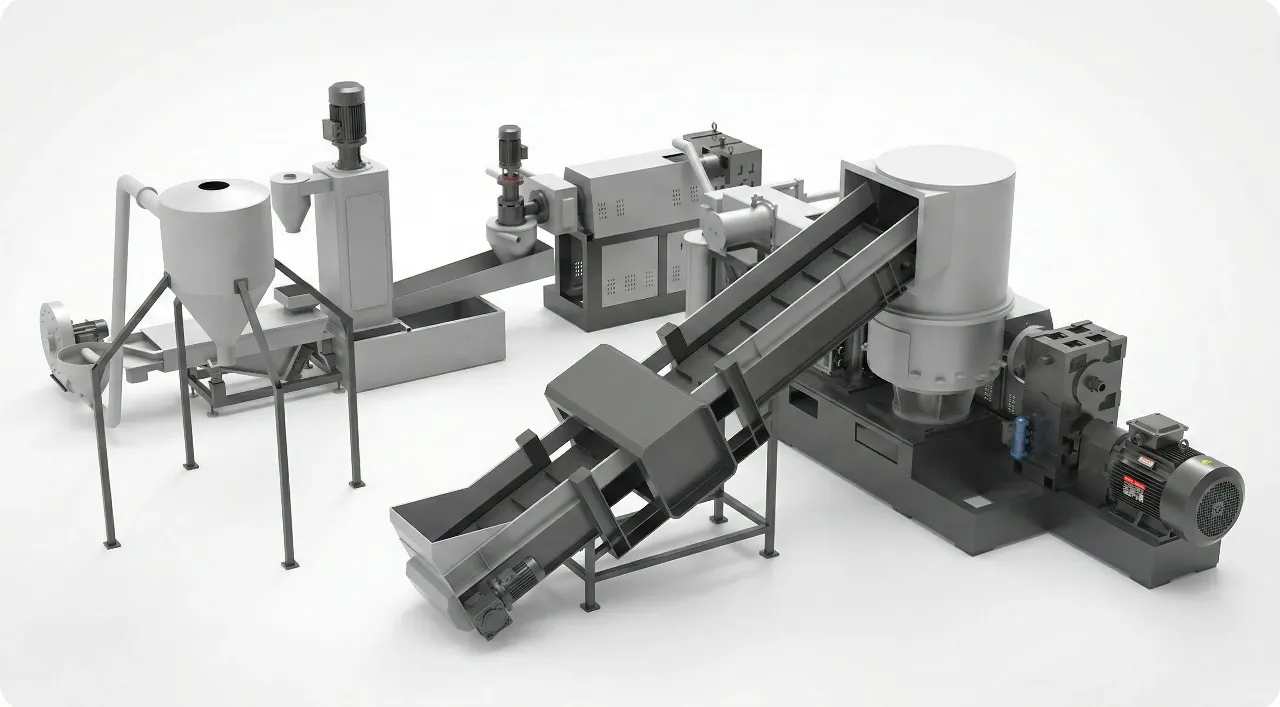
Parti dall’origine e dallo stato del materiale prima di definire la configurazione di estrusione.
Per bordi di film PE selezionati, sfridi di produzione sacchi e scarti asciutti di processo. Definisci metodo di raccolta, grado e portata.
Per film pallet recuperato con etichette, sporco o umidità. Valuta cernita, lavaggio e deumidificazione prima del compattatore.
Per film preparato proveniente da linea di lavaggio. Verifica umidità residua e densità apparente per scegliere lo stadio di strizzatura idoneo.
Lo stesso polimero può richiedere una preparazione diversa a seconda della provenienza dello scarto.
| Tipologia di Film | Cosa Verificare | Preparazione e Configurazione |
|---|---|---|
| Rifili puliti in PE e sfridi da produzione sacchi | Grado di resina, colore, grado di stampa e metodo di raccolta | Separare i lotti; valutare alimentazione a secco e filtrazione per l’uso previsto del granulo |
| Bobine scartate e film di avviamento | Dimensioni bobina, anime, spessore del film e cadenza di alimentazione | Specificare svolgimento, taglio o riduzione volumetrica secondo necessità; rimuovere le anime prima del processo |
| Film estensibile usato e cappucci per pallet | Nastro adesivo, etichette, reggette, sporco superficiale e imballaggi misti | Selezionare prima; valutare lavaggio e deumidificazione prima di compattazione ed estrusione |
| Film da imballaggio in PE lavato | Umidità misurata, densità apparente e contaminazione residua | Calibrare deumidificazione a monte, stadi di estrusione, degasaggio e filtrazione sul materiale preparato |
Questa pagina è dedicata al film da imballaggio in PE. Film agricolo per pacciamatura, sacchi tessuti in PP, BOPP e imballaggi multistrato richiedono una valutazione separata del processo.
Collega preparazione dell’alimentazione, compattazione ed estrusione sui tuoi scarti reali. Lavaggio e recupero in linea dei rifili vengono dimensionati a progetto.
Separa gradi e colori di PE ove richiesto. Rimuovi imballaggi non idonei e prepara film sfuso, rifili o bobine per il sistema di alimentazione concordato.
Il cutter-compactor sminuzza e preriscalda il film leggero, incrementando la densità apparente per l’estrusione. Adatta portata e parametri allo stato del film.
Fondi il materiale preparato e sfrutta degasaggio e filtrazione per estrarre umidità residua, sostanze volatili e impurità. Seleziona gli stadi di estrusione sul target.
Utilizza il taglio ad anello d’acqua o a spaghetto selezionato, quindi raffredda, essicca e seleziona i granuli. Esegui controlli qualità sui campioni concordati.
Calibra capacità della linea, volume del compattatore e stadi di estrusione sull’origine del film e sui criteri di accettazione del granulo.
Il compattatore riduce e densifica il film sfuso prima dell’estrusione. Dimensiona volume utile e controllo di alimentazione su densità apparente e ritmo di arrivo del tuo film estensibile o dei rifili.
Rifili puliti e selezionati di fabbrica e film per pallet usato di magazzino richiedono preparazioni differenti. Prevedi cernita, lavaggio o deumidificazione prima di definire degasaggio e filtrazione.
Scegli filtrazione e taglio in base alle specifiche richieste per riutilizzo interno o vendita. Verifica colore, indice di fluidità (MFI), impurità e test di laboratorio con il reparto di estrusione film o stampaggio destinatario.
Individua la criticità a livello di alimentazione o granulo affinché la linea proposta ne risolva la causa primaria.
Il film estensibile sfuso e i rifili alimentano l’estrusore in modo discontinuo.
Bilancia dosaggio degli scarti, volume del compattatore e richiesta di estrusione per ridurre fluttuazioni. Verifica le prestazioni con il tuo materiale reale sfuso, in balle o preparato.
Il film per pallet usato trascina nastro adesivo, etichette, reggette o sporco superficiale.
Separa i materiali non-PE prima della lavorazione e valuta il lavaggio ove necessario. Configura la filtrazione del fuso per le impurità residue; un pellettizzatore non sostituisce cernita o lavaggio.
Il film lavato introduce troppa acqua nella zona di fusione.
Misura l’umidità residua e definisci le esigenze di strizzatura o essiccazione a monte. Il riscaldamento per attrito nel compattatore e gli sfiati dell’estrusore non garantiscono un livello di umidità in ingresso universale.
Lotti stampati o miscele di polimeri alterano colore del granulo e scorrevolezza.
Mantieni fonti e colori separati ove possibile, valuta il degasaggio sul carico di inchiostro ed esegui test sul prodotto. Filtrazione e degasaggio non possono garantire la totale eliminazione di colore, odore o polimeri incompatibili.
Esamina il layout di compattazione ed estrusione insieme a raffreddamento, vagliatura e stoccaggio per gli scarti di film PE previsti.
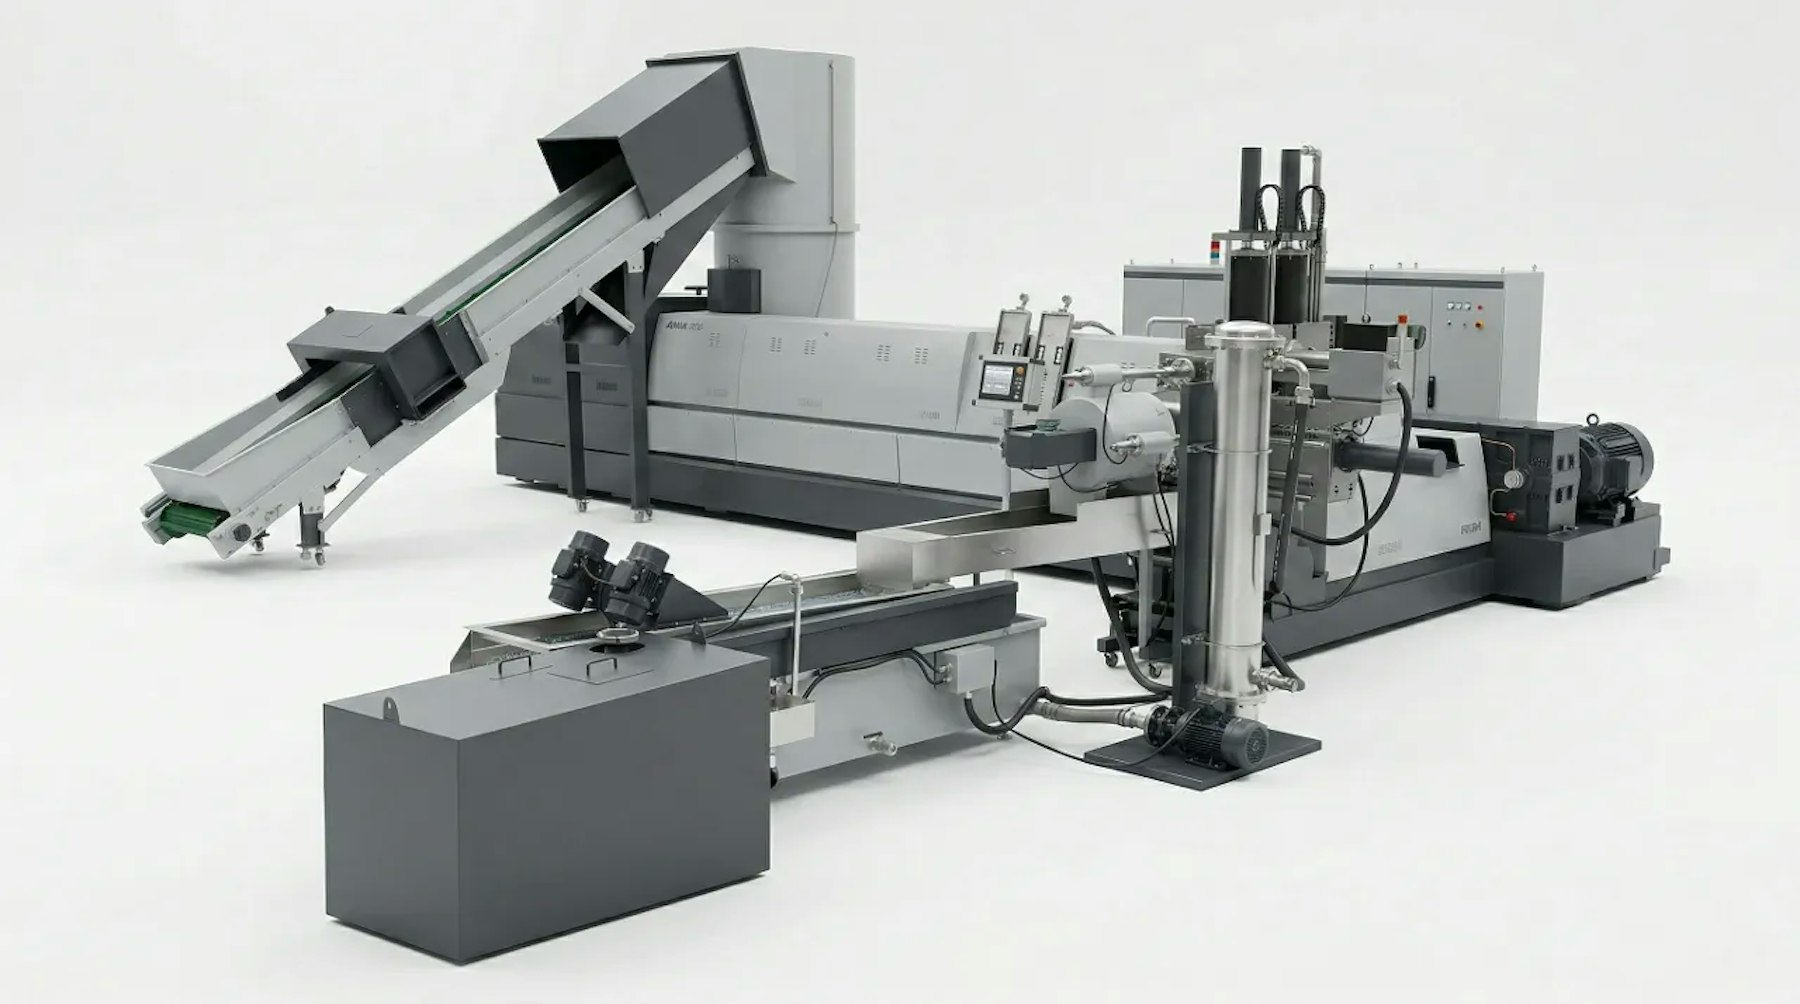
Adatta il compattatore al film estensibile sfuso o ai rifili di imballaggio, definendo estrusione, degasaggio e filtrazione del fuso sul materiale preparato.
Pianifica raffreddamento, essiccazione e vagliatura dei granuli per lo stoccaggio o il riutilizzo. Verifica i campioni rispetto agli standard interni o del cliente.
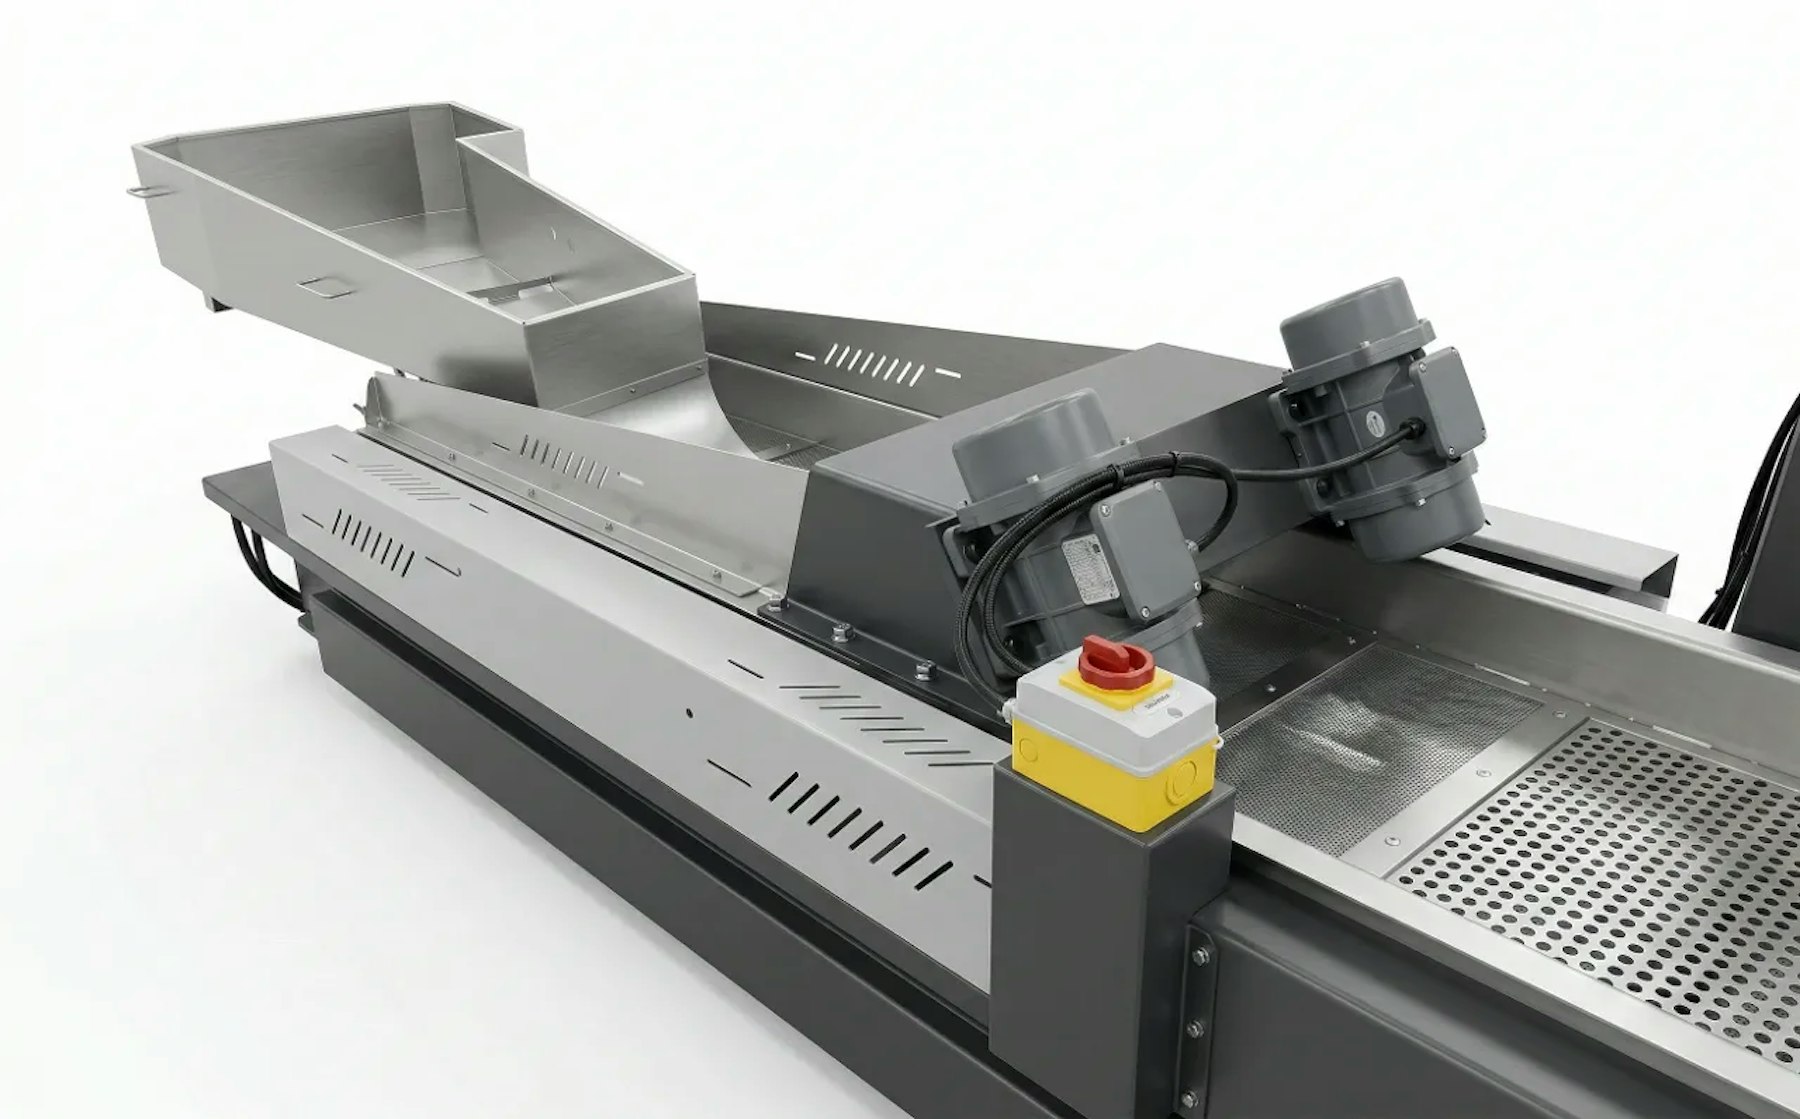
Osserva la disposizione delle macchine e il processo di pellettizzazione. La configurazione per i tuoi scarti di imballaggio è calibrata su forma di alimentazione, preparazione e resa oraria richiesta.
Dagli sfridi di fabbrica al film per pallet recuperato, definisci l’origine dello scarto prima di configurare la linea.
Recupera sfridi separati di film estensibile e scarti di produzione. Una macchina per la pellettizzazione di film estensibile in LLDPE richiede un’alimentazione adeguata alla raccolta degli scarti, con controllo termico e filtrazione calibrati sul riutilizzo previsto.
Configura una linea di pellettizzazione per sfridi di film da imballaggio LDPE provenienti dalla produzione di sacchi e bobine scartate. Mantieni identificabili gradi di resina, colori e lotti stampati affinché le specifiche del granulo derivino da un flusso noto.
Utilizza un pellettizzatore per il riciclo dei rifili di film PE raccolti dalla produzione. Definisci metodo di raccolta, stoccaggio e portata di alimentazione; il recupero diretto in linea richiede un’interfaccia ingegnerizzata a parte.
Una macchina per la pellettizzazione di film per pallet gestisce una preparazione diversa rispetto agli sfridi puliti di fabbrica. Separa il film usato, rimuovi reggette ed etichette e valuta lavaggio e deumidificazione prima dell’estrusione.
| Modello | Volume / Potenza Compattatore | Diametro Vite / L/D | Motore Estrusore | Produzione di Riferimento |
|---|---|---|---|---|
| ML85-100 | 300 L / 37-45 kW | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 150-200 kg/h |
| ML100-120 | 500 L / 55-75 kW | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 250-350 kg/h |
| ML130-150 | 800 L / 90-110 kW | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| ML150-160 | 950 L / 110-132 kW | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| ML160-180 | 1100 L / 110-132 kW | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| ML180-200 | 1100 L / 160-185 kW | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1200 kg/h |
I modelli e le specifiche elencati sono configurazioni di riferimento. La produttività effettiva dipende dal tipo di film, densità apparente, umidità, contaminazione e requisiti di filtrazione. Verifica compattatore, stadi di estrusione, metodo di taglio e utenze necessarie con materiale rappresentativo.
Specifica LDPE o LLDPE, provenienza di fabbrica o raccolta, colore e percentuale di stampa. Invia foto dello scarto e segnala vernici o strati non-PE.
Indica se il film arriva sfuso, in balle, in bobine o dopo lavaggio. Includi dimensioni bobine, umidità misurata e impianti di selezione o essiccazione presenti.
Fornisci ritmo di alimentazione, ore di lavoro, kg/h target, spazio disponibile, potenza elettrica e circuito di raffreddamento. Dati chiave per il corretto dimensionamento.
Indica se i granuli saranno reimpiegati internamente o venduti. Condividi i requisiti dell’applicazione a valle e programma test sui campioni.
L’applicazione di destinazione determina quali parametri devono essere validati in un test materiale.
| Controllo Qualità | Reimpiego nella Produzione Interna | Fornitura a un Compratore Esterno di Granuli |
|---|---|---|
| Identità di resina e lotto | Mantenere tracciabili gradi, colori e fonti di scarto | Concordare i gradi PE ammessi e la costanza della fornitura con il compratore |
| Comportamento del fuso | Misurare l’indice di fluidità (MFI) e testare con i parametri di produzione previsti | Concordare metodo di prova e intervallo di MFI accettabile |
| Contaminazione e aspetto | Verificare gel, punti neri e colore rispetto ai requisiti del prodotto finito | Definire soglie di filtrazione, difetti visivi e tolleranza cromatica |
| Approvazione all’uso | Validare la miscela riciclata nel processo reale di film o stampaggio | Concordare campionamento, imballaggio e collaudo lotti prima della fornitura |
Questi flussi di film PE sono il focus principale di questa configurazione. Mantieni tracciabili grado di resina, colore, grado di stampa e contaminazione, verificando alimentazione, controllo termico e filtrazione del fuso con un campione rappresentativo. Diversi gradi di film possono richiedere parametri operativi specifici.
I rifili puliti e asciutti raccolti separatamente in impianti di produzione film o sacchi possono seguire un processo a secco. Controlla prima l’assenza di polvere, carta, olio o etichette. Il film per pallet usato o imballaggi sporchi richiedono cernita, lavaggio e deumidificazione prima dell’estrusione.
Non presumere che il nastro standard e il compattatore accettino bobine intere o si colleghino direttamente a monte alla linea film. Specifica dimensioni bobina, tipo di anima, metodo di raccolta e portata. Svolgimento, taglio, triturazione o recupero in linea devono essere progettati per il progetto.
Identifica il polimero del film e separalo da reggette, carta, etichette e altri imballaggi. Valuta sporco e umidità per decidere se serve lavaggio e definisci lo stato della materia prima in ingresso al pellettizzatore. Uno scarto misto di magazzino non va trattato come sfrido pulito di fabbrica.
La deumidificazione o essiccazione richiesta dipende dall’umidità misurata, densità apparente del film, portata e sistema di degasaggio scelto. Fornisci un campione e misurazione dell’umidità in entrata. L’autoriscaldamento per attrito da solo non consente di trattare qualsiasi film umido.
Il film PE stampato richiede di valutare inchiostro, vernici e sostanze volatili. Film multistrato con barriere o alluminio richiedono una verifica di compatibilità a parte. Degasaggio e filtrazione non trasformano automaticamente qualsiasi rifiuto accoppiato in granuli PE riutilizzabili.
La riutilizzabilità dipende dalla miscela polimerica, stress termico precedente, impurità e specifiche del film finito. Controlla MFI, gel (infusi), colore e proprietà su film di prova prima di definire la percentuale di dosaggio. La pellettizzazione da sola non garantisce prestazioni pari al film vergine o contatto con alimenti.
Invia grado del polimero, origine degli scarti, formato (sfuso o bobina), percentuale di stampa, metodo di preparazione, umidità misurata, kg/h target e applicazione prevista dei granuli. I 6 modelli standard sono configurazioni di riferimento; confermeremo resa oraria e componentistica sul tuo materiale.
Invia grado del polimero, foto degli scarti, modalità di raccolta, livello di stampa, preparazione e kg/h desiderati. Includi l’uso previsto dei granuli per una proposta calibrata.