Saubere Fabrikrandstreifen & Abschnitte
Für sortenreine PE-Folienränder, Beutelabschnitte und trockenen Produktionsausschuss. Erfassung, Materialtyp und Förderrate definieren.
Produkte und Lösungen
Nur Produkte und LösungenKeine passenden Produkte oder Lösungen gefunden.
Recycling von PE-Verpackungsfolien
Verarbeiten Sie PE-Stretchfolie, Verpackungsabschnitte und Folienrandstreifen zu hochwertigem Granulat für Wiederverwendung oder Verkauf. Rumtoo stimmt Beschickung, Kompaktierung, Entgasung und Filtration auf saubere Fabrikabfälle oder aufbereitete Palettenfolien ab.
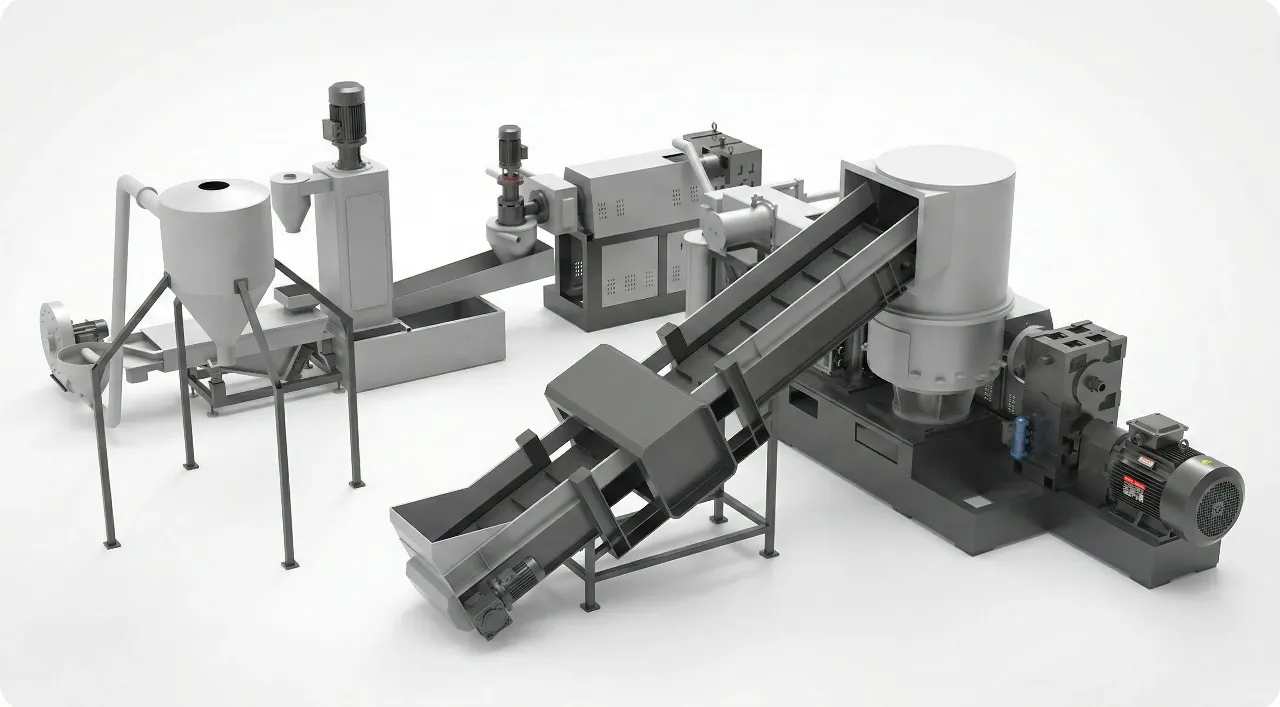
Gehen Sie von Herkunft und Zustand des Materials aus, bevor die Extrusionskonfiguration bestimmt wird.
Für sortenreine PE-Folienränder, Beutelabschnitte und trockenen Produktionsausschuss. Erfassung, Materialtyp und Förderrate definieren.
Für erfasste Palettenfolien mit Etiketten, Staub oder Feuchte. Sortierung, Wäsche und Entwässerung vor dem Kompaktor prüfen.
Für aufbereitetes Material aus einer Waschanlage. Restfeuchte und Schüttdichte prüfen, um die passende Entwässerungsstufe zu wählen.
Dasselbe Polymer erfordert je nach Herkunft des Abfalls eine völlig andere Aufbereitung.
| Folienmaterial | Prüfpunkte | Aufbereitung & Konfiguration |
|---|---|---|
| Saubere PE-Randstreifen und Abschnitte aus der Beutelfertigung | Polymerqualität, Farbe, Farbdeckung und Erfassungsmethode | Chargen getrennt halten; trockene Beschickung und Filtration passend zur Granulatnutzung auslegen |
| Ausschussrollen und Anfahrfolien | Rollendimensionen, Wickelkerne, Folienstärke und Zuführrate | Abwickeln, Schneiden oder Vorzerkleinern vorsehen; Kerne vor der Verarbeitung entfernen |
| Gebrauchte Stretchfolie und Palettenhauben | Klebeband, Etiketten, Umreifungen, Oberflächenschmutz und Mischverpackungen | Zuerst sortieren; Waschen und Entwässern vor Kompaktierung und Extrusion prüfen |
| Gewaschene PE-Verpackungsfolie | Gemessene Feuchte, Schüttdichte und Restverschmutzung | Vorgeschaltetes Entwässern, Extrusionsstufen, Entgasung und Filtration auf das Material abstimmen |
Diese Seite konzentriert sich auf PE-Verpackungsfolien. Agrarmulchfolien, PP-Gewebesäcke, BOPP und Mehrschichtverpackungen erfordern eine separate Material- und Prozessprüfung.
Verbinden Sie Zuführung, Kompaktierung und Extrusion passend zu Ihrem realen Verpackungsabfall. Waschen und Online-Randstreifenabnahme werden bei Bedarf integriert.
PE-Typen und Farben bei Bedarf trennen. Ungeeignete Verpackungen entfernen und lose Folie, Randstreifen oder Rollenware für die vereinbarte Beschickung vorbereiten.
Der Schneidkompaktor zerkleinert und erwärmt leichte Folie, wodurch die Schüttdichte für die Extrusion gesteigert wird. Förderleistung und Einstellungen anpassen.
Das vorbereitete Material aufschmelzen und über Zylinderentgasung und Schmelzefilter Restfeuchte, Druckgase und Schmutzpartikel abscheiden. Extruderstufen passend wählen.
Heißabschlag unter Wasser oder Strangpelletierung einsetzen, danach kühlen, entwässern und absieben. Granulatmuster für die vereinbarte Qualitätsprüfung entnehmen.
Stimmen Sie Anlagenkapazität, Kompaktordimensionierung und Extrusionsstufen auf Materialherkunft und Granulatakzeptanz ab.
Der Cutter-Kompaktor zerkleinert und verdichtet lose Folien vor der Extrusion. Stimmen Sie Nutzvolumen und Zuführsteuerung auf Schüttdichte und Anlieferungsrate Ihrer Stretchfolie oder Randstreifen ab.
Saubere, sortenreine Fabrikabschnitte und gebrauchte Lagerfolien verlangen unterschiedliche Vorbereitung. Planen Sie Sortierung, Wäsche oder Entwässerung ein, bevor Entgasung und Filtration festgelegt werden.
Wählen Sie Filtration und Heißabschlag oder Stranggranulierung nach den Anforderungen an das Rezyklat aus. Stimmen Sie Farbe, Schmelzindex, Reinheit und Versuchsergebnisse mit der weiterverarbeitenden Folien- oder Spritzgussfertigung ab.
Beschreiben Sie das Problem bei Beschickung oder Granulat, damit die Auslegung gezielt an der Ursache ansetzt.
Lose Stretchfolie und Randstreifen führen zu ungleichmäßiger Extruderbeschickung.
Dosierung, Kompaktorvolumen und Extrusionsleistung aufeinander abstimmen, um Förderschwankungen zu minimieren. Verhalten an realem losem, gepresstem oder vorbereitetem Material verifizieren.
Gebrauchte Palettenfolie enthält Klebebänder, Etiketten, Umreifungsbänder oder Schmutz.
Fremdstoffe vor der Verarbeitung abtrennen und bei Bedarf Waschen einplanen. Schmelzefiltration auf Restverunreinigungen auslegen; eine Pelletieranlage ersetzt weder Sortierung noch Vorwäsche.
Gewaschene Folie bringt zu viel Feuchtigkeit in die Schmelzezone.
Restfeuchte messen und vorgeschaltetes Entwässern oder Trocknen definieren. Reibungswärme im Kompaktor und Zylinderentgasung definieren keine unbegrenzte tolerierbare Eingangsfeuchte.
Bedruckte Chargen oder Polymermischungen verändern Granulatfarbe und Fließverhalten.
Materialquellen und Farben möglichst getrennt halten, Entgasung auf Druckfarbenvolatilen auslegen und Rezyklat testen. Filtration und Entgasung können Farb- und Geruchsanteile oder inkompatible Polymere nicht vollständig neutralisieren.
Betrachten Sie Kompaktier- und Extrusionslayout gemeinsam mit Kühlung, Siebung und Abfüllung für das geplante PE-Folienmaterial.
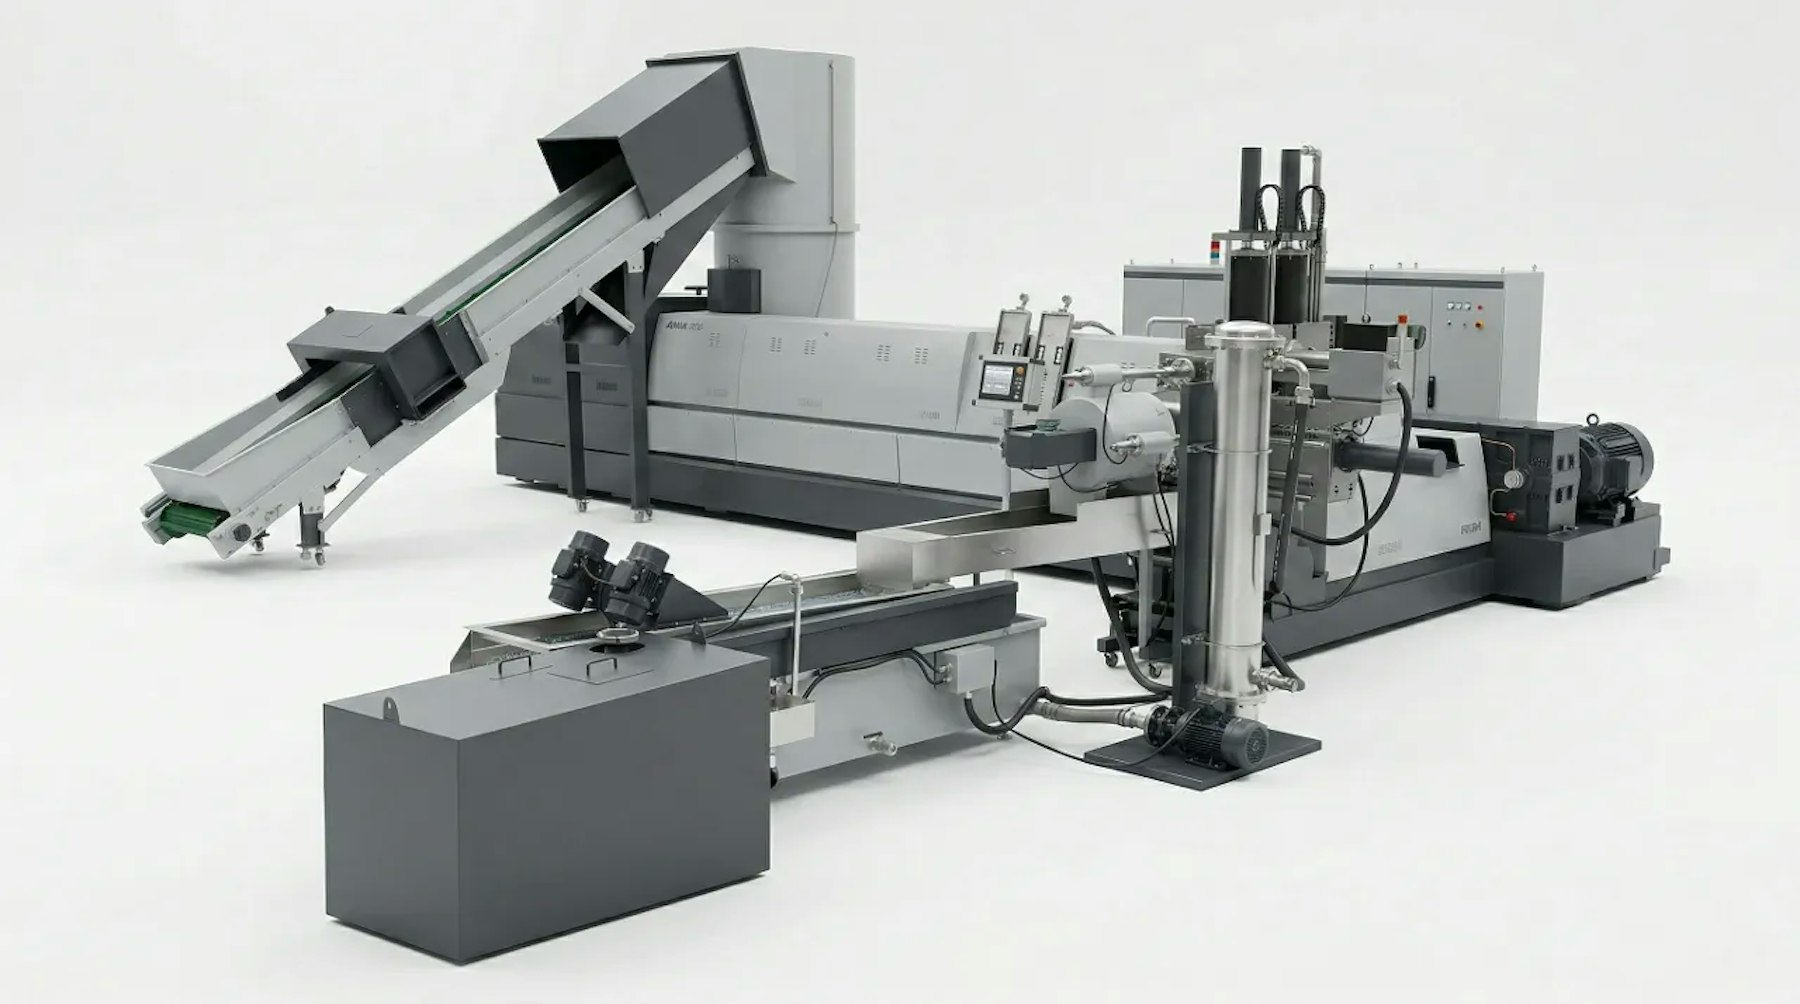
Die endgueltige Konfiguration wird auf Material, Zielleistung, Verschmutzung und Anforderungen des Folgeprozesses abgestimmt. Rumtoo prueft Aufgabe, Austragsgroesse, Automatisierung, Sicherheit und Wartung vor der Modellauswahl.
Planen Sie Granulatkühlung, Entwässerung und Siebung für Lagerung oder Weiterverarbeitung. Bemustern Sie die Ware gegen Verarbeitungs- oder Kundenvorgaben.
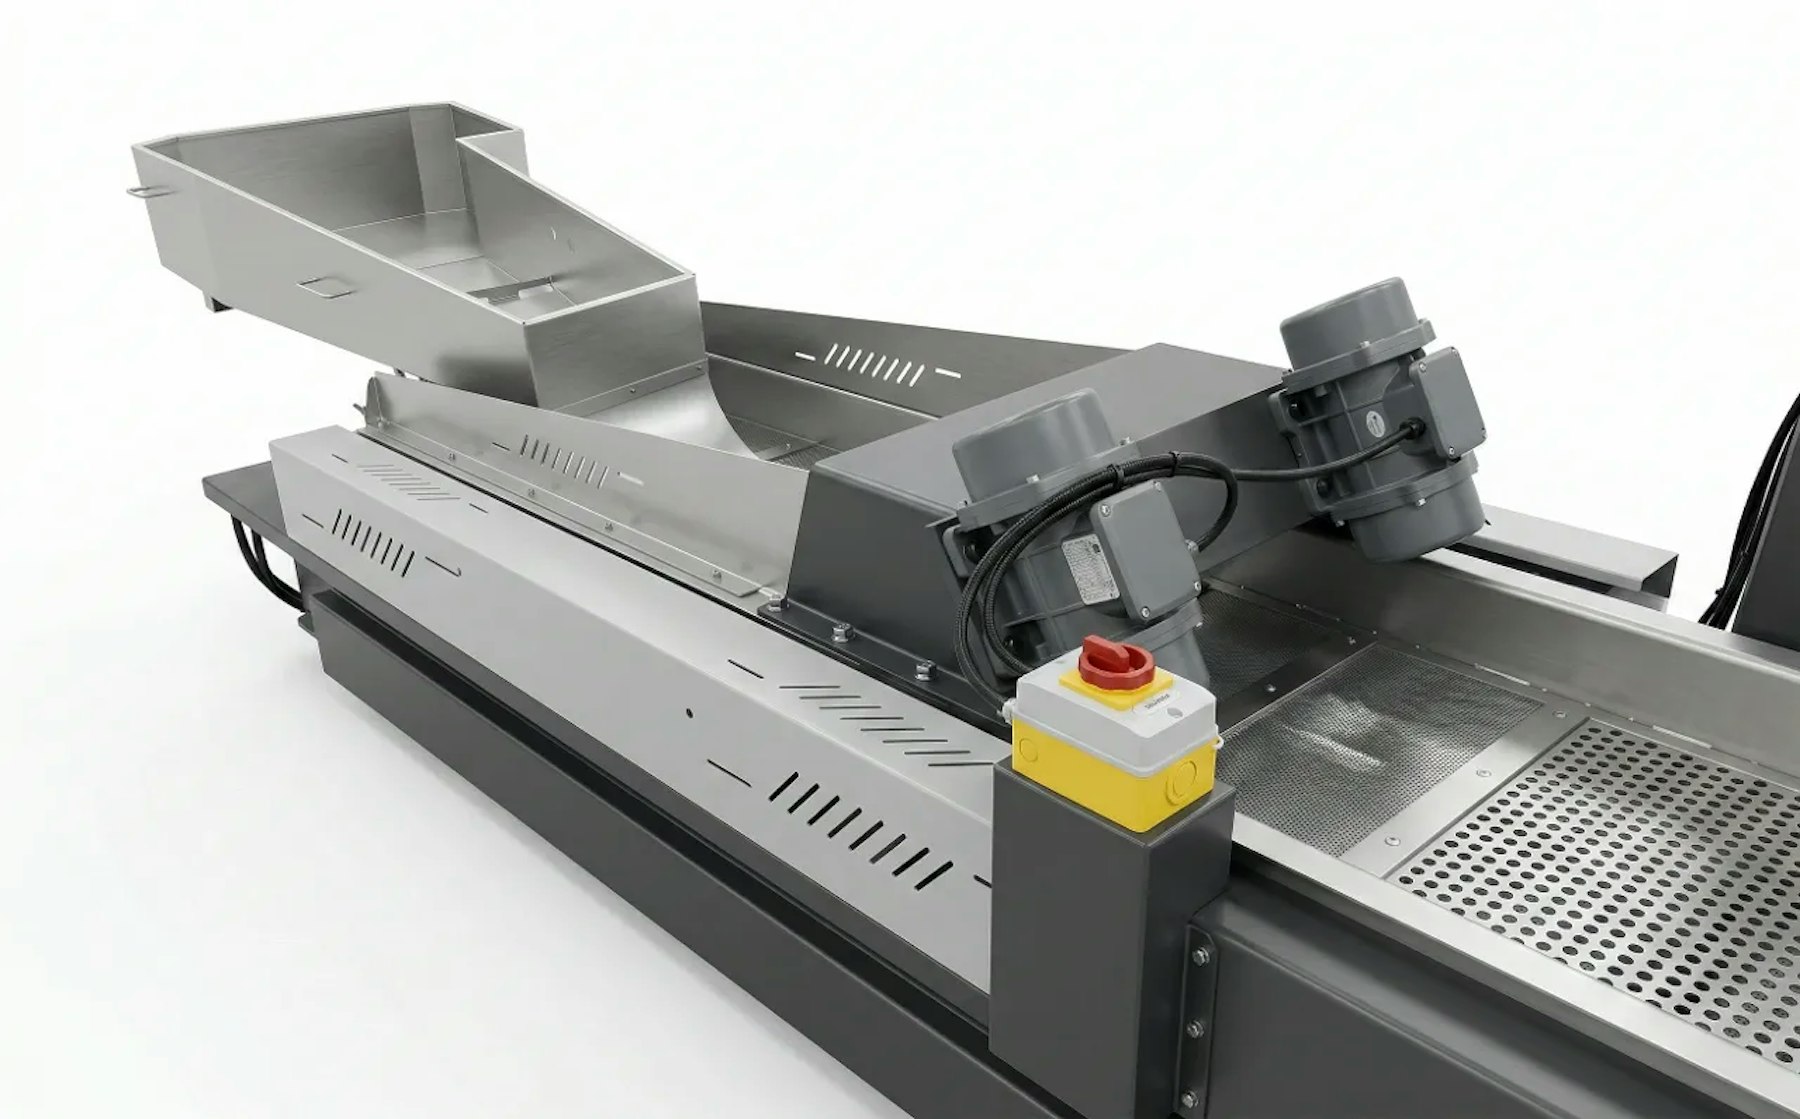
Sehen Sie den Anlagenaufbau und den Pelletierprozess. Die Auslegung für Ihre Verpackungsabfälle richtet sich nach Zuführform, Vorbereitung und Zieldurchsatz.
Von Produktionsabschnitten bis hin zu gebrauchter Palettenwickelfolie: Bestimmen Sie die Materialquelle vor der Auslegung der Linie.
Verwerten Sie sortenreine Stretchfolienabschnitte und Produktionsausschuss. Eine Pelletieranlage für LLDPE-Stretchfolie erfordert eine auf die Erfassung abgestimmte Beschickung sowie Temperaturführung und Filtration passend zur geplanten Wiederverwendung.
Konfigurieren Sie eine Pelletierlinie für LDPE-Verpackungsabfälle aus der Beutelherstellung und Folienabwürfen. Halten Sie Polymertypen, Farben und Druckchargen getrennt, damit die Granulatspezifikation auf einem definierten Eingangsstrom basiert.
Nutzen Sie eine Pelletieranlage für aufgefangene PE-Folienrandstreifen. Definieren Sie Erfassung, Zwischenlagerung und Zuführrate; eine direkte Online-Randstreifenübernahme erfordert eine separat ausgelegte Anbindung.
Eine Pelletieranlage für Palettenwickelfolie erfordert eine andere Aufbereitung als saubere Fabrikabschnitte. Sortieren Sie Folien, entfernen Sie Umreifungsbänder und Etiketten und prüfen Sie Waschen und Entwässern vor der Extruderlegung.
| Modell | Kompaktorvolumen / Leistung | Schneckendurchmesser / L/D | Extrudermotor | Referenzdurchsatz |
|---|---|---|---|---|
| ML85-100 | 300 L / 37-45 kW | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 150-200 kg/h |
| ML100-120 | 500 L / 55-75 kW | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 250-350 kg/h |
| ML130-150 | 800 L / 90-110 kW | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| ML150-160 | 950 L / 110-132 kW | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| ML160-180 | 1100 L / 110-132 kW | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| ML180-200 | 1100 L / 160-185 kW | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1200 kg/h |
Die aufgeführten Modelle und technischen Daten sind Referenzkonfigurationen. Der tatsächliche Durchsatz hängt von Folientyp, Schüttdichte, Feuchte, Verschmutzung und Filtrationsanforderung ab. Bestimmen Sie Kompaktor, Extrusionsstufen, Pelletiersystem und Medienanschlüsse anhand von repräsentativem Material.
LDPE oder LLDPE, Entstehungs- oder Erfassungsquelle, Farbe und Bedruckung spezifizieren. Materialfotos beifügen und Beschichtungen oder Fremdschichten benennen.
Darlegen, ob das Material lose, gepresst, auf Rollen oder gewaschen vorliegt. Rollenmaße, gemessene Feuchte und vorhandene Sortier- oder Entwässerungsanlagen angeben.
Mengenanfall, Schichtmodell, Ziel-kg/h, Aufstellfläche, Anschlussleistung und Kühlwasserversorgung angeben. Diese Werte bestimmen die Anlagendimensionierung.
Festlegen, ob das Rezyklat in die eigene Produktion fließt oder verkauft wird. Spezifikationen der Weiterverarbeitung mitteilen und Probeversuche vereinbaren.
Der geplante Verwendungszweck bestimmt, welche Parameter im Materialversuch überprüft werden müssen.
| Prüfkriterium | Rückführung in eigene Produktion | Verkauf an externen Granulatabnehmer |
|---|---|---|
| Polymer- und Chargenreinheit | Typen, Farben und Abfallquellen lückenlos rückverfolgbar halten | Akzeptierte PE-Typen und Lieferkontinuität mit dem Abnehmer verbindlich vereinbaren |
| Fließverhalten der Schmelze | Schmelzindex (MFI) messen und auf geplante Maschineneinstellungen abstimmen | Prüfverfahren und tolerierten MFI-Bereich vertraglich festlegen |
| Verunreinigung und Optik | Stippen, Fremdpartikel und Farbkonstanz gegen Endproduktvorgaben abgleichen | Filterfeinheit, sichtbare Fehlstellen und Farbtoleranzen definieren |
| Verarbeitungsfreigabe | Rezyklatanteil im realen Folien- oder Spritzgießprozess validieren | Musterziehung, Verpackung und Chargenabnahme vor Serienlieferung regeln |
Diese PE-Folienströme stehen im Mittelpunkt dieser Konfiguration. Halten Sie Polymertyp, Farbe, Bedruckung und Verschmutzungsgrad rückverfolgbar und überprüfen Sie Beschickung, Temperaturführung und Schmelzefiltration anhand repräsentativer Proben. Unterschiedliche Foliengüten können abweichende Betriebsparameter erfordern.
Saubere, trockene Randstreifen, die getrennt in Blasfolien- oder Beutelbetrieben erfasst werden, eignen sich in der Regel für eine Trockenaufbereitung. Prüfen Sie vorab auf Staub, Papier, Öl oder Etiketten. Gebrauchte Palettenfolien oder verschmutzte Verpackungsabfälle erfordern vor der Extrusion Sortierung, Waschen und Entwässern.
Gehen Sie nicht davon aus, dass Standardförderband und Kompaktor ganze Rollen aufnehmen oder sich direkt mit einer Folienanlage koppeln lassen. Rollenabmessungen, Hülsenmaterial, Erfassungsmethode und Zulaufgeschwindigkeit müssen angegeben werden. Abwickler, Folienschneider, Schredder oder Online-Randstreifenabsaugungen müssen projektspezifisch eingeplant werden.
Folienpolymer bestimmen und von Umreifungsbändern, Papier, Etiketten und Fremdverpackungen trennen. Verschmutzung und Feuchte prüfen, um zu entscheiden, ob eine Wäsche nötig ist, und den Zustand des Materials bei Eintritt in den Kompaktor festlegen. Gemischter Lagerabfall darf nicht wie sauberer Fabrikausschuss behandelt werden.
Der Entwässerungs- oder Trocknungsbedarf richtet sich nach gemessener Feuchte, Schüttdichte, Durchsatz und gewähltem Entgasungssystem. Stellen Sie Muster und Feuchtigkeitsmesswerte bereit. Reibungswärme allein reicht nicht aus, um beliebig feuchte Folie prozesssicher aufzubereiten.
Bedruckte PE-Folien erfordern eine Bewertung von Druckfarben, Beschichtungen und Entgasungslast. Mehrschichtfolien mit Barrierepolymeren oder Aluminium erfordern eine separate Verträglichkeitsprüfung. Entgasung und Filtration machen aus Verbundabfällen nicht automatisch wiederverwertbare PE-Pellets.
Die Wiederverwendbarkeit hängt von der Polymermischung, thermischer Vorschädigung, Stippenfreiheit und den Anforderungen an die Neufolie ab. MFI, Stippen, Farbabweichung und Folieneigenschaften im Probebetrieb testen, bevor Dosieranteile festgelegt werden. Die Pelletierung allein garantiert weder Original-Stretchfolieneigenschaften noch Lebensmittelkontakt.
Senden Sie Polymerqualität, Abfallherkunft, Materialform (lose oder Rolle), Farbdeckung, Vorbereitungszustand, gemessene Feuchte, Ziel-kg/h und geplanten Granulateinsatz. Die 6 Standardmodelle dienen als Referenzkonfigurationen; der genaue Durchsatz wird auf Ihr Material abgestimmt.
Senden Sie Folientyp, Materialfotos, Erfassungsmethode, Farbdeckung, Vorbereitungszustand und Ziel-kg/h. Nennen Sie die geplante Verwendung für ein maßgeschneidertes Angebot.