Riciclo Contenitori Alimentari e Plastiche Verniciate

Sistemi di Lavaggio a Caldo e Sverniciatura Plastica

Configurate una linea di lavaggio a caldo per contenitori alimentari plastici post-consumo, o un impianto di sverniciatura e lavaggio per scarti verniciati. Ogni linea unisce il trattamento termico o meccanico necessario a lavaggio a frizione, separazione densimetrica, risciacquo e asciugatura.

  • Lavaggio a caldo per vaschette alimentari in PP e vaschette PET selezionate
  • Sverniciatura meccanica per componenti plastici verniciati selezionati
  • Parametri di lavaggio e standard di purezza convalidati da prove di laboratorio
Vedi Flusso di Processo
Scorri
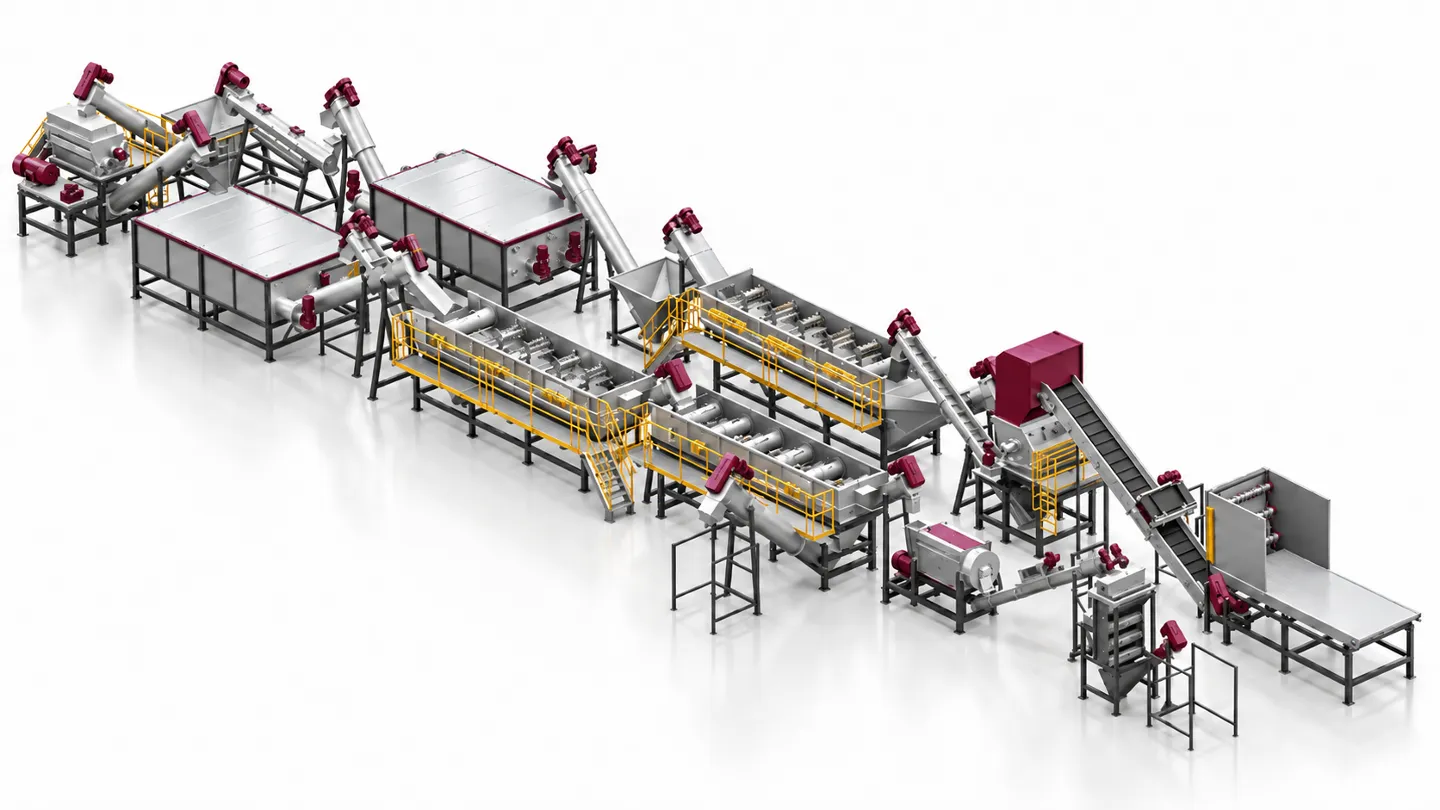
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Lavaggio a caldo per vaschette alimentari in PP e vaschette PET selezionate
  • Sverniciatura meccanica per componenti plastici verniciati selezionati
  • Parametri di lavaggio e standard di purezza convalidati da prove di laboratorio

Scegliete la Giusta Linea di Pulizia per i Vostri Scarti

I grassi alimentari e le vernici superficiali richiedono trattamenti differenti. Partite dal polimero, dal tipo di contaminazione e dalla destinazione finale del materiale riciclato.

Materiale in IngressoLinea di TrattamentoVerifica Chiave di Progetto
Vaschette e contenitori alimentari usati in polipropilene (PP)Pre-pulizia, macinazione, lavaggio a caldo, lavaggio a frizione e risciacquoCarico di grassi e oli, etichette, chimica di lavaggio e gestione della frazione galleggiante PP
Vaschette per alimenti termoformate e imballaggi in PET selezionatiLavaggio a caldo specifico per PET, lavaggio a frizione, separazione densimetrica e asciugaturaComposizione vaschette, adesivi di saldatura, rischio multistrato e frazione affondante PET
Scarti plastici verniciati e componenti stampati con rivestimentoSverniciatura meccanica per attrito, lavaggio a frizione, risciacqui ripetuti e separazione scorieCompatibilità polimero base, adesione vernice, generazione fini e residuo di vernice tollerabile

PP e PET richiedono selezione separata e differenti ricette di lavaggio. Imballaggi multistrato, miscele di resine o vernici non standard richiedono test preliminari su campione.

Dalla Plastica Contaminata alle Scaglie Pulite e Asciutte

Selezionate il lavaggio a caldo o la sverniciatura come modulo principale. Le fasi a monte e a valle preparano il materiale ed evacuano le impurità distaccate.

1

Selezione e Pre-Pulizia

Identificate il polimero target ed eliminate metalli, plastiche incompatibili e corpi grossolani. Fate drenare i residui alimentari e pre-lavate i contenitori più sporchi per non sovraccaricare il circuito principale.

2

Macinazione a Dimensione Controllata

Riducete contenitori o pezzi in scaglie uniformi. Adeguate griglia e coltelli allo spessore delle pareti, alle dimensioni del materiale e alla superficie di contatto necessaria per il lavaggio.

3

Lavaggio a Caldo o Sverniciatura

Applicate lavaggio termico con detergenti o reagenti alcalini per imballaggi unti. Per i pezzi verniciati, impiegate una fase di attrito meccanico validata su prova, con additivi solo se necessari.

4

Lavaggio a Frizione

L’energica azione meccanica e il flusso idrico distaccano sporco residuo, frammenti di etichetta e scaglie di vernice allentate. L’intensità viene calibrata per pulire senza polverizzare la plastica.

5

Separazione Densimetrica e Risciacquo

Separate per densità la frazione polimerica desiderata e risciacquate le scaglie dai residui e dai reagenti chimici. Depurate l’acqua di ricircolo per evitare che lo sporco si ridepositi.

6

Disidratazione, Asciugatura e Collaudo

Centrifugate meccanicamente le scaglie e applicate asciugatura termica in base alle esigenze di stoccaggio o estrusione. Verificate pulizia residua, composizione e umidità secondo capitolato.

Un Sistema di Lavaggio Modellato sulla Vostra Contaminazione

Ricette di Processo Mirate per Ciascun Materiale

Calibrate temperatura, tempi di permanenza, chimica di lavaggio e frizione. Una ricetta per vaschette unte e una per componenti verniciati vengono dimensionate in modo totalmente autonomo.

Evacuazione Continua delle Frazioni Inquinanti

Integrate grigliatura, decantazione fanghi, sgrassaggio e trattamento acque assieme alle vasche di lavaggio. Grassi emulsionati, etichette e morchie di vernice devono uscire continuamente dal sistema.

Impianti Completi o Moduli di Upgrade Mirati

Installate una linea completa chiavi in mano, oppure integrate moduli di lavaggio a caldo o sverniciatura su impianti già attivi. Alimentazione, automazioni e scarichi vengono progettati insieme.

Criticità di Lavaggio e Risposte Tecnologiche Rumtoo

Problema

Oli alimentari e residui appiccicosi permangono dopo un comune risciacquo a freddo.

Soluzione Rumtoo

Abbinate calore controllato, formulazioni chimiche sgrassanti e agitazione continua, seguiti da frizione intensa e risciacquo con acqua pulita per rimuovere unto e odori.

Problema

L’adesione della vernice è disomogenea e un’abrasione eccessiva distrugge la plastica in polvere.

Soluzione Rumtoo

Testate la combinazione polimero-vernice su banco di prova. Calibrate velocità e tempo di contatto per distaccare la vernice massimizzando la resa in scaglie integre.

Problema

Vaschette miste in PP, PET e strutture multistrato danno origine a un riciclato disomogeneo.

Soluzione Rumtoo

Selezionate a monte e convogliate il flusso allo scarico densimetrico appropriato. Prevedete selezione ottica o manuale quando la densità in acqua non basta a isolare il polimero.

Problema

L’acqua di ricircolo esausta rideposita i contaminanti sulle scaglie pulite.

Soluzione Rumtoo

Dimensionate evacuazione solidi, trattamento reflui e reintegro idrico sul reale carico inquinante. Mantenete il risciacquo finale rigorosamente separato dal circuito di lavaggio primario.

Due Percorsi Applicativi, Due Trattamenti Cardine

Esplorate le soluzioni per vaschette alimentari e scarti plastici verniciati; il layout definitivo si adatta alle vostre esigenze.

Linea completa di lavaggio plastica installata in stabilimento di riciclo

Linea di Lavaggio a Caldo per Contenitori Alimentari

Progettata per vaschette per pasti in PP e vaschette in PET post-consumo con residui alimentari, oli e sporco. Dopo la macinazione, il lavaggio termico ammorbidisce le incrostazioni facilitandone l’asportazione tramite frizione e risciacquo.

  • Vaschette take-away in PP e vaschette PET trattate in distinte campagne produttive
  • Vasca di lavaggio a caldo coibentata con dosaggio reagenti automatizzato
  • Disidratazione centrifuga e asciugatura termica tarate sulla lavorazione successiva
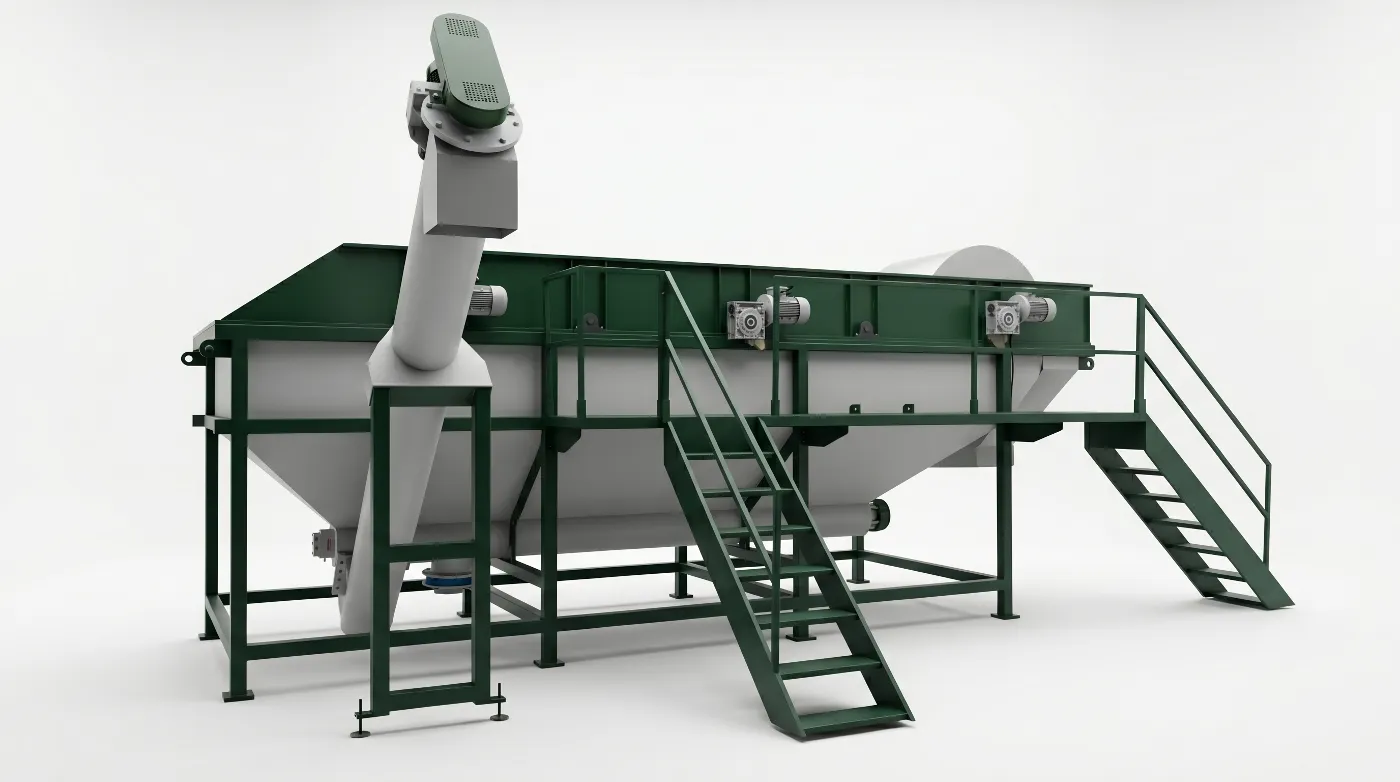
Linea di Sverniciatura e Lavaggio Plastica

Per scarti plastici con verniciature superficiali (scocche, profilati, parti stampate), un gruppo di attrito meccanico incrina la vernice prima che il lavaggio a frizione e i risciacqui ne asportino i residui.

  • Prove preventive sul polimero effettivo, spessore della vernice e pezzatura
  • Separazione e filtrazione continua dei residui e delle polveri di vernice
  • Controllo della vernice residua e della compatibilità con l’estrusione finale
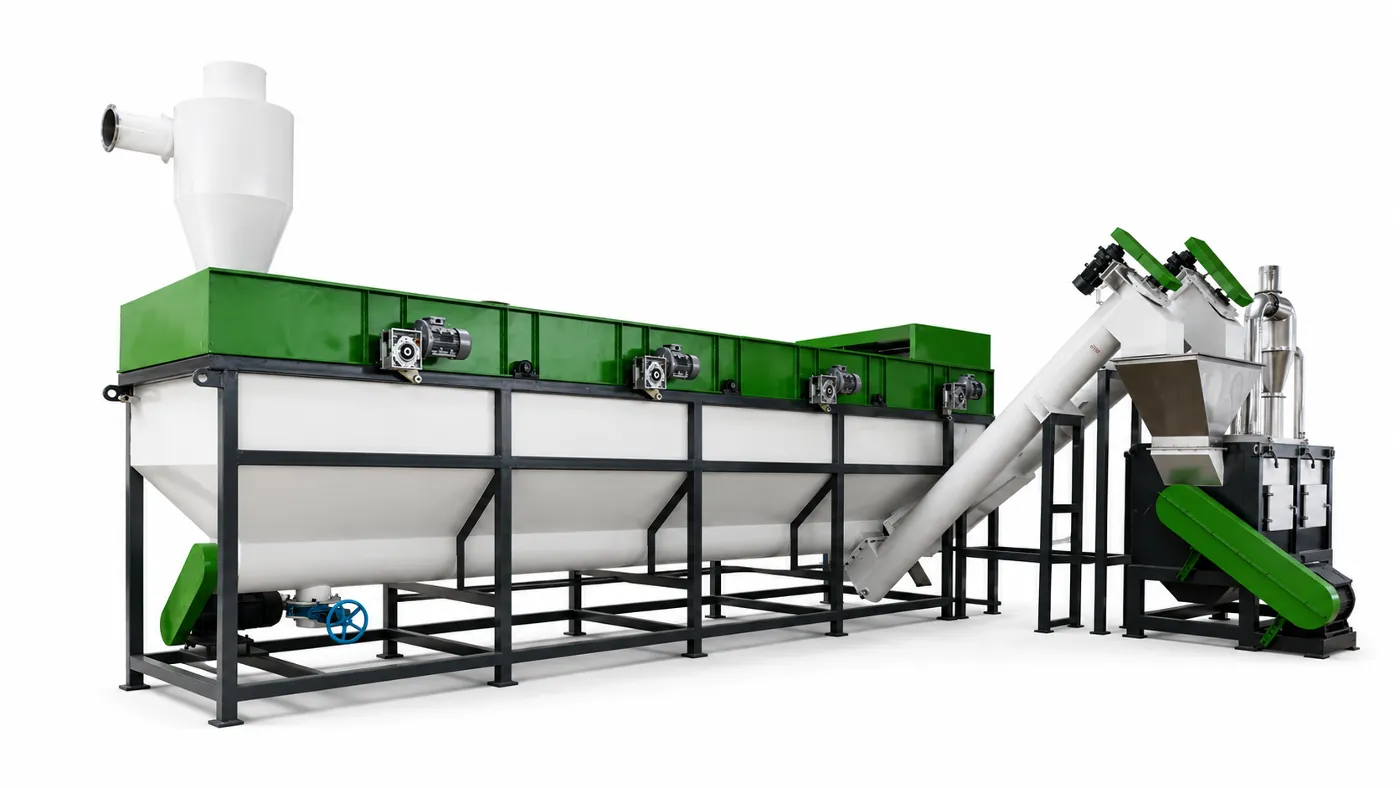
Vasca di separazione per flottazione densimetrica per plastiche PET, PE e PP

Applicazioni per Contenitori Alimentari e Plastiche Verniciate

  • Vaschette per Alimenti e Pasti da Asporto in PP

    Scatole e contenitori in polipropilene sporchi di grasso, salse ed etichette, trattati a caldo per recuperare granulo di PP rigenerato di qualità.

  • Vaschette per Alimenti in PET e Termoformati

    Flussi selezionati di vaschette in PET trasparente o colorato. La presenza di termosaldature o strutture barriera viene esaminata preventivamente.

  • Scocche Plastiche Verniciate e Parti Stampate

    Componenti in ABS, PP o PS verniciati provenienti da scarti industriali o dismissione elettrodomestici, privi di parti metalliche.

  • Macinati Industriali e Ammodernamento Impianti

    Scaglie pre-macinate che richiedono una pulizia superficiale più intensa. Integrazione di moduli hot wash o sverniciatura su linee esistenti.

Parametri Operativi e di Configurazione

ParametroCriterio di SceltaConvalida di Progetto
Capacità di trattamentoDensità apparente, pezzatura scaglie e livello di sporcoPortata oraria in ingresso, resa netta pulita e regimi a ciclo continuo
Temperatura di lavaggio a caldoRange indicativo 60–90°C per la linea contenitori alimentariPunto di setpoint, tempo di contatto e agenti chimici confermati sul polimero
Intensità di sverniciaturaAdesione del film di vernice, polimero base e risposta all’attritoVernice residua accettabile, additivi necessari e contenimento fini
Separazione densimetricaDensità relativa del polimero ricercato rispetto agli inquinantiIl PP galleggia e il PET affonda in acqua; polimeri caricati o multistrato da verificare
Risciacquo e trattamento acqueGrassi disciolti, solidi sospesi, polveri di vernice e residui chimiciFasi di risciacquo, filtrazione a griglia, disidratazione fanghi e reintegro idrico
Disidratazione e asciugaturaGeometria scaglia e requisiti del silos di stoccaggio o estrusoreUmidità finale garantita e metodo concordato per la misurazione
Quadro comandi, materiali e utenzeModalità di riscaldamento (vapore/gas/elettrico), resistenza chimica e allacciamentiPLC centralizzato, acciaio inox a contatto col fluido, potenza impegnata e ingombri

Il range di temperatura è puramente indicativo del processo. Consumi energetici, idrici, rese orarie e standard qualitativi finali vengono garantiti per la specifica configurazione concordata.

Dati Utili per la Formulazione dell’Offerta Impiantistica

Un campione significativo e requisiti qualitativi precisi consentono di dimensionare i moduli e pianificare i test.

  1. Polimero e Stato alla Ricezione

    Indicate il tipo di plastica (PP, PET, ABS...), tipologia di vaschetta o componente, foto, dimensioni e se il materiale giunge intero o pre-macinato.

  2. Contaminanti e Campioni di Materiale

    Fornite dettagli su oli alimentari, etichette o verniciature. Inviate campioni che rispecchino le condizioni medie o più gravose di fornitura.

  3. Portata Oraria e Requisiti Qualitativi

    Specificate kg/h in ingresso, ore di lavoro previste e destinazione finale delle scaglie. Fissate i limiti per vernice residua, odore, umidità e perdite.

  4. Spazio e Allacciamenti Disponibili

    Segnalate dimensioni dell’area disponibile, disponibilità elettrica e termica, allacciamento idrico e smaltimento reflui. Descrivete macchine esistenti.

Lavaggio a Caldo o Sverniciatura Meccanica?

Aspetto ProgettualeLavaggio Termico VaschetteSverniciatura Parti Plastiche
Obiettivo primarioResidui organici di cibo, salse e sostanze grasse superficialiStrato di pittura, vernice o smalto applicato sulla superficie plastica
Trattamento cardineCalore, formulati chimici compatibili e agitazione costanteAttrito meccanico calibrato attraverso prove preliminari
Moduli correlatiLavaggio a frizione, separazione densimetrica e risciacquo in cascataLavaggio a frizione, risciacqui multipli e filtrazione dei fanghi di vernice
Gestione del circuito idricoDisoleazione, separazione organica e neutralizzazione chimicaChiarificazione da particelle solide di vernice e decantazione scorie
Verifiche di accettazioneGrasso residuo, odore, umidità e purezza del polimero recuperatoPercentuale vernice residua, resa in plastica nobile e stampabilità

Domande Frequenti su Lavaggio a Caldo e Sverniciatura

Come funziona una linea di lavaggio a caldo per vaschette e contenitori alimentari?

I contenitori selezionati vengono pre-puliti e macinati, quindi immessi in una vasca a caldo con acqua e detergenti o alcali per sciogliere untuosità e residui organici. Lavatrici a frizione rapida, vasche di flottazione e risciacqui multipli portano via le impurità prima della disidratazione e dell’asciugatura.

Vaschette pasti in PP e vaschette in PET possono essere trattate assieme?

No. PP e PET necessitano di temperature, reagenti chimici e percorsi di separazione differenti. Il PP galleggia mentre il PET affonda in acqua. Una linea può essere predisposta per processarli in campagne separate, ma una miscela grezza non si separa con il solo lavaggio.

La temperatura di 60–90°C è richiesta in ogni progetto?

No. Rappresenta una finestra termica di riferimento per imballaggi con unto persistente. Temperatura esatta, tempo di permanenza e chimica vengono tarati su prove pratiche in base al polimero e al tipo di grasso, evitando sprechi energetici.

La linea è in grado di togliere qualunque vernice o schiarire il colore del polimero?

La sverniciatura agisce sui rivestimenti applicati in superficie; non elimina i pigmenti incorporati nella matrice del polimero. L’adesione della vernice e il materiale plastico determinano il risultato, motivo per cui si effettuano test per concordare resa e purezza.

Il lavaggio a caldo toglie ogni odore o rende le scaglie idonee al contatto alimentare?

Il lavaggio elimina le tracce organiche degradabili riducendo sensibilmente l’odore superficiale, ma le molecole volatili penetrate nel polimero richiedono processi termici sottovuoto dedicati. Il solo lavaggio non conferisce l’idoneità al contatto con alimenti.

È possibile aggiungere un modulo di hot wash o sverniciatura a una linea già esistente?

Sì, previa analisi della portata di alimentazione, pezzatura, potenza termica disponibile e trattamento acque. Condividete il layout dell’impianto e campioni per valutare collegamenti, movimentazione e quadri di comando.

Individuate il Giusto Trattamento di Lavaggio per i Vostri Scarti

Inviateci fotografie e campioni dei vostri contenitori alimentari o pezzi plastici verniciati con le specifiche di uscita richieste. Valuteremo la linea tecnologica, i macchinari necessari e le prove pratiche.

Risposta di un esperto entro 24 ore. Preventivo senza impegno.