Recyclage des Emballages Alimentaires & Plastiques Revêtus

Systèmes de Lavage à Chaud & Décapage de Plastique

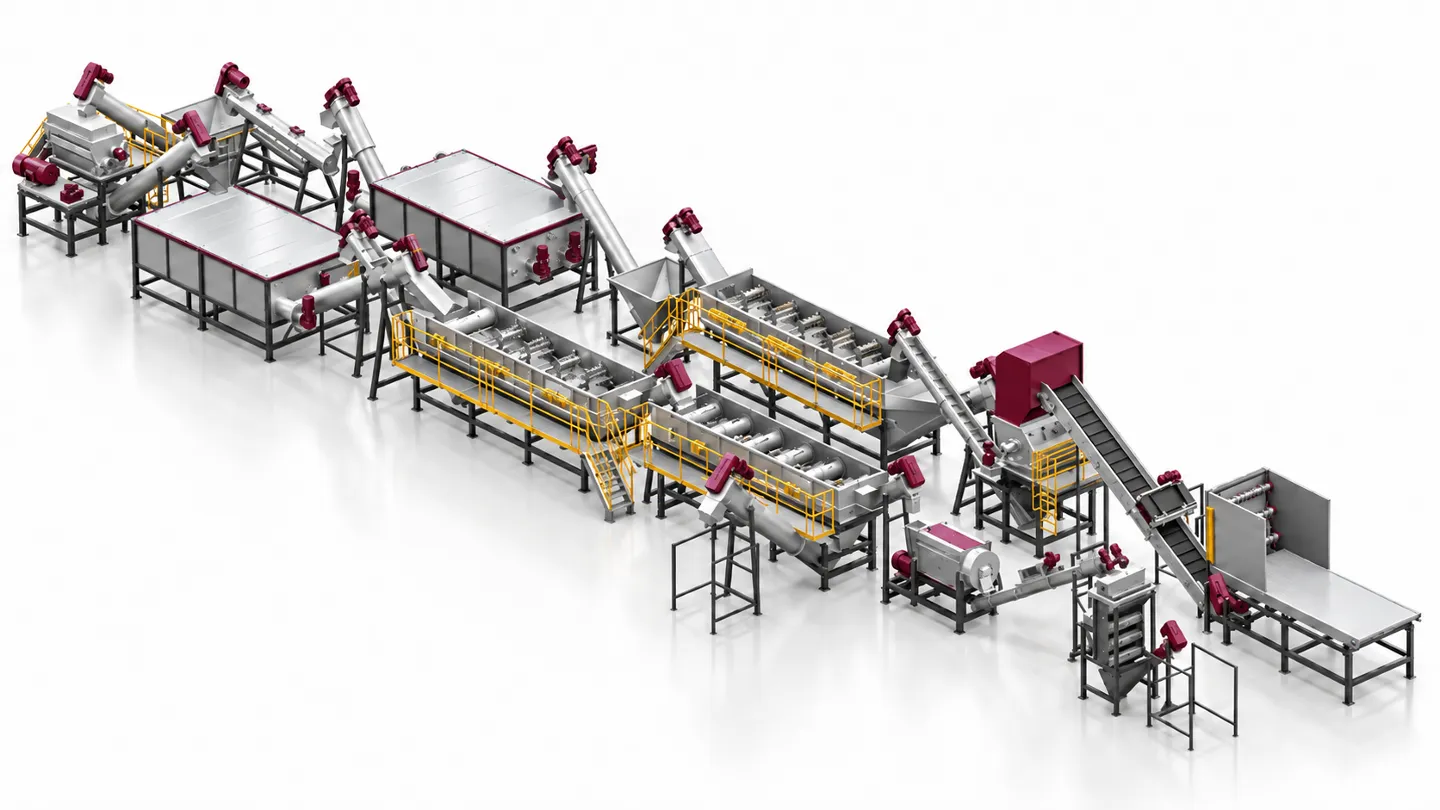
Configurez une ligne de lavage à chaud pour barquettes et emballages alimentaires usagés, ou un système de décapage et lavage pour pièces plastiques peintes. Chaque procédé combine le traitement requis par votre matière avec lavage par friction, séparation densimétrique, rinçage et séchage.

  • Lavage à chaud pour barquettes alimentaires triées en PP et barquettes PET
  • Décapage mécanique de peinture pour pièces plastiques revêtues sélectionnées
  • Paramètres de lavage et objectifs de pureté validés par des essais sur échantillons
Voir le Processus
Faire defiler
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Lavage à chaud pour barquettes alimentaires triées en PP et barquettes PET
  • Décapage mécanique de peinture pour pièces plastiques revêtues sélectionnées
  • Paramètres de lavage et objectifs de pureté validés par des essais sur échantillons

Choisissez la Route de Nettoyage Adaptée à Vos Plastiques

Les résidus alimentaires gras et les peintures superficielles requièrent des traitements distincts. Partez du polymère, du type de contamination et du produit recyclé visé.

Matière EntranteRoute de NettoyagePoint Clé de Conception
Barquettes et boîtes repas alimentaires en PP usagéesPré-nettoyage, broyage, lavage à chaud, lavage par friction et rinçage intensifCharge en graisses et huiles, étiquettes, chimie de lavage et gestion de la fraction flottante PP
Barquettes alimentaires et emballages thermoformés en PET triésLavage à chaud dédié au PET, lavage par friction, séparation densimétrique et séchageStructure des barquettes, adhésifs, risque multicouche et gestion de la fraction coulante PET
Pièces plastiques peintes et chutes industrielles avec revêtementDécapage mécanique par attrition, lavage par friction, rinçages répétés et séparation des résidusCompatibilité du polymère, adhérence de la peinture, génération de fines et seuil de peinture résiduelle toléré

Le PP et le PET nécessitent un tri séparé et des recettes de lavage distinctes. Les emballages multicouches, mélanges de polymères et peintures inconnues doivent faire l’objet d’un essai préalable.

Du Plastique Souillé aux Flocons Propres et Séchés

Sélectionnez le lavage à chaud ou le décapage de peinture comme module de traitement principal. Les étapes amont et aval préparent la matière et évacuent la contamination libérée.

1

Tri & Pré-Nettoyage

Identifiez le polymère cible, éliminez les métaux, plastiques incompatibles et déchets grossiers. Égouttez les restes alimentaires et pré-nettoyez les bacs très souillés pour soulager le circuit de lavage.

2

Broyage Calibré

Réduisez les emballages ou pièces préparées en flocons réguliers. Adaptez la grille du broyeur et la géométrie des couteaux à l’épaisseur de paroi, aux dimensions d’entrée et à la surface de contact requise pour le nettoyage.

3

Lavage à Chaud ou Décapage

Appliquez un lavage thermique avec détergent ou lessive alcaline pour les emballages gras. Pour les pièces peintes, utilisez un étage d’attrition mécanique validé par essai, avec additifs uniquement si nécessaire.

4

Lavage par Friction

L’action mécanique intensive et le flux d’eau décollent les graisses résiduelles, étiquettes et écailles de peinture détachées. L’intensité est ajustée pour décoller la couche sans créer de micro-fines excessives.

5

Séparation & Rinçage

Séparez par densité le polymère recherché, puis éliminez par cascades de rinçage la saleté détachée et les réactifs de lavage. Clarifiez l’eau de recirculation pour éviter tout ré-encrassement des flocons.

6

Essorage, Séchage & Contrôle

Déshydratez mécaniquement les flocons puis ajoutez un séchage thermique selon les besoins de stockage ou d’extrusion. Contrôlez la propreté résiduelle, la pureté du polymère et l’humidité selon la spécification convenue.

Un Système de Lavage Calibré sur la Vraie Contamination

Paramètres de Traitement Dédiés à Chaque Flux

Adaptez température, temps de séjour, chimie de lavage et intensité de friction à votre gisement. Une recette pour emballage alimentaire gras et une recette pour pièces peintes sont dimensionnées séparément.

Évacuation Continue des Résidus Hors du Circuit

Concevez filtration, débourbage, décantation et traitement d’eau de rinçage au même titre que les cuves de lavage. Huiles émulsionnées, fragments d’étiquettes et poussières de peinture doivent être évacués en continu.

Lignes Complètes ou Modules d’Amélioration Ciblés

Installez une ligne complète clé en main, ou intégrez un module de lavage à chaud / décapage sur une installation existante. Alimentation, automatismes et raccordements aval sont étudiés ensemble.

Défis de Nettoyage et Réponses Technologiques

Problème

Les huiles alimentaires et graisses collantes subsistent après un simple rinçage à froid.

Solution Rumtoo

Combinez apport thermique contrôlé, chimie dégraissante adaptée et brassage continu, suivis d’un lavage à friction vigoureux et d’un rinçage à l’eau claire pour éliminer graisses et odeurs.

Problème

L’adhérence des peintures varie et une abrasion excessive détruit le plastique en fines.

Solution Rumtoo

Testez le couple peinture-polymère sur échantillon. Ajustez la vitesse de rotation, la densité de charge et le temps de séjour pour décoller la peinture tout en maximisant le rendement en matière noble.

Problème

Le mélange de barquettes PP, PET et structures multicouches génère un produit recyclé hétérogène.

Solution Rumtoo

Triez à la source et orientez vers la bonne sortie de séparation densimétrique. Prévoyez un tri matière optique ou manuel lorsque la densité seule ne suffit pas à isoler le polymère.

Problème

L’eau de recirculation sale re-dépose les polluants décollés sur les flocons lavés.

Solution Rumtoo

Dimensionnez tamisage des solides, décantation des boues, renouvellement d’eau et écumage des huiles selon la charge réelle. Séparez rigoureusement l’eau de lavage chaude de l’eau de rinçage final.

Deux Routes Applicatives, Deux Traitements Principaux

Découvrez les configurations types pour emballages alimentaires et plastiques peints ; l’implantation finale s’adapte à votre matière.

Ligne complète de lavage plastique installée en usine de recyclage

Ligne de Lavage à Chaud pour Emballages Alimentaires

Dédiée aux boîtes repas et barquettes PP/PET post-consommation chargées en graisses, sauces et étiquettes. Après broyage, le lavage à chaud ramollit les dépôts et émulsionne les huiles, facilitant leur élimination par friction et rinçage.

  • Barquettes PP de livraison et barquettes alimentaires PET traitées en campagnes séparées
  • Cuve de lavage à chaud calorifugée avec dosage automatique de réactifs
  • Essorage centrifuge et séchage thermique adaptés aux exigences aval
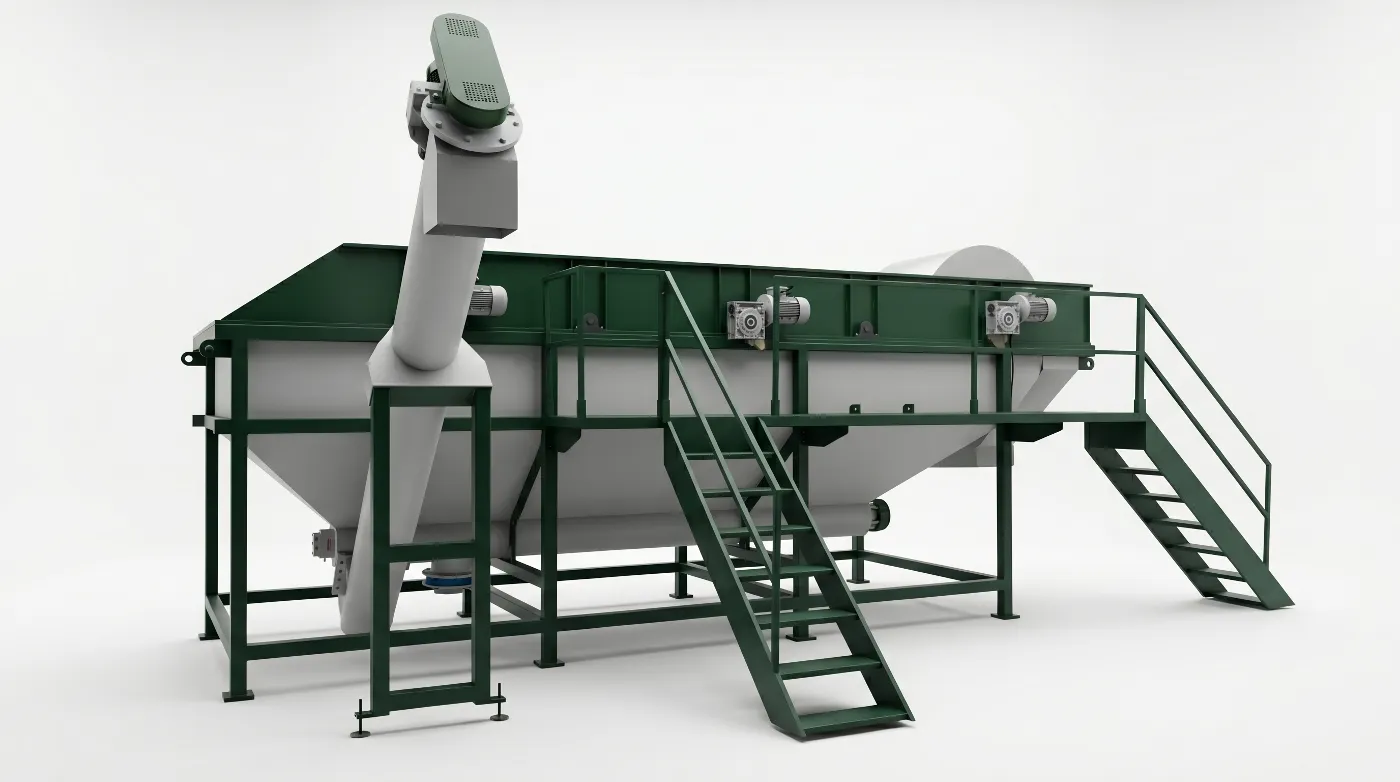
Ligne de Décapage de Peinture & Lavage de Plastiques

Pour les rebuts plastiques peints (carters, pièces moulées), un étage d’attrition mécanique détache la couche de peinture avant que le lavage par friction et les rinçages répétés n’évacuent les particules de revêtement.

  • Essais préalables sur le polymère réel, l’épaisseur de peinture et la granulométrie
  • Séparation et filtration continue des boues et poussières de peinture
  • Validation du taux de peinture résiduelle et de la recyclabilité à l’extrusion
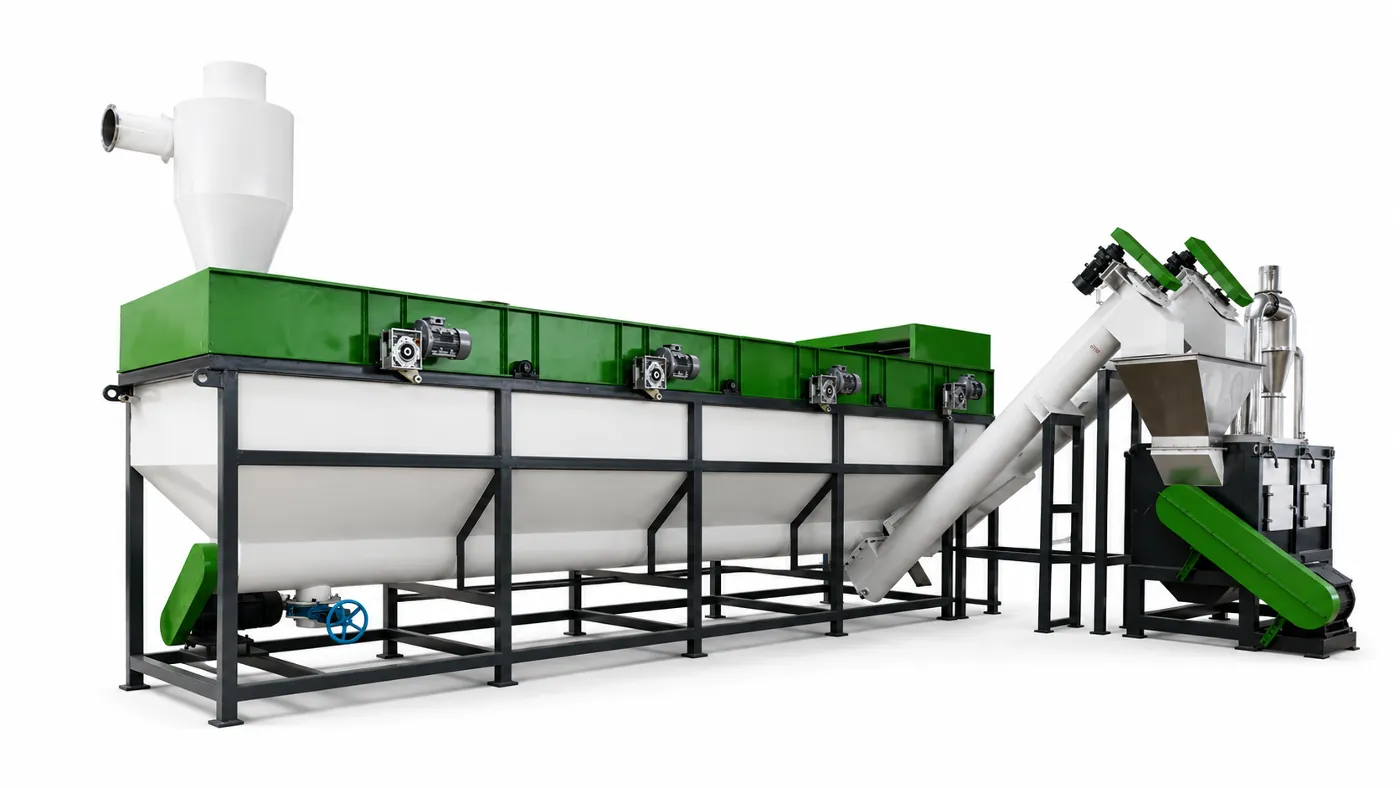
Bac de séparation densimétrique pour recyclage plastique PET, PE et PP

Applications pour Emballages Alimentaires et Plastiques Peints

  • Boîtes Repas & Barquettes Alimentaires en PP

    Boîtes de livraison et barquettes en polypropylène souillées d’huiles et de sauces, préparées pour lavage à chaud et récupération de matière PP propre.

  • Barquettes Alimentaires en PET & Thermoformés

    Flux identifiés de barquettes PET transparentes ou teintées. Les opercules, colles et structures multicouches sont préalablement qualifiés.

  • Pièces Plastiques Peintes & Carters Moulés

    Composants en ABS, PP ou PS peints issus de rebuts industriels ou démontage, débarrassés de leurs inserts métalliques pour décapage mécanique.

  • Broyés Industriels & Modernisation d’Usines

    Flocons pré-broyés nécessitant un nettoyage intensif. Intégration d’un module de lavage à chaud ou décapage sur ligne de lavage existante.

Paramètres de Configuration et d’Exploitation

ParamètreBase de DimensionnementValidation Projet
Capacité de traitementDensité apparente, taille des flocons et charge de souilluresDébit d’entrée brut en kg/h, rendement matière propre et régime continu
Température de lavage à chaudPlage de référence 60–90°C pour la route emballages alimentairesConsigne finale, temps de contact et chimie validés selon le polymère
Intensité de décapage peintureAdhérence du revêtement, résine support et réponse à l’attritionTaux de peinture résiduelle toléré, usure mécanique et production de fines
Séparation densimétriqueDensité du polymère cible et des impuretés associéesLe PP flotte et le PET coule dans l’eau ; polymères chargés ou multicouches à tester
Rinçage & traitement des eauxGraisses dissoutes, particules en suspension, résidus de peinture et chimieNombre d’étages de rinçage, filtration, déshydratation des boues et purge d’eau
Essorage & séchageGéométrie des flocons et contraintes d’humidité de l’extrusion ou stockageTaux d’humidité garanti en sortie et méthode de mesure convenue
Contrôle, matériaux & utilitésMode de chauffage (vapeur/électricité/gaz), tenue chimique et connectiqueAutomate PLC unifié, inox sur zones humides, puissance installée et encombrement

La plage de température est une valeur de référence technologique. Les consommations d’énergie, d’eau, les cadences et la propreté finale sont confirmées selon le gisement réel et la configuration retenue.

Éléments à Transmettre pour Votre Proposition Technique

Un échantillon représentatif et une spécification claire du produit fini permettent de dimensionner les modules et de définir les essais.

  1. Nature du Plastique & Format Réceptionné

    Indiquez le polymère (PP, PET, ABS, PS...), le type d’emballage ou de pièce, photos, dimensions et préparation actuelle (contenants entiers ou pré-broyés).

  2. Contamination & Échantillons Réels

    Décrivez les huiles alimentaires, sauces, étiquettes ou revêtements peints. Joignez des échantillons représentatifs des lots les plus souillés.

  3. Capacité & Exigences de Sortie

    Précisez le débit entrant en kg/h, les heures d’exploitation et le débouché commercial. Définissez les tolérances en peinture résiduelle, odeur, humidité et pertes acceptables.

  4. Implantation & Équipements Existants

    Communiquez les dimensions de votre atelier, les énergies disponibles (vapeur, gaz, électricité), le réseau d’eau et les machines déjà en place.

Lavage à Chaud ou Décapage de Peinture ?

Point de ComparaisonLavage à Chaud AlimentaireDécapage de Plastique Peint
Objectif principalRésidus alimentaires, graisses incrustées et huiles superficiellesCouche de peinture ou revêtement adhérant à la surface du plastique
Traitement centralChaleur, réactifs chimiques compatibles et agitation continueAttrition mécanique ajustée selon les essais de laboratoire
Étapes associéesLavage par friction, flottaison densimétrique et rinçage à l’eau claireLavage par friction, rinçages répétés et tamisage fin des boues de peinture
Gestion du circuit d’eauÉcrémage des graisses, filtration organique et neutralisation de la lessiveSéparation des particules solides de revêtement et des poudres de peinture
Critères de réceptionTaux de matières grasses, neutralité d’odeur, humidité et pureté polymèreTaux de peinture résiduelle, rendement matière noble et aptitude à l’extrusion

Questions Fréquentes sur le Lavage à Chaud et le Décapage

Comment fonctionne une ligne de lavage à chaud pour barquettes alimentaires usagées ?

Les contenants triés sont pré-nettoyés et broyés, puis introduits dans une cuve de lavage chauffée avec détergent ou alcali pour dissoudre graisses et résidus sucrés. Le lavage par friction vigoureux, la séparation par densité et les rinçages répétés éliminent les impuretés avant l’essorage centrifuge et le séchage.

Les barquettes repas en PP et les barquettes en PET peuvent-elles être traitées ensemble ?

Non. Le PP et le PET nécessitent des réglages de température, de chimie et des circuits de séparation distincts. Le PP flotte dans l’eau tandis que le PET coule. Une même ligne peut être conçue pour traiter ces matières en campagnes alternées distinctes, mais un mélange brut ne peut être purifié par le seul lavage.

La température de 60 à 90°C est-elle obligatoire pour tous les lavages à chaud ?

Non. Il s’agit d’une plage indicative pour les emballages alimentaires très gras. La consigne exacte, le temps de séjour et les agents nettoyants sont déterminés par des essais selon la résine et la nature des souillures, afin d’éviter les dépenses énergétiques superflues.

La ligne peut-elle retirer toutes les peintures ou modifier la couleur du plastique ?

Le décapage élimine les couches de peinture appliquées en surface. Il ne modifie pas les colorants et pigments incorporés dans la masse du plastique. L’adhérence et l’épaisseur du revêtement influent sur le résultat ; des essais qualifient le taux résiduel et le rendement atteignables.

Le lavage à chaud supprime-t-il toutes les odeurs ou garantit-il le contact alimentaire ?

Le nettoyage à chaud élimine les résidus fermentescibles et réduit considérablement les odeurs superficielles. En revanche, les composés volatils profondément absorbés dans le polymère exigent des procédés thermiques sous vide spécifiques. Une ligne de lavage seule ne confère pas l’agrément contact alimentaire.

Peut-on ajouter un module de lavage à chaud ou de décapage sur une ligne existante ?

Oui, sous réserve de vérifier le débit, la granulométrie des broyés, les puissances de chauffe et les capacités de clarification d’eau. Envoyez-nous le plan de votre installation et des échantillons pour étudier l’intégration mécanique et les automatismes.

Trouvez le Procédé de Nettoyage Adapté à Vos Plastiques Souillés

Transmettez-nous photos et échantillons de vos barquettes alimentaires ou pièces plastiques peintes avec vos exigences de qualité. Nous étudierons la faisabilité, les modules nécessaires et les protocoles d’essais.

Reponse d expert sous 24 heures. Devis sans engagement.