Carottes & Canaux d’Injection
Broyez les carottes et canaux froids issus de productions identifiées. Évaluez la granulation lorsqu’une filtration du fondu ou une meilleure régularité de dosage est requise.
Produits et solutions
Produits et solutions uniquementAucun produit ou solution correspondant.
Recyclage des Broyés & Déchets d’Usine
Transformez carottes, canaux d’injection et pièces défectueuses en granulés aptes au réemploi ou à la revente. Configurez extrusion, filtration du fondu et coupe sous jonc ou sous anneau d’eau pour vos broyés de PP, HDPE, ABS ou PS triés à la source.
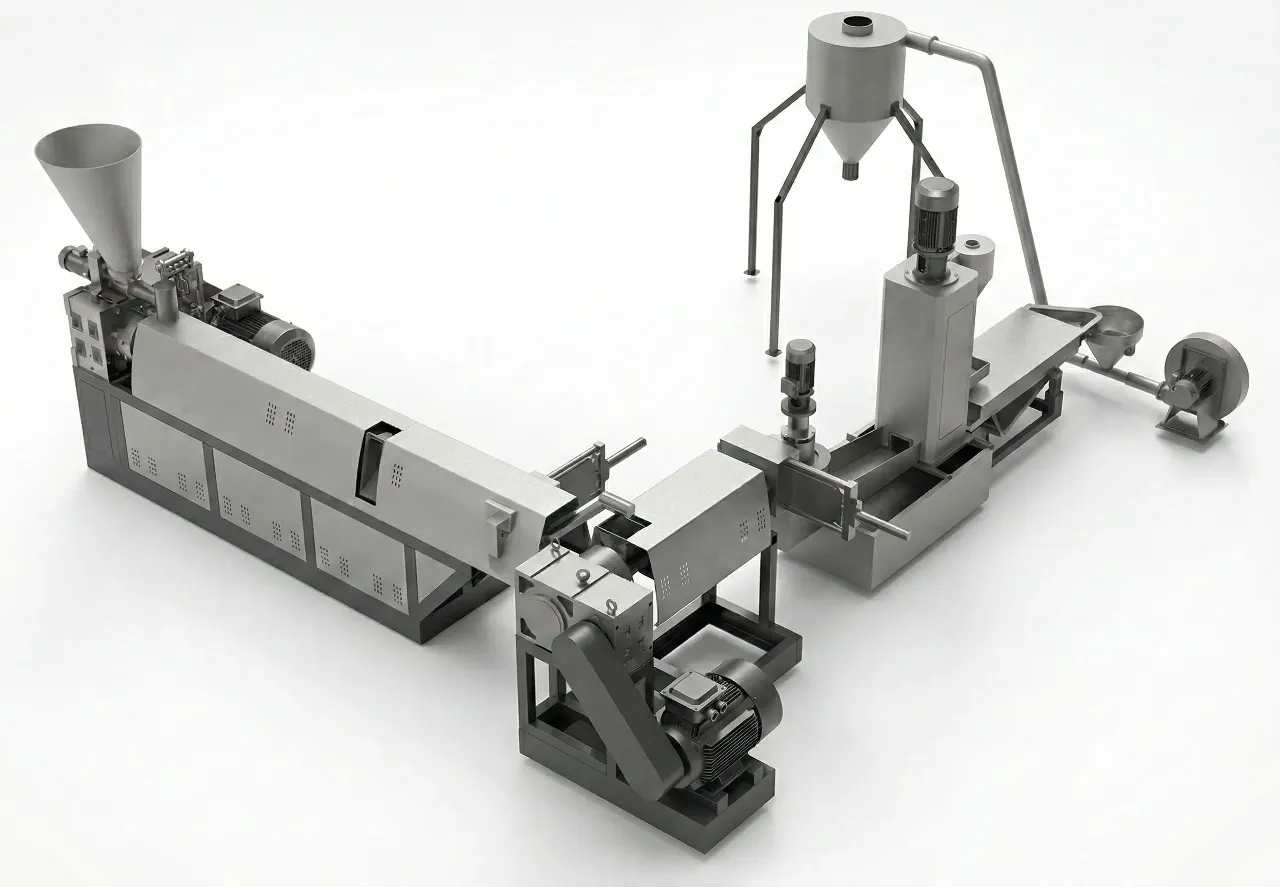
Maintenez les grades de polymères et les lots identifiables de la collecte jusqu’à l’ensachage des granulés.
Broyez les carottes et canaux froids issus de productions identifiées. Évaluez la granulation lorsqu’une filtration du fondu ou une meilleure régularité de dosage est requise.
Préparez pièces incomplètes, rebuts dimensionnels et pièces d’essai récupérables. Retirez inserts métalliques, étiquettes et pièces incompatibles avant broyage.
Traitez des lots collectés séparément depuis plusieurs presses à injecter. Adaptez l’alimentation à la granulométrie et conservez l’historique des nuances et couleurs.
La ligne traite des broyés thermoplastiques préparés. Les pièces entières et assemblages complexes nécessitent une préparation en amont.
| Matière Entrante | Préparation Requise | Points à Confirmer |
|---|---|---|
| Carottes et canaux en PP ou HDPE | Broyer, éliminer les corps étrangers et conserver chaque grade de résine séparé. | Granulométrie, densité apparente, fluidité (MFI) visée et débouché des granulés. |
| Broyés de production en ABS ou PS | Séparer par nuance et couleur ; évaluer l’humidité et les besoins de séchage préalable. | Conditions d’étuvage et profils thermiques, aspect optique et tenue mécanique des pièces. |
| Pièces défectueuses avec inserts ou étiquettes | Extraire métaux et éléments rapportés, puis broyer à une taille d’alimentation régulière. | Taux de contamination résiduel et dispositif de changeur de filtre approprié. |
| Rebuts chargés, peints ou multi-matières | Identifier charges minérales, peintures et chaque polymère ; fournir des échantillons séparés. | Faisabilité process, résistance à l’usure et débouché validé avant de figer la ligne. |
La fusion et la filtration ne séparent pas des polymères mélangés et ne régénèrent pas un polymère dégradé. Le nettoyage et l’étuvage sont des étapes d’amont ; le granulateur n’est pas un système de tri ou de lavage.
Validez d’abord la résine et la qualité du lot, puis réglez alimentation, traitement thermique et découpe.
Retirez les contaminants, broyez les pièces hors gabarit et étuvez si nécessaire. Dimensionnez trémie et gavage selon la taille des particules et la densité apparente.
La vis d’extrusion plastifie le broyé. Adaptez le profil de chauffe et le dégazage sous vide à la résine, à l’humidité et aux composés volatils.
Choisissez changeur de filtre à plaques, à pistons ou continu selon le niveau d’impuretés et la tolérance aux arrêts. Validez le maillage par essais matière.
Formez les granulés par coupe sous jonc ou en tête sous anneau d’eau, puis refroidissez, séchez et tamisez. Échantillonnez chaque lot avant réemploi ou expédition.
Le résultat recherché est un lot de matière qualifié que votre équipement aval peut doser et injecter en toute sécurité.
Des granulés calibrés améliorent le dosage volumétrique ou gravimétrique par rapport à un broyé hétérogène. Vérifiez la fluidité dans les trémies de presse.
La filtration du fondu retient les impuretés solides selon la finesse du tamis. Définissez la fréquence de changement de grille en fonction de la charge mesurée.
Enregistrez grade, teinte, taux de charge et historique matière. Validez le taux d’incorporation admissible par essais d’injection sur vos pièces réelles.
Examinez l’implantation de la ligne en tenant compte de la préparation mécanique et des contrôles qualité requis dans votre usine.
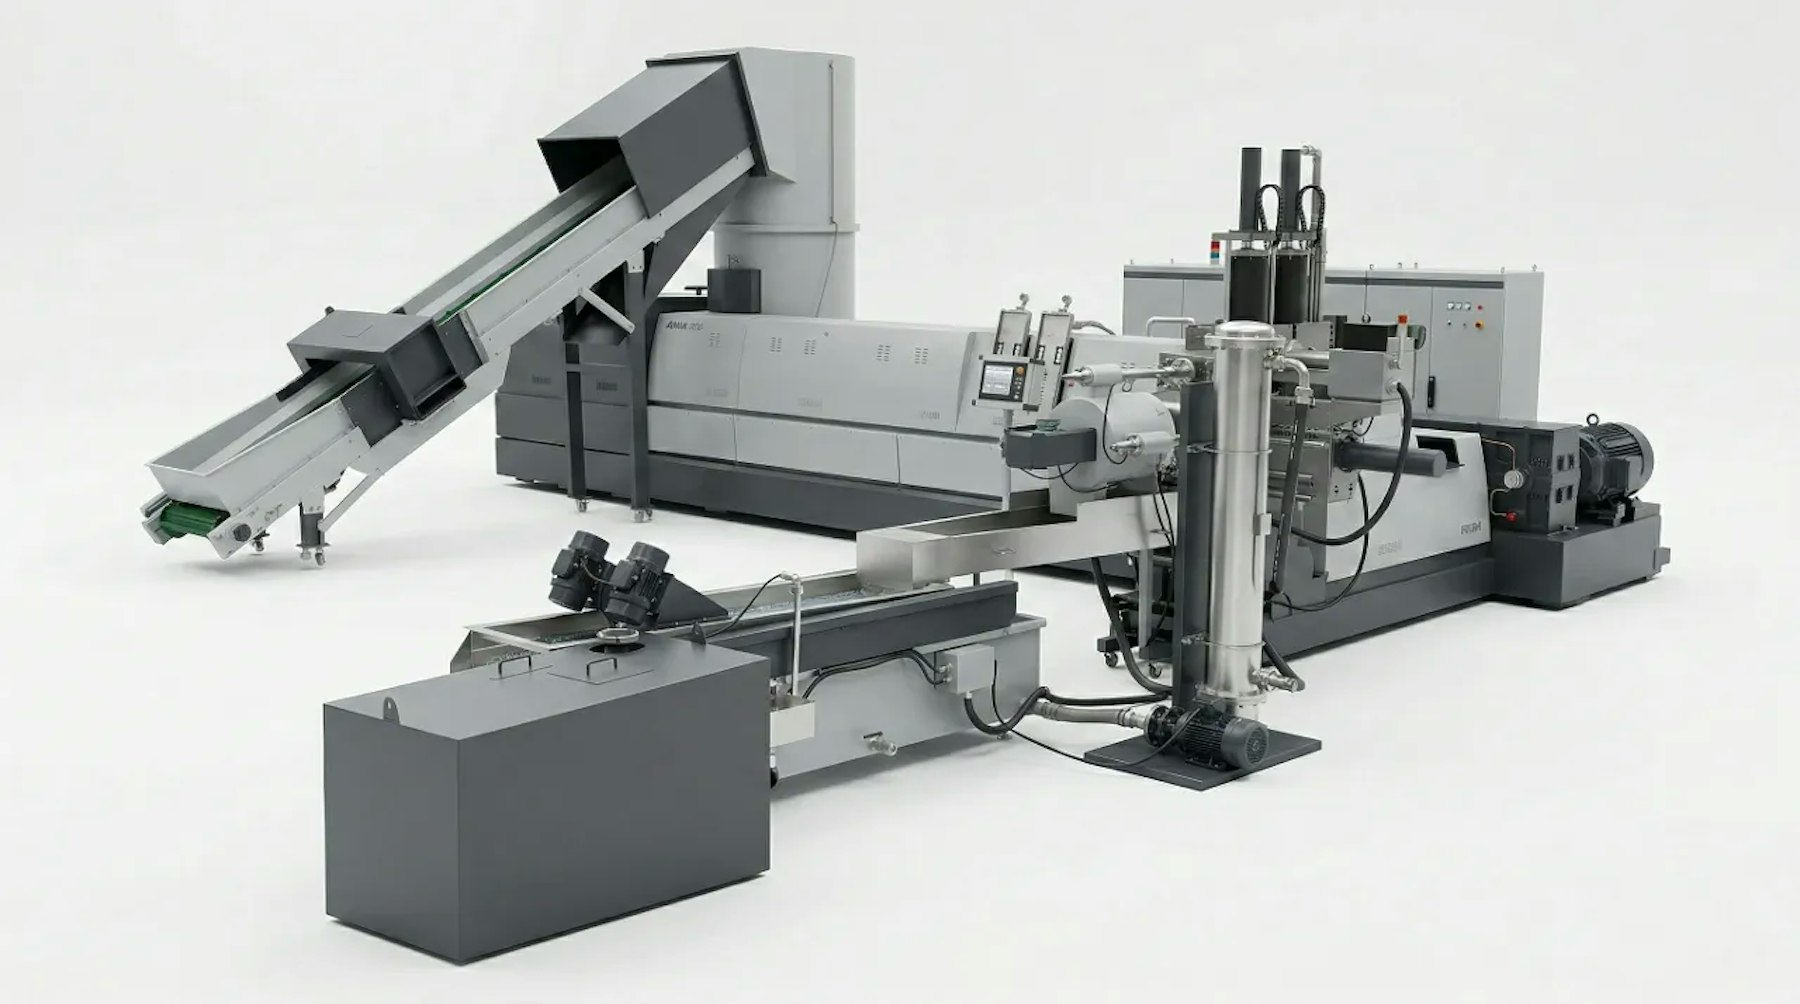
Dimensionnez vis, dégazage, filtration et coupe selon le broyé préparé. Évaluez la pertinence d’une configuration bi-étagée selon l’état de la matière.
Le tamis vibrant assure la sélection granulométrique après découpe. Convenez des tolérances de taille, de fines et d’humidité résiduelle pour l’ensachage et le transport.
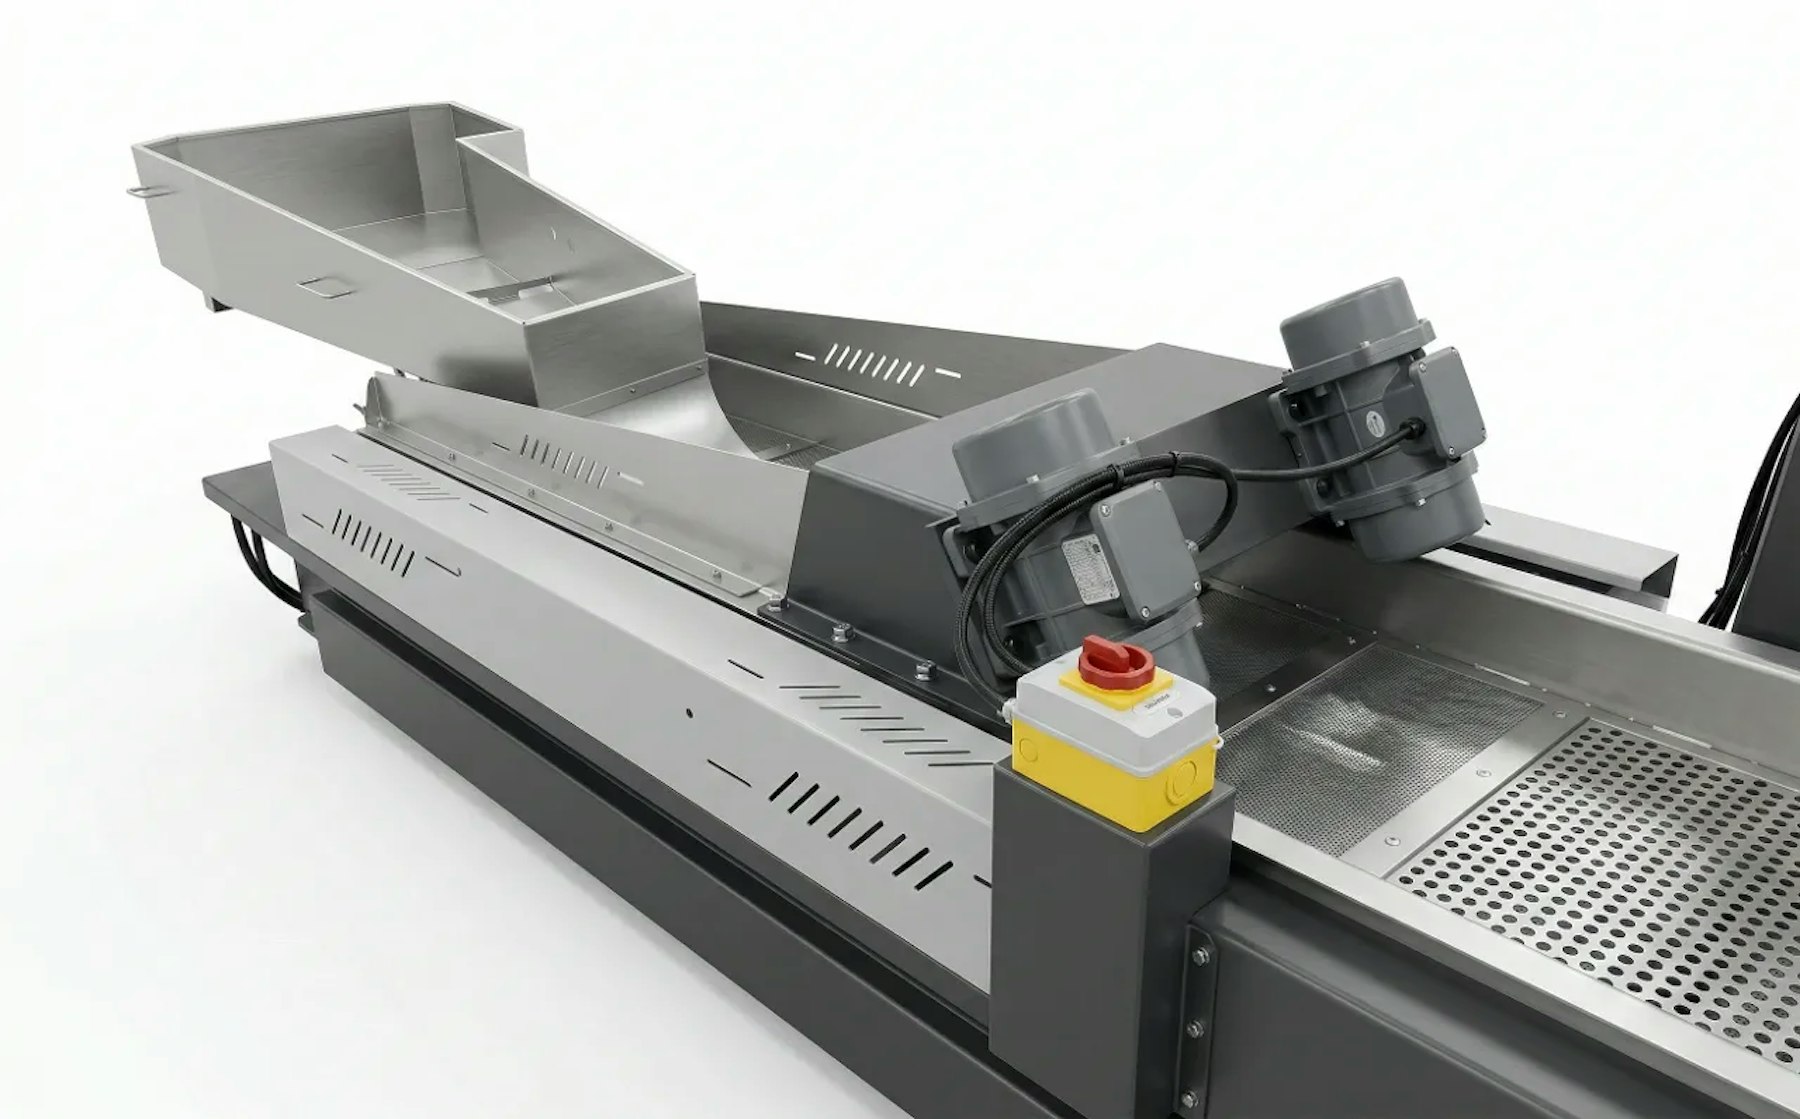
Découvrez la démonstration machine, puis étudiez la configuration d’alimentation et de traitement du fondu adaptée à vos déchets.
Chaque cas requiert un flux d’entrée identifié et une spécification matière validée pour le process récepteur.
Préparez carottes et rebuts de bacs, couvercles et articles ménagers en PP pour une boucle fermée d’usine ou une valorisation externe.
Regranulez les broyés de bouchonnerie HDPE collectés séparément, avec contrôle de la fluidité et des propriétés d’impact sur pièces réelles.
Évaluez chutes d’amorçage et pièces injectées défectueuses selon la nuance de résine, l’humidité, les additifs et l’aspect de surface exigé.
Séparez rigoureusement les matières par client ou production tout en massifiant les lots en granulés recyclés homogènes et traçables.
Configurations de référence sur la gamme existante de six modèles. Validez le débit par polymère et les périphériques avant commande.
| Modèle | Méthode de Coupe | Changeur de Filtre | Diamètre Vis & L/D | Puissance Moteur | Capacité de Production |
|---|---|---|---|---|---|
| SJ85-100 | Coupe sous jonc (eau) | Changeur à plaque | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/h |
| SJ100-120 | Coupe sous jonc (eau) | Changeur à plaque | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/h |
| SJ130-150 | Coupe sous jonc (eau) | Changeur à colonnes | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| SJ150-160 | Sous jonc / Anneau d’eau | Changeur à colonnes | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| SJ160-180 | Coupe sous anneau d’eau | Changeur automatique | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| SJ180-200 | Coupe sous anneau d’eau | Changeur automatique | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1 200 kg/h |
Le débit réel dépend du polymère, de la granulométrie du broyé, de la masse volumique apparente, de l’humidité, de la filtration et des critères de granulés. Les puissances moteurs sont indicatives pour la machine principale. Vis, découpe et périphériques sont adaptés au projet.
Fournissez un échantillon représentatif de vos rebuts et les exigences de l’atelier de moulage récepteur.
Indiquez PP, HDPE, ABS ou PS, la nuance exacte, la couleur et le taux de charge éventuel. Précisez s’il s’agit de carottes, pièces défectueuses ou broyé acheté.
Partagez taille des particules, densité apparente, taux d’humidité et présence éventuelle de métaux, peintures ou étiquettes. Décrivez broyeur et étuve actuels.
Indiquez kg de rebuts par poste, heures de fonctionnement visées, surface disponible et utilités. Dimensionnez la ligne au gisement exploitable.
Spécifiez indice de fluidité (MFI), aspect visuel, humidité et limites d’impuretés. Définissez les tests sur pièces moulées et le taux de mélange cible.
Choisissez la voie qui respecte le cahier des charges de la pièce moulée avec un coût opératoire et un historique thermique maîtrisés.
| Critère de Choix | Réemploi Direct du Broyé | Voie de Regranulation |
|---|---|---|
| Déchets propres de grade connu | Souvent adapté après broyage régulier, étuvage si requis et validation d’un taux de mélange. | Pertinent lorsque la géométrie du granulé, l’homogénéité du lot ou les exigences de l’acheteur justifient une étape de transformation supplémentaire. |
| Forme des grains & alimentation | Grains hétérogènes, présence de poussières et risques de voûtage en trémie de presse. | La découpe calibrée produit des granulés réguliers assurant un dosage et un convoyage constants. |
| Contamination solide résiduelle | Exige une séparation parfaite en amont ; le réemploi direct n’apporte aucune filtration du polymère. | Ajoute une filtration du fondu sous tamis ; nécessite néanmoins une matière exempte de métaux en entrée. |
| Historique thermique & rentabilité | Évite un cycle thermique d’extrusion supplémentaire mais requiert une traçabilité rigoureuse. | Consomme énergie et matériel ; impose de qualifier la tenue mécanique et le pourcentage de recyclé admissible. |
Oui. Les carottes et canaux de grades identifiés de PP, HDPE, ABS ou PS peuvent être granulés efficacement. Broyez les pièces volumineuses, retirez les corps étrangers et confirmez les besoins de séchage, de filtration et de réemploi propres à chaque résine.
Pas obligatoirement. Un broyé propre et calibré peut être réinjecté directement après accord sur le taux de mélange. La regranulation se justifie lorsqu’une filtration du fondu, une alimentation sans à-coups ou une revente sous forme de granulés certifiés est exigée.
Non. Ces polymères doivent rester rigoureusement séparés par nuance. Une ligne de granulation ne sépare pas les résines fondues et ne transformera pas un mélange hétérogène en matière injectée fiable.
Non, l’extrudeuse requiert une alimentation broyée et calibrée. Retirez inserts et composants des pièces rejetées, puis passez-les au broyeur. Les blocs de purge demandent un broyage lourd dédié et une vérification de la dégradation thermique.
L’étuvage dépend de la nuance d’ABS, des conditions de stockage et de l’humidité mesurée. Le dégazage sous vide sur l’extrudeuse évacue une partie de l’humidité résiduelle, mais ne remplace pas un séchage préalable si la résine est saturée.
Le nombre d’étages dépend de l’humidité, des matières volatiles, de la filtration requise et de la qualité du granulé. Un second étage offre une flexibilité de filtration et dégazage accrue, mais ajoute équipement et contrainte thermique. Cela se valide par essai comparatif.
La coupe sous jonc (strands) ou en tête sous anneau d’eau (water-ring) dépend de la viscosité, du débit et des exigences de manipulation. Choisissez un filtre à plaques, à colonnes ou continu selon le taux d’impuretés et la fréquence d’arrêt tolérée.
Le taux de substitution dépend de l’historique matière, de la formulation et des exigences mécaniques de la pièce. Mesurez MFI, résistance au choc et cotes dimensionnelles. Définissez le taux de réincorporation par essais sur presse ; la granulation ne régénère pas un polymère dégradé.
Envoyez nuance de résine, photos, granulométrie du broyé, tonnage quotidien et application visée. Nous évaluerons la préparation, l’extrusion, la filtration et les essais requis pour qualifier vos granulés.