Bebederos y Canales de Inyección
Triture mermas de canal frío y bebederos de producciones conocidas. Valore el peletizado cuando requiera filtración de fundido o una dosificación más uniforme.
Productos y soluciones
Solo productos y solucionesNo se encontraron productos o soluciones.
Reciclaje de Triturado y Mermas de Fábrica
Transforme bebederos, canales y piezas defectuosas en pellets listos para reutilización evaluada o venta. Configure extrusión, filtración de fundido y corte por espagueti o anillo de agua para triturados de PP, HDPE, ABS o PS recolectados por separado.
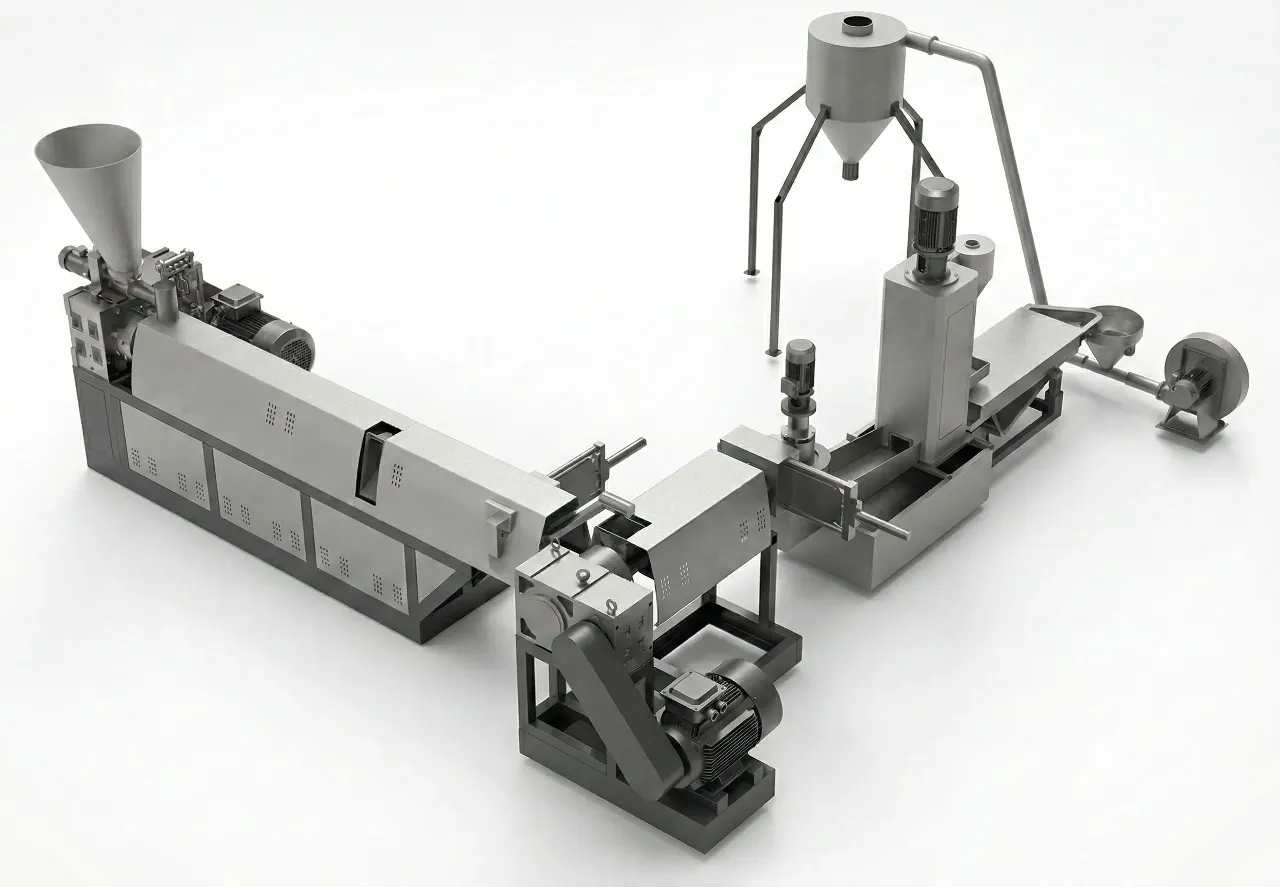
Mantenga identificables los grados de polímero y los lotes desde la recogida hasta la salida del pellet.
Triture mermas de canal frío y bebederos de producciones conocidas. Valore el peletizado cuando requiera filtración de fundido o una dosificación más uniforme.
Prepare tiros cortos, rechazos dimensionales y piezas de ajuste recuperables. Retire insertos metálicos, etiquetas y componentes extraños antes de triturar.
Procese lotes separados procedentes de múltiples máquinas de inyección. Adapte la alimentación a la granulometría y conserve el historial de resina y color.
La línea procesa triturado termoplástico preparado. Piezas enteras y ensamblajes mixtos requieren preparación previa.
| Materia Prima | Preparación Requerida | Aspectos a Confirmar |
|---|---|---|
| Bebederos y canales de PP o HDPE | Triturar, eliminar impurezas y mantener separados los grados de resina. | Granulometría, densidad aparente, fluidez (MFI) objetivo y aplicación del pellet. |
| Triturado de producción de ABS o PS | Separar por grado y color; evaluar humedad y necesidades de secado previo. | Condiciones de secado y extrusión de cada resina, aspecto óptico y resistencia de pieza. |
| Piezas defectuosas con insertos o etiquetas | Retirar metales y adhesiones, reduciendo a un tamaño de partícula uniforme. | Contaminación residual y sistema cambiador de mallas adecuado. |
| Rechazos con cargas, pintura o multimaterial | Identificar cargas, pinturas e insertos; suministrar muestras representativas. | Procesabilidad, requisitos de desgaste abrasivo y destino viable antes de definir el equipo. |
La fusión y filtración no separan polímeros mezclados ni regeneran resina degradada térmicamente. Limpieza y secado son requisitos previos; la peletizadora no es un equipo de lavado ni de triaje.
Defina primero la resina y la calidad del lote; luego ajuste alimentación, desgasificación y corte.
Retire contaminantes, triture piezas sobredimensionadas y seque según la resina. Seleccione tolva y alimentación para el tamaño de partícula y densidad reales.
El husillo de extrusión plastifica el material. Adapte el perfil de temperatura y el desgasificado al vacío a la resina, humedad y volátiles.
Elija cambiador de malla de placa, pistón o continuo según el nivel de suciedad y paradas toleradas. Defina la luz de malla mediante pruebas con material.
Corte pellets por espagueti o anillo de agua, enfríe, seque y tamice. Muestree cada lote antes de devolverlo a producción o entregarlo al cliente.
El producto útil es un lote de material calificado que su proceso posterior pueda dosificar con fiabilidad.
Los pellets calibrados mejoran la alimentación y transporte frente a triturados irregulares. Valide la fluidez en tolvas y cargadores de máquina.
La filtración en fundido retiene contaminantes sólidos dentro de la capacidad de la malla. Fije los cambios de filtro según la suciedad medida.
Registre grado, color, cargas e historial térmico. Confirme el porcentaje de mezcla admitido mediante ensayos en piezas reales moldeadas.
Examine la configuración de la línea considerando los ensayos de calidad y la preparación que requiere su fábrica.
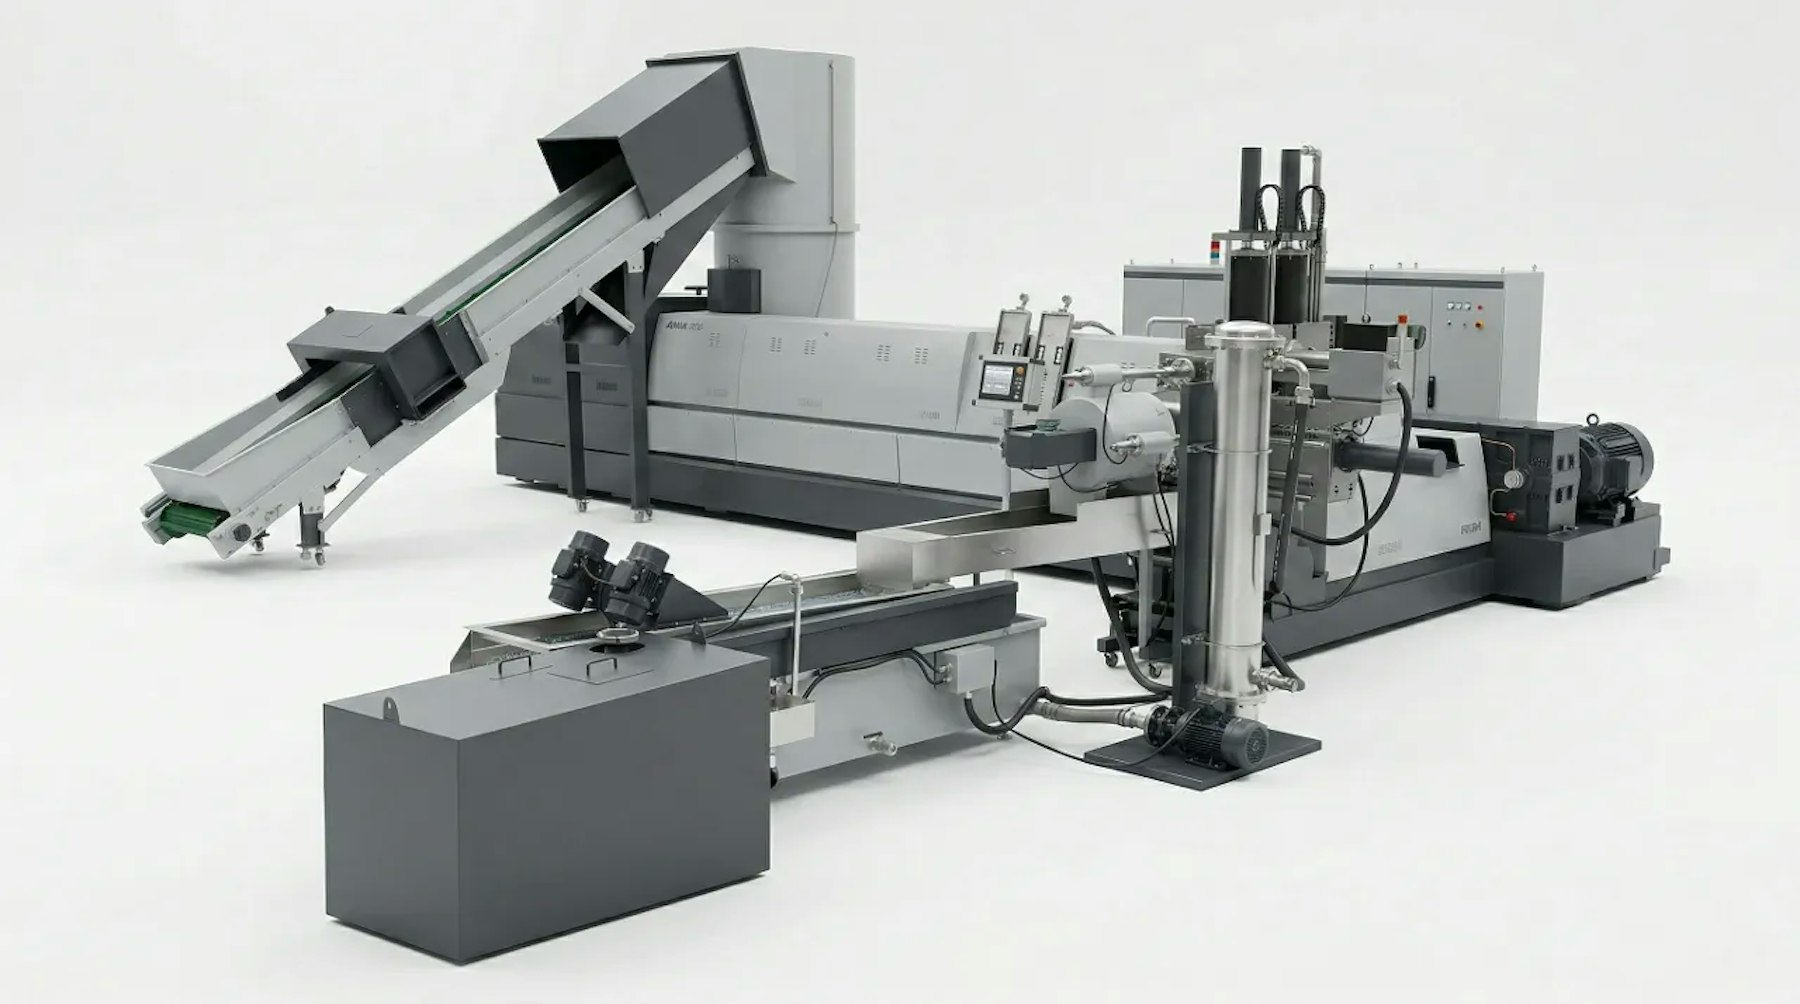
Seleccione husillo, desgasificación, filtración y corte según el triturado preparado. Evalúe una segunda etapa en base a la humedad y calidad exigida.
La criba vibratoria clasifica los pellets tras el corte. Acuerde límites de granulometría, finos y humedad residual para almacenamiento y transporte.
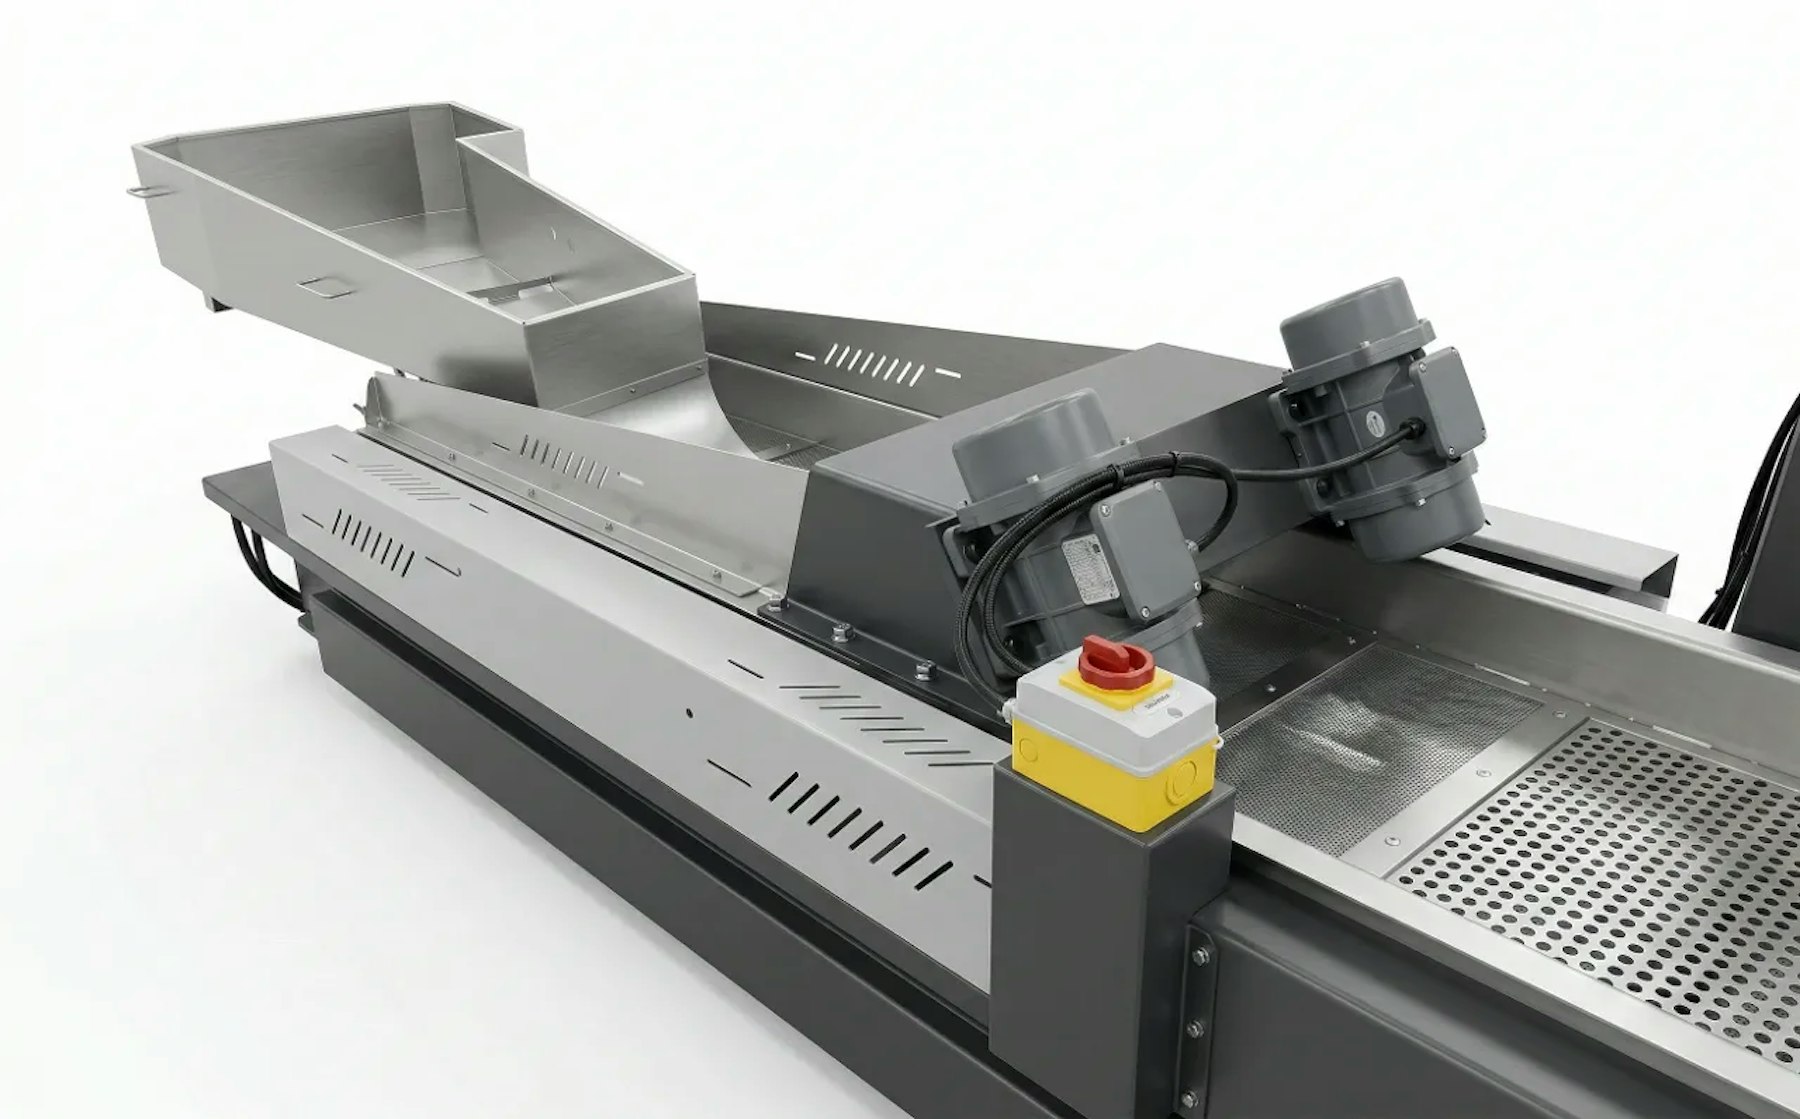
Observe la demostración de la máquina y luego analice la configuración de alimentación y fundido para sus propios residuos.
Cada caso requiere una materia prima identificada y una especificación de producto terminado validada.
Prepare bebederos y piezas rechazadas de recipientes y tapas de PP para una ruta cerrada en fábrica o reventa como pellet homologado.
Peletice triturado de moldeo de HDPE recolectado por separado, controlando fluidez y resistencia al impacto de la pieza final.
Evalúe mermas de puesta en marcha y piezas rechazadas según grado de resina, humedad, aditivos y exigencias cosméticas.
Mantenga separados los materiales de cada cliente mientras concentra las mermas recuperables en lotes trazables de pellets.
Configuraciones de referencia de la gama de seis modelos. Confirme producción por resina y periféricos antes de formalizar el pedido.
| Modelo | Método de Corte | Cambiador de Malla | Diámetro Husillo y L/D | Potencia de Motor | Capacidad de Producción |
|---|---|---|---|---|---|
| SJ85-100 | Corte por espagueti (agua) | Cambiador de placa | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/h |
| SJ100-120 | Corte por espagueti (agua) | Cambiador de placa | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/h |
| SJ130-150 | Corte por espagueti (agua) | Cambiador de columnas | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| SJ150-160 | Espagueti / Anillo de agua | Cambiador de columnas | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| SJ160-180 | Corte por anillo de agua | Cambiador automático | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| SJ180-200 | Corte por anillo de agua | Cambiador automático | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1.200 kg/h |
El rendimiento real varía según resina, tamaño de triturado, densidad aparente, humedad, filtración y especificación del pellet. Las potencias de motor son referencias de equipo, no consumo medido total. Husillos, corte y auxiliares se definen por proyecto.
Suministre una muestra representativa de la merma y los requerimientos del proceso de moldeo receptor.
Indique PP, HDPE, ABS o PS, grado exacto, color y si tiene carga mineral o fibra. Especifique si son bebederos, canales, piezas o triturado comprado.
Comparta tamaño de partícula, densidad aparente, humedad y presencia de insertos metálicos o etiquetas. Describa molino y deshumidificador actuales.
Indique kg por turno, horas previstas de operación, superficie disponible y acometidas. Dimensione la línea al volumen real procesable.
Especifique fluidez (MFI), aspecto óptico, humedad e impurezas admisibles. Defina los ensayos mecánicos requeridos en la pieza y el ratio de mezcla previsto.
Elija la ruta que cumpla los requisitos de la pieza inyectada con un coste y un historial térmico admisibles.
| Decisión | Reutilización Directa de Triturado | Ruta de Repeletizado |
|---|---|---|
| Mermas limpias de grado conocido | Aptas en muchos casos tras trituración uniforme, secado si procede y ensayo de mezcla aprobado. | Valorable cuando la geometría de pellet, la homogeneidad del lote o los requisitos del cliente justifican un paso térmico más. |
| Forma de partícula y alimentación | Partícula irregular, presencia de polvo y riesgo de bóvedas en tolvas de inyección. | El corte calibrado genera pellets regulares que garantizan alimentación y transporte fluidos. |
| Contaminación sólida residual | Requiere un triaje estricto previo; la reutilización directa no añade filtración de fundido. | Incorpora filtración con mallas finas; requiere aun así que la materia entrante esté libre de metales. |
| Historial térmico y costes | Evita un ciclo térmico de extrusión pero demanda trazabilidad y control de piezas. | Añade consumo energético y equipo; exige calificar las propiedades mecánicas y el porcentaje de reciclado. |
Sí. Bebederos y canales de grados identificados de PP, HDPE, ABS o PS pueden extrudirse y peletizarse eficientemente. Triture piezas grandes, retire elementos extraños y verifique requisitos de secado, filtración y uso final para cada resina.
No siempre. Un triturado limpio y homogéneo puede reincorporarse a las máquinas de moldeo tras validar el porcentaje de mezcla. La peletización se justifica cuando se requiere filtración de fundido, alimentación sin atascos o venta como pellet clasificado.
No. Mantenga estas resinas estrictamente separadas por grado. Una línea de peletizado no separa polímeros fundidos ni convierte una mezcla indeterminada en material apto para piezas técnicas.
No, la extrusora requiere material triturado y calibrado. Retire insertos metálicos y accesorios de piezas rechazadas y tritúrelas previamente. Las purgas requieren molinos de gran potencia y verificar que la resina no esté degradada.
El secado depende del grado de ABS, condiciones de almacenaje y humedad medida. El desgasificado al vacío en la extrusora ayuda a evacuar volátiles y humedad residual, pero no sustituye al secado previo si el material está húmedo.
El número de etapas responde a humedad, volátiles, filtración y exigencias del pellet. Una segunda etapa aporta mayor capacidad de desgasificado y filtración, pero suma inversión y fatiga térmica. Se valida mediante ensayos con muestra real.
El corte por espagueti (strand) o en cabeza por anillo de agua (water-ring) responde a viscosidad, volumen y manejo requerido. Elija cambiador de placas, pistón o continuo según el nivel de impurezas y las paradas de línea toleradas.
El porcentaje de reemplazo depende del historial del material, formulación y exigencias de la pieza moldeada. Mida MFI, resistencia mecánica y estabilidad dimensional. Establezca la tasa de mezcla en pruebas de moldeo; la peletización no restaura una resina degradada a virgen.
Envíe grado de resina, fotos, tamaño del triturado, cantidad diaria y aplicación prevista. Evaluaremos preparación, extrusión, filtración y los ensayos necesarios para calificar sus pellets.