Aanspuitingen & Verdeelkanalen
Vermaal koude aanspuitingen en kanalen van bekende matrijzen. Evalueer pelletisering wanneer smeltfiltratie of constantere doseereigenschappen gewenst zijn.
Producten en oplossingen
Alleen producten en oplossingenGeen passende producten of oplossingen gevonden.
Recycling van Spuitgietafval & Fabrieksmaalgoed
Zet voorbereide aanspuitingen, verdeelkanalen en afgekeurde spuitgietdelen om in hoogwaardige korrels voor hergebruik of verkoop. Configureer extrusie, smeltfiltratie en streng- of waterringpelletisering voor zuiver gesorteerd PP, HDPE, ABS of PS maalgoed.
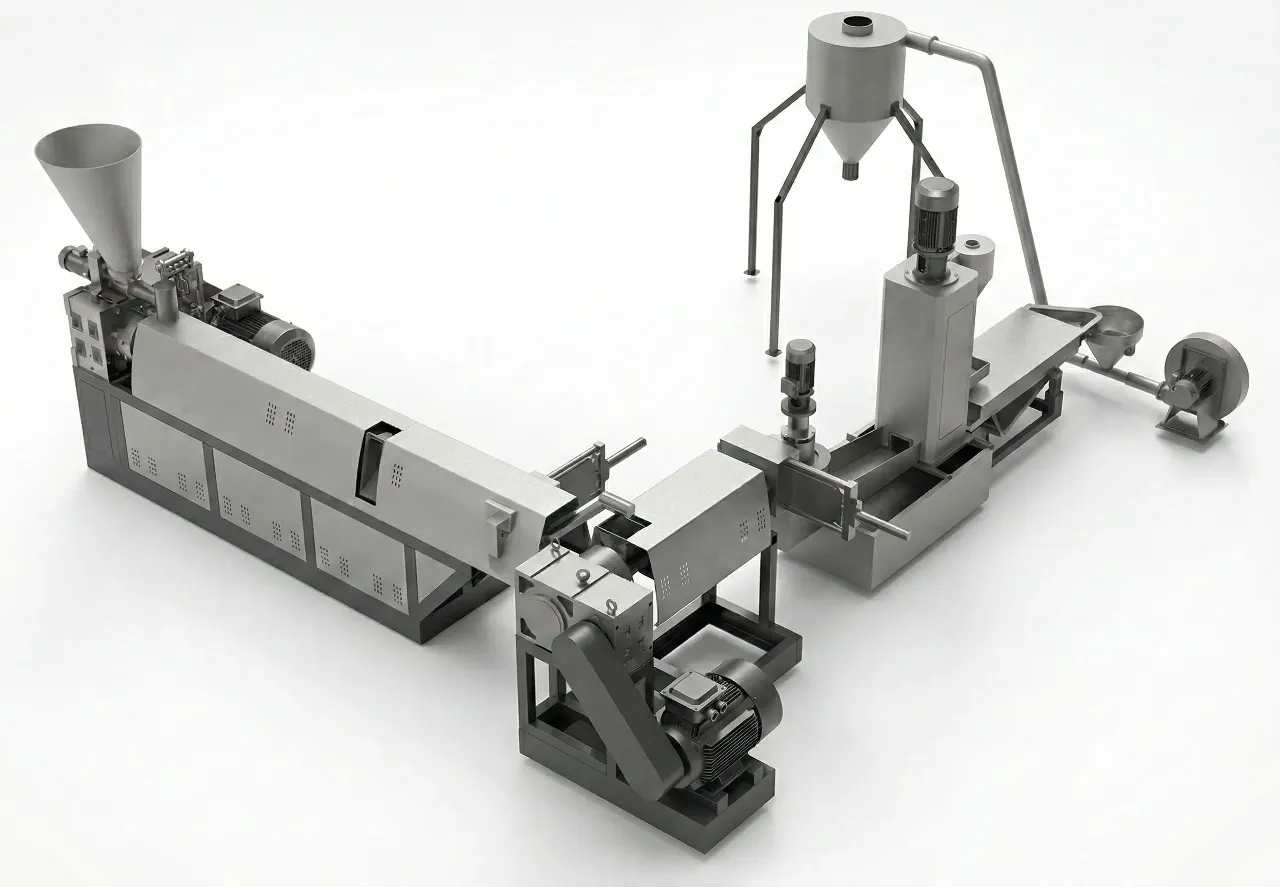
Houd polymeertypes en productiebatches traceerbaar van opvang bij de spuitgietmachine tot korrelopslag.
Vermaal koude aanspuitingen en kanalen van bekende matrijzen. Evalueer pelletisering wanneer smeltfiltratie of constantere doseereigenschappen gewenst zijn.
Bereid onvolledige schoten, maatafwijkingen en opstartdelen voor. Verwijder metalen inzetstukken, etiketten en vreemde delen vóór het vermalen.
Verwerk gescheiden partijen afkomstig van meerdere spuitgietcellen. Stem invoer af op korrelgrootte en stortgewicht en bewaar kleur- en typehistorie.
De lijn verwerkt mechanisch voorbereid thermoplastisch maalgoed. Hele vormdelen en samengestelde producten vereisen voorbewerking.
| Uitgangsmateriaal | Vereiste Voorbereiding | Aandachtspunten |
|---|---|---|
| PP of HDPE aanspuitingen en kanalen | Vermalen, metaaldelen afscheiden en typen strikt gescheiden houden. | Korrelgrootte, stortgewicht, gewenste smeltindex (MFI) en korreltoepassing. |
| ABS of PS productiemaalgoed | Scheiden op type en kleur; vochtgehalte en droogbehoefte beoordelen. | Harsafhankelijke droog- en extrusiecondities, oppervlakte-esthetiek en slagvastheid. |
| Afgekeurde delen met inserts of labels | Metalen en montagedelen demonteren en vermalen tot uniforme korrelafmeting. | Restverontreiniging en bijpassend zeefwisselsysteem. |
| Gevulde, gelakte of composietdelen | Vulstoffen, laklagen en polymeercomponenten vaststellen; monsters aanleveren. | Verwerkbaarheid, schroefslijtage en afzetkanaal verifiëren vóór definitieve keuze. |
Smelten en filtreren scheiden geen gemengde polymeren en herstellen thermisch gedegradeerde kunststoffen niet. Wassen en drogen zijn voorbereidende stappen; de pelletiseerder is geen sorteer- of wasinstallatie.
Leg eerst het polymeer en de batchkwaliteit vast en stem daarna invoer, ontgassing en snijcondities af.
Verwijder vreemde deeltjes, verklein te grote delen en droog voor indien vereist. Kies trechter en voeding afgestemd op korrelgrootte en stortgewicht.
De extrusieschroef plastificeert het maalgoed. Stem temperatuurprofiel en vacuümontgassing af op polymeer, vocht en vluchtige bestanddelen.
Selecteer plaat-, zuiger- of continue zeefwisselaar afgestemd op verontreinigingsgraad en stilstandstolerantie. Bepaal zeefmaas via materiaaltesten.
Vorm korrels via streng- of waterringsnijder, koel af, droog en zeef over- en ondermaats materiaal af. Bemonster de batch vóór vrijgave.
Het doel is een gekwalificeerde partij korrels die uw spuitgietmachines storingsvrij kunnen doseren en verwerken.
Gelijkmatige korrels voorkomen brugvorming en toevoerschommelingen zoals die bij onregelmatig maalgoed voorkomen. Controleer het vloeigedrag in toevoertrechters.
Smeltfiltratie vangt vaste verontreinigingen af binnen het gekozen zeefbereik. Stem zeefwisselintervallen af op de gemeten vervuiling.
Documenteer polymeertype, kleur, vulstoffen en thermische geschiedenis. Bepaal het toelaatbare mengpercentage via praktijkproeven op uw matrijzen.
Bekijk de machineopstelling in samenhang met de voorbereiding en kwaliteitsborging binnen uw fabriek.
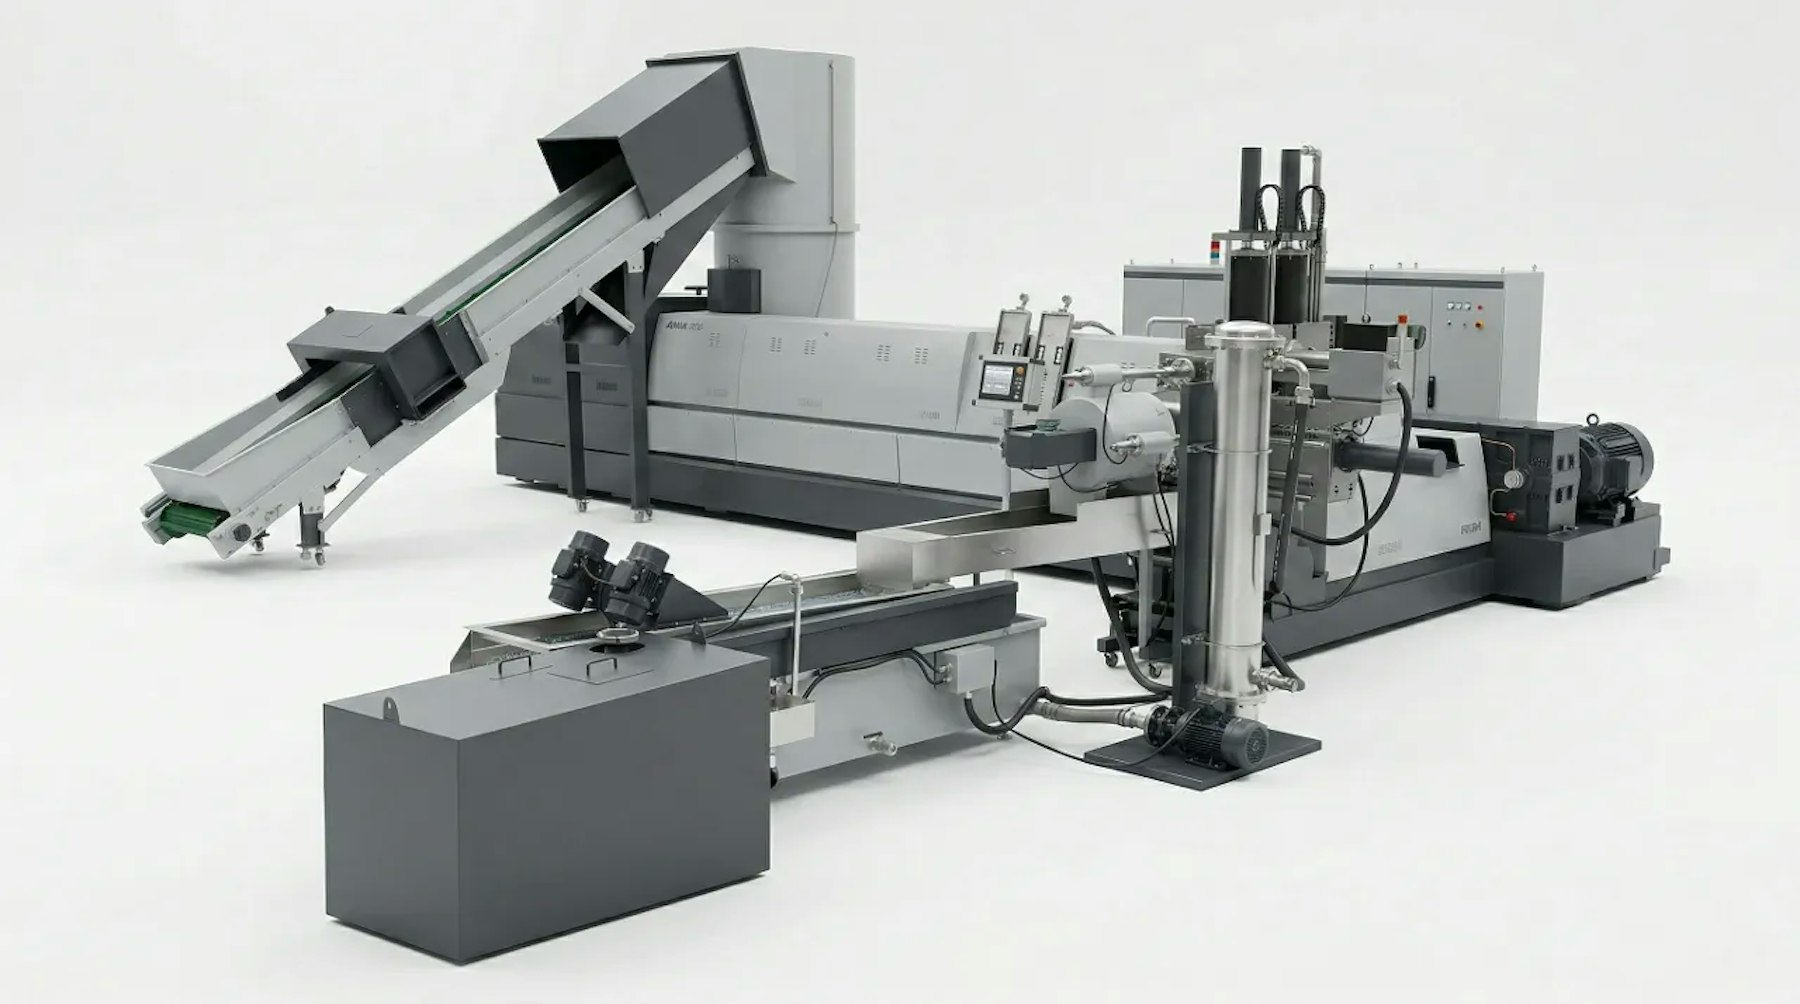
Kies schroefafmetingen, ontgassing, zeefwisselaar en snijmethode op basis van het voorbereide maalgoed. Evalueer de noodzaak van een tweetraps cascade.
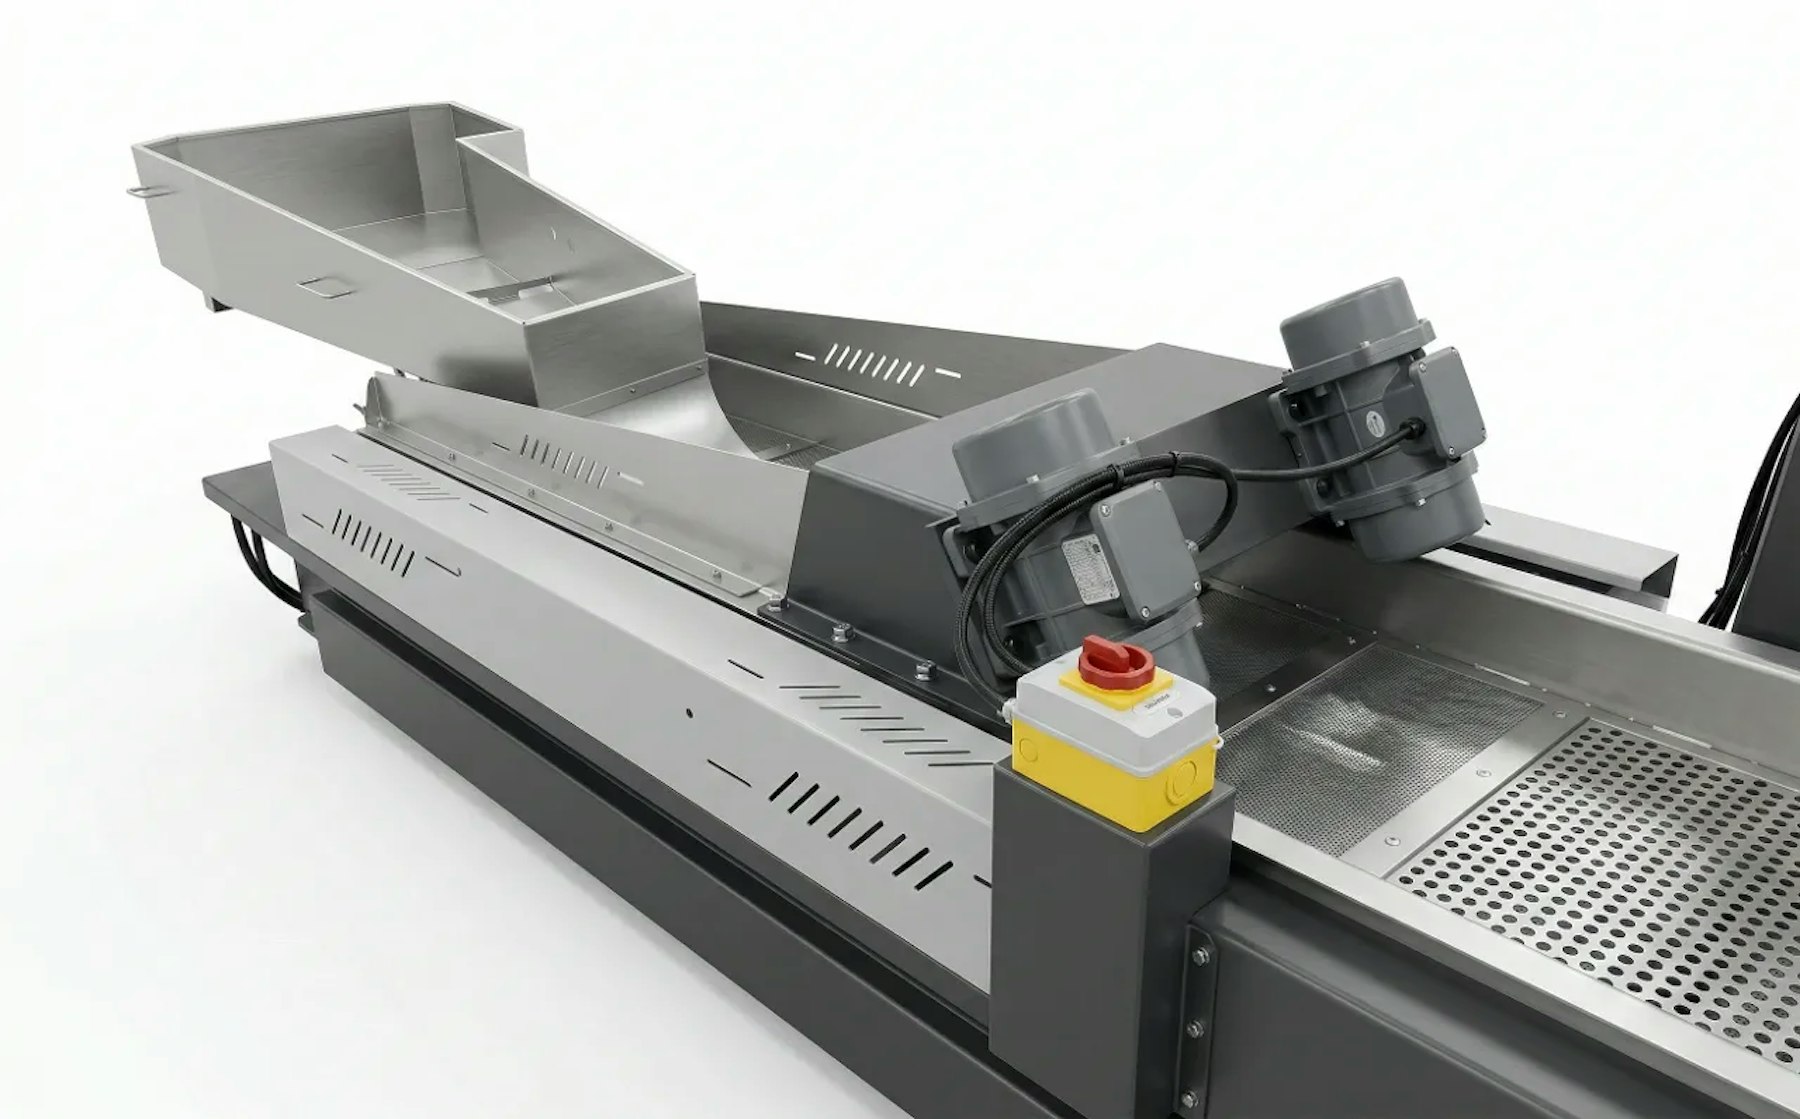
De trilzeef classificeert de korrels betrouwbaar na het snijden. Stel toleranties vast voor korrelgeometrie, fijnstof en restvocht.
Bekijk de demonstratie van de installatie en bespreek vervolgens de invoer- en smeltconfiguratie voor uw eigen bedrijfsafval.
Elk voorbeeld vereist een geïdentificeerde afvalstroom en een geverifieerde doelspecificatie voor het eindproduct.
Verwerk aanspuitingen en afgekeurde bakjes of deksels van PP voor gesloten kringloopgebruik in de fabriek of korrelverkoop.
Pelletiseer apart verzameld HDPE-spuitgietmaalgoed, met controle op smeltvloei en taaiheid van het eindproduct.
Evalueer aanloopverliezen en maatafkeur op polymeertype, vocht, additieven en oppervlakte-eisen.
Houd materialen van verschillende opdrachtgevers strikt gescheiden en consolideer mermas tot traceerbare korrelpartijen.
Referentieconfiguraties van de bestaande zes-modellenreeks. Werkelijke capaciteit en randapparatuur worden na materiaalproeven vastgelegd.
| Model | Snijmethode | Zeefwisselaar | Schroefdiameter & L/D | Motorvermogen | Capaciteit |
|---|---|---|---|---|---|
| SJ85-100 | Strengsnijder (waterbad) | Plaatzeefwisselaar | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/u |
| SJ100-120 | Strengsnijder (waterbad) | Plaatzeefwisselaar | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/u |
| SJ130-150 | Strengsnijder (waterbad) | Kolomzeefwisselaar | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/u |
| SJ150-160 | Streng / Waterring | Kolomzeefwisselaar | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/u |
| SJ160-180 | Waterringkopgravure | Automatische zeefwisselaar | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/u |
| SJ180-200 | Waterringkopgravure | Automatische zeefwisselaar | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1.200 kg/u |
De feitelijke capaciteit hangt af van hars, korrelgrootte, stortgewicht, vocht, zeefkeuze en korreleisen. Motorvermogens zijn referentiewaarden van de hoofdmachine. Schroeven en snijsystemen worden projectspecifiek ontworpen.
Verstrek een representatief materiaalmonster en de kwaliteitseisen van het ontvangende spuitgietproces.
Geef PP, HDPE, ABS of PS, type, kleur en eventuele vulstoffen op. Vermeld of het aanspuitingen, kanalen, afkeurdelen of aangekocht maalgoed betreft.
Deel korrelafmeting, stortgewicht, vochtgehalte en aanwezigheid van metaal of etiketten. Beschrijf bestaande molen en droger.
Vermeld kg afval per ploeg, geplande draaiuren, beschikbare vloeroppervlakte en netaansluiting. Dimensioneer op reële doorzet.
Specificeer smeltindex (MFI), kleur, vocht en toelaatbare verontreiniging. Bepaal matrijsbeproevingen en het beoogde mengpercentage.
Kies de route die voldoet aan de vormdeeleisen met beheersbare verwerkingskosten en minimale thermische belasting.
| Beslissingsfactor | Direct Maalgoed Hergebruik | Repeletiserings-Route |
|---|---|---|
| Zuiver afval van bekend type | Vaak geschikt na gelijkmatige vermaling, ontstoffing, droging en vrijgave in proefspuitgieting. | Waardevol wanneer korrelvorm, batchhomogeniteit of afnemereisen een extra extrusiestap verantwoorden. |
| Korrelvorm & invoergedrag | Onregelmatige vorm, stofdeeltjes en risico op brugvorming in materiaaltrechters. | Gekalibreerde korrels zorgen voor een stabiele invoer en constante dosering op de spuitgietmachine. |
| Vaste restverontreinigingen | Vereist een foutloze voorsortering; bij direct hergebruik vindt geen smeltfiltratie plaats. | Voegt smeltfiltratie met fijne zeven toe; vereist desalniettemin metaalvrij voedingsmateriaal. |
| Thermische belasting & kosten | Voorkomt een extra extrusiewarmtecyclus, maar eist strenge scheiding en productcontrole. | Vergt energie en investering; mechanische eigenschappen en percentage recyclaat moeten worden gekwalificeerd. |
Ja. Zuivere aanspuitingen van PP, HDPE, ABS of PS kunnen uitstekend worden geëxtrudeerd en gepelletiseerd. Maal grote delen voor, verwijder vreemde delen en stem droging, filtratie en korreleisen af op de specifieke kunststof.
De keuze hangt af van materiaaltype, doelcapaciteit, vervuiling, uitvoermaat en vervolgproces. Rumtoo kijkt ook naar vocht, stortdichtheid, invoervorm, verwachte slijtage, veiligheidsrisico en automatiseringsniveau voordat een configuratie wordt aanbevolen. Zo sluiten rotor, zeef, aandrijving en downstream-stap beter op elkaar aan. Bij twijfel wordt een test met echt materiaal gebruikt om capaciteit en uitvoerkwaliteit te bevestigen.
Nee. Houd deze polymeren strikt gescheiden per type. Een pelletiseerlijn scheidt geen gemengde gesmolten polymeren en kan van een mengstroom geen stabiel spuitgietmateriaal maken.
Nee, de extruder vereist voorgemalen, doseerbaar maalgoed. Verwijder metalen inzetstukken vóór vermaling. Zware opstartbrokken vergen speciale zware shredders en controle op thermische verbranding.
Dit hangt af van het ABS-type, opslagomstandigheden en gemeten vocht. Vacuümontgassing op de extruder verwijdert restvocht, maar vervangt bij hygroscopisch materiaal geen grondige voorontvochtiging.
Het aantal trappen hangt af van ontgassing, vluchtige stoffen, zeefwensen en vereiste zuiverheid. Een tweede trap biedt extra flexibiliteit, maar brengt meer machinekosten en warmtebelasting met zich mee. Dit blijkt uit beproeving.
Streng- of waterringsnijden wordt gekozen op basis van viscositeit, capaciteit en bediening. Plaat-, kolom- of continue zeefwisselaars sluiten aan op de vervuilingsgraad en toelaatbare zeefwisseltijden.
Het aandeel hangt af van de historiek van het maalgoed en de mechanische eisen van het product. Meet MFI, slagvastheid en maattoleranties. Bepaal het percentage in proefspuitgietingen; pelletiseren herstelt gedegradeerde kunststof niet naar maagdelijke toestand.
Stuur polymeertype, foto’s, korrelgrootte, dagvolume en gewenste toepassing. Wij beoordelen voorbereiding, extrusie, filtratie en de nodige proeven om uw korrels te kwalificeren.