Galhos e Canais de Injeção
Triture canais frios e galhos de injeção de produções controladas. Avalie a peletização quando necessitar de filtração do fundido ou dosagem mais uniforme.
Produtos e soluções
Apenas produtos e soluçõesNenhum produto ou solução correspondente foi encontrado.
Reciclagem de Moídos e Resíduos de Injeção
Transforme canais de injeção, galhos e peças com defeito em grânulos qualificados para reutilização ou venda. Configure extrusão, filtração de fundido e corte por espaguete ou anel de água para moídos selecionados de PP, HDPE, ABS ou PS.
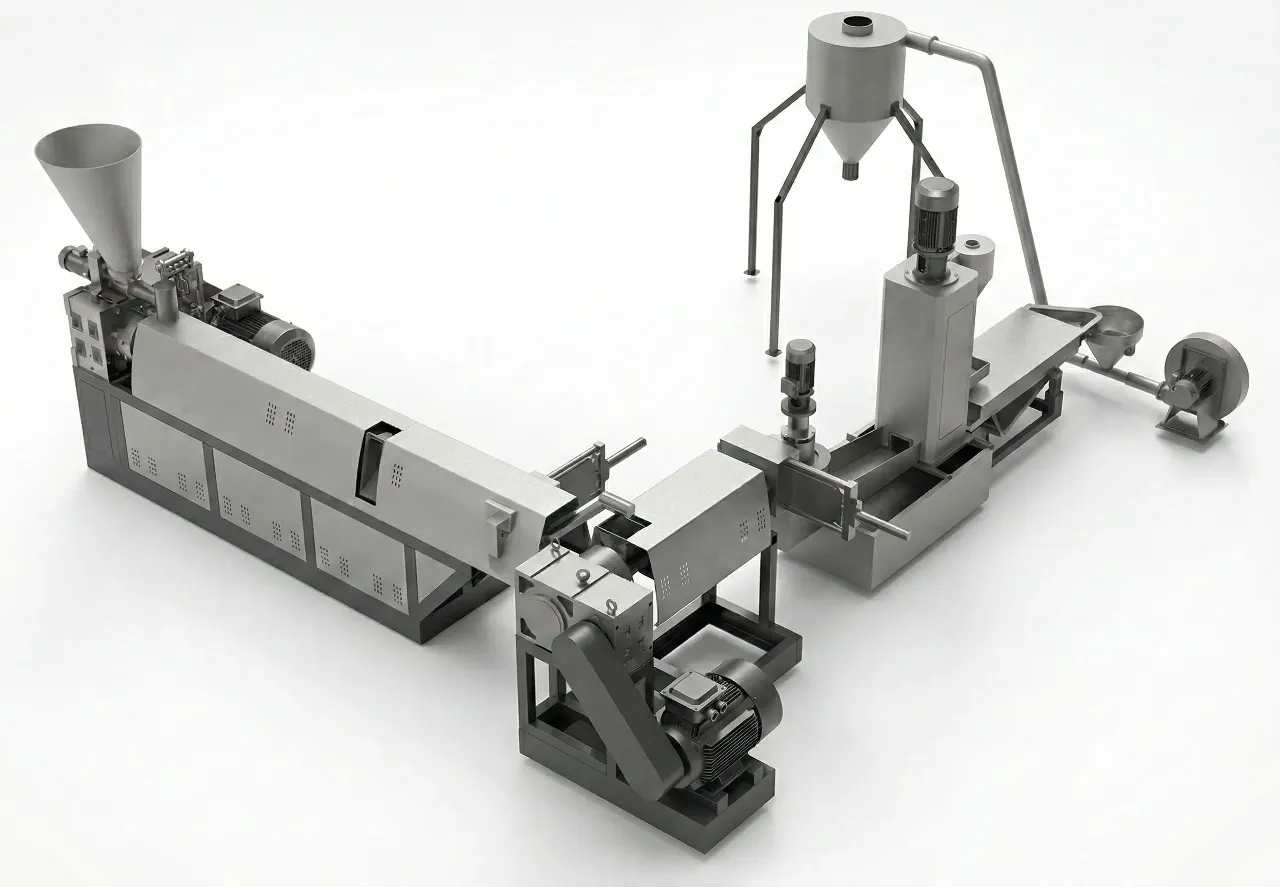
Mantenha identificáveis os tipos de resina e lotes de produção desde a máquina de injeção até o ensaque de grânulos.
Triture canais frios e galhos de injeção de produções controladas. Avalie a peletização quando necessitar de filtração do fundido ou dosagem mais uniforme.
Prepare peças incompletas, com desvios dimensionais e descartes de ajuste. Remova insertos metálicos, adesivos e partes incompatíveis antes de moer.
Processe lotes segregados provenientes de várias injetoras. Adapte a alimentação à granulometria e conserve o histórico de resina e cor.
A linha processa moído termoplástico preparado. Peças inteiras e conjuntos montados necessitam de preparação prévia.
| Matéria-Prima | Preparação Necessária | Pontos a Confirmar |
|---|---|---|
| Galhos e canais de PP ou HDPE | Moer, retirar impurezas e manter os graus de resina segregados. | Granulometria, densidade aparente, índice de fluidez (MFI) e destino do grânulo. |
| Moído de produção de ABS ou PS | Separar por tipo e cor; avaliar umidade e necessidade de secagem prévia. | Condições de desumidificação e extrusão, aspecto estético e resistência da peça. |
| Peças rejeitadas com insertos ou etiquetas | Remover metais e fixações, reduzindo para uma granulometria homogênea. | Contaminação residual e sistema trocador de telas adequado. |
| Rejeitos com cargas, tinta ou multimaterial | Identificar cargas minerais, tintas e cada polímero; fornecer amostras separadas. | Processabilidade, desgaste de rosca e escoamento comercial antes de especificar o equipamento. |
Fundir e filtrar não separa misturas de polímeros nem reverte resina termicamente degradada. Lavagem e secagem são requisitos prévios; a peletizadora não faz triagem nem lavagem.
Defina primeiro a resina e a qualidade do lote; em seguida ajuste alimentação, desgaseificação e corte.
Elimine contaminantes, moa peças volumosas e desumidifique conforme a resina. Selecione funil e alimentação para a granulometria e densidade reais.
A rosca da extrusora plastifica o moído. Ajuste o perfil térmico e a desgaseificação a vácuo à resina, umidade e voláteis.
Escolha trocador de telas de placa, coluna ou contínuo conforme o nível de sujeira e paradas toleradas. Defina a malha em testes práticos.
Forme os grânulos por corte em espaguete ou na cabeça por anel de água, resfrie, seque e peneire. Colete amostras do lote antes do reuso.
O objetivo é obter um lote de grânulos certificado que as injetoras possam dosar com estabilidade operacional.
Grânulos calibrados evitam pontes e flutuações de dosagem típicas de moídos irregulares. Valide o fluxo em funis e carregadores.
A filtração no fundido retém partículas sólidas dentro da malha escolhida. Estabeleça trocas de tela em função do nível de impurezas medido.
Registre tipo, cor, cargas e histórico térmico. Confirme a proporção de mistura admissível por meio de injeção em peças reais.
Examine o layout da linha considerando os controles de qualidade e o preparo de materiais do seu processo.
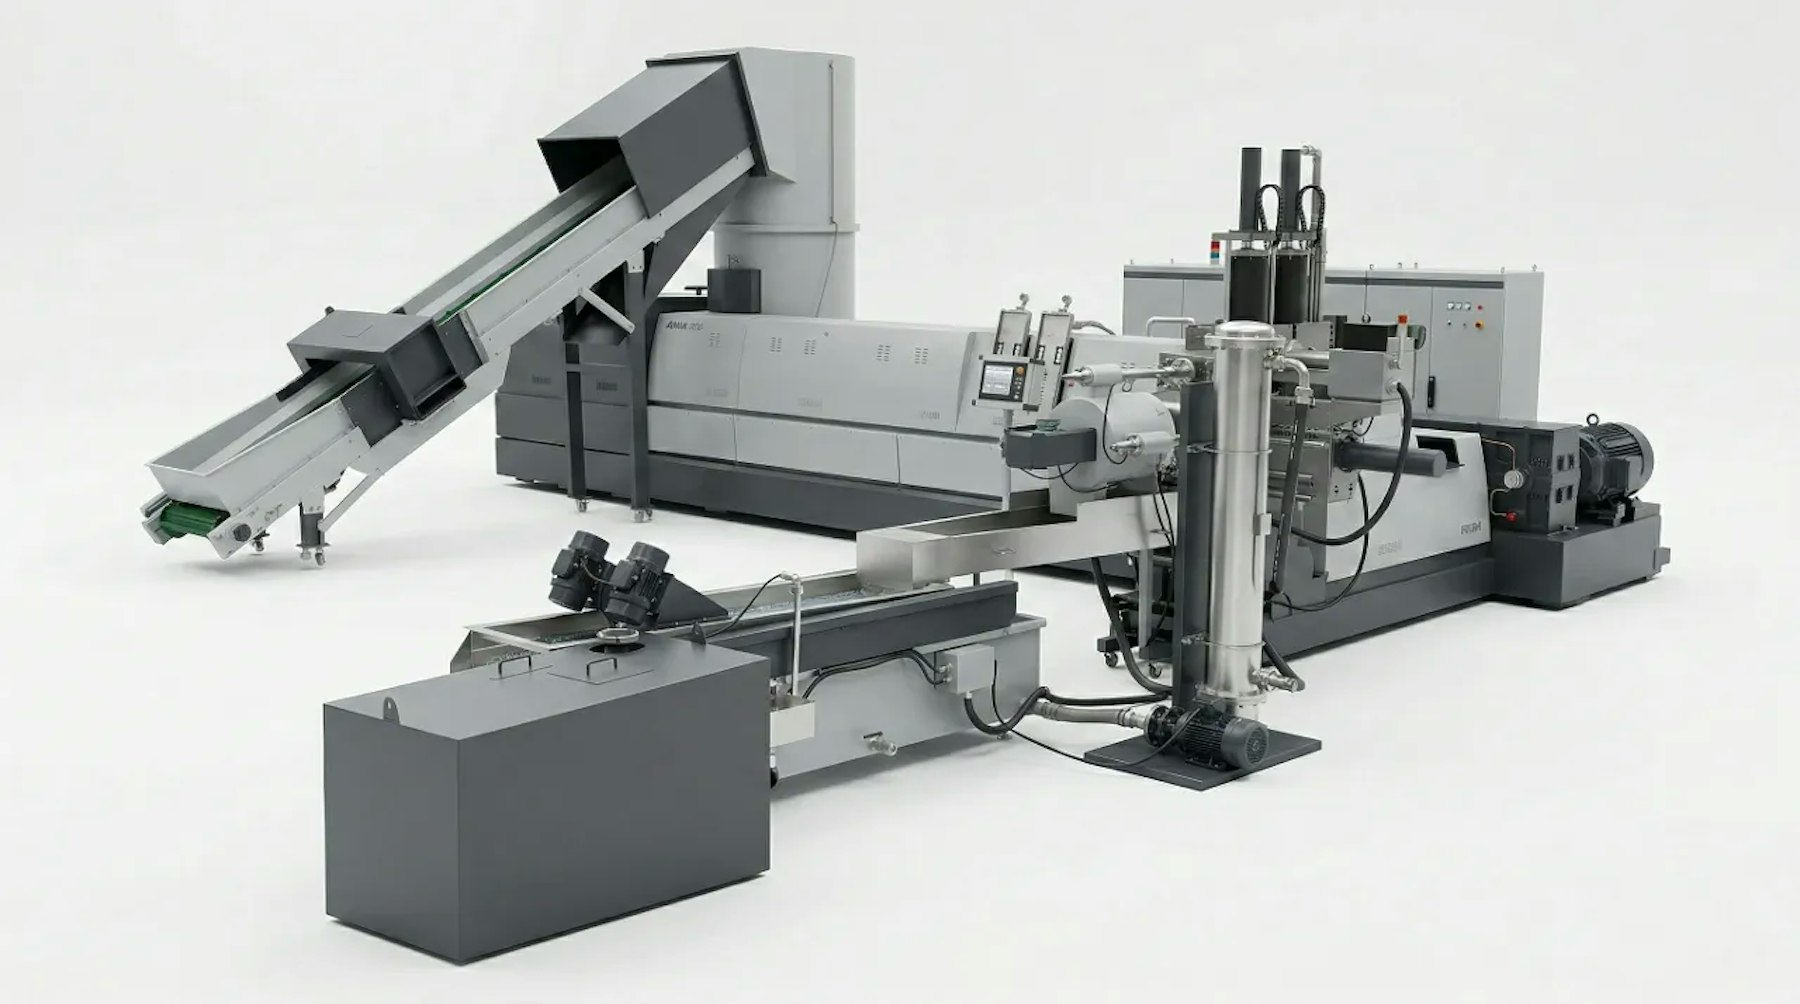
Selecione rosca, desgaseificação, filtração e corte de acordo com o moído preparado. Avalie a necessidade de um segundo estágio cascata.
A peneira vibratória classifica os grânulos após o corte. Ajuste limites para formato de grânulo, pó e umidade residual.
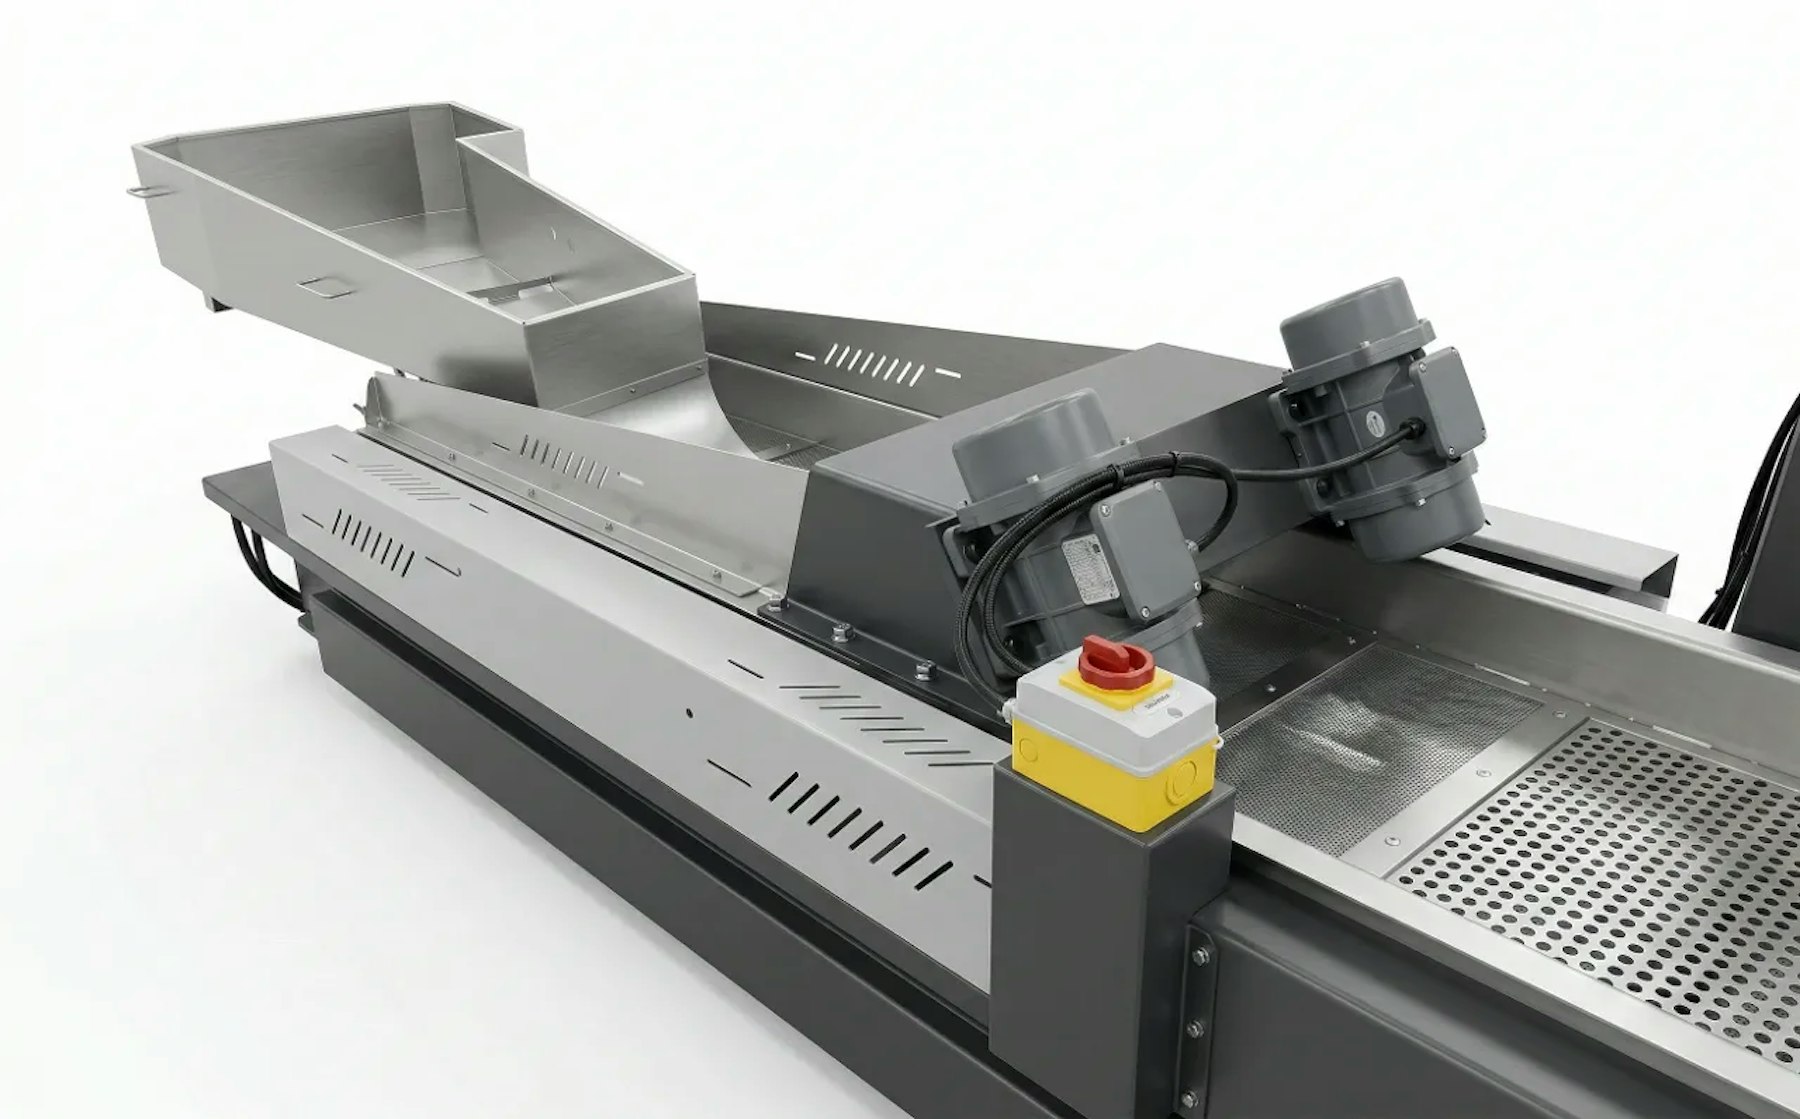
Assista à demonstração do equipamento e depois avalie conosco a alimentação e o tratamento do fundido para os seus resíduos.
Cada caso requer matéria-prima identificada e especificação confirmada para o produto injetado final.
Prepare galhos e peças rejeitadas de potes e tampas de PP para ciclo fechado na fábrica ou venda como grânulo reciclado homologado.
Peletize moídos de injeção de HDPE coletados separadamente, monitorando índice de fluidez e resistência mecânica no produto final.
Avalie mermas de ajuste e peças rejeitadas segundo tipo de resina, umidade, aditivos e acabamento estético.
Mantenha separados os materiais de clientes enquanto consolida sobras em lotes rastreáveis de grânulos.
Configurações de referência da série de seis modelos. Capacidade por resina e periféricos são confirmados após ensaios com material.
| Modelo | Método de Corte | Trocador de Tela | Diâmetro Rosca & L/D | Potência do Motor | Capacidade de Produção |
|---|---|---|---|---|---|
| SJ85-100 | Corte por espaguete (água) | Trocador de placa | 85 mm (L/D 28-33:1) / 100 mm (L/D 10:1) | 55-75 kW | 100-200 kg/h |
| SJ100-120 | Corte por espaguete (água) | Trocador de placa | 100 mm (L/D 28-33:1) / 120 mm (L/D 10:1) | 90-110 kW | 200-350 kg/h |
| SJ130-150 | Corte por espaguete (água) | Trocador de coluna | 130 mm (L/D 28-33:1) / 150 mm (L/D 10-12:1) | 132-160 kW | 400-550 kg/h |
| SJ150-160 | Espaguete / Anel de água | Trocador de coluna | 150 mm (L/D 28-33:1) / 160 mm (L/D 12:1) | 185-200 kW | 500-650 kg/h |
| SJ160-180 | Corte na cabeça por anel de água | Trocador automático | 160 mm (L/D 28-33:1) / 180 mm (L/D 12:1) | 220-250 kW | 700-900 kg/h |
| SJ180-200 | Corte na cabeça por anel de água | Trocador automático | 180 mm (L/D 28-33:1) / 200 mm (L/D 12:1) | 280-315 kW | 900-1.200 kg/h |
O rendimento real depende da resina, granulometria do moído, densidade aparente, umidade, filtração e exigências do grânulo. As potências indicadas são de placa nominal. Roscas, corte e periféricos são definidos para cada projeto.
Forneça uma amostra representativa do resíduo e as especificações exigidas para a peça moldada.
Indique PP, HDPE, ABS ou PS, grau exato, cor e presença de carga. Especifique se são galhos, canais, peças defeituosas ou moído adquirido.
Informe tamanho de partícula, densidade aparente, umidade e presença de insertos metálicos ou etiquetas. Descreva moinho e secador existentes.
Informe kg por turno, horas programadas de operação, área disponível e energia. Dimensione a linha para o volume real a ser processado.
Especifique faixa de MFI, aspecto visual, umidade e limites de contaminantes. Defina os ensaios de peça e o percentual de mistura visado.
Escolha a rota que atenda às exigências da peça moldada com custo operacional e histórico térmico aceitáveis.
| Critério de Decisão | Reutilização Direta de Moído | Rota de Repeletização |
|---|---|---|
| Resíduos limpos de grau conhecido | Geralmente aptos após moagem uniforme, despoeiramento, secagem e validação de dosagem. | Vantajoso quando geometria de grânulo, homogeneidade do lote ou comprador exigem etapa térmica extra. |
| Formato das partículas & alimentação | Formato irregular, presença de finos e risco de pontes nos alimentadores da injetora. | Grânulos regulares asseguram alimentação fluida e dosagem volumétrica/gravimétrica precisa. |
| Contaminação sólida residual | Requer triagem prévia impecável; o reuso direto não adiciona filtração de polímero fundido. | Incorpora filtração com malhas finas; requer contudo alimentação isenta de fragmentos metálicos. |
| Histórico térmico & custos | Evita ciclo térmico adicional de extrusão, mas exige rigorosa rastreabilidade e controle de peças. | Consome energia e investimento; requer qualificação mecânica da peça e do teor de reciclado. |
Sim. Galhos e canais de graus identificados de PP, HDPE, ABS ou PS podem ser extrudados e peletizados. Triture peças grandes, elimine corpos estranhos e confira exigências de secagem, filtração e reuso para cada resina.
Nem sempre. Moído limpo e homogêneo pode ser reintroduzido diretamente após validação da taxa de mistura. A peletização compensa quando se exige filtração do fundido, alimentação sem pó ou venda a terceiros.
Não. Mantenha essas resinas estritamente separadas por tipo. Uma extrusora de peletização não separa polímeros fundidos e não transforma uma mistura aleatória em resina apta para peças técnicas.
Não, a extrusora necessita de alimentação moída e calibrada. Remova insertos metálicos das peças antes da moagem. Purgas exigem moinhos pesados dedicados e confirmação de que o polímero não sofreu queima.
A necessidade de secagem depende do tipo de ABS, estocagem e umidade medida. A desgaseificação a vácuo ajuda na remoção de voláteis e umidade residual, mas não substitui a secagem prévia se a resina estiver saturada.
O número de estágios é definido por umidade, voláteis, nível de filtração e pureza exigida no grânulo. Uma segunda etapa dá mais margem para desgaseificação e telas finas, mas gera custo e esforço térmico adicionais. Define-se por ensaios.
Corte por espaguete (strand) ou na cabeça por anel de água (water-ring) varia com a viscosidade, volume e manuseio. Escolha trocador de placas, pistão ou contínuo conforme o nível de sujeira e paradas toleradas.
A porcentagem depende do histórico da matéria-prima, formulação e exigências da peça. Meça MFI, resistência a impacto e estabilidade dimensional. Estabeleça a taxa de dosagem por testes práticos; a peletização não restaura resina degradada a virgem.
Envie tipo de resina, fotos, granulometria do moído, volume diário e uso pretendido. Avaliamos preparação, extrusão, filtração e os testes necessários para qualificar os grânulos.