Bordes de Línea de Film
Recolecte bordes limpios de BOPP por grado de film. Especifique la tasa de residuo y el método de recolección antes de dimensionar una línea de reciclaje offline o plantear una alimentación integrada.
Productos y soluciones
Solo productos y solucionesNo se encontraron productos o soluciones.
Reciclaje de Mermas de Producción BOPP
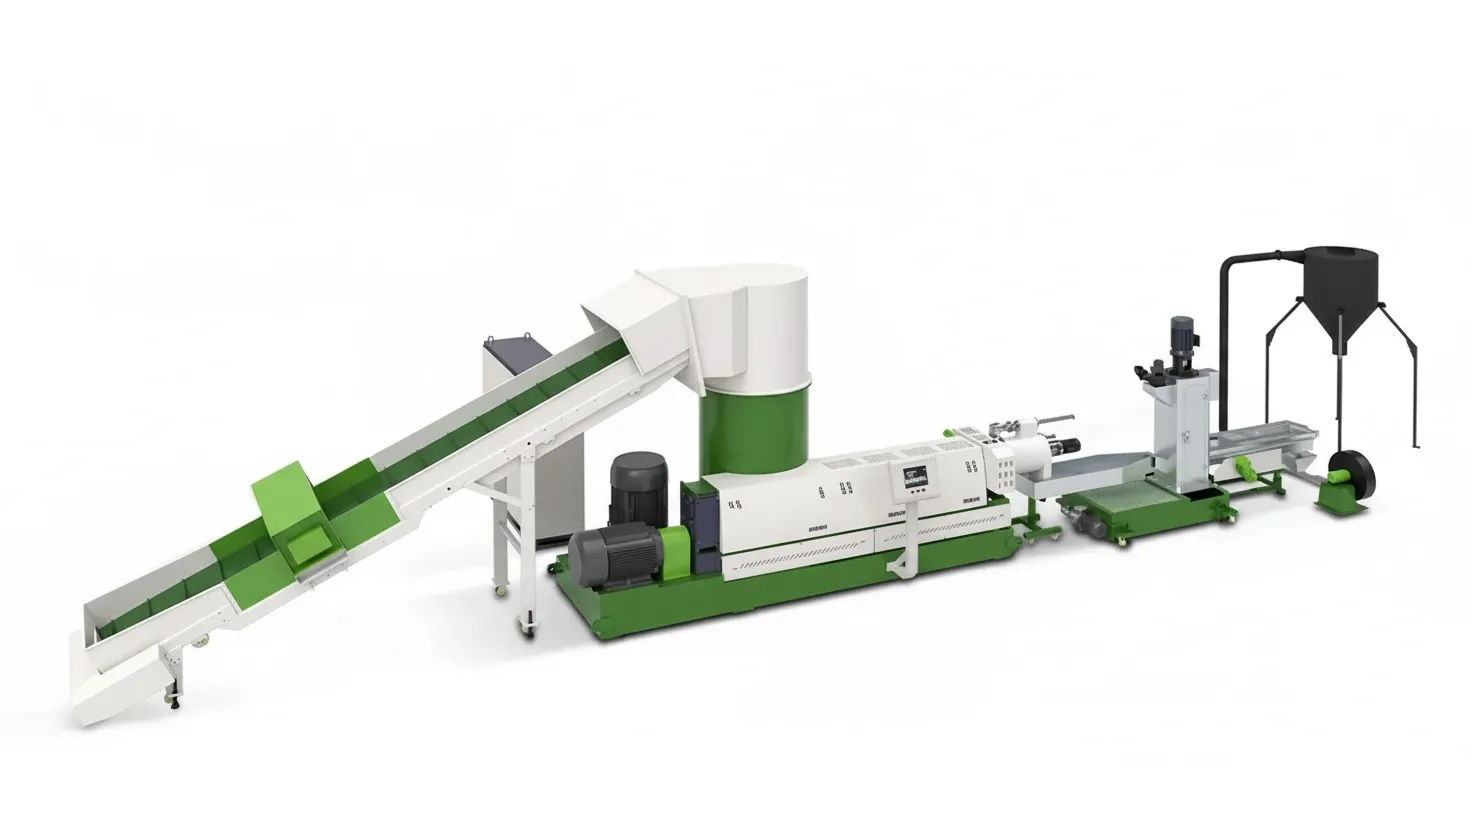
Recupere bordes de film BOPP, recortes de corte y bobinas rechazadas de la fabricación de film y transformación de embalaje. Combine compactador de corte, extrusión, desgasificación y peletizado por anillo de agua para preparar residuo de polipropileno clasificado para ensayos de reutilización o venta como pellets reciclados.
Comience por el origen y la forma del material, y luego seleccione el sistema de alimentación y tratamiento de fundido.
Recolecte bordes limpios de BOPP por grado de film. Especifique la tasa de residuo y el método de recolección antes de dimensionar una línea de reciclaje offline o plantear una alimentación integrada.
Recupere tiras sueltas y sobrantes de operaciones de conversión. Mantenga el material sin imprimir separado de lotes impresos, recubiertos o laminados.
Prepare rollos fuera de norma y extremos de bobina para una alimentación controlada. Indique dimensiones de bobina y tipo de mandril para definir el desbobinado o la reducción de tamaño.
BOPP significa polipropileno biorientado. Identifique la estructura completa del film, no solo la capa superficial.
| Flujo de Residuos | Preparación | Enfoque de Configuración |
|---|---|---|
| Bordes de BOPP limpios y sin imprimir | Separar por grado, color y lote de producción; retirar materiales extraños. | Alimentación estable al compactador y filtración de fundido adaptadas a la reutilización de PP prevista. |
| Bobinas de BOPP fuera de norma y restos de rollo | Retirar mandriles, cintas y etiquetas; definir cómo se desbobinará o triturará el film. | Equipos de alimentación dimensionados para las medidas de bobina y el rendimiento por lote requerido. |
| BOPP impreso, recubierto o metalizado | Mantener separado del film transparente y aportar muestras representativas. | Evaluar desgasificación, filtración, olor, color y límites de residuos mediante ensayos. |
| BOPP/PE u otros films laminados | Identificar cada capa de polímero, adhesivo y recubrimiento antes de la evaluación. | Confirmar idoneidad del proceso y salida comercial para la mezcla; no asumir salida de PP puro. |
La línea de peletizado procesa residuo preparado. El lavado, la preparación de bobinas y la conexión directa a una línea de extrusión de film son requisitos de proyecto independientes, no funciones estándar de cada equipo.
El proceso fundamental se mantiene; la alimentación, los parámetros operativos y la filtración responden al lote específico.
Identifique el grado de film y retire mandriles, etiquetas, cintas y objetos extraños. Dosifique el scrap suelto preparado al compactador; defina el manejo de rollos por separado.
El compactador de corte reduce el tamaño del film e incrementa la densidad aparente para alimentar de forma continua y estable el husillo de extrusión.
Funda el film preparado, aplique desgasificación al vacío para eliminar humedad y volátiles, y filtre contaminantes sólidos con la malla seleccionada.
El corte en cabeza por anillo de agua forma pellets para su enfriamiento, secado y ensacado. Muestree cada lote antes de liberarlo para reutilización o venta.
Una recolección ordenada y una especificación clara del pellet aportan seguridad a la selección del equipo.
La compactación acondiciona tiras y recortes de baja densidad aparente antes de la extrusión. Los ensayos de alimentación fijan un rendimiento práctico para su material.
Separe lotes transparentes, impresos y recubiertos en origen. Esto preserva las opciones de color, formulación y aplicación del pellet.
Seleccione desgasificación y filtración según humedad, carga de tinta y criterios de aceptación del pellet. Evite elegir una línea basándose únicamente en el rendimiento nominal.
Examine la disposición técnica del equipo y valide la aceptación del pellet utilizando una muestra de su propio material.
El compactador de corte, la sección de extrusión, la filtración y el peletizado por anillo de agua componen el núcleo del sistema de reciclaje de BOPP.
La configuracion final se adapta al material, la capacidad objetivo, la contaminacion y las exigencias del proceso posterior. Rumtoo revisa alimentacion, tamano de salida, automatizacion, seguridad y mantenimiento antes de cerrar el modelo.
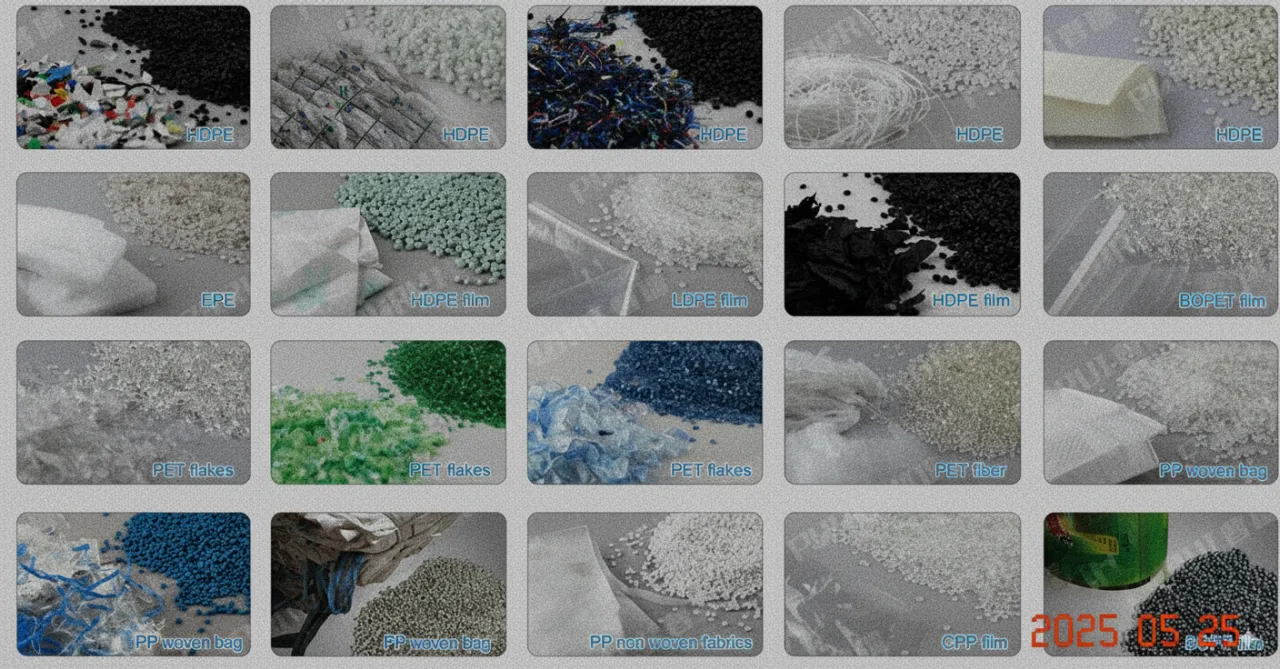
Aplique un plan de recolección y reciclaje exclusivo para cada flujo de mermas de producción.
Recicle bordes clasificados y film fuera de especificación. Evalúe el PP reciclado para formulaciones y pruebas en línea.
Agrupe tiras estrechas, remanentes de bobina y rollos rechazados según la estructura del film antes de prepararlos para peletizar.
Evalúe los descartes de impresión y mermas de conversión según la composición de tintas, recubrimientos y laminaciones.
Elabore lotes trazables a partir de fuentes fabriles conocidas y acuerde la especificación del pellet con el cliente final.
Gama de modelos existente. Potencia de motor y equipos auxiliares se definen tras las pruebas de material.
| Modelo | Diámetro de Husillo | Relación L/D | Potencia de Motor | Capacidad de Producción |
|---|---|---|---|---|
| ML95 | 95 mm | 30:1 / 32:1 | Según proyecto | 300-450 kg/h |
| ML110 | 110 mm | 30:1 / 32:1 | Según proyecto | 450-650 kg/h |
| ML130 | 130 mm | 30:1 / 32:1 | Según proyecto | 650-900 kg/h |
| ML160 | 160 mm | 30:1 / 32:1 | Según proyecto | 900-1.100 kg/h |
Las capacidades indicadas son rangos de referencia. El rendimiento real depende de la forma del film, densidad aparente, grado, humedad, recubrimientos, filtración y calidad de pellet requerida. La manipulación de bobinas y la integración en línea se cotizan por separado.
Una muestra representativa y datos de producción son mucho más útiles que una cifra aislada de capacidad de máquina.
Indique grados de PP, espesor, cobertura de impresión, recubrimientos y capas de laminación. Incluya humedad, condiciones de almacenamiento y fotos representativas.
Describa si son bordes sueltos, tiras recolectadas o bobinas. Comparta medidas de rollos, volumen por turno, horas de trabajo y objetivo en kg/h.
Indique superficie disponible, acometidas y método de recogida. Aclare si el reciclaje será offline o requiere conexión especial a la línea de film.
Identifique el proceso de reutilización o comprador, rango de MFI, límites de color y contaminación, y cualquier prueba de mezcla con resina virgen.
Emplee el mismo residuo representativo para las pruebas de extrusión y la posterior evaluación industrial.
| Comprobación | Qué Evaluar | Por Qué es Determinante |
|---|---|---|
| Índice de fluidez (MFI) | Medir la fluidez del PP reciclado bajo condiciones de ensayo acordadas. | Ayuda a determinar la idoneidad para el proceso receptor y la formulación. |
| Geles y contaminación sólida | Inspeccionar muestras de pellet y, si procede, un film de prueba en busca de geles y motas. | Un pellet visualmente uniforme no garantiza por sí solo la calidad óptica de un film. |
| Color y olor | Comparar lotes transparentes, impresos y recubiertos frente a la especificación pactada. | La desgasificación y filtración no garantizan decoloración ni eliminación total de olores. |
| Comportamiento en transformación aval | Probar la aplicación de reutilización y el porcentaje de mezcla previsto con los pellets de ensayo. | Permite confirmar las propiedades reales de la pieza antes de planificar un retorno rutinario del material. |
Sí. Los recortes de film BOPP clasificados pueden compactarse, fundirse, filtrarse y peletizarse para aplicaciones seleccionadas de PP. El grado de film, los aditivos y el nivel de impurezas definen las propiedades del pellet y sus posibles destinos de reutilización.
Las bobinas precisan un método acordado de preparación y alimentación. Proporcione ancho, diámetro, peso y tipo de mandril de la bobina para proyectar el desbobinado o triturado previo. Deben retirarse mandriles y cuerpos extraños; la alimentación de rollos enteros no forma parte de la línea básica.
El material de producción limpio, seco y separado en origen resulta apto para el peletizado directo tras su preparación física. Si presenta suciedad, etiquetas, humedad u otros contaminantes, puede requerir lavado y secado previos. Se recomienda verificarlo mediante muestras representativas.
Estos materiales demandan un estudio específico de las tintas, barnices, adhesivos y capas poliméricas presentes. La desgasificación aminora los volátiles y la filtración retiene sólidos, pero no garantizan la descoloración total ni la separación de polímeros laminados. La viabilidad se valida mediante ensayos prácticos.
La reutilización depende de la formulación del film y las tolerancias ópticas. Es imprescindible medir MFI, presencia de geles, color y procesabilidad en film para determinar el porcentaje de mezcla viable. La peletización por sí sola no asegura el cumplimiento de requerimientos estrictos de envasado.
Esta página describe un sistema de peletizado para residuos fabriles preparados. La captación continua directa de bordes en máquina o la sincronización automática con la línea de film conllevan un desarrollo de ingeniería específico. Comparta velocidad de línea, kg/h de bordes y layout disponible para estudiar dicha integración.
El BOPP es polipropileno, mientras que el film estirable es habitualmente polietileno. Ambos polímeros deben segregarse y procesarse bajo condiciones térmicas y parámetros de aceptación propios. La línea para film de embalaje PE se enfoca en film estirable, recortes de bolsas y film de paletizado.
Considere el volumen de residuo por turno, las horas de trabajo previstas, la forma del material y la calidad buscada en el pellet. Los modelos estándar cubren capacidades de referencia entre 300 y 1.100 kg/h; confirme la producción alcanzable con su film y filtración elegida antes de congelar el diseño.
Sí. Todos los motores, armarios eléctricos y paneles de control se adaptan a la red eléctrica industrial de su país, incluidos trifásica de 208V, 220V, 380V, 400V, 415V, 440V, 460V o 480V a 50Hz o 60Hz. Utilizamos componentes de primeras marcas como Siemens, Schneider y ABB.
Sí. Cada máquina pasa por una prueba de funcionamiento en seco y bajo carga en fábrica antes del embalaje. Los clientes pueden enviar muestras de material para ensayos de trituración o procesado, y proporcionamos vídeos de inspección en alta definición antes del despacho.
Suministramos planos de cimentación, diagramas eléctricos y manuales de operación detallados. Para líneas completas, nuestros ingenieros pueden desplazarse a su planta para supervisar el montaje, puesta en marcha y formación, con soporte remoto 24/7.
Ofrecemos una garantía de 12 meses para componentes estructurales y mecánicos. Las piezas de desgaste crítico (cuchillas, cribas, retenes, resistencias) se mantienen en stock permanente y se envían por mensajería aérea urgente (DHL/FedEx) en 48 horas.
Rumtoo valida los parametros con sus muestras para recomendar una solucion realista de produccion. La seleccion no se basa solo en kW, sino en comportamiento del material, horas de trabajo, calidad esperada y restricciones del sitio.