Reciclaje de Envases Alimentarios y Plásticos Recubiertos

Sistemas de Lavado en Caliente y Decapado de Pintura de Plásticos

Configure una línea de lavado en caliente para envases plásticos de alimentos usados, o un sistema de decapado y lavado para piezas plásticas pintadas. Cada línea combina el tratamiento térmico o mecánico adecuado con lavado por fricción, separación por densidad, enjuague y secado.

  • Lavado en caliente para envases de comida en PP y bandejas de PET clasificadas
  • Decapado mecánico de pintura para piezas plásticas seleccionadas con recubrimiento
  • Parámetros de lavado y objetivos de pureza validados mediante ensayos con muestras
Ver Flujo de Proceso
Desplazar
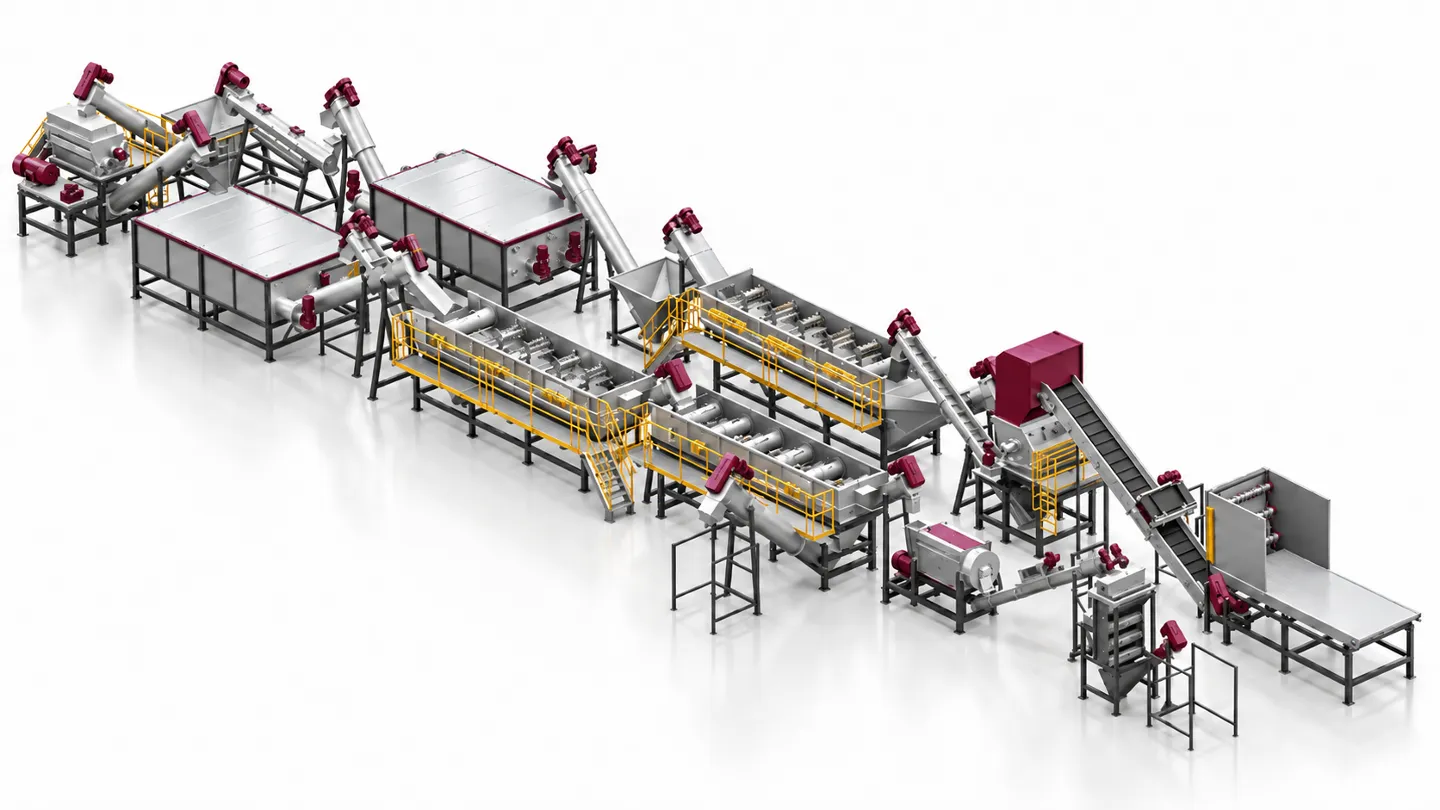
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Lavado en caliente para envases de comida en PP y bandejas de PET clasificadas
  • Decapado mecánico de pintura para piezas plásticas seleccionadas con recubrimiento
  • Parámetros de lavado y objetivos de pureza validados mediante ensayos con muestras

Elija la Ruta de Lavado Correcta para Sus Plásticos

Los restos de comida grasienta y los recubrimientos de pintura exigen tecnologías distintas. Comience definiendo el polímero, el tipo de contaminación y el producto final reciclado deseado.

Materia Prima EntranteRuta de LimpiezaPunto Clave de Diseño
Envases y fiambreras de polipropileno (PP) para comidaPre-limpieza, trituración, lavado en caliente, lavado por fricción y enjuaguesCarga de grasas y aceites, etiquetas, química de lavado y control de la fracción flotante de PP
Bandejas termoformadas y envases de PET clasificadosLavado en caliente específico para PET, lavado por fricción, separación por densidad y secadoEstructura de bandejas, adhesivos de sellado, riesgo multicapa y gestión de la fracción hundida de PET
Piezas plásticas pintadas y piezas moldeadas con recubrimientoDecapado mecánico por atrición, lavado por fricción, enjuagues múltiples y separación de residuosCompatibilidad del polímero base, adherencia de la pintura, generación de finos y pintura residual admisible

El PP y el PET requieren clasificación por separado y recetas de lavado específicas. Envases multicapa, mezclas de resinas o recubrimientos desconocidos precisan ensayos previos con muestras.

De Plásticos Contaminados a Escamas Limpias y Secas

Seleccione el lavado en caliente o el decapado de pintura como módulo de tratamiento central. Los módulos auxiliares acondicionan la alimentación y extraen la suciedad desprendida.

1

Clasificación y Pre-limpieza

Identifique el polímero objetivo y retire metales, plásticos incompatibles y residuos gruesos. Escurra restos de comida y pre-lave recipientes muy sucios para aliviar la carga del circuito de lavado principal.

2

Trituración a Tamaño Controlado

Reduzca los envases o piezas preparadas a escamas uniformes. Ajuste la criba y la cuchilla al grosor de pared, a las dimensiones del material y a la superficie de contacto necesaria para el lavado.

3

Lavado en Caliente o Decapado

Aplique lavado térmico con reactivos alcalinos o detergentes para envases grasientos. Para piezas pintadas, aplique un módulo de atrición mecánica validado en pruebas, con aditivos solo si el material lo exige.

4

Lavado por Fricción

La acción mecánica intensiva y el flujo de agua desprenden la grasa residual, restos de etiquetas y escamas de pintura sueltas. La intensidad se gradúa para limpiar sin pulverizar el plástico en micro-finos.

5

Separación por Densidad y Enjuague

Separe por densidad la fracción plástica útil y enjuague en cascada para eliminar la suciedad disuelta y los químicos. Clarifique el agua de recirculación para evitar que los contaminantes vuelvan al producto.

6

Deshidratado, Secado y Control

Centrifugue las escamas y aplique secado térmico según las exigencias de almacenamiento o extrusión. Compruebe la limpieza residual, la pureza del polímero y la humedad contra la especificación pactada.

Un Sistema de Lavado Diseñado para Su Contaminación Específica

Recetas de Proceso a Medida de Cada Material

Ajuste temperatura, tiempo de residencia, formulación química e intensidad mecánica. Una receta para fiambreras grasientas y otra para piezas con pintura automotriz se diseñan de manera independiente.

Extracción Continua de Residuos en Todo el Circuito

Integre cribado, sedimentación de lodos, desengrasado y tratamiento del agua junto con los tanques de lavado. Grasas, restos de etiquetas y partículas de pintura deben salir continuamente del proceso.

Líneas Nuevas Llave en Mano o Mejoras Modulares

Instale una línea completa desde alimentación hasta empaque, o incorpore módulos de hot wash o decapado a su planta actual. Puntos de transferencia, controles y vertidos se revisan de forma conjunta.

Desafíos de Limpieza y Soluciones de Ingeniería

Problema

Aceites alimentarios y grasas adheridas permanecen tras un simple lavado en frío.

Solución Rumtoo

Combine calor controlado, química desengrasante y agitación continua, seguidos de fricción enérgica y enjuagues con agua limpia para erradicar grasas y olores.

Problema

La adherencia de la pintura es irregular y una abrasión desmedida destruye el plástico en polvo.

Solución Rumtoo

Ensaye la combinación de pintura y polímero en planta piloto. Calibre la fricción y el tiempo de permanencia para decapar el recubrimiento maximizando el rendimiento en escamas útiles.

Problema

Bandejas mixtas de PP, PET y multicapa producen un material reciclado heterogéneo.

Solución Rumtoo

Separe en origen y conduzca el material a la salida de flotación correcta. Incorpore clasificación óptica o manual cuando la densidad en agua no permita aislar el polímero.

Problema

El agua de recirculación sucia vuelve a impregnar las escamas limpias con contaminantes.

Solución Rumtoo

La configuracion final se adapta al material, la capacidad objetivo, la contaminacion y las exigencias del proceso posterior. Rumtoo revisa alimentacion, tamano de salida, automatizacion, seguridad y mantenimiento antes de cerrar el modelo.

Dos Rutas Aplicativas, Dos Tratamientos Principales

Esta etapa ayuda a estabilizar el flujo, reducir intervenciones del operador y proteger la calidad de salida. Tambien define si se requieren separacion, control de polvo, tratamiento de agua o integracion con equipos aguas abajo.

Línea completa de lavado de plástico instalada en fábrica de reciclaje

Línea de Lavado en Caliente para Envases de Alimentos

Especializada en fiambreras de PP y bandejas de PET postconsumo con restos de comida, salsas y suciedad superficial. Tras el molino, el lavado térmico ablanda las incrustaciones facilitando su eliminación por fricción y enjuague.

  • Envases de comida en PP y bandejas de PET evaluados en campañas separadas
  • Tanque de hot wash con aislamiento térmico y dosificación automática
  • Deshidratación centrífuga y secado térmico adaptados a la siguiente fase
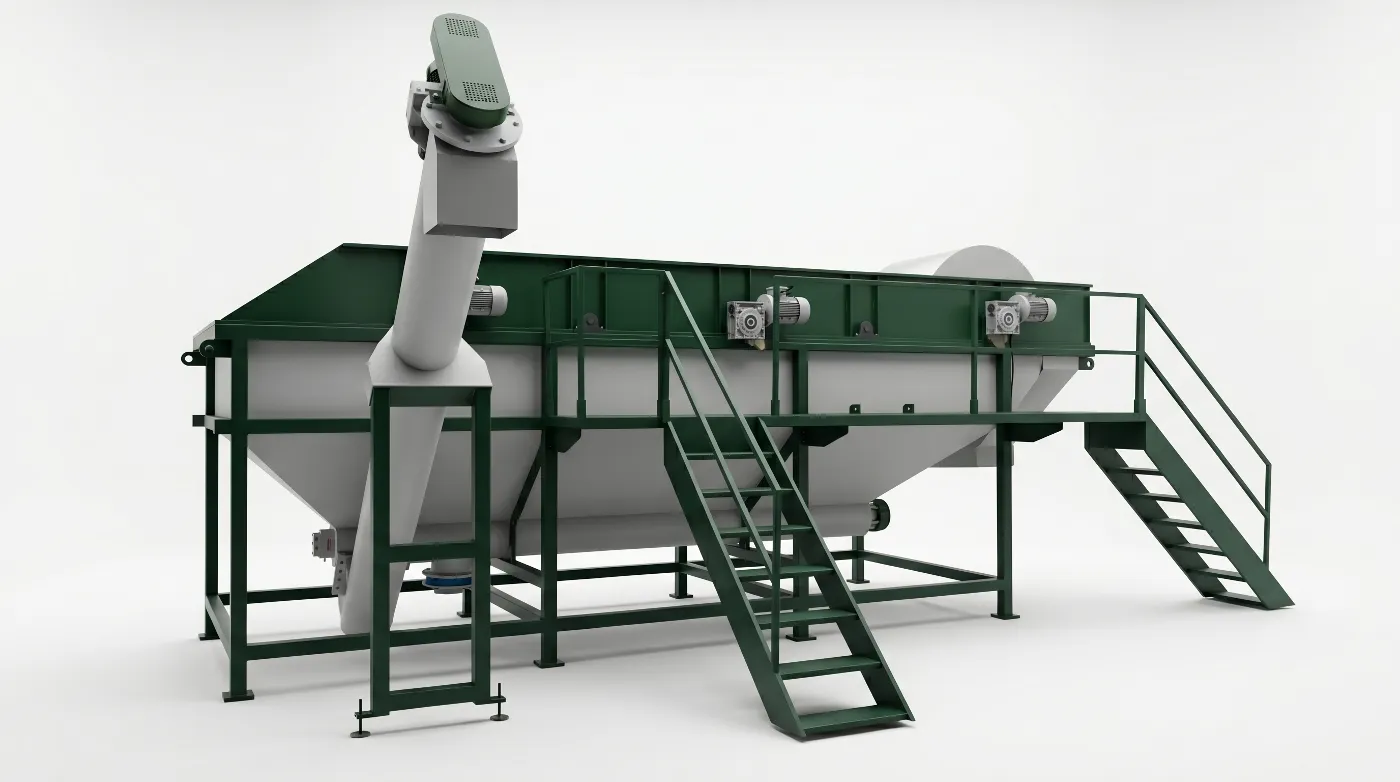
Línea de Decapado de Pintura y Lavado de Plásticos

Para piezas de plástico pintadas (carcasas, piezas automotrices), un módulo de atrición mecánica desgasta el recubrimiento antes de que el lavado por fricción y los enjuagues continuos separen las partículas de pintura sueltas.

  • Pruebas sobre el polímero real, tipo de barniz y tamaño de grano de alimentación
  • Filtrado y separación continua de lodos y partículas de pintura
  • Verificación de pintura residual y aptitud para peletización posterior
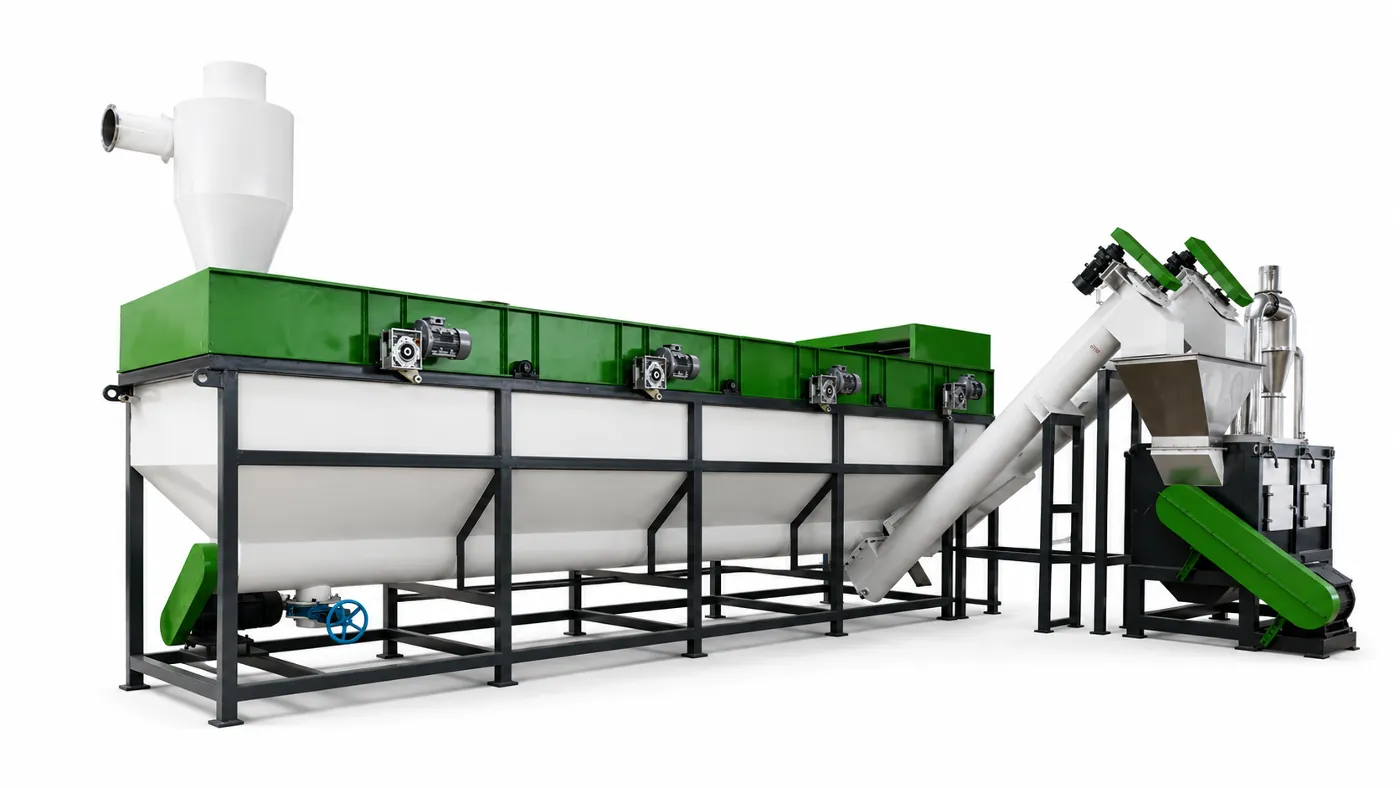
Tanque de flotación y separación por densidad para plásticos PET, PE y PP

Aplicaciones para Envases Alimentarios y Plásticos Pintados

  • Fiambreras y Envases de Comida Rápida en PP

    Cajas de menú y envases de polipropileno con restos grasos, aceites y etiquetas de papel, procesados con lavado en caliente para recuperar PP puro.

  • Bandejas de PET para Alimentos y Termoformados

    Bandejas transparentes o coloreadas de PET. La presencia de termosellados, multicapas y adhesivos se verifica antes de fijar los parámetros.

  • Carcasas Plásticas Pintadas y Piezas Moldeadas

    Componentes de ABS, PP o PS con pintura exterior procedentes de rechazos industriales o electrodomésticos, listos para decapado mecánico.

  • Escamas Pretrituradas y Ampliación de Plantas

    Copos triturados que demandan una limpieza superficial más agresiva. Integración de tanques de hot wash o decapado en líneas ya operativas.

Parámetros de Configuración y Operación

ParámetroCriterio de SelecciónValidación del Proyecto
Capacidad de procesamientoDensidad aparente, tamaño de escama y porcentaje de suciedadKilos/hora de entrada, rendimiento neto limpio y régimen continuo
Temperatura de lavado en calienteRango de referencia 60–90°C para la ruta de envases de comidaPunto de consigna, tiempo de retención y formulación química confirmados con la resina
Intensidad del decapado de pinturaFuerza de adhesión, polímero base y comportamiento a la fricciónPintura residual permitida, necesidad de aditivos, desgaste y generación de finos
Separación por densidadDensidades relativas del polímero objetivo y los contaminantesEl PP flota y el PET se hunde en agua; cargas minerales o multicapas requieren verificación
Enjuague y depuración de aguaGrasas, sólidos en suspensión, restos de pintura y arrastre químicoFases de enjuague, filtración, tratamiento de lamas y aporte de agua limpia
Deshidratación y secadoGeometría de la escama y requisitos del silo de acopio o extrusoraHumedad final garantizada y método acordado de medición
Control, materiales y suministrosMétodo de calefacción (vapor/gas/eléctrico), resistencia química e interfacesPLC unificado, acero inoxidable en contacto con producto, potencia instalada y huella física

El rango térmico es un valor técnico de referencia. El consumo de energía y agua, los rendimientos y la calidad de salida se confirman para cada material y configuración pactada.

Datos Necesarios para Cotizar Su Línea de Lavado

Una muestra representativa y unos requisitos de salida claros permiten dimensionar los módulos y planificar los ensayos.

  1. Tipo de Plástico y Formato de Recepción

    Indique polímero (PP, PET, ABS...), tipo de envase o pieza, fotos, dimensiones y método de preparación (piezas enteras o escamas pretrituradas).

  2. Contaminación y Muestras Reales

    Detalle grasas, aceites, etiquetas o tipos de pintura. Facilite muestras que reflejen las condiciones normales o más sucias del suministro habitual.

  3. Capacidad y Estándares de Salida

    Especifique kilos/hora de entrada, horas de trabajo y comprador o proceso posterior. Fije límites tolerables de pintura residual, olor, humedad y mermas.

  4. Espacio en Planta e Instalaciones Existentes

    Indique espacio en nave, potencias eléctrica y térmica disponibles, red de agua y tratamiento de efluentes. Mencione maquinaria existente en caso de ampliación.

¿Lavado en Caliente o Decapado de Pintura?

Aspecto de PlanificaciónLavado Térmico de EnvasesDecapado de Plásticos Pintados
Objetivo principalResiduos de comida, salsas, aceites y grasas superficialesCapas de pintura, laca o recubrimientos adheridos a la resina
Tratamiento centralCalor, reactivos químicos desengrasantes y agitación continuaAtrición mecánica calibrada mediante ensayos en planta piloto
Módulos de apoyoLavado por fricción, separación por densidad y enjuague en cascadaLavado por fricción, enjuagues múltiples y separación de finos de pintura
Enfoque del circuito hídricoSeparación de grasas, filtración de orgánicos y neutralización químicaRetirada de partículas sólidas de pintura y sedimentación de lodos
Criterios de conformidadGrasa residual, neutralidad olfativa, humedad y homogeneidad de resinaPorcentaje de pintura remanente, rendimiento de plástico y procesabilidad en fundido

Preguntas Frecuentes sobre Lavado en Caliente y Decapado

¿Cómo funciona una línea de lavado en caliente para fiambreras y envases de comida?

Los envases clasificados se pre-limpian y trituran, pasando luego a un tanque de hot wash con agua caliente y reactivos químicos que ablandan y disuelven las grasas. El lavado por fricción, la separación por densidad y los enjuagues sucesivos arrastran la suciedad antes del centrifugado y secado final.

¿Pueden lavarse juntos los envases de PP y las bandejas de PET?

No. El PP y el PET precisan temperaturas, reactivos químicos y circuitos de separación diferentes. El PP flota en agua mientras que el PET se hunde. Una misma línea puede configurarse para procesarlos en campañas alternadas, pero una mezcla no se purifica únicamente mediante el lavado.

¿Es obligatoria la temperatura de 60 a 90°C en todas las instalaciones?

No. Es un rango de referencia para envases de comida muy grasientos. La temperatura exacta, el tiempo de contacto y los reactivos se calibran en ensayos según el polímero y los residuos para evitar consumos térmicos innecesarios.

¿Puede la línea eliminar cualquier pintura o alterar el color del plástico?

El decapado elimina capas de pintura superficiales; no remueve los pigmentos integrados en la masa del plástico. La adherencia del recubrimiento y el plástico base condicionan el resultado, por lo que se realizan pruebas para pactar el residuo y el rendimiento alcanzable.

¿El lavado en caliente elimina todos los olores o habilita el grado alimentario?

El lavado elimina los residuos fermentables y atenúa en gran medida el olor superficial, pero los compuestos volátiles absorbidos dentro de la matriz polimérica requieren tratamientos térmicos al vacío. El lavado por sí solo no otorga aprobación para contacto con alimentos.

¿Se puede acoplar un módulo de hot wash o decapado a una línea existente?

Sí, previa revisión del caudal de alimentación, granulometría, suministro de calor y capacidad de tratamiento de aguas. Facilítenos el esquema de su planta y muestras para estudiar la integración mecánica y de control.

Encuentre el Proceso de Limpieza Óptimo para Sus Plásticos Contaminados

Envíenos fotos y muestras de sus envases de comida o piezas plásticas pintadas junto con los requisitos de salida. Analizaremos la ruta de lavado, el alcance de los equipos y las pruebas necesarias.

Respuesta de expertos en 24 horas. Cotizacion sin compromiso.