Recykling Opakowań Spożywczych i Lakierowanych Tworzyw

Systemy Mycia na Gorąco i Usuwania Farb z Tworzyw Sztucznych

Skonfiguruj linię mycia na gorąco dla zużytych plastikowych pojemników na żywność lub system usuwania powłok malarskich z lakierowanych odpadów z tworzyw. Każdy ciąg łączy proces termiczny lub mechaniczny z myciem ciernym, separacją gęstościową, płukaniem i suszeniem.

  • Mycie na gorąco dla posortowanych pojemników PP po żywności i tacek PET
  • Mechaniczne usuwanie powłok malarskich z wyselekcjonowanych tworzyw lakierowanych
  • Parametry mycia i docelowa czystość płatka potwierdzone próbami technologicznymi
Zobacz Przebieg Procesu
Przewin
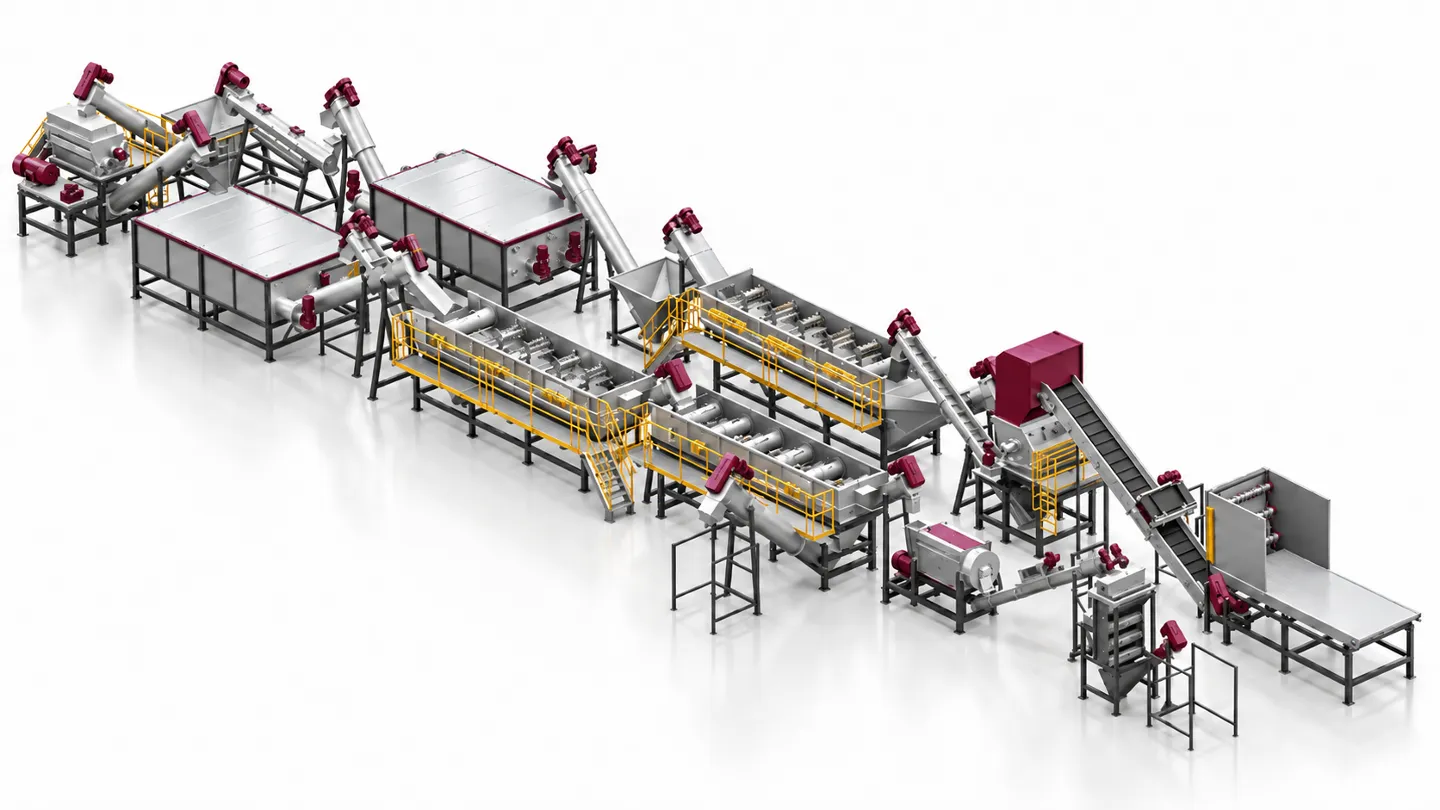
Plastic hot washing and paint removal system layout with washing tanks and screw conveyors
  • Mycie na gorąco dla posortowanych pojemników PP po żywności i tacek PET
  • Mechaniczne usuwanie powłok malarskich z wyselekcjonowanych tworzyw lakierowanych
  • Parametry mycia i docelowa czystość płatka potwierdzone próbami technologicznymi

Dobierz Właściwą Technologię Mycia do Swojego Surowca

Zaschnięte tłuszcze spożywcze i powłoki lakiernicze wymagają zupełnie innych metod obróbki. Punktem wyjścia jest rodzaj tworzywa, charakter zabrudzeń i wymagania jakościowe odbiorcy.

Surowiec WejściowyŚcieżka CzyszczeniaKluczowe Kryterium Projektowe
Zużyte pojemniki na żywność i pudełka obiadowe z polipropylenu (PP)Czyszczenie wstępne, kruszenie, mycie na gorąco, mycie cierne i płukanie kaskadoweŁadunek tłuszczów i olejów, etykiety, chemia myjąca i odbiór pływającej frakcji PP
Posortowane tacki na żywność z PET i opakowania termoformowaneDedykowane mycie na gorąco PET, mycie cierne, separacja flotacyjna i suszenieBudowa tacek, kleje zgrzewające, ryzyko domieszek wielowarstwowych i tonąca frakcja PET
Lakierowane części z tworzyw i odpady powlekanych elementów formowanychMechaniczne usuwanie powłok ściernych (atrycja), mycie cierne, wielokrotne płukanie i separacja cząstek lakieruZgodność tworzywa bazowego, przyczepność lakieru, powstawanie pyłów i dopuszczalny lakier resztkowy

PP i PET wymagają rozdzielnego sortowania i odmiennych receptur mycia. Opakowania wielowarstwowe, mieszanki polimerów oraz nietypowe powłoki wymagają wcześniejszych badań na próbkach.

Od Zanieczyszczonych Tworzyw do Czystych, Suchych Płatków

Wybierz mycie na gorąco lub usuwanie lakieru jako główny etap czyszczenia. Moduły towarzyszące przygotowują surowiec i skutecznie odprowadzają uwolnione zanieczyszczenia.

1

Sortowanie i Oczyszczanie Wstępne

Zidentyfikuj tworzywo bazowe, usuń metale, obce tworzywa i zanieczyszczenia stałe. Odcieknij resztki jedzenia i wstępnie opłucz mocno zabrudzone pojemniki, by odciążyć główny obieg.

2

Kruszenie do Wymaganej Frakcji

Rozdrobnij pojemniki lub elementy na jednorodne płatki. Dobierz sita i układ noży kruszarki do grubości ścianek, gabarytów i powierzchni kontaktu niezbędnej do dokładnego umycia.

3

Mycie na Gorąco lub Usuwanie Lakieru

Zastosuj mycie termiczne z detergentami lub ługiem dla tłustych opakowań. W przypadku elementów lakierowanych użyj modułu atrycji mechanicznej do zerwania powłoki.

4

Mycie Cierne

Intensywne tarcie mechaniczne w strumieniu wody odspaja zmiękczony tłuszcz, resztki etykiet i oderwane drobiny lakieru. Siła tarcia jest regulowana, by myć bez niszczenia tworzywa w pył.

5

Separacja Gęstościowa i Płukanie

Rozdziel tworzywo w wannie flotacyjnej i wypłucz resztki zabrudzeń oraz chemii. Ciągła filtracja wody obiegowej zapobiega powtórnemu osadzaniu się zanieczyszczeń na płatkach.

6

Wirowanie, Suszenie i Kontrola

Odwirowaj mechanicznie płatki i zastosuj suszenie termiczne zgodnie z wymogami magazynowania lub wytłaczania. Sprawdź czystość, skład polimerowy i wilgotność wg uzgodnionej specyfikacji.

Układ Myjący Precyzyjnie Skalibrowany Pod Twoje Zanieczyszczenia

Indywidualne Receptury Procesowe dla Każdego Surowca

Dobierz temperaturę, czas przebywania, dozowanie chemii i siłę tarcia mechanicznego. Receptura dla zatłuszczonych pojemników i dla lakierowanych detali projektowane są odrębnie.

Ciągłe Usuwanie Zanieczyszczeń z Obiegu Technologicznego

Zaprojektuj filtrację, odszlamianie, separację tłuszczów i obieg wody płuczącej równolegle ze zbiornikami myjącymi. Tłuszcze, włókna etykiet i pył lakierniczy muszą być stale usuwane z procesu.

Kompletne Linie lub Dedykowane Moduły do Istniejących Zakładów

Zbuduj kompletną linię pod klucz lub uzupełnij istniejącą instalację o moduł hot wash lub usuwania lakieru. Podawanie surowca, automatyka i punkty zrzutu analizowane są kompleksowo.

Wyzwania w Czyszczeniu Tworzyw i Rozwiązania Inżynieryjne

Problem

Tłuszcze spożywcze i lepkie osady pozostają na tworzywie po standardowym myciu na zimno.

Rozwiązanie Rumtoo

Połączenie kontrolowanej temperatury, środków odtłuszczających i ciągłego mieszania, a następnie intensywne mycie cierne i płukanie czystą wodą usuwają tłuszcze i zapachy.

Problem

Przyczepność lakieru bywa zmienna, a zbyt agresywna ścieralność zamienia tworzywo w pył.

Rozwiązanie Rumtoo

Przeprowadź próby technologiczne lakieru i tworzywa. Skalibruj intensywność atrycji i czas przebywania, by usunąć powłokę przy zachowaniu maksymalnej wydajności płatków handlowych.

Problem

Zmieszane tacki z PP, PET i opakowania wielowarstwowe dają niejednorodny regranulat.

Rozwiązanie Rumtoo

Sortuj u źródła i skieruj materiał do właściwego wylotu wanny flotacyjnej. Zastosuj sortowanie optyczne lub ręczne, jeśli sama różnica gęstości nie pozwala wydzielić czystego polimeru.

Problem

Zabrudzona woda obiegowa ponownie zanieczyszcza umyty wcześniej płatek.

Rozwiązanie Rumtoo

Dobierz układy filtracji zawiesin, odwadniania osadów i uzupełniania świeżej wody do realnego ładunku brudu. Płukanie końcowe musi być całkowicie odseparowane od brudnego obiegu głównego.

Dwie Ścieżki Aplikacyjne, Dwie Główne Metody Obróbki

Zobacz sprawdzone rozwiązania dla opakowań spożywczych oraz lakierowanych tworzyw; finalny układ linii dopasowujemy do Twojej hali.

Kompletna linia do mycia tworzyw sztucznych zainstalowana w zakładzie recyklingu

Linia Mycia na Gorąco Pojemników Spożywczych

Dedykowana pudełkom obiadowym z PP oraz tackom PET z resztkami dań gotowych, sosami i tłuszczem. Po zmieleniu etap mycia na gorąco rozpuszcza i emulguje tłuszcze, ułatwiając ich usunięcie w myjkach ciernych i płuczkach.

  • Pojemniki PP i tacki PET przetwarzane w oddzielnych kampaniach technologicznych
  • Izolowany termicznie zbiornik mycia na gorąco z automatycznym dozowaniem chemii
  • Odwadnianie odśrodkowe i suszenie termiczne dostosowane do wymagań ekstruzji
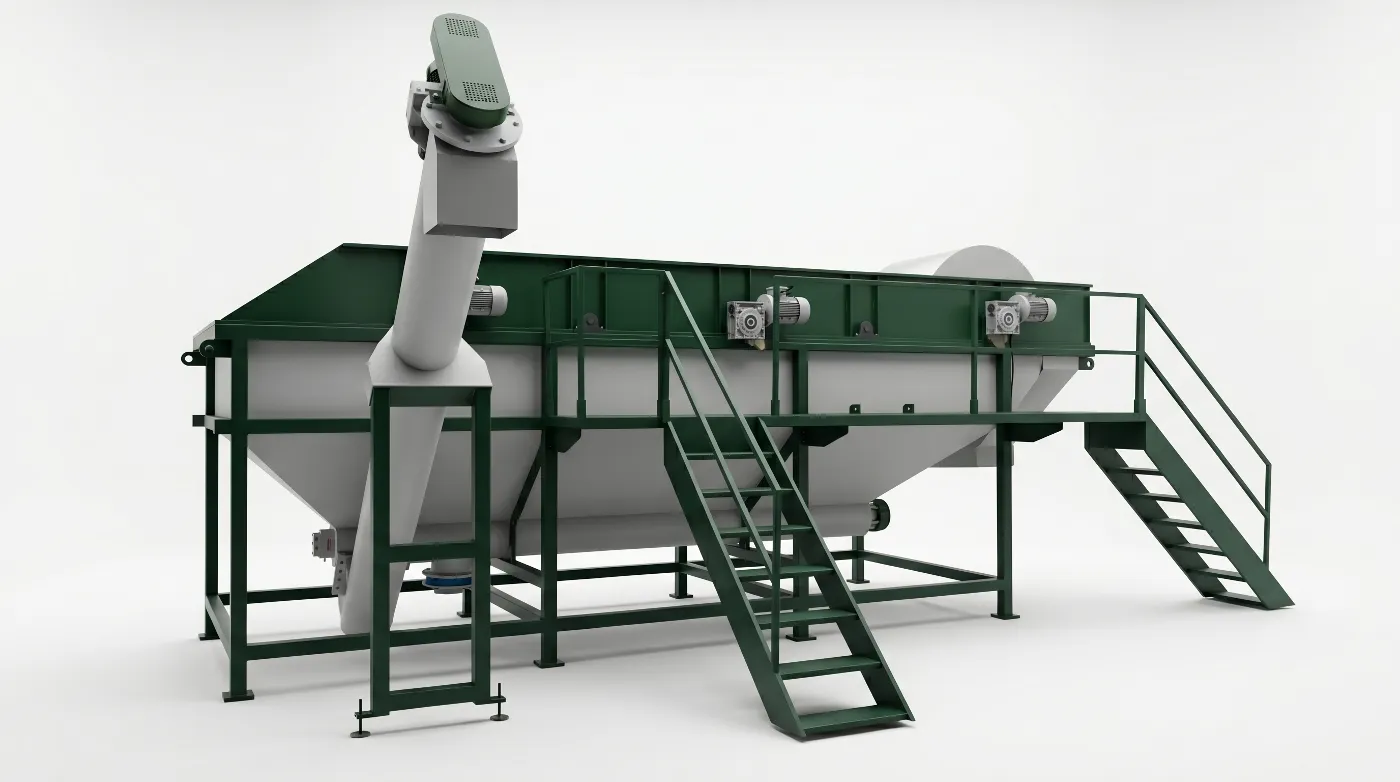
Linia do Usuwania Farb i Mycia Tworzyw Sztucznych

Dla lakierowanych odpadów z tworzyw (obudowy, elementy motoryzacyjne) mechaniczny moduł atrycji zrywa powłokę lakierniczą, po czym mycie cierne i płukanie skutecznie odprowadzają cząstki lakieru.

  • Wcześniejsze próby na rzeczywistym tworzywie, grubości lakieru i uziarnieniu
  • Ciągła filtracja i usuwanie osadów lakierniczych oraz pyłów z obiegu
  • Weryfikacja zawartości resztek lakieru i stabilności przetwórczej surowca
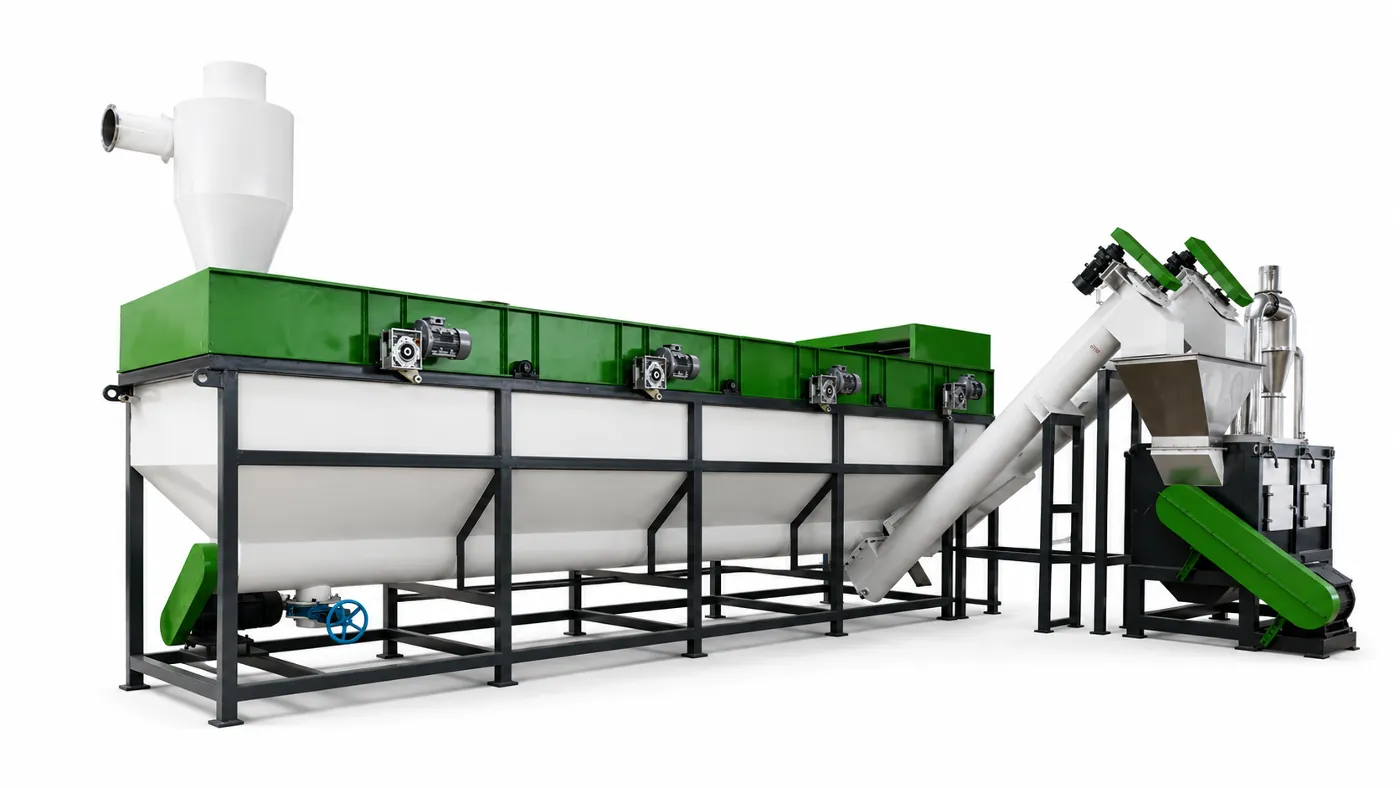
Zbiornik flotacyjny do separacji gęstościowej tworzyw PET, PE i PP

Zastosowania dla Opakowań Spożywczych i Lakierowanych Tworzyw

  • Pojemniki Obiadowe i Pudełka na Wynos z PP

    Pojemniki polipropylenowe z tłuszczem spożywczym, sosami i papierowymi etykietami, myte na gorąco pod kątem odzysku czystego surowca PP.

  • Tacki na Żywność z PET i Termoformowane

    Strumienie tacek PET bezbarwnych lub barwionych. Obecność folii zgrzewanych, klejów i barier wielowarstwowych jest badana przed doborem linii.

  • Lakierowane Obudowy z Tworzyw i Elementy Formowane

    Elementy z ABS, PP lub PS pokryte lakierem z odpadów przemysłowych lub demontażu AGD/RTV, oczyszczone z metali.

  • Materiały Wstępnie Zmielone i Modernizacja Linii

    Płatki wymagające głębszego domycia powierzchniowego. Dołożenie modułów hot wash lub odlakowywania do istniejących linii mycia.

Parametry Konfiguracyjne i Eksploatacyjne

ParametrKryterium DoboruPotwierdzenie Projektowe
Wydajność technologicznaGęstość nasypowa, wielkość płatka i stopień zabrudzeniaWydajność zasypowa kg/h, uzysk handlowy czystego płatka i tryb pracy
Temperatura mycia na gorącoZakres referencyjny 60–90°C dla opakowań spożywczychDocelowa temperatura, czas kontaktu i środki myjące dopasowane do polimeru
Intensywność usuwania lakieruPrzyczepność powłoki, tworzywo bazowe i podatność na ścieranieDopuszczalny lakier resztkowy, zapotrzebowanie na addytywy i kontrola pyłu
Separacja gęstościowaRóżnica gęstości tworzywa odzyskiwanego i zanieczyszczeńPP unosi się, a PET tonie w wodzie; tworzywa napełniane wymagają weryfikacji
Płukanie i obieg wodyZatłuszczenie, zawiesiny stałe, pyły lakiernicze i pozostałości chemiiLiczba stopni płukania, filtracja, odwadnianie osadów i świeża woda
Odwadnianie i suszenieGeometria płatków i wymagania magazynowania lub wytłaczarkiGwarantowana wilgotność końcowa i uzgodniona metoda pomiarowa
Sterowanie, wykonanie i mediaSposób grzania (para/gaz/prąd), odporność chemiczna i przyłączaUkład PLC, stal nierdzewna w strefach mokrych, moc zainstalowana i wymiary

Zakres temperatur jest wielkością referencyjną procesu. Zapotrzebowanie na energię, wodę, wydajność i parametry czystości produktu są potwierdzane dla konkretnego surowca i konfiguracji.

Dane Wymagane do Przygotowania Oferty Technicznej

Reprezentatywna próbka i jasne kryteria jakościowe produktu pozwalają prawidłowo dobrać moduły i zaplanować próby.

  1. Rodzaj Tworzywa i Stan Dostawy

    Podaj rodzaj tworzywa (PP, PET, ABS...), typ opakowania lub detalu, zdjęcia, wymiary oraz czy materiał trafia w całości, czy jako przemiał.

  2. Zanieczyszczenia i Rzeczywiste Próbki

    Opisz oleje spożywcze, sosy, etykiety lub rodzaj powłoki lakierniczej. Prześlij próbki reprezentujące normalne i najbardziej zanieczyszczone partie.

  3. Wydajność i Wymagania Jakościowe

    Podaj wydajność zasypu w kg/h, liczbę godzin pracy i docelowy zbyt surowca. Określ dopuszczalne limity lakieru resztkowego, zapachu, wilgoci i strat.

  4. Warunki w Hali i Dostępne Media

    Określ powierzchnię hali, zasilanie elektryczne i grzewcze, źródło wody oraz gospodarkę ściekową. Wymień maszyny już pracujące na zakładzie.

Mycie na Gorąco czy Mechaniczne Usuwanie Farb?

Aspekt ProjektowyMycie Termiczne PojemnikówUsuwanie Lakieru z Tworzyw
Główny cel czyszczeniaResztki jedzenia, oleje, tłuszcze spożywcze i zaciekiPowłoka malarska, lakier lub farba przylegająca do powierzchni tworzywa
Proces wiodącyCiepło, dopasowana chemia myjąca i ciągłe mieszanie w kąpieliAtrycja mechaniczna dobrana w próbach technologicznych
Etapy towarzysząceMycie cierne, separacja flotacyjna i płukanie czystą wodąMycie cierne, wielostopniowe płukanie i odfiltrowanie osadów lakieru
Wymagania obiegu wodyOdszczepianie tłuszczu, filtracja biologiczna i neutralizacja ługówKlarowanie zawiesin stałych i grawitacyjne usuwanie szlamu farb
Kryteria odbioru technicznegoTłuszcz resztkowy, zapach, wilgotność i czystość gatunkowa tworzywaStopień usunięcia farby, uzysk tworzywa i stabilność wytłaczania

Często Zadawane Pytania o Mycie na Gorąco i Usuwanie Farb

Jak działa linia mycia na gorąco zużytych plastikowych pojemników obiadowych?

Posortowane pojemniki są oczyszczane wstępnie i mielone, po czym trafiają do podgrzewanego zbiornika z ługiem lub detergentem, gdzie tłuszcz i resztki potraw ulegają rozpuszczeniu. Myjki cierne, wanna flotacyjna i kaskady płuczące wymywają zanieczyszczenia przed odwirowaniem i suszeniem.

Czy pojemniki obiadowe z PP i tacki z PET mogą być przetwarzane razem?

Nie. PP i PET wymagają innych temperatur, innej chemii i odmiennych dróg separacji. PP unosi się na wodzie, podczas gdy PET tonie. Linię można zaprojektować pod kątem naprzemiennego przetwarzania partii surowca, lecz nie należy myć ich jako zmieszanego wsadu.

Czy temperatura 60–90°C jest konieczna w każdym projekcie?

Nie. Jest to sprawdzony zakres dla zatłuszczonych opakowań spożywczych. Dokładna temperatura, czas przebywania w wannie i stężenie środków chemicznych dobierane są w testach, aby nie generować zbędnych kosztów energii.

Czy linia zmyje każdą farbę lub odbarwi kolor tworzywa?

Proces usuwa powłoki lakiernicze nałożone na powierzchnię detalu; nie zmienia natomiast barwników wprowadzonych w masę tworzywa podczas produkcji. Przyczepność powłoki i rodzaj plastiku decydują o skuteczności, dlatego wykonujemy próby określające uzysk.

Czy mycie na gorąco usuwa wszystkie zapachy i nadaje atest spożywczy?

Mycie usuwa psujące się resztki organiczne i drastycznie redukuje zapachy powierzchniowe, lecz cząstki zapachowe, które wniknęły w strukturę polimeru, wymagają procesów termiczno-próżniowych. Samo mycie nie daje atestu do kontaktu z żywnością.

Czy moduł mycia na gorąco lub odlakowywania można dołożyć do istniejącej linii?

Tak, po analizie wydajności, granulacji przemiału, dostępnej mocy grzewczej i przepustowości układu oczyszczania wody. Prześlij schemat obecnej linii i próbki tworzywa, abyśmy dobrali połączenia mechaniczne i sterowanie.

Dobierz Optymalną Technologię Mycia dla Swoich Zanieczyszczonych Tworzyw

Prześlij zdjęcia i próbki swoich pojemników po żywności lub lakierowanych detali wraz z oczekiwaniami jakościowymi. Przeanalizujemy schemat procesu, zakres urządzeń i procedurę testową.

Odpowiedz eksperta w ciagu 24 godzin. Wycena bez zobowiazan.