Riciclo Bottiglie in PET Post-Consumo

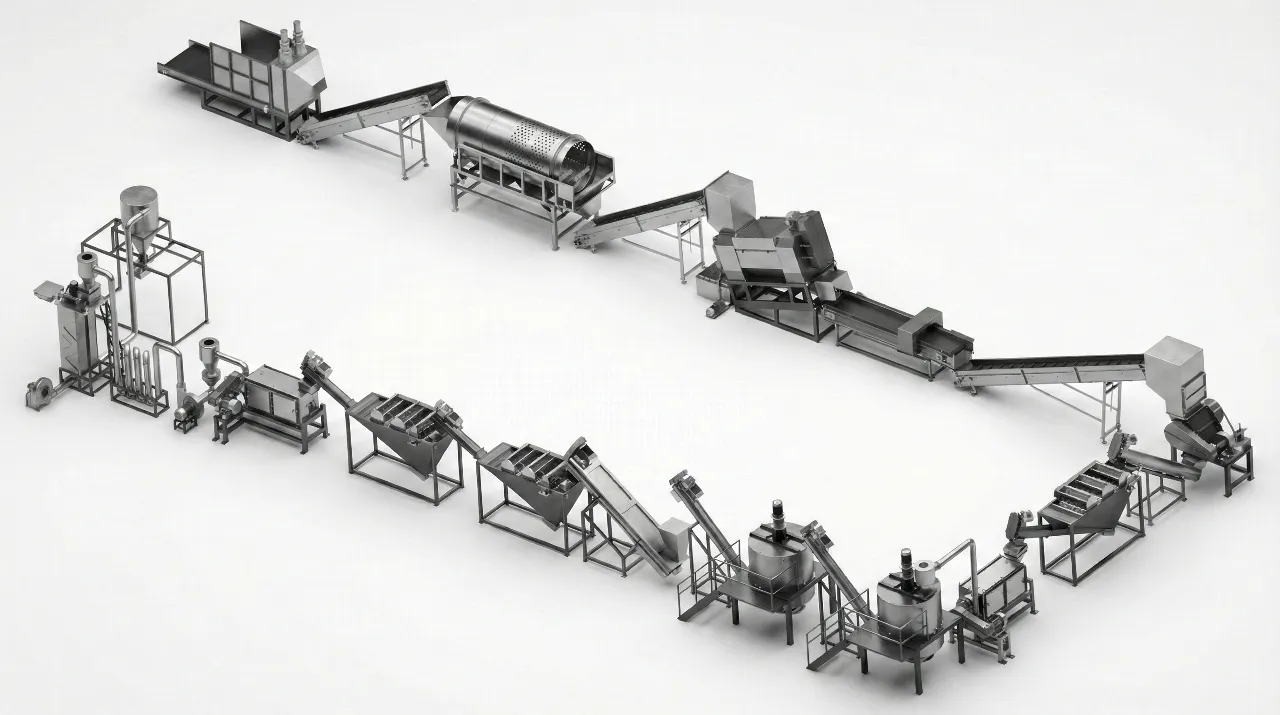
Linea di Lavaggio Bottiglie PET per Scaglie rPET Lavate a Caldo

Riciclate bottiglie per acqua e bevande post-consumo in scaglie rPET lavate a caldo per estrusione di lastre APET, reggetta PET e fibre di poliestere. Rumtoo configura selezione, lavaggio a caldo, separazione e asciugatura in base al vostro mix di bottiglie e alle specifiche richieste dal compratore.

  • Bottiglie per acqua e bibite post-consumo in balle o sfuse
  • Scaglie lavate a caldo per applicazioni in lastre, reggetta e fibre
  • Lavaggio e asciugatura calibrati sulle specifiche target delle scaglie
Vedi Specifiche
Scorri
PET bottle washing line installed in a recycling factory
  • Bottiglie per acqua e bibite post-consumo in balle o sfuse
  • Scaglie lavate a caldo per applicazioni in lastre, reggetta e fibre
  • Lavaggio e asciugatura calibrati sulle specifiche target delle scaglie

A Quale Applicazione Sono Destinate le Vostre Scaglie di PET Riciclato?

Definite l’uso previsto prima di dimensionare la linea. Una linea di lavaggio prepara la materia prima; l’estrusione di lastre, la produzione di reggette e la filatura di fibre costituiscono processi a valle separati.

Scaglie di PET per Estrusione di Lastre

Preparate scaglie rPET lavate per lastre APET e termoformatura. Adattate selezione colore, rimozione etichette e colla, risciacquo e umidità residua ai requisiti ottici e di lavorazione del produttore di lastre.
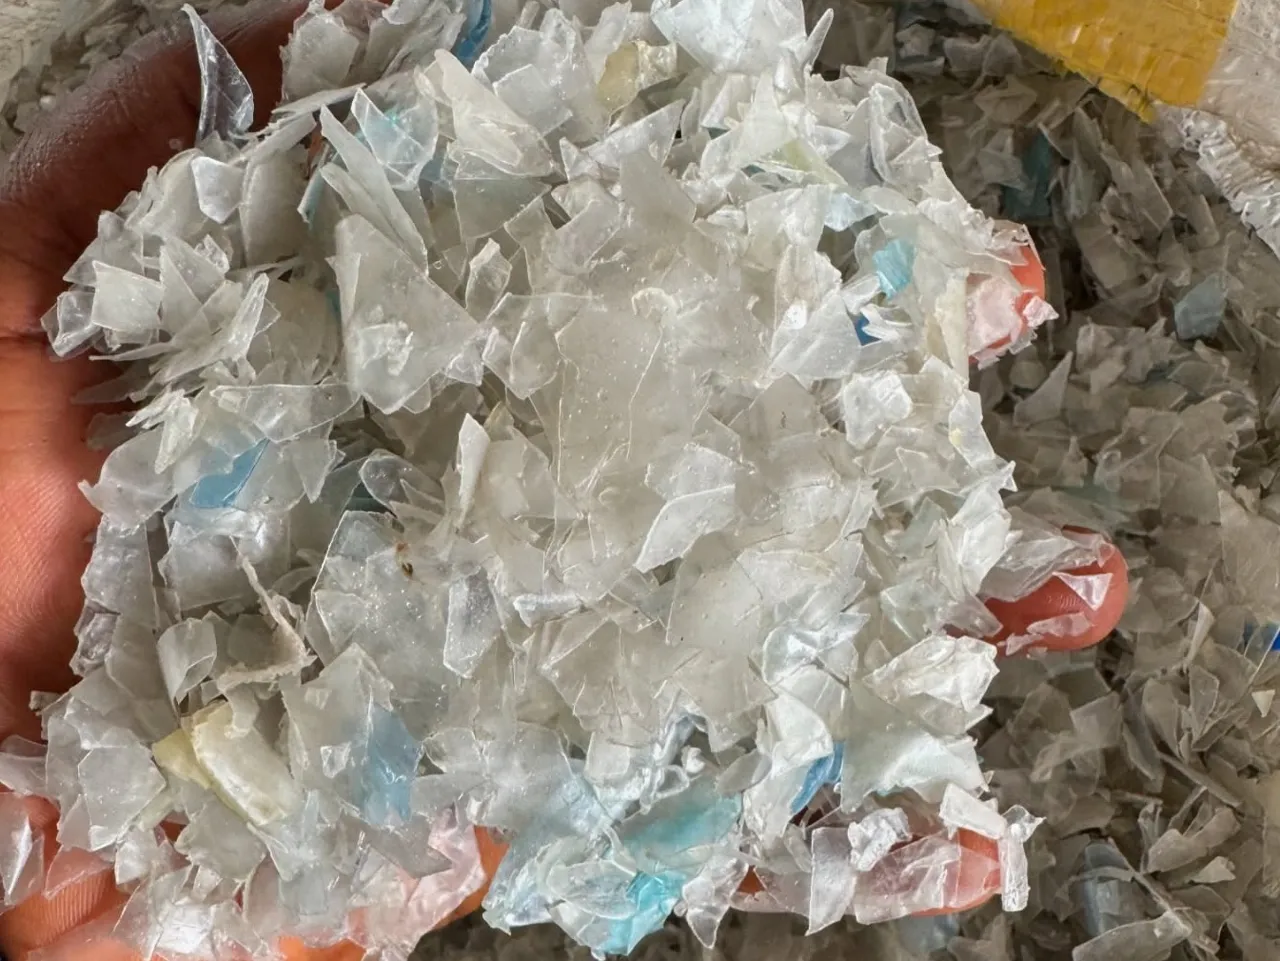
Scaglie di PET per Reggetta di Imballaggio

Fornite scaglie pulite a produttori di reggette in PET. Concordate con l’acquirente la tolleranza cromatica, i residui contaminanti e la viscosità intrinseca, configurando lavaggio, separazione e asciugatura su tali parametri.

Scaglie di PET per Fibre di Poliestere

Producete scaglie lavate per fiocco di poliestere (PSF) e applicazioni tessili. Verificate con la filatura i limiti di colore, polimeri incompatibili, fini e umidità; le linee di estrusione e filatura vengono specificate a parte.

Adattate la Fornitura di Bottiglie al Percorso di Lavaggio

Il metodo di raccolta, la colorazione delle bottiglie e i residui di imballaggio definiscono le fasi di preparazione e pulizia. Campioni rappresentativi consentono di determinare la configurazione ideale.

Materia Prima di BottiglieVerifiche CritichePriorità di Preparazione e Lavaggio
Bottiglie per acqua e bibite da raccolta differenziataQuota trasparente o azzurrata, tappi, etichette, colla e zuccheri residuiMantenere la selezione colore; rimuovere etichette e tappi, macinare a umido, lavare a caldo, risciacquare e asciugare secondo le specifiche concordate
Bottiglie post-consumo in balle da centri di selezioneDensità delle balle, terra, metalli, contenitori non-PET e variabilità tra consegneAprire le balle con alimentazione controllata; potenziare pre-selezione e prelavaggio se necessario, e dimensionare lo spurgo solidi sul carico inquinante
Bottiglie con colori misti o con sleeve integraleMix cromatico, composizione dello sleeve, comportamento adesivo e acquirente finaleValutare la selezione di polimeri e colore prima della macinazione; verificare il distacco etichette e l’efficacia del lavaggio a caldo con campioni reali

Questa soluzione è dedicata alle bottiglie in PET. Vaschette, imballaggi multistrato, contenitori non-PET e flaconi contaminati da oli o prodotti chimici richiedono una valutazione tecnica specifica.

Da Bottiglie PET Usate a Scaglie Lavate a Caldo

La linea di riciclo per bottiglie in PET integra preparazione iniziale, pulizia intensiva delle scaglie e trattamento finale. Ciascuna fase è calibrata sul materiale in ingresso e sulla destinazione d’uso.

1

Apertura Balle, Selezione e Rimozione Etichette

Aprite le balle compattate o dosate le bottiglie sfuse. Eliminate corpi estranei, metalli e colorazioni non conformi, integrando una rimuovi-etichette dimensionata sulla reale proporzione di etichette e sleeve.

2

Macinazione a Umido e Separazione Tappi

Riducete le bottiglie in scaglie liberando etichette e sporco adesivo. La vasca di flottazione (sink-float) separa i tappi e frammenti di etichetta in PP/PE galleggianti dal PET che affonda; PVC e polimeri pesanti richiedono selezione dedicata.

3

Lavaggio a Caldo, Frizione e Risciacquo

Impostate i parametri del lavaggio a caldo in base alla colla e ai residui organici. Lavatrici a frizione e cascate di risciacquo rimuovono le impurità disciolte e i reagenti chimici, con trattamento acque integrato.

4

Asciugatura, De-polverizzazione e Scarico

Centrifugate e asciugate termicamente le scaglie, eliminate polveri e fini, e verificate l’output rispetto alle specifiche concordate. Predisponete lo scarico in big-bag, sili di stoccaggio o trasporto a valle.

Impianto Progettato Attorno alle Specifiche del Compratore

Controllo Rigoroso del Mix di Bottiglie

Definite le provenienze ammesse, i colori accettati e le tolleranze di frazione estranea prima di scegliere i moduli di selezione. Lastre trasparenti e fibre colorate richiedono preparazioni differenti.

Rimozione Efficace di Etichette, Adesivi e Residui

Valutate congiuntamente rimozione etichette, lavaggio a caldo e risciacquo. Test di lavaggio su campioni rappresentativi stabiliscono temperatura operativa, reagenti e livelli di purezza raggiungibili.

Preparazione Ottimale per il Processo Successivo

Fissate i valori target per umidità, fini e movimentazione. Eventuali fasi di deumidificazione profonda, decontaminazione SSP o granulazione rientrano nell’ambito dei processi successivi.

Criticità Frequenti da Bottiglia a Scaglia e Soluzioni Rumtoo

Problema

Sleeve residui o contenitori estranei inquinano le scaglie lavate.

Soluzione Rumtoo

Esaminate il mix di bottiglie ed etichette prima di configurare i moduli di selezione. La separazione per flottazione non elimina tutti i polimeri incompatibili, compreso il PVC che affonda assieme al PET.

Problema

Residui di colla, zuccheri o brandelli di etichette permangono dopo il lavaggio.

Soluzione Rumtoo

Eseguite una prova di lavaggio con bottiglie rappresentative. Calibrate temperatura, tempo di residenza, frizione e ricambio d’acqua per rimuovere l’adesivo secondo i parametri di accettazione.

Problema

La resa netta in scaglie pulite è molto inferiore al tonnellaggio di balle caricate.

Soluzione Rumtoo

Specificate chiaramente la portata lorda in ingresso e la produzione netta vendibile. Considerate tappi, etichette, umidità, terra, scarti e cali di processo nel bilancio di massa complessivo.

Problema

Le scaglie non rispettano le specifiche del produttore di lastre, reggetta o fibra.

Soluzione Rumtoo

Concordate metodi di campionamento e soglie qualitative con l’acquirente: colore, PVC residuo, colla, fini e umidità, definendo l’eventuale condizionamento successivo necessario.

Definite le Bottiglie in Ingresso e le Scaglie Richieste

Utilizzate fotografie, campioni rappresentativi e il capitolato del compratore per impostare il progetto.

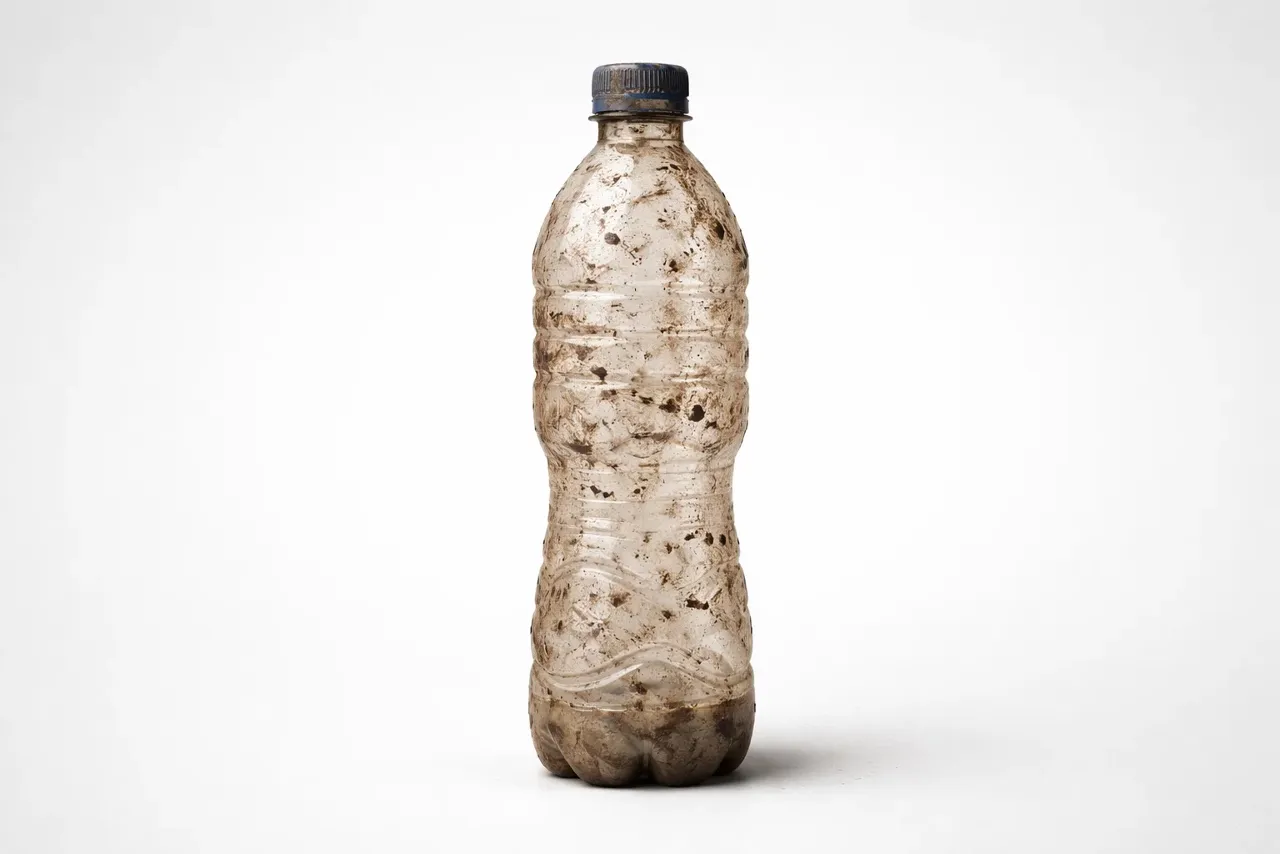
Post-consumer PET bottles before washing

Bottiglie per Acqua e Bevande Post-Consumo

Documentate le modalità di raccolta e consegna: integrità delle balle, proporzione cromatica, tipologia di etichette, tappi e contaminazione visibile. Un campione da consegne ordinarie è molto più affidabile di una bottiglia selezionata a mano.

  • Identificare provenienza e fornitura in balle compresse o sfusa
  • Verificare la presenza di sleeve integrali, colla termofusibile, terra e frazioni non-PET
  • Descrivere le variazioni qualitative riscontrate tra lotti e fornitori diversi

Scaglie rPET Lavate a Caldo per l’Acquirente

Specificate se le scaglie saranno commercializzate o trasformate internamente in lastre, reggetta o fibre. Concordate criteri di accettazione misurabili prima di definire la linea di selezione, lavaggio e asciugatura.

  • Precisare destinazione finale e colorazioni di bottiglia ammesse
  • Fissare limiti massimi per PVC, colla, frazioni fini e umidità residua
  • Confermare insacco in big-bag, stoccaggio in silo o trasferimento continuo
Washed PET bottle flakes after recycling

Linea di Lavaggio Bottiglie PET in Funzione

Esplorate le apparecchiature di lavaggio e la movimentazione materiale utilizzate in un impianto completo di riciclo PET.

Capacità di Riferimento per il Vostro Progetto PET

Utilizzate questi range di portata come punto di partenza. Il dimensionamento definitivo dipende da composizione delle bottiglie, grado di sporco, ore operative e resa pulita richiesta.

Configurazione di RiferimentoRange di PortataRequisito di ProduzionePriorità di Configurazione
Linea PET 500-1000500 - 1000 kg/hScaglie lavate secondo specifiche concordate per lastre, reggette o fibreApertura balle, rimozione etichette, macinazione a umido, lavaggio a caldo, flottazione e asciugatura
Linea PET 1000-20001000 - 2000 kg/hScaglie lavate con tolleranze rigorose su contaminanti e umidità definite dal compratoreSelezione avanzata, risciacquo potenziato e asciugatura dimensionata su mix di bottiglie eterogenei
Progetto ad Alta Capacità2000 - 5000 kg/hElevata produzione di scaglie lavate per impianti industriali intensiviAlimentazione continua, selezione automatica, ricircolo e trattamento acque, controllo qualità in linea
Umidità e ScaricoSu misura per progettoUmidità garantita per confezionamento in big-bag, stoccaggio o trasferimentoVerifica di eventuale deumidificazione termica supplementare richiesta prima dell’estrusione
Utenze e AusiliariSu misura per progettoFabbisogno di acqua, energia termica, potenza elettrica e gestione fanghiRicircolo, filtrazione e trattamento fanghi proporzionati al carico inquinante rilevato

Le capacità indicate sono orientative e soggette a verifica del materiale e conferma di progetto. Precisate se la capacità si riferisce a bottiglie lorde in ingresso o a scaglie di PET pulite nette. Umidità finale, purezza e utenze devono essere validate sul gisement reale.

Dati Necessari per Configurare la Vostra Linea Bottiglie PET

Inviateci le caratteristiche del materiale e i requisiti di produzione che determinano il perimetro impiantistico.

  1. Origine delle Bottiglie e Composizione

    Condividete foto e campioni rappresentativi. Specificate proporzione acqua/bevande, metodo di raccolta, balle o sfuso, colori, sleeve, tappi e corpi estranei.

  2. Applicazione Scaglie e Capitolato Acquirente

    Indicate lastre APET, reggetta PET, fibre di poliestere o rivendita. Fornite limiti per colore, PVC, poliolefine, colla, fini, umidità e viscosità intrinseca (IV).

  3. Portata in Ingresso e Resa Netta Richiesta

    Comunicate la quantità oraria di bottiglie ricevute, ore operative previste e produzione netta richiesta. Indicate percentuali stimate di terra, etichette, tappi e umidità.

  4. Spazio Disponibile e Impianti a Valle

    Confermate paese d’installazione, superficie calpestabile, potenza elettrica, disponibilità termica e gestione reflui. Descrivete sili, essiccatori o estrusori esistenti e procedura di collaudo.

Specifiche Scaglie per Ciascuna Applicazione

È il compratore a fissare i parametri. Questi controlli guidano la corretta configurazione della linea di lavaggio e degli impianti a valle.

Parametro di ControlloEstrusione di LastreReggetta in PETFibre di Poliestere
Colore e Aspetto VisivoRequisiti stringenti per lastre trasparenti, incolori o leggermente azzurrateConcordare le tonalità ammesse in base al colore finale della reggettaAdattare il mix di colori delle bottiglie alla gamma commerciale della filatura
Contaminanti e Frazioni FiniSoglie minime per puntini neri, colla residua, polimeri estranei e polvereLimiti rigorosi su polimeri non-PET, metalli e polveri per evitare rotture della reggettaApplicazione dei limiti della filatura per polimeri incompatibili, residui e polveri
Umidità e MovimentazioneUmidità concordata alla consegna ed eventuale essiccazione preliminare all’estrusioneStoccaggio e deumidificazione calibrati sull’alimentazione diretta della linea di reggettaControllo dell’umidità consegnata e del condizionamento prima della filatura
Viscosità Intrinseca (IV)Verificare il valore di IV richiesto dal trasformatore di lastre per termoformaturaConcordare la viscosità necessaria per garantire le proprietà meccaniche della reggettaConfermare il range di IV tollerato dal processo di filatura

Domande Frequenti sulla Linea di Lavaggio Bottiglie PET

Quali bottiglie possono essere trattate da questa linea di riciclo PET?

Il materiale principale comprende bottiglie per acqua e bibite post-consumo selezionate, fornite in balle o sfuse. La configurazione dipende da colorazioni, sleeve, tappi, colla e sporco. Vaschette, imballaggi multistrato, contenitori d’olio e flaconi chimici richiedono una valutazione separata e non vanno inclusi senza preventiva analisi.

La linea produce scaglie, granuli/pellet, lastre, reggetta o fibra?

La linea di lavaggio produce scaglie di PET lavate e asciutte. Queste possono essere vendute come materia prima secondaria o avviate alla produzione di lastre, reggette o fibre in base alle specifiche pattuite. Granulazione, estrusione lastre o reggetta e filatura richiedono impianti a valle dedicati.

Perché il lavaggio a caldo è indispensabile per le bottiglie PET post-consumo?

Il lavaggio a caldo (hot wash) scioglie colle termofusibili, rimuove residui secchi di zuccheri e bevande e sgrassa le superfici. Temperatura, detergenti e azione meccanica di frizione vengono determinati mediante test di lavaggio per garantire i livelli di purezza richiesti dal mercato.

Si possono impiegare bottiglie di colori misti per lastre, reggette o fibre?

Dipende dal prodotto finale e dai requisiti dell’acquirente. Lastre trasparenti esigono un flusso rigidamente trasparente o azzurrato tenue, mentre reggette scure o fibre colorate accettano maggiore varietà. Il lavaggio non elimina la colorazione originaria del polimero, rendendo indispensabile una corretta selezione a monte.

La vasca di flottazione rimuove il PVC e tutti i materiali delle etichette?

No. La vasca sink-float separa unicamente i tappi e le etichette galleggianti in PP/PE (densità < 1) dal PET che affonda (densità > 1,3). Il PVC e talune etichette pesanti affondano assieme al PET e richiedono selezione ottica preliminare o separazione elettrostatica a valle.

Il solo lavaggio può ripristinare la viscosità intrinseca o rendere le scaglie idonee al contatto alimentare?

No. Il lavaggio elimina i contaminanti superficiali e la sporcizia; non aumenta la viscosità intrinseca (IV) né conferisce di per sé l’idoneità al contatto alimentare. I progetti bottle-to-bottle necessitano di un processo di decontaminazione certificato (come un reattore SSP) collocato a valle.

La capacità indicata si riferisce alle bottiglie in ingresso o alle scaglie pulite?

La proposta economica e tecnica indica chiaramente entrambi i dati. Tappi, etichette, umidità, terra e bottiglie scartate riducono il peso di PET netto vendibile rispetto alle balle grezze caricate. Fornite composizione e turni operativi per calcolare il bilancio di massa preciso.

Configurate una Linea di Lavaggio PET Calibrata sulle Vostre Scaglie

Inviateci foto delle vostre bottiglie, capacità richiesta e applicazione finale: lastre, reggetta, fibre o rivendita. Includete il capitolato del compratore per ricevere la nostra proposta impiantistica.

Risposta di un esperto entro 24 ore. Preventivo senza impegno.