· Zespół Rumtoo · Przewodnik Techniczny · 13 min czytania
Od odpadu do szpuli: Pełny proces recyklingu filamentu przy użyciu urządzeń biurkowych
Krok po kroku przewodnik techniczny budowy zamkniętego obiegu recyklingu filamentu przy użyciu biurkowego shreddera i wytłaczarki do filamentu. Obejmuje każdy etap — od odpadów plastikowych do gotowej szpuli, wraz z parametrami procesu, wzorcami jakości i modelem kosztowym.
Makerspace w Portland w stanie Oregon postanowił odpowiedzieć na pytanie, którego większość placówek zajmujących się drukiem 3D nigdy sobie nie zadaje: Czego potrzeba, aby zamienić nasze własne odpady z drukarek z powrotem w użyteczny filament?
Ich warsztat prowadził 16 drukarek FDM, produkując części dla lokalnych małych firm, warsztatów edukacyjnych i projektów członkowskich. Miesięczne zużycie filamentu wynosiło średnio 25 kg, z czego około 4–5 kg trafiało do kosza — nieudane wydruki, struktury podporowe, modele kalibracyjne i bloki czyszczące przy zmianie koloru. Przy cenie ok. 25 USD/kg za przyzwoity filament PLA, ten kosz na śmieci reprezentował stratę około 1200–1500 USD rocznie w wyrzucanym materiale.
Na początku 2025 roku zmontowali kompaktową stację recyklingu: mały rozdrabniacz biurkowy do redukcji rozmiaru, dehydrator spożywczy do suszenia oraz biurkową wytłaczarkę do filamentu. Całość zajęła mniej niż 2 m² powierzchni blatu. W ciągu trzech miesięcy wypracowali powtarzalny proces, który konwertował około 70% ich odpadów PLA z powrotem w nadający się do druku filament 1.75 mm. Pozostałe 30% — mieszanki kolorów, zanieczyszczone elementy i fragmenty niespełniające specyfikacji — trafiało do pokazów formowania wtryskowego zamiast na wysypisko.
Recyklingowany filament nie był identyczny z pierwotnym. Tolerancja średnicy wynosiła ±0,05 mm w porównaniu do ±0,02 mm w komercyjnych szpulach. Kolor zależał od tego, co akurat trafiło do rozdrabniarki — zazwyczaj był to ciepły odcień szarości powstały ze zmieszanych barw. Jednak w przypadku prototypów funkcjonalnych, uchwytów montażowych, przyrządów warsztatowych i wydruków edukacyjnych, materiał sprawował się niezawodnie. Warsztat oszacował, że w pierwszym roku odzyskał równowartość 800–1000 USD w filamencie, tworząc jednocześnie praktyczny program zrównoważonego rozwoju, który stał się ich najpopularniejszym warsztatem dla członków.
Ten przewodnik dokumentuje pełen proces, który opracowali — i który od tego czasu przyjęły dziesiątki innych laboratoriów i warsztatów — od surowego odpadu do gotowej szpuli.
Łańcuch urządzeń: Czego naprawdę potrzebujesz
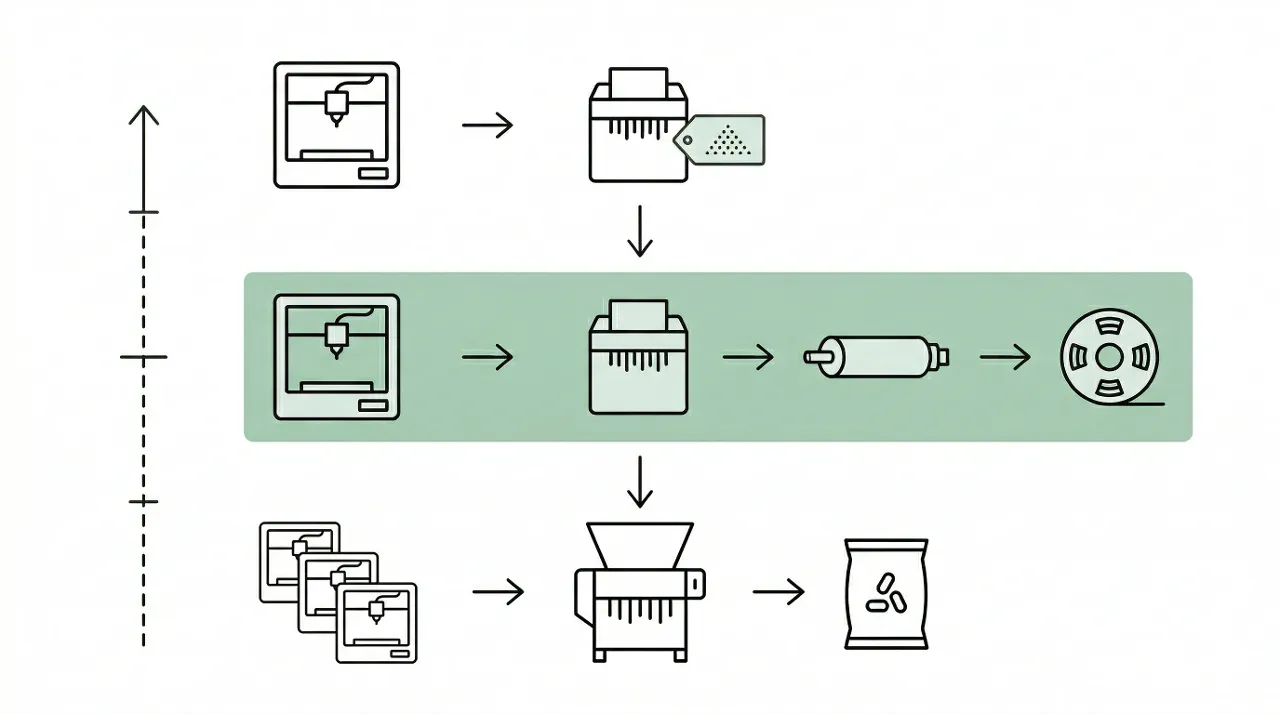
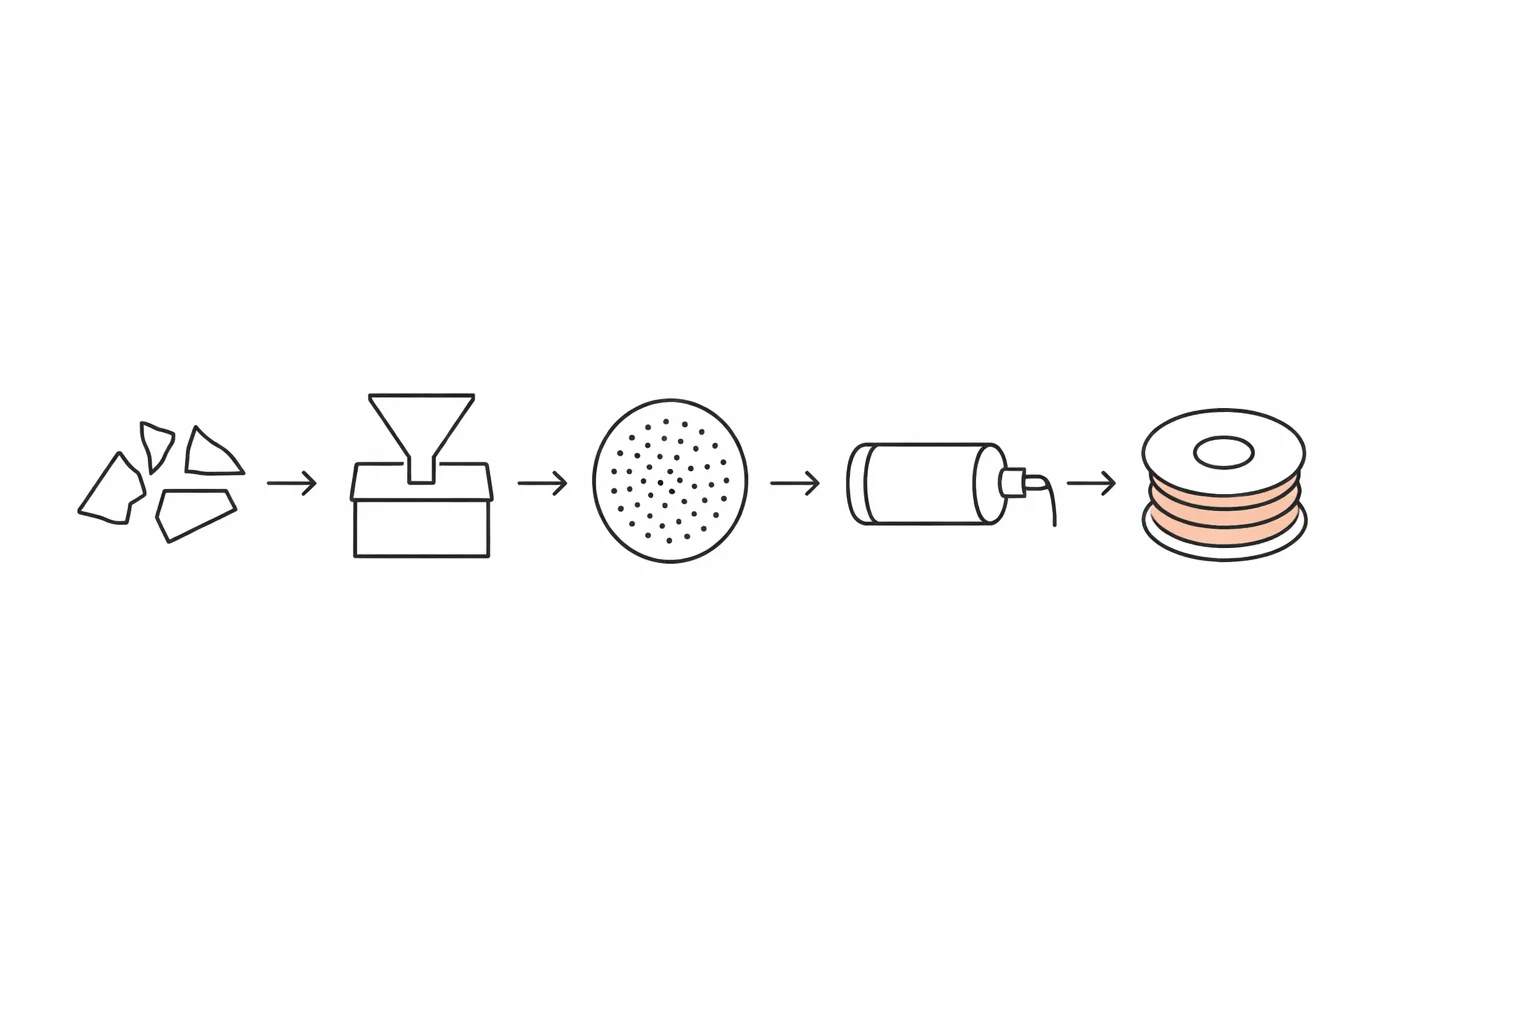
Zamknięty system recyklingu filamentu składa się z pięciu etapów funkcjonalnych. Nie wszystkie wymagają dedykowanego sprzętu — niektóre można obsłużyć narzędziami, które już posiadasz.
Etap 1: Redukcja rozmiaru — Rozdrabniacz biurkowy (Wymagany)
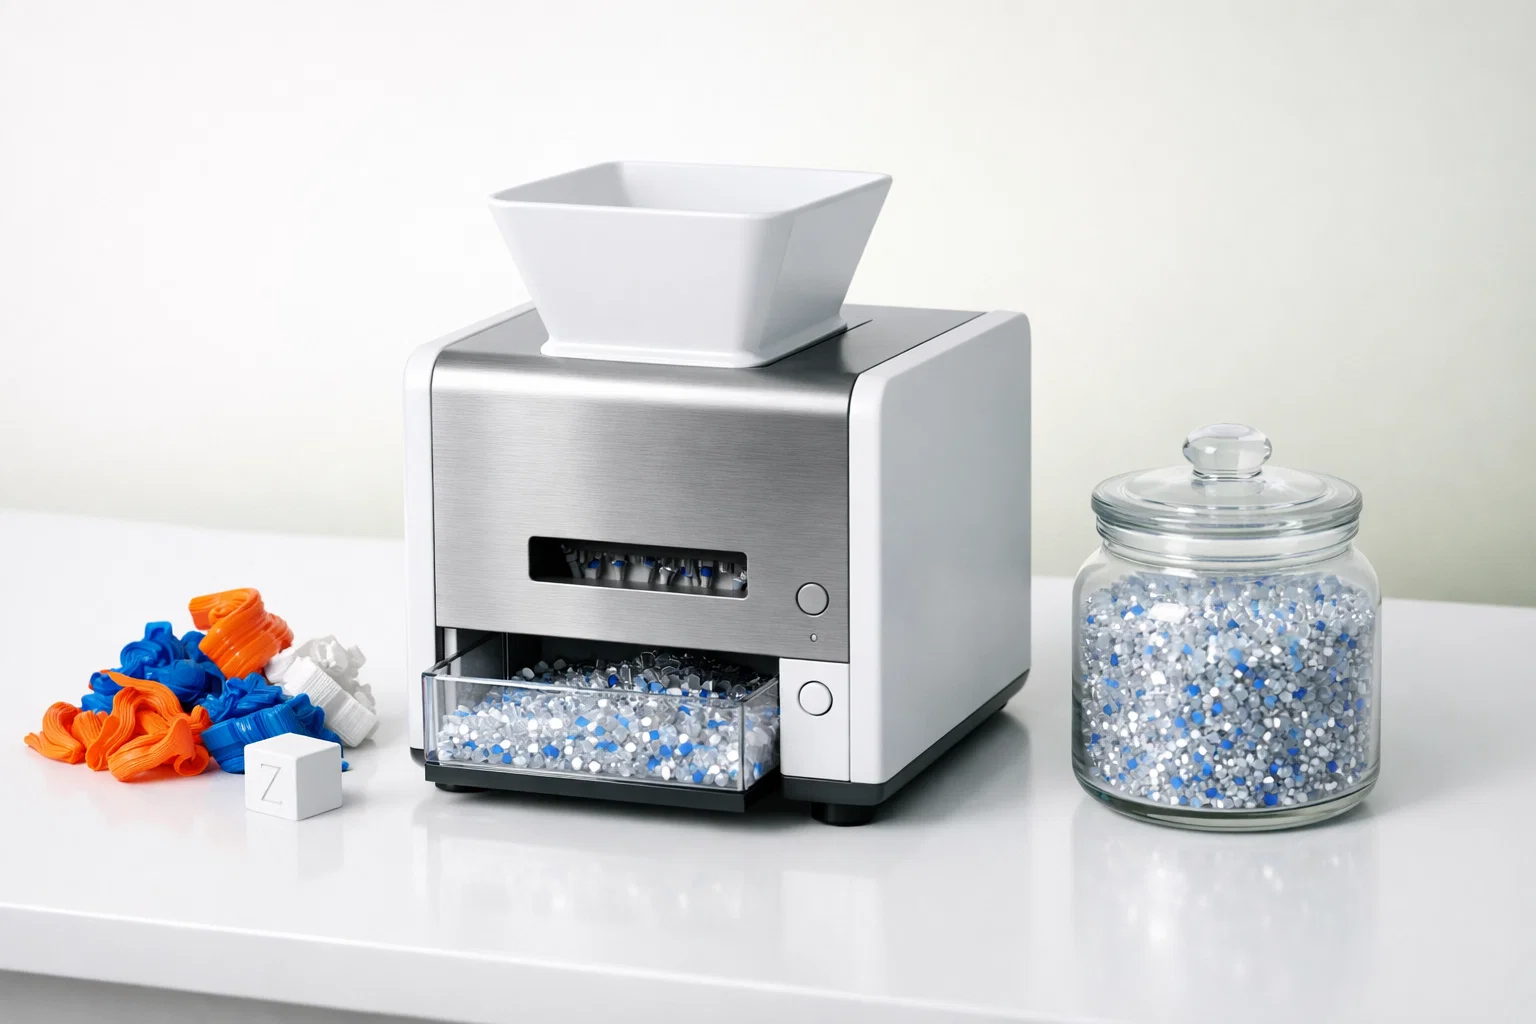
Rozdrabniacz zamienia odpady plastikowe w granulat na tyle mały, aby mógł swobodnie zasilać lej wytłaczarki. To pierwszy i najważniejszy element łańcucha, ponieważ stabilność procesu wytłaczania zależy wprost od powtarzalności wymiarowej cząstek.
Kluczowe wymagania:
- Rozmiar cząstek wyjściowych 3–6 mm (optymalny dla większości ślimaków biurkowych wytłaczarek).
- Sterowanie silnikiem w przód/tył do bezpiecznego usuwania zatorów bez konieczności otwierania komory tnącej.
- Cicha praca przystosowana do współdzielonych przestrzeni biurowych lub laboratoryjnych.
Mały rozdrabniacz biurkowy Rumtoo został zaprojektowany z myślą o tym zastosowaniu: napęd z przekładnią o mocy 1,5 kW zapewnia przemiał 3–6 mm dzięki wymiennym zestawom noży, przy poziomie hałasu poniżej 55 dB. Urządzenie jest dostarczane z dwoma zestawami noży — Zestaw A (odstęp 5 mm, 22+22 noże) do ogólnego przemiału oraz Zestaw B (odstęp 3 mm, 36+36 noży) do drobniejszego materiału, preferowanego przez ślimaki wytłaczarek o małej średnicy.
Realna wydajność: Przy wydajności 1–5 kg/h rozdrobnienie 5 kg miesięcznych odpadów zajmuje łącznie 1–3 godziny. To nie jest maszyna do pracy ciągłej — jest to narzędzie wsadowe używane kilka razy w tygodniu.
Etap 2: Przesiewanie (Zalecane)
Surowy przemiał z rozdrabniacza charakteryzuje się rozkładem wielkości cząstek, a nie jednolitą frakcją. Dla większości wytłaczarek optymalny zakres podawania to 3–6 mm. Cząstki spoza tego zakresu powodują zakłócenia:
- Zbyt duże kawałki (>8 mm): Blokują się w gardzieli leja lub nieregularnie wpadają w zwoje ślimaka, powodując pulsację ciśnienia i skoki średnicy filamentu.
- Pył i drobinki (< 2 mm): Topią się przedwcześnie już w strefie zasilania, tworząc zbrylenia i przegrzane punkty, które degradują polimer.
Zestaw dwóch ułożonych na sobie sit laboratoryjnych — 8 mm na górze, 3 mm na dole — dzieli materiał na trzy frakcje. Środkowa frakcja 3–8 mm stanowi materiał wsadowy do wytłaczania. Nadziarno (>8 mm) wraca do rozdrabniacza. Pył (< 3 mm) można zebrać do wtryskarki ręcznej lub zutylizować.
Koszt: Sita laboratoryjne ze stali nierdzewnej kosztują 15–30 USD za sztukę. Ręczna wytrząsarka to koszt 50–100 USD. To najtańszy etap w całym łańcuchu, a ma kolosalny wpływ na jakość filamentu.
Etap 3: Suszenie (Wymagane dla PETG/Nylonu, Zalecane dla PLA)
Wilgoć to najczęstsza przyczyna wad jakościowych w procesie recyklingu. Cząsteczki wody uwięzione w porach granulatu zamieniają się w parę podczas wytłaczania w wysokiej temperaturze, tworząc pęcherzyki powietrza, które powodują kruchość, wahania średnicy i chropowatą powierzchnię filamentu.
| Materiał | Temperatura suszenia | Minimalny czas suszenia | Docelowa wilgotność resztkowa |
|---|---|---|---|
| PLA | 50–55 °C | 2–4 godziny | < 0,05% |
| PETG | 65 °C | 4–6 godzin | < 0,02% |
| ABS | 80 °C | 2–4 godziny | < 0,03% |
| Nylon (PA) | 80–85 °C | 8–12 godzin | < 0,01% |
Dostępne rozwiązania sprzętowe:
- Dehydrator spożywczy (30–80 USD): Sprawdza się zaskakująco dobrze dla PLA. Ustaw odpowiednią temperaturę, rozłóż przemiał cienką warstwą na sitach i susz przez zalecany czas. Ograniczenie: kontrola temperatury bywa mało precyzyjna, a pojemność wynosi 1–2 kg na wsad.
- Piec laboratoryjny (200–500 USD): Precyzyjna kontrola PID i większa pojemność. Doskonały dla placówek przetwarzających różne tworzywa techniczne wymagające wyższych temperatur.
- Dedykowana suszarka do granulatu (500–2000 USD): Profesjonalne urządzenie z wymuszonym obiegiem suchego powietrza, precyzyjną regulacją PID i lejem montowanym bezpośrednio na wytłaczarce. Najlepszy wybór przy codziennym recyklingu.
Kluczowa zasada: Susz przemiał bezpośrednio przed wytłaczaniem, nawet jeśli był już suszony wcześniej. Granulki polimeru wchłaniają wilgoć z otoczenia w ciągu zaledwie kilku godzin, szczególnie w wilgotnym klimacie. Jeśli wysuszony przemiał stał w otwartym pojemniku dłużej niż 4 godziny, należy wysuszyć go ponownie.
Etap 4: Wytłaczanie filamentu (Wymagane)
Wytłaczarka topi wysuszony przemiał i przetłacza uplastyczniony polimer przez precyzyjną dyszę, formując ciągłą nitkę o zadanej średnicy — zazwyczaj 1.75 mm lub 2.85 mm.
Kluczowe parametry wytłaczania według materiału:
| Parametr | PLA | PETG | ABS |
|---|---|---|---|
| Temperatura cylindra | 170–190 °C | 230–250 °C | 210–240 °C |
| Temperatura głowicy | 175–185 °C | 235–245 °C | 220–235 °C |
| Prędkość obrotowa ślimaka | Zależna od materiału — zacznij powoli, zwiększaj stopniowo | ||
| Średnica docelowa | 1.75 ± 0.05 mm | 1.75 ± 0.05 mm | 1.75 ± 0.05 mm |
| Prędkość odciągu | Regulowana w celu utrzymania stabilnej średnicy |
Jeśli tworzywo z recyklingu wymaga zmieszania z napełniaczami, stabilizatorami termicznymi, barwnikami w masterbatchu lub precyzyjnego połączenia z surowcem pierwotnym, do prób formulacji i homogenizacji można wykorzystać laboratoryjną wytłaczarkę dwuślimakową przed przystąpieniem do formowania gotowego filamentu. Wytłaczarka jednoślimakowa do filamentu oraz laboratoryjna wytłaczarka dwuślimakowa pełnią odmienne role w łańcuchu technologicznym.
Strategia mieszania z granulatem pierwotnym: Jeśli dopiero zaczynasz przygodę z recyklingiem, zacznij od mieszanki 70/30 — 70% przemiału z recyklingu i 30% czystego granulatu pierwotnego (virgin). Pierwotne granulki stabilizują przepływ stopu i kompensują nieznaczny spadek masy cząsteczkowej w przetworzonym tworzywie. Wraz ze wzrostem doświadczenia i kontroli nad czystością sortowania udział recyklatu można zwiększać. Doświadczeni operatorzy z powodzeniem wytłaczają filament w 100% z odzyskanego PLA.
Typowe problemy podczas wytłaczania i środki zaradcze:
| Objaw | Prawdopodobna przyczyna | Rozwiązanie |
|---|---|---|
| Pęcherzyki w filamencie | Wilgoć w przemiale | Wydłuż suszenie lub podnieś temperaturę suszenia |
| Pulsowanie średnicy (grubo-cienko) | Niejednolity rozmiar cząstek | Dokładniej przesiewaj przemiał; usuń frakcję pyłową |
| Szorstka, matowa powierzchnia | Zbyt niska temperatura lub wilgoć | Podnoś temperaturę cylindra o 5 °C; sprawdź wysuszenie |
| Filament łatwo pęka | Degradacja polimeru lub zanieczyszczenia | Sprawdź, czy nie wymieszały się tworzywa; obniż temperaturę |
| Filament zawija się za dyszą | Zbyt wysoka temperatura dyszy | Obniż temperaturę dyszy o 5 °C; zwiększ chłodzenie nadmuchem |
| Zawieszanie się materiału w leju | Cząstki przemiału zbyt duże/nieregularne | Użyj drobniejszego zestawu noży (Zestaw B); zmiel nadziarno |
Biurkowe wytłaczarki Rumtoo zostały zoptymalizowane pod kątem podawania przemiału bezpośrednio — geometria leja zasypowego i profil ślimaka radzą sobie z nieregularnymi kształtami cząstek i niższą gęstością nasypową przemiału, co odróżnia je od urządzeń zaprojektowanych wyłącznie pod idealne, kuliste granulki fabryczne.
Etap 5: Nawijanie (Zalecane)
Po opuszczeniu dyszy i schłodzeniu filament musi trafić na szpulę. Można to robić ręcznie (monotonne i sprzyja plątaniu) lub przy użyciu mechanicznej stacji nawijającej.
Nawijanie ręczne sprawdza się tylko przy małych partiach testowych. Filament układa się luźno w pętle na płaskiej powierzchni, a po zakończeniu wytłaczania przewija na pustą szpulę. Jest to wykonalne dla porcji do 200–300 g.
Nawijanie automatyczne wykorzystuje silnik z regulacją naciągu oraz mechanizm wodzika, który rozprowadza żyłkę równomiernie w poprzek szerokości szpuli. Pozwala to uzyskać równe, uporządkowane zwoje, które nie blokują się podczas druku 3D. Dla każdej partii powyżej 500 g stacja nawijająca eliminuje najczęstszą przyczynę awarii druku z recyklingowanego materiału: zacięcia ekstrudera spowodowane splątaną szpulą.
Kompletny proces krok po kroku
Poniżej przedstawiono pełną procedurę roboczą dla partii 2 kg odpadów PLA:
Krok 1: Sortowanie (15 minut) Rozdziel odpady według typu materiału. Usuń metalowe wtopki gwintowane, naklejki papierowe i inne zanieczyszczenia. Opcjonalnie posortuj według kolorów, jeśli zależy Ci na jednolitym odcieniu filamentu.
Krok 2: Wstępne rozcięcie (10 minut) Elementy większe niż 120 × 200 mm przytnij nożycami lub piłą taśmową, aby swobodnie mieściły się w oknie zasypowym rozdrabniacza.
Krok 3: Rozdrabnianie (30–60 minut) Podawaj przygotowane elementy do rozdrabniacza biurkowego ze stałą, umiarkowaną prędkością. Odbieraj przemiał 3–6 mm do czystego pojemnika.
Krok 4: Przesiewanie (10 minut) Przesiej granulat przez zestaw sit. Zachowaj frakcję 3–8 mm. Zbyt duże kawałki skieruj do ponownego zmielenia, a pył odłóż na bok.
Krok 5: Suszenie (2–6 godzin, proces bezobsługowy) Umieść przemiał w dehydratorze lub piecu w temperaturze odpowiedniej dla danego tworzywa. Ten etap nie wymaga nadzoru.
Krok 6: Wytłaczanie (60–90 minut) Wsyp wysuszony przemiał do leja wytłaczarki po uprzednim nagrzaniu urządzenia (10–15 minut rozgrzewki). Rozpocznij wytłaczanie z niską prędkością obrotową, kontrolując średnicę filamentu i regulując odciąg, aby utrzymać 1.75 ± 0,05 mm.
Krok 7: Nawijanie (równolegle z wytłaczaniem) Przy użyciu automatycznej stacji nawijak odbiera żyłkę w czasie rzeczywistym. Przy pracy ręcznej układaj filament w zwoje i nawiń na szpulę po zakończeniu wytłaczania.
Krok 8: Kontrola jakości (5 minut) Zmierz średnicę suwmiarką w 5–10 losowych punktach. Zegnij próbkę pod kątem 180°, aby ocenić elastyczność i wykluczyć kruchość. Oznacz szpulę rodzajem tworzywa, datą i ewentualną proporcją domieszki surowca pierwotnego.
Łączny czas pracy aktywnej dla partii 2 kg PLA: około 2–3 godziny. Całkowity czas procesu wraz z suszeniem: około 4–8 godzin. Uzysk filamentu z 2 kg odpadów: około 1,4–1,7 kg (po uwzględnieniu strat na pył, rozruch wytłaczarki i odrzuty poza tolerancją).
Wskaźniki jakości: Filament z recyklingu a filament pierwotny
Realistyczne oczekiwania wobec materiału z odzysku pozwalają uniknąć rozczarowań i właściwie dobrać zastosowanie wydruków.
Dokładność wymiarowa
| Wskaźnik | Filament komercyjny (virgin) | Filament z recyklingu biurkowego |
|---|---|---|
| Tolerancja średnicy | ±0,02 mm | ±0,05 mm (osiągalna przy wprawie) |
| Owalność | < 1% | < 3% |
| Spójność na 100 m | Doskonała | Dobra (sporadyczne drobne odchyłki) |
Tolerancja ±0,05 mm jest w pełni wystarczająca dla większości wydruków w technologii FDM. Nowoczesne programy do cięcia (slicery) skutecznie kompensują drobne wahania średnicy za pomocą mnożnika przepływu (flow rate). Wydruki wykonane z takiego filamentu są pod względem funkcjonalnym nie do odróżnienia od części z filamentu pierwotnego w prototypach, przyrządach i obudowach.
Właściwości mechaniczne
Badania nad wielokrotnym mechanicznym recyklingiem PLA wskazują na następujące zależności w kolejnych cyklach:
| Właściwość | PLA pierwotne | 1. recykling | 2. recykling | 3. recykling |
|---|---|---|---|---|
| Wytrzymałość na rozciąganie | ~60 MPa | ~52–57 MPa | ~48–53 MPa | ~43–48 MPa |
| Wydłużenie przy zerwaniu | ~4–6% | ~3–5% | ~2,5–4% | ~2–3,5% |
| Udarność | Poziom bazowy | ~90% poziomu bazow. | ~80% poziomu bazow. | ~70% poziomu bazow. |
Pierwszy cykl recyklingu zachowuje 85–95% pierwotnej wytrzymałości na rozciąganie — różnica jest pomijalna w zastosowaniach prototypowych, makietach i narzędziach warsztatowych. Przy trzecim cyklu materiał staje się zauważalnie bardziej kruchy. Domieszka 30–50% czystego granulatu na dowolnym etapie przywraca parametry bliskie tworzywu pierwotnemu.
Przykłady zastosowań dla filamentu z recyklingu
Idealne zastosowania:
- Prototypy funkcjonalne i modele koncepcyjne
- Przyrządy montażowe, szablony i uchwyty warsztatowe
- Projekty edukacyjne i warsztaty studenckie
- Obudowy i osłony nienarażone na obciążenia konstrukcyjne
- Instalacje artystyczne i eksponaty dekoracyjne
- Wsad testowy do formowania wtryskowego
Wymagające ostrożności:
- Elementy nośne i konstrukcyjne (wymagają wcześniejszych testów obciążeniowych)
- Detale o krytycznych tolerancjach pasowania
- Części do długotrwałej ekspozycji zewnętrznej (obniżona odporność na UV)
Niezalecane:
- Zastosowania z kontaktem z żywnością (brak atestów higienicznych procesu recyklingu)
- Elementy medyczne i komponenty krytyczne dla bezpieczeństwa
- Aplikacje wymagające certyfikowanych właściwości materiałowych
Model kosztowy: Czy inwestycja się opłaca?
Inwestycja sprzętowa
| Element wyposażenia | Wariant budżetowy | Wariant średniej klasy |
|---|---|---|
| Rozdrabniacz biurkowy | — | Mały rozdrabniacz biurkowy Rumtoo |
| Zestaw sit (2 szt.) | 30–60 USD | 30–60 USD |
| Urządzenie do suszenia | 40–80 USD (dehydrator) | 300–500 USD (piec laboratoryjny) |
| Wytłaczarka filamentu | — | Biurkowa wytłaczarka Rumtoo |
| Stacja nawijająca | 0 USD (ręcznie) | 200–500 USD (automatyczna) |
Miesięczne koszty operacyjne
| Pozycja kosztowa | Koszt |
|---|---|
| Energia elektryczna (rozdrabniacz + wytłaczarka, ~4 h/mies.) | 1–3 USD |
| Konserwacja noży (amortyzacja na 300+ roboczogodzin) | 5–10 USD |
| Wymiana środków pochłaniających wilgoć | 2–5 USD |
| Zużycie dyszy wytłaczarki (amortyzacja) | 5–15 USD |
| Łączny miesięczny koszt operacyjny | 13–33 USD |
Model oszczędności
| Scenariusz | Miesięczny odpad | Odzyskany filament | Wartość przy 25 USD/kg | Roczna oszczędność |
|---|---|---|---|---|
| Małe laboratorium (4–6 drukarek) | 2–3 kg | 1,5–2 kg | 38–50 USD | 450–600 USD |
| Średni makerspace (10–16 druk.) | 5–8 kg | 3,5–6 kg | 88–150 USD | 1050–1800 USD |
| Farma druku (30–50 drukarek) | 15–25 kg | 10–18 kg | 250–450 USD | 3000–5400 USD |
Okres zwrotu z inwestycji
W przypadku średniego warsztatu makerspace, oszczędzającego 100–150 USD miesięcznie na zakupie nowego filamentu, próg rentowności przy łącznej inwestycji rzędu kilku tysięcy dolarów wynosi zazwyczaj 8 do 18 miesięcy. Farmy druku generujące duże ilości odpadów mogą osiągnąć pełen zwrot w czasie poniżej 6 miesięcy.
Najsilniejszy bilans ekonomiczny występuje wtedy, gdy odzyskany filament bezpośrednio zastępuje zakupy nowych szpul. Jeśli materiał trafia głównie do zastosowań drugorzędnych (wydruki testowe, makiety), bezpośredni zwrot finansowy jest niższy — jednak korzyści wizerunkowe, raportowanie ESG i wartość edukacyjna w pełni uzasadniają taką instalację.
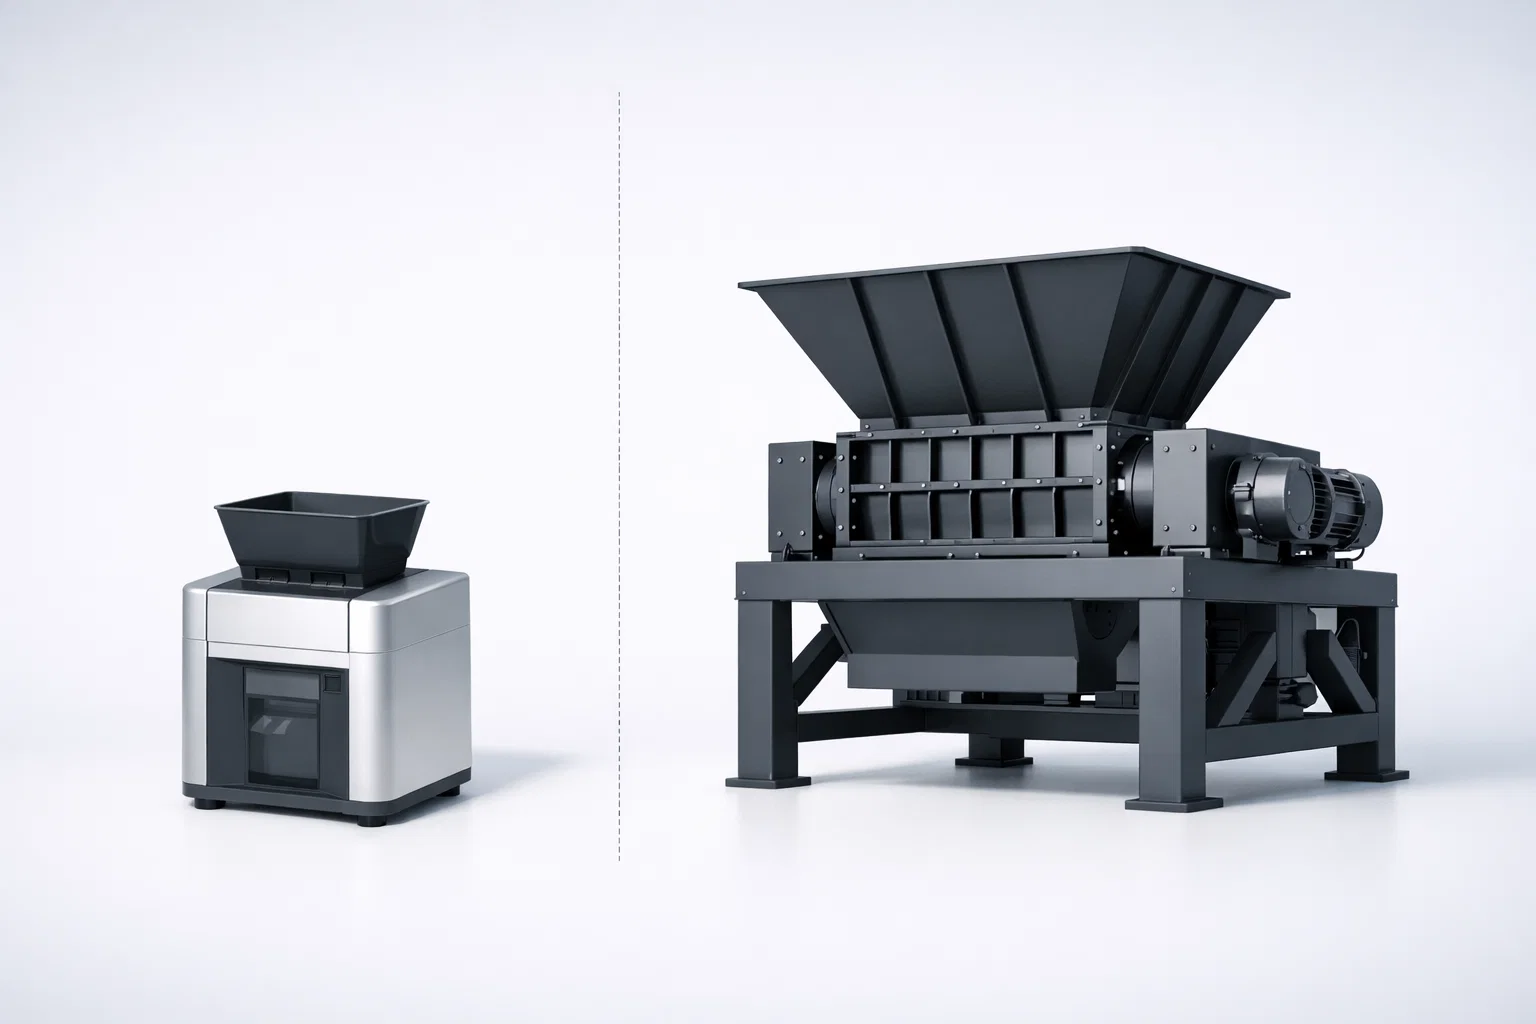
Skalowanie: Kiedy sprzęt biurkowy przestaje wystarczać
Opisany tutaj proces recyklingu filamentu sprawdza się przy przetwarzaniu do 20–30 kg odpadów miesięcznie. Powyżej tej granicy pojawiają się dwa istotne ograniczenia:
Czas rozdrabniania rośnie do znacznych rozmiarów. Przy 30 kg miesięcznie i średniej wydajności 3 kg/h samo rozdrabnianie zajmuje 10 godzin w miesiącu — prawie pół godziny dziennie roboczego. To przestaje być pracą dorywczą, a staje się stałym obowiązkiem personelu.
Wydajność wytłaczarki ogranicza przepustowość. Biurkowe wytłaczarki wytwarzają zazwyczaj 300–800 g filamentu na godzinę. Przetworzenie 30 kg przemiału wymaga 40–100 godzin pracy urządzenia w miesiącu.
Gdy te wymagania czasowe przewyższają dostępne zasoby ludzkie, właściwym krokiem nie jest po prostu większa rozdrabniarka biurkowa — należy rozważyć przejście na przemysłowe rozdrabniacze tworzyw oraz linie do regranulacji. Na tym etapie produktem końcowym staje się powtarzalny granulat w workach, który można odsprzedać producentom filamentów lub wykorzystać w przemysłowym przetwórstwie wtryskowym. Wówczas rozdrabniacz biurkowy powraca do swojej pierwotnej roli w dziale B+R i kontroli jakości (QC) — służąc do testowania nowych mieszanek i próbek materiałowych.
Szczegółowe porównanie progów opłacalności znajdziesz w naszym poradniku rozdrabniacz biurkowy vs przemysłowy: wybór odpowiedniej skali.
Często zadawane pytania
Jaka jest minimalna ilość odpadów, przy której recykling filamentu ma sens ekonomiczny?
Z czysto finansowego punktu widzenia placówki generujące co najmniej 3–5 kg czystych odpadów jednego gatunku tworzywa na miesiąc odnotują wymierne oszczędności. Poniżej tej wielkości czas poświęcony na sortowanie, mielenie i wytłaczanie może nie bilansować się samymi oszczędnościami na materiale. Jednak wiele laboratoriów i szkół prowadzi recykling przede wszystkim dla celów edukacyjnych i ekologicznych — w takim ujęciu nawet 1–2 kg przetworzonego plastiku miesięcznie w pełni spełnia swoje zadanie.
Czy można mieszać przemiał z czystym granulatem w wytłaczarce?
Tak, i jest to metoda wysoce zalecana dla początkujących. Mieszanka w proporcji 70% przemiału i 30% czystego granulatu (virgin) stabilizuje proces formowania żyłki i daje właściwości zbliżone do produktów fabrycznych. Czysty granulat kosztuje u dystrybutorów zaledwie 5–15 USD/kg — znacznie mniej niż gotowy filament — dzięki czemu oszczędność kosztowa pozostaje bardzo wysoka.
Jaką tolerancję średnicy można uzyskać na sprzęcie biurkowym?
Przy starannej kontroli procesu — jednolitym rozmiarze przemiału, rzetelnym wysuszeniu, stabilnej temperaturze i skalibrowanej prędkości odciągu — tolerancja na poziomie ±0,05 mm dla średnicy 1.75 mm jest stale osiągalna. Choć jest to tolerancja szersza niż w przypadku filamentów przemysłowych (±0,02 mm), w zupełności wystarcza dla przeważającej większości zastosowań w technologii druku FDM.
Ile razy można poddać recyklingowi PLA, zanim materiał stanie się niezdatny do użytku?
Badania dowodzą, że PLA może przejść około 3 do 5 cykli recyklingu mechanicznego (mielenie → wytłaczanie → druk → powtórzenie), zanim spadek masy cząsteczkowej spowoduje nadmierną kruchość uniemożliwiającą druk. Dodawanie 30–50% pierwotnego granulatu przy każdym cyklu wydłuża ten cykl życia niemal bezterminowo.
Czy rozdrabniacz musi być tej samej marki co wytłaczarka?
Nie. Połączeniem między urządzeniami jest wyłącznie granulacja przemiału. Każdy rozdrabniacz dający frakcję 3–6 mm zasili dowolną wytłaczarkę biurkową przystosowaną do przemiału. Mały rozdrabniacz biurkowy Rumtoo współpracuje ze wszystkimi standardowymi systemami wytłaczania na rynku. Istotne jest natomiast, aby wytłaczarka posiadała geometrię leja i profil ślimaka przystosowany do nieregularnego przemiału, a nie tylko okrągłych granulek fabrycznych.
Kolejne kroki
Jeśli planujesz wdrożenie recyklingu filamentu, zacznij od zmierzenia dwóch parametrów: miesięcznej wagi odpadów z podziałem na materiały oraz średnicy filamentu stosowanej w Twoich drukarkach. Te dwie liczby określają konfigurację noży rozdrabniacza oraz dobór dyszy wytłaczarki.
Prześlij specyfikację materiałową, miesięczny wolumen i docelową średnicę do zespołu procesowego Rumtoo. Dobierzemy optymalny zestaw rozdrabniacza i wytłaczarki oraz zaproponujemy parametry startowe procesu dla Twoich tworzyw.
Powiązane strony:
- Mały rozdrabniacz biurkowy do tworzyw — specyfikacja i konfiguracja
- Biurkowe wytłaczarki do filamentu
- Jak recyklingować odpady z druku 3D za pomocą shreddera biurkowego
- Rozdrabniacz biurkowy vs przemysłowy: Wybór odpowiedniej skali
- Przewodnik: Recykler filamentu do drukarki 3D — koszty i wybór
- Laboratoryjne urządzenia do recyklingu tworzyw — pełna oferta
- recykling filamentu
- rozdrabniacz biurkowy
- wytłaczarka do filamentu
- gospodarka cyrkularna
- recykling druku 3D