· Zespół Inżynieryjny Rumtoo · Przewodniki zakupowe · 13 min czytania
Jak wybrać regranulator (pelletizer) do tworzyw: jednoślimakowy vs. dwuślimakowy vs. podwodny
Wybór niewłaściwego regranulatora kosztuje więcej niż sama różnica w cenie. Ten przewodnik szczegółowo omawia konfiguracje jednoślimakowe, dwuślimakowe, z pierścieniem wodnym oraz cięcie podwodne — według surowca, specyfikacji granulatu i wydajności — abyś dobrał optymalną wytłaczarkę przed wysłaniem zapytania ofertowego (RFQ).
Wybór niewłaściwego regranulatora do tworzyw to jeden z najkosztowniejszych błędów, jakie może popełnić zakład recyklingu. W przeciwieństwie do shreddera czy myjni — gdzie niedopasowanie widać od razu w obniżonym tonażu na godzinę — źle dobrana wytłaczarka może produkować granulat, który stale nie spełnia norm wskaźnika płynności (MFI), koloru lub czystości, często przez wiele miesięcy, zanim zidentyfikowana zostanie rzeczywista przyczyna problemu.
Ten przewodnik omawia cztery główne konfiguracje regranulacji stosowane w recyklingu tworzyw: wytłaczarki jednoślimakowe, wytłaczarki dwuślimakowe, systemy cięcia w pierścieniu wodnym oraz systemy cięcia podwodnego. Dla każdej technologii wyjaśniamy, jakie surowce przetwarza najlepiej, jakiej jakości granulat dostarcza, jakich zakresów wydajności należy oczekiwać i w jakich sytuacjach staje się ona nietrafionym wyborem. Po lekturze zyskasz rzetelny schemat decyzyjny do wykorzystania przed rozpoczęciem rozmów z producentami maszyn.
Jeśli porównujesz kompletne konfiguracje instalacji — mycie i regranulację folii w jednym ciągu technologicznym lub regranulację twardych tworzyw za linią myjącą — nasz opis linii do regranulacji tworzyw przedstawia pełne schematy instalacji, od rozdrabniania po magazynowanie gotowego granulatu. Pełny 6-etapowy przebieg technologiczny oraz matrycę doboru dla konkretnych tworzyw (folia PE, rafia PP, HDPE, PET, PVC oraz PS/EPS/ABS) znajdziesz w naszym przewodniku po procesie regranulacji tworzyw.
Co regranulator faktycznie robi — a czego nie potrafi zrobić
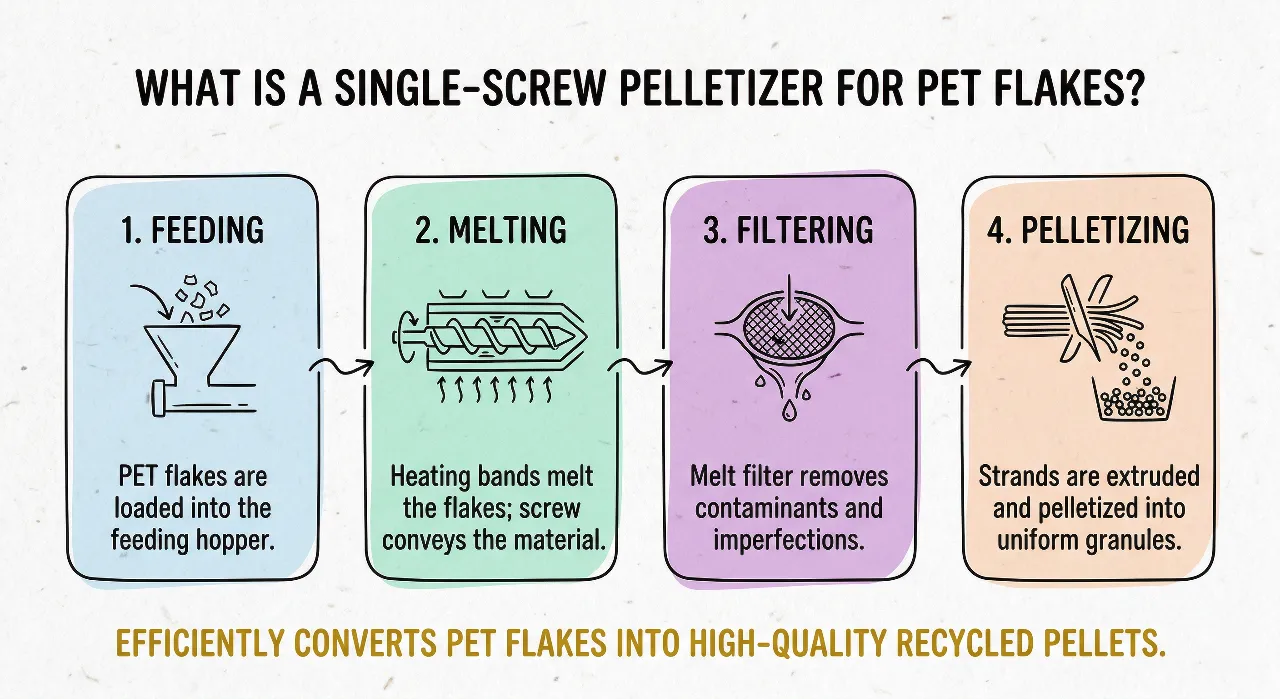
Wytłaczarka do regranulacji topi, odgazowuje, filtruje i formuje tworzywo z recyklingu w jednolity granulat. To nie jest maszyna do mycia. Inwestorzy, którzy oszczędzają na etapach mycia i suszenia na wcześniejszych węzłach, często błędnie zakładają, że wytłaczarka zrekompensuje zanieczyszczenia lub nadmiar wilgoci. Wytłaczarka nie jest w stanie tego dokonać.
W momencie wprowadzenia surowca do leja zasypowego wytłaczarki materiał musi spełniać następujące parametry:
- Zawartość wilgoci: Poniżej 1% dla większości twardych przemiałów; poniżej 0,5% dla tworzyw higroskopijnych (takich jak PET); poniżej 3–5% dla wstępnie zagęszczonej folii (zależnie od konstrukcji odgazowania próżniowego)
- Poziom zanieczyszczeń: Cząstki metali, papier, etykiety i obce polimery muszą zostać wcześniej usunięte za pomocą separatorów magnetycznych, wanien flotacyjnych i separatorów powietrznych
- Uziarnienie surowca: Jednolite płatki lub przemiał o stałej gęstości nasypowej, mieszczące się w geometrii strefy zasilania ślimaka
Według Fundacji Ellen MacArthur ponad 80% problemów na etapie projektowania opakowań z tworzyw sztucznych utrudniających recykling przekłada się bezpośrednio na defekty jakościowe regranulatu. Oznacza to, że sama inwestycja w wytłaczarkę nie zrekompensuje wadliwie przygotowanego wsadu.
Dobór wytłaczarki ma sens dopiero wtedy, gdy proces wstępnego przygotowania jest precyzyjnie zaprojektowany. Nasz przewodnik po konfiguracji linii recyklingu tworzyw szczegółowo opisuje wymagania przygotowawcze w podziale na rodzaje tworzyw.
Jak obliczyć wymaganą wydajność regranulacji
Błędy w doborze wydajności — zarówno niedoszacowanie, jak i przeskalowanie — generują poważne koszty. Zbyt duża wytłaczarka pracuje na niepełnym obciążeniu, gwałtownie podnosząc jednostkowe zużycie energii na tonę gotowego produktu. Zbyt mała linia staje się sztywną barierą uniemożliwiającą zwiększenie przepustowości i przychodów.
Zastosuj ten podstawowy wzór obliczeniowy:
Wymagana wydajność (kg/h) = Całkowity dzienny wsad surowca (kg) ÷ Efektywne godziny pracy na dobę
Zakład przetwarzający 8 000 kg/dobę w ciągu 20 godzin pracy potrzebuje linii o wydajności nominalnej 400 kg/h. Przed wysłaniem zapytania ofertowego do dostawców dodaj 20–25% marginesu bezpieczeństwa na planowane okna serwisowe, wymiany sit, szczyty sezonowe i nieprzewidziane postoje.
Linie regranulacji w recyklingu dzielą się zasadniczo na trzy klasy wydajności:
- Małe linie (100–500 kg/h): Optymalne dla odpadów poprodukcyjnych, jednostek badawczo-rozwojowych (R&D) lub początkujących zakładów recyklingu
- Średnie linie (500–1 500 kg/h): Standard branżowy dla regionalnych recyklerów posiadających stałe kontrakty na odbiór regranulatu
- Duże linie przemysłowe (powyżej 1 500 kg/h): Przeznaczone dla instalacji wielkoskalowych przetwarzających ciągłe strumienie bel odpadów pokonsumenckich
Jeżeli w perspektywie pięciu lat planujesz rozbudowę zakładu, uwzględnij rezerwę mocy przyłącza elektrycznego oraz fundamentów już na etapie projektu budowlanego. Modyfikacja infrastruktury po uruchomieniu zakładu kosztuje wielokrotnie więcej niż zaplanowanie jej z wyprzedzeniem.
Wytłaczarki jednoślimakowe: Niezawodny standard dla czystego, stabilnego surowca
Wytłaczarka jednoślimakowa wykorzystuje pojedynczy obracający się ślimak w podgrzewanym cylindrze do uplastyczniania, ujednolicania i przetłaczania tworzywa przez matrycę. Jest to najczęściej stosowane rozwiązanie w recyklingu, ponieważ cechuje się prostszą konstrukcją mechaniczną, nieskomplikowaną obsługą i wyraźnie niższym kosztem inwestycyjnym niż układ dwuślimakowy.
Kiedy jednoślimak jest najlepszym wyborem
Wytłaczarki jednoślimakowe sprawdzają się optymalnie, gdy:
- Surowiec jest czysty i wstępnie osuszony: Odpady folii PE poprodukcyjnej, czyste płatki PP, umyty przemiał HDPE i posortowane tworzywa twarde przetwarzane są z wysoką stabilnością
- Strumień polimeru jest jednorodny: Wytłaczarka jednoślimakowa jest zoptymalizowana pod kątem jednego lub dwóch określonych polimerów, a nie mieszanek wymagających intensywnego ujednolicania ścinaniem
- Docelowa wydajność mieści się w zakresie 100–1 500 kg/h: W dobrze dobranej konfiguracji jednoślimak pokrywa to zapotrzebowanie przy wysokiej efektywności energetycznej
- Priorytetem jest prostota eksploatacji: Mniejsza liczba części podlegających zużyciu, prostsze interwały serwisowe oraz tańsze części zamienne ułatwiają obsługę w każdych warunkach
Ograniczenia wytłaczarki jednoślimakowej
W przypadku folii pokonsumenckich o wilgotności resztkowej przekraczającej 3%, pojedyncze odgazowanie jednoślimakowe okazuje się niewystarczające. Geometria ślimaka nie jest przystosowana do usuwania dużych ilości pary wodnej i gazów, co skutkuje porowatością granulatu, pęcherzami powietrza i niestabilnym MFI. W przypadku przetwarzania folii pokonsumenckiej PE lub PP bez bardzo wydajnego mechanicznego odwadniania na wejściu, niezbędna będzie prasa ślimakowa (squeezer) lub wytłaczarka dwuślimakowa.
Typowe parametry techniczne linii jednoślimakowych
| Parametr | Typowy Zakres |
|---|---|
| Wydajność godzinowa | 100–1 500 kg/h |
| Średnica ślimaka | 65–200 mm |
| Stosunek L/D | 30:1 do 36:1 |
| Optymalny surowiec | Czysty PE, PP, HDPE, przemiały twarde PS; zagęszczona folia |
| Wydajność odgazowania | Pojedyncze lub podwójne; ograniczone przy wysokiej wilgoci |
| Moc silnika napędowego | 37–400 kW w zależności od średnicy ślimaka i lepkości tworzywa |
Wytłaczarki dwuślimakowe: Wilgoć, zanieczyszczenia i zaawansowane mieszanie
Wytłaczarka dwuślimakowa składa się z dwóch zazębiających się ślimaków obracających się w tę samą stronę (współbieżne) lub w strony przeciwne (przeciwbieżne). Zazębiająca się geometria generuje intensywne siły ścinające, doskonałe mieszanie dyspersyjne i dystrybucyjne oraz wielostopniowe odgazowanie próżniowe — idealne dla surowców przekraczających możliwości układu jednoślimakowego.
Kiedy układ dwuślimakowy jest właściwym wyborem
Wytłaczarki dwuślimakowe są konieczne, gdy:
- Wsad charakteryzuje się podwyższoną wilgotnością: Umyta folia pokonsumencka, folia rolnicza i worki tkane Big-Bag po wyciskaniu mechanicznym nadal zawierają 5–15% wilgoci. Wytłaczarki dwuślimakowe z kilkoma strefami odgazowania odprowadzają tę wilgoć bez tworzenia pęcherzy w granulacie
- Dozowane są wypełniacze mineralne lub dodatki: Wprowadzanie kredy (CaCO₃), barwników w masterbatchu czy uniepalniaczy wymaga poziomu dyspersji, którego jednoślimak nie jest w stanie zapewnić
- Przetwarzane są wymagające polimery techniczne: PLA, TPU oraz mieszanki tworzyw inżynieryjnych wymagają precyzyjnego profilu temperaturowego i kontrolowanego ścinania
- Wsady są niejednorodne reologicznie: Mieszane przemiały twarde o zmiennym MFI można ujednolicić dzięki intensywnej pracy ugniatającej elementów ślimaka
- Wymagana jest wąska tolerancja MFI: Przetwórcy kupujący rPE lub rPP do wtrysku cienkościennego lub rozdmuchu folii stawiają bardzo rygorystyczne warunki stabilności parametrów
Kompromis kosztowy
Wytłaczarki dwuślimakowe kosztują 2–4 razy więcej niż jednoślimakowe o zbliżonej wydajności. Wymagają także wyższych kwalifikacji personelu oraz generują większe koszty zużycia segmentów ślimaka i tulei cylindra w przypadku pracy z materiałami ściernymi. Zawsze upewnij się, czy Twój proces lub wymagania odbiorców bezwzględnie narzucają tę technologię.
Typowe parametry techniczne linii dwuślimakowych
| Parametr | Typowy Zakres |
|---|---|
| Wydajność godzinowa | 100–2 000 kg/h |
| Średnica ślimaków | 35–135 mm (współbieżne) |
| Stosunek L/D | 40:1 do 56:1 |
| Optymalny surowiec | Folia pokonsumencka, folia rolnicza, big-bagi, compounding |
| Wydajność odgazowania | Kilka stref próżniowych; stabilna praca przy 5–15% wilgoci |
| Moc silnika napędowego | 75–1 000 kW w zależności od średnicy i zastosowania |
Specyfikacje dla linii foliowych znajdziesz w naszym przewodniku po liniach myjących folie PP/PE, który omawia współdziałanie prasy odwadniającej i wytłaczarki dwuślimakowej.
Cięcie w pierścieniu wodnym: Optymalny kompromis dla folii i miękkich tworzyw
W systemie cięcia w pierścieniu wodnym (WRP, Water-Ring Pelletizing) noże obrotowe tną tworzywo bezpośrednio na powierzchni gorącej matrycy, a obracający się pierścień wodny błyskawicznie chłodzi granulki i porywa je do suszarki odśrodkowej. Efektem jest zwarty, regularny granulat o soczewkowatym kształcie — bardziej estetyczny niż cięty z nitek i znacznie tańszy w zakupie niż pełny system podwodny.
Kiedy cięcie w pierścieniu wodnym jest najlepszym wyborem
- Folie i worki PE/PP przy średnich wydajnościach: Znakomite rozwiązanie dla poliolefin, gdzie lepkość i niska sztywność stopu sprawiają, że prowadzenie nitek w wannie wodnej staje się kłopotliwe i podatne na zrywanie
- Wydajność w zakresie 300–1 500 kg/h: Najkorzystniejszy stosunek nakładów inwestycyjnych do wydajności produkcyjnej
- Ograniczona przestrzeń w hali: O wiele bardziej zwarte gabaryty w porównaniu do długich wanien chłodzących dla nitek; obieg wody jest zamknięty i zintegrowany
- Instalacje ze zintegrowaną zagęszczarką (systemy 3-w-1): Wiele linii do folii łączy zagęszczarkę nożową (rozdrabnianie + zagęszczanie + uplastycznianie) bezpośrednio z głowicą tnącą w pierścieniu wodnym
Zintegrowane systemy z zagęszczarką (3-w-1)
Dla czystych lub lekko zadrukowanych folii PE/PP, worków i włókien, linia ze zintegrowaną zagęszczarką łączy rozdrabnianie, dogrzewanie tarciowe i podawanie tworzywa w jednym urządzeniu połączonym z wytłaczarką. Ciepło tarcia skutecznie odparowuje wilgoć resztkową.
Konfiguracja ta jest zalecana, gdy:
- Surowcem są stosunkowo czyste odpady poprzemysłowe
- Docelowa wydajność nie przekracza 1 000 kg/h
- Priorytetem jest łatwa obsługa i niższy budżet inwestycyjny
Nie nadaje się ona do silnie zanieczyszczonych folii pokonsumenckich wymagających intensywnego mycia na mokro.
Typowe parametry systemów z pierścieniem wodnym
| Parametr | Typowy Zakres |
|---|---|
| Wydajność godzinowa | 300–1 500 kg/h |
| Optymalny surowiec | Folia PE, folia PP, worki tkane, miękkie tworzywa |
| Geometria granulatu | Soczewkowaty lub półkolisty; powtarzalny wymiarowo |
| Zapotrzebowanie miejsca | Bardzo małe; kompaktowy zintegrowany obieg chłodzenia |
| Sposób integracji | Możliwość połączenia z zagęszczarką lub osobną wytłaczarką |
Systemy cięcia podwodnego: Duży tonaż, precyzja cięcia i kulisty granulat
W systemie cięcia podwodnego (UWP, Underwater Pelletizing) głowica z nożami pracuje w całkowicie zalanej komorze cięcia, przez którą przepływa kontrolowany strumień wody procesowej pod ciśnieniem. Tworzywo zastyga w ułamku sekundy po opuszczeniu otworów matrycy, co wyklucza ryzyko zrywania nitek.
Kiedy cięcie podwodne jest optymalnym wyborem
- Wydajność od 1 000 kg/h do ponad 5 000 kg/h: Przy dużych wolumenach cięcie nitkowe lub pierścieniowe wymaga ciągłego nadzoru operatora; cięcie podwodne automatyzuje proces w 100%
- Odbiorcy folii rozdmuchiwanej wysokiej jakości lub włókien: Przetwórcy wymagają idealnie kulistego granulatu w celu płynnego, grawimetrycznego dozowania do maszyn przetwórczych
- Linie rPET typu butelka-w-butelkę (bottle-to-bottle): W produkcji rPET do kontaktu z żywnością lub włókien ciągłych cięcie podwodne jest niekwestionowanym standardem gwarantującym czystość i stabilną lepkość wewnętrzną (IV)
- Ciągła praca w trybie 24/7: Zaprojektowane do długich kampanii produkcyjnych bez przestojów
Czego cięcie podwodne nie rozwiąże
Cięcie podwodne to technologia cięcia i krystalizacji termicznej, a nie etap oczyszczania. Podanie zanieczyszczonego polimeru do systemu UWP da perfekcyjnie uformowane, lecz zanieczyszczone kulki. Nigdy nie kupuj głowicy podwodnej, aby tuszować błędy w linii myjącej.
Typowe parametry systemów podwodnych
| Parametr | Typowy Zakres |
|---|---|
| Wydajność godzinowa | 500–5 000+ kg/h |
| Średnica granulki | 2–5 mm (regulowana doborem matrycy i obrotów noży) |
| Optymalny surowiec | Czyste płatki rPET, techniczny rHDPE, duże tonaże |
| Geometria granulatu | Idealnie kulista lub eliptyczna |
| Układ chłodzenia | Obieg zamknięty z kontrolą temperatury i wirówką suszącą |
Matryca doboru technologii według rodzaju surowca
Punktem wyjścia zawsze musi być Twój surowiec wejściowy:
| Rodzaj Surowca | Wilgotność na Wejściu Wytłaczarki | Zalecana Konfiguracja Regranulatora |
|---|---|---|
| Czysta folia PP/PE poprzemysłowa (zagęszczona) | < 3% | Jednoślimak z odgazowaniem — lub system 3-w-1 + WRP |
| Folia PE pokonsumencka po myciu i prasie odwadniającej | 3–8% | Dwuślimak z wielostopniowym odgazowaniem próżniowym |
| Folia rolnicza zanieczyszczona, worki Big-Bag | 5–15% | Dwuślimak o wzmocnionej sekcji odgazowania |
| Umyty przemiał HDPE (tworzywo twarde) | < 1% | Wytłaczarka jednoślimakowa |
| Umyte płatki butelkowe rPET | < 0,5% | Jednoślimak lub cięcie podwodne (duże tonaże) |
| Mieszane tworzywa twarde (zmienne MFI) | < 2% | Dwuślimak do ujednolicania i homogenizacji |
| Mieszanki napełniane (+ kreda CaCO₃ / dodatki) | Zależnie od receptury | Dwuślimak współbieżny |
| Folia PE/PP, średnie wydajności (300–1 500 kg/h) | < 5% | Granulacja w pierścieniu wodnym (WRP) |
| Duża wydajność (> 1 500 kg/h) i granulat kulisty | Zależnie od żywicy | Cięcie podwodne (UWP) + odpowiednia wytłaczarka |
Odgazowanie: Najczęściej pomijany czynnik doboru maszyny
Strefy odgazowania na cylindrze wytłaczarki odprowadzają związki lotne — wilgoć resztkową, rozpuszczalniki farb drukarskich, gazy uwięzione oraz produkty degradacji polimeru — zanim stop dotrze do matrycy. W recyklingu pokonsumenckim skuteczne odgazowanie próżniowe jest bezwzględnie wymagane.
Wytłaczarka jednoślimakowa z jednym lub dwoma odgazowaniami dobrze radzi sobie z wilgotnością 1–3%. W przypadku wyższych wartości konieczne jest zastosowanie:
- Mechanicznej prasy ślimakowej (squeezera) przed wytłaczarką, aby wycisnąć wodę poniżej 5%
- Wytłaczarki dwuślimakowej z wydłużonymi strefami odgazowania próżniowego, która skutecznie ewakuuje parę z masy stopu
Najpowszechniejszy przemysłowy zestaw do folii pokonsumenckiej to: prasa odwadniająca → wytłaczarka dwuślimakowa do regranulacji. W naszym opisie systemów mycia na gorąco i usuwania farby z tworzyw prezentujemy integrację sekcji suszenia i zagęszczania w linii technologicznej.
Filtracja stopu tworzywa: Określ gęstość sita przed doborem głowicy
Zmieniacz sit zatrzymuje zanieczyszczenia stałe (opiłki aluminium, włókna drzewne, papier, niestopione tworzywa) przed wpłynięciem do matrycy. Stopień filtracji zależy od finalnego zastosowania granulatu:
- Filtracja zgrubna (100–150 mikronów): Wystarczająca dla rur kanalizacyjnych rHDPE lub palet przemysłowych
- Filtracja średnia (60–100 mikronów): Wymagana dla folii rozdmuchiwanej z zawartością regranulatu powyżej 30%
- Filtracja dokładna (40–80 mikronów): Bezwzględna dla włókien tekstylnych rPET, detali motoryzacyjnych i cienkich folii
- Ciągłe zmieniacze sit z płukaniem wstecznym (backflush): Niezbędne przy zmiennej czystości wsadu; czyszczą sita automatycznie bez zatrzymywania produkcji
Określ dokładność filtracji przed podpisaniem specyfikacji maszyny. Zbyt rzadkie sito spowoduje reklamacje u odbiorców regranulatu; zbyt gęste sito na zabrudzonym wsadzie będzie się stale zatykać, niszcząc dostępność linii.
Całkowity Koszt Posiadania (TCO): Analiza poza ceną zakupu
| Składnik Kosztów | Jednoślimak | Dwuślimak | Pierścień Wodny | Cięcie Podwodne |
|---|---|---|---|---|
| Koszt zakupu (Capex) | Najniższy | 2–4× jednoślimak | Umiarkowany | Najwyższy |
| Zużycie energii / kg | Najniższe | Wyższe | Umiarkowane | Umiarkowane |
| Żywotność ślimaka/cylindra | 3–5 lat (czysty wsad) | 1–3 lat (zmienny wsad) | N/A (zużycie matrycy) | N/A (zużycie matrycy) |
| Wymagane kwalifikacje | Standardowe | Wyższe | Umiarkowane | Umiarkowane |
| Zwrot z inwestycji (ROI) | 18–36 miesięcy | 24–48 miesięcy | 18–36 miesięcy | 30–60 miesięcy |
Rzeczywisty okres zwrotu zależy od relacji cenowych między tworzywem pierwotnym a regranulatem na rynku lokalnym. Według danych Plastics Europe ceny pierwotnych żywic PE i PP w Europie w 2024 roku wynosiły średnio 1 200–1 600 €/t, podczas gdy regranulaty handlowano z 15–30% dyskontem w zależności od czystości — różnica ta stanowi fundament rentowności każdego projektu regranulacji.
Często zadawane pytania o regranulatory do tworzyw
Czym różni się regranulator od młyna do tworzyw (granulatora)?
Młyn do tworzyw (granulator) rozdrabnia odpady tworzyw na zimno, wytwarzając nieregularny przemiał lub płatki. Regranulator (wytłaczarka z układem cięcia na gorąco lub w wodzie) topi te płatki, odgazowuje je, filtruje i przekształca w jednorodny granulat w postaci regularnych ziarenek. To dwie zupełnie różne maszyny pracujące na innych etapach procesu.
Jaki regranulator jest najlepszy do recyklingu folii PE/PP?
Dla wilgotnej folii pokonsumenckiej optymalnym standardem przemysłowym jest wytłaczarka dwuślimakowa z wielostopniowym odgazowaniem połączona z mechaniczną prasą odwadniającą. Dla czystych folii poprodukcyjnych w zupełności wystarcza wytłaczarka jednoślimakowa z zagęszczarką i cięciem w pierścieniu wodnym, wymagająca znacznie mniejszego budżetu.
Jak precyzyjnie dobrać wydajność linii do potrzeb zakładu?
Użyj wzoru: Wydajność (kg/h) = Dzienny tonaż do przerobienia ÷ Godziny efektywnej pracy, powiększonego o 20–25% rezerwy technologicznej. Aby przerobić 10 ton folii na dobę w ciągu 20 godzin, teoretyczna linia 500 kg/h powinna zostać zamówiona na wydajność 600–625 kg/h.
Czy regranulator może przetwarzać mieszanki różnych rodzajów tworzyw?
Typowa wytłaczarka jednoślimakowa nie radzi sobie z mieszankami tworzyw z powodu różnych temperatur topnienia i braku intensywnego mieszania. Wytłaczarka dwuślimakowa ze specjalną konfiguracją segmentów ugniatających może ujednolicić niektóre strumienie kompatybilne, lecz uzyskany granulat osiąga wyraźnie niższą cenę rynkową niż czysty monomateriał.
Ile wynosi typowy czas zwrotu z zakupu regranulatora?
Okres zwrotu waha się zazwyczaj od 18 do 36 miesięcy w przypadku linii jednoślimakowych pracujących na czystych odpadach poprodukcyjnych, do 30–60 miesięcy w przypadku dużych linii podwodnych do odpadów pokonsumenckich. Kluczowe znaczenie ma stopień wykorzystania mocy produkcyjnych oraz różnica cen między surowcem a gotowym regranulatem.
Jakie dane techniczne należy przekazać producentowi, aby otrzymać precyzyjną wycenę?
Przekaż: rodzaj i pochodzenie tworzywa (odpady przemysłowe czy pokonsumenckie, postać fizyczna), wilgotność wsadu na wejściu do wytłaczarki, profil zanieczyszczeń, docelową wydajność w kg/h, oczekiwane parametry granulatu (MFI, gęstość, wymiary), końcowe zastosowanie oraz dostępne media w zakładzie (dostępna moc elektryczna w kW, parametry wody chłodzącej).
7 Kluczowych pytań przed wysłaniem zapytania ofertowego (RFQ)
Przed kontaktem z producentami maszyn przygotuj odpowiedzi na poniższe pytania:
- Jaki jest Twój wsad? Dokładne oznaczenie polimeru, źródło pochodzenia i postać fizyczna (płatki twarde, pocięta folia, rafia).
- Jaka jest rzeczywista wilgotność materiału na wejściu do wytłaczarki? Zmierzona po ostatnim etapie suszenia mechanicznego lub termicznego.
- Jaki jest poziom zanieczyszczeń? Zawartość metali, papieru, etykiet i obcych polimerów w ujęciu procentowym.
- Jaka jest docelowa ciągła wydajność? Praca w trybie ustabilizowanym (kg/h), z wyłączeniem teoretycznych wartości szczytowych.
- Jakie parametry musi spełniać gotowy granulat? Zakres MFI, tolerancja wymiarowa granulki, czystość, barwa i wilgotność końcowa.
- Jakie jest końcowe zastosowanie granulatu? Wytłaczanie folii, wtrysk, przędzenie włókien czy sprzedaż surowcowa.
- Jakie media są dostępne na terenie zakładu? Dostępna moc przyłączeniowa (kW), ciśnienie i temperatura wody chłodzącej.
Podsumowanie: Dopasuj regranulator do surowca, a nie do budżetu
Każda z czterech technologii regranulacji odpowiada za odmienny profil zastosowania:
- Jednoślimak: Czysty, suchy, jednorodny surowiec; najniższy koszt inwestycji; prosta obsługa; 100–1 500 kg/h
- Dwuślimak: Wilgotność powyżej 3%, zróżnicowany MFI, domieszkowanie i modyfikacja; 100–2 000 kg/h
- Pierścień wodny: Folia PE/PP i miękkie tworzywa w średnich wydajnościach; doskonała integracja z zagęszczarką; 300–1 500 kg/h
- Cięcie podwodne: Duże moce przerobowe, kulisty kształt ziaren, najwyższe rygory jakościowe; 500–5 000+ kg/h
Pamiętaj: jakość końcowego granulatu zależy przede wszystkim od staranności wstępnego mycia, mechanicznego odwadniania i filtracji stopu. Prawidłowo skompletowany układ przekształca przygotowany surowiec w wysokomarżowy produkt rynkowy.
Aby skonsultować specyfikację Twojego surowca i wymagania wydajnościowe, skontaktuj się z zespołem inżynieryjnym Rumtoo w celu technicznej oceny konfiguracji przed wysłaniem zapytań ofertowych. Na naszej stronie o liniach do regranulacji znajdziesz konfiguracje referencyjne dla folii, tworzyw sztywnych, butelek PET oraz pianek wraz z danymi o zużyciu energii i mediów.
- regranulator do tworzyw
- wytłaczarka do regranulacji
- wytłaczarka jednoślimakowa
- wytłaczarka dwuślimakowa
- cięcie podwodne
- cięcie w pierścieniu wodnym
- regranulat tworzyw sztucznych
- regranulacja folii PP PE