· Zespół Inżynieryjny Rumtoo · Inżynieria procesowa · 8 min czytania
Maszyna do recyklingu folii tworzyw sztucznych: Kompletny przewodnik inżynieryjny po liniach myjących PP/PE
Szczegółowy przewodnik inżynierii procesowej dotyczący linii myjących do folii PP/PE, folii rolniczych i worków tkanych: rozdrabnianie, mycie gorące, separacja flotacyjna, odwadnianie mechaniczne i bilans wodny w obiegu zamkniętym.
Recykling sztywnych tworzyw sztucznych, takich jak butelki PET, podlega przewidywalnym prawom fizyki: materiał jest gęsty, tonie w wodzie w sposób powtarzalny i płynnie przemieszcza się przez podajniki ślimakowe oraz wirówki. Recykling elastycznych folii z tworzyw sztucznych to natomiast zupełnie inne wyzwanie technologiczne.
Przetwórca w Wietnamie przekonał się o tym osobiście, gdy podjął próbę zaadaptowania posiadanej linii myjącej do butelek PET na potrzeby przetwarzania zanieczyszczonej folii rolniczej z polietylenu (PE). W ciągu zaledwie 48 godzin taśmy foliowe owinęły się wokół ślimaków transportowych, zablokowały myjnie cierne i zaczęły chaotycznie pływać po powierzchni wanien sedymentacyjnych. Cały zakład musiał zostać awaryjnie zatrzymany. Przyczyna miała charakter czysto fizyczny: wiotka folia zachowuje się zupełnie inaczej niż sztywny płatek. Każdy etap procesu technologicznego — od rozdrabniania wstępnego, przez mycie gorące, po odwadnianie odśrodkowe — musi być zaprojektowany ściśle pod kątem właściwości mechanicznych i niskiej gęstości cienkich poliolefin.
Sześć miesięcy później, po zainstalowaniu dedykowanej linii myjącej do folii rolniczej i stretch, ten sam zakład przetwarzał z powodzeniem 1 200 kg/h silnie zanieczyszczonej folii rolniczej z uzyskiem czystego płatka gotowego do wytłaczania na poziomie 85 %. Wynik ten nie był kwestią przypadku, lecz precyzyjnie dobranej inżynierii procesowej.
W niniejszym przewodniku omawiamy kompletny ciąg technologiczny mycia folii PP/PE, krok po kroku, wskazując parametry krytyczne, które decydują o tym, czy instalacja wyprodukuje wartościowy surowiec do regranulacji, czy materiał zdeklasowany, którego rynek nie zaakceptuje.
Dlaczego recykling folii wymaga dedykowanej linii technologicznej?
Folie z PP i PE (folia stretch do palet, rolnicza folia do mulczowania i kiszonkarska, folia z tuneli szklarniowych, torby foliowe oraz worki tkane z polipropylenu) charakteryzują się specyfiką fizyczną, która stawia przed konstruktorami szczególne wymagania:
- Ekstremalnie niska gęstość nasypowa (30–80 kg/m³ wobec 300–500 kg/m³ dla sztywnego płatka): folie zajmują olbrzymią objętość w stosunku do swojej masy, co wymaga przewymiarowanych kanałów transportowych, ślimaków i lejów załadowczych.
- Bardzo wysoki stosunek powierzchni do masy: piasek, glina, ziemia i resztki organiczne pokrywają obie strony cienkiej folii, wymagając agresywnego tarcia mechanicznego w celu ich oderwania.
- Wysoka podatność na owijanie: pocięte wstęgi folii natychmiast nawijają się na wirujące wały, rotory pomp i łopatki, jeśli urządzenia nie posiadają specjalnych geometrii przeciwowijających.
- Naturalna pływalność w wodzie (ciężar właściwy 0,91–0,96 g/cm³): w przeciwieństwie do PET, poliolefiny unoszą się na wodzie. Odwraca to zasadę działania flotacji i utrudnia odwadnianie odśrodkowe, gdyż siła odśrodkowa działa słabiej na ultralekkie płatki folii.
Próba skierowania folii do urządzeń zaprojektowanych dla twardych tworzyw sztucznych skutkuje nieuchronnymi zatorami i wielogodzinnymi przestojami linii.
Etap 1: Sortowanie wstępne i rozdrabnianie
Rozrywanie bel i usuwanie ciał obcych
Bele folii poużytkowej i porolniczej cechują się ogromną niejednorodnością. Bele z rolnictwa zawierają kamienie, sznurki do pras, druty, resztki słupków ogrodzeniowych i nierzadko do 30–40 % zanieczyszczeń mineralnych (błoto, piasek). Folia stretch z logistyki magazynowej jest czystsza, ale często zawiera drzazgi paletowe, taśmy spinające i taśmy samoprzylepne.
Przed shredderem bezwzględnie należy zainstalować separator magnetyczny nadtaśmowy oraz stanowisko manualnego sortowania z obsadą 1–2 pracowników przy wydajnościach powyżej 1 000 kg/h. Ten niewielki wydatek na robociznę chroni noże maszyn tnących przed kosztownym zniszczeniem.
Rozdrabnianie na niskich obrotach
Rozdrabnianie folii wymaga niskiej prędkości obwodowej noży, w przeciwieństwie do kruszenia tworzyw twardych. Wolnoobrotowy, jedno成ałowy rozdrabniacz przemysłowy (shredder) z dociskiem hydraulicznym jest standardem w pierwszym stopniu redukcji:
- Prędkość obrotowa rotora: Niska (15–30 obr./min), zapobiegająca nagrzewaniu tarciowemu, które zmiękcza folię i powoduje jej topnienie i nawijanie na wale.
- Wielkość oczek sita: 40–80 mm w pierwszym stopniu. Zbyt drobne sita powodują nadmierne pylenie i bezpowrotną utratę mikrocząstek w wodzie myjącej.
- Popychacz hydrauliczny: Niezbędny przy podawaniu sprasowanych bel; grawitacyjny zasyp lekkich materiałów wiotkich jest zawodny.
W drugim stopniu rozdrabniania do frakcji 15–25 mm mokra kruszarka do tworzyw (z ciągłym natryskiem wody w komorze cięcia) jest bezkonkurencyjna wobec urządzeń suchych: woda chłodzi krawędzie tnące, eliminuje unoszenie się folii i natychmiast wymywa ścięty materiał poza sito.
Etap 2: Mycie intensywne — Serce procesu
Na etapie mycia powstaje rzeczywista wartość dodana recyklingu: silnie zabrudzony odpad foliowy o wartości 50–100 USD/t zostaje przekształcony w czysty surowiec płatkowy warty 300–500 USD/t.
Mycie wstępne tarciowe (na zimno)
Myjka tarciowa na zimną wodę oddziela mechanicznie piasek, muł i luźny brud. Chroni to kolejne wanny mycia gorącego przed szybkim zamuleniem. Urządzenie wykorzystuje szybkoobrotowe łopatki (800–1 200 obr./min), wywołujące intensywne tarcie folii o folię.
Istotny szczegół konstrukcyjny: stosunek ilości wody do materiału. Zbyt mała ilość wody utrudnia transport; zbyt duża tworzy poduszkę hydrauliczną, zmniejszając tarcie właściwe. Optymalna proporcja wagowa wynosi od 5:1 do 8:1 (woda do folii).
Mycie na gorąco w roztworze ługowym
W przypadku mocno zabrudzonych folii rolniczych i opakowań spożywczych z tłuszczami niezbędne jest mycie na gorąco w temperaturze 70–90 °C z dodatkiem 1–3 % roztworu wodorotlenku sodu (NaOH). Gorący ług zmydla tłuszcze, rozpuszcza kleje i zmiękcza zaschnięte warstwy gleby.
Zintegrowane systemy myjące Rumtoo posiadają izolowane termicznie zbiorniki ze stali kwasoodpornej z automatycznym dozowaniem sody, precyzyjną regulacją temperatury i wymuszonym mieszaniem łopatkowym. Czas retencji wynosi 15–25 minut, zależnie od stopnia zanieczyszczenia surowca.
Wskazówka technologiczna: Zwalnianie tempa całej linii w celu kompensacji słabej czystości mycia to kosztowny błąd. Jeśli reaktor mycia gorącego i stężenie chemii są właściwie dobrane, linia powinna pracować z wydajnością nominalną. Konieczność ograniczania wydajności oznacza, że moduł mycia gorącego jest przewymiarowany w dół.
Płukanie i neutralizacja
Po kąpieli ługowej folia trafia do wanien płuczących w przeciwprądzie, gdzie resztki sody są wymywane czystą wodą. Pozostałości alkaliczne na powierzchni płatków wywołują natychmiastowe żółknięcie i degradację termiczną w wytłaczarce. Odczyn pH wody na wylocie z ostatniej wanny płuczącej musi być niższy niż 8,5.
Etap 3: Separacja i flotacja
Wanna flotacyjna (Sink-Float) do usuwania zanieczyszczeń ciężkich
Mimo że PP i PE unoszą się na wodzie, wanna separacyjna jest bezwzględnie wymagana do separacji zanieczyszczeń ciężkich: piasek kwarcowy, drobiny szkła, opiłki metali oraz fragmenty PET i PVC opadają na dno (gęstość > 1,0 g/cm³) i są stale odprowadzane ślimakami dennymi.
Odwłóknianie etykiet papierowych
Etykiety papierowe miękną w kąpieli gorącej, ale wymagają uderzenia mechanicznego do całkowitej dyspersji. Kolejna myjka odśrodkowa rozciera zmiękczoną celulozę na pojedyncze włókna, które są następnie wypłukiwane z wodą przez sita obrotowe.
Etap 4: Odwadnianie i suszenie — Niedoceniane wąskie gardło
Kontrola wilgotności to największe wyzwanie w recyklingu folii. Jeśli czysta folia trafi zbyt wilgotna do zagęszczarki i wyciskarki (squeezer), proces kompresji termicznej traci stabilność; jeśli wprowadzona zostanie do wytłaczarki, dojdzie do gwałtownego pienienia, pękania pasm tworzywa i powstawania mikroporów w regranulacie.
Odwadnianie mechaniczne (Prasa ślimakowa / Wyciskarka)
Mechaniczna prasa ślimakowa odwadniająca (squeezer) ściska mokrą masę foliową o perforowany cylinder. Zabieg ten obniża wilgotność z około 50 % (po wannach) do 10–15 %, zużywając ułamek energii wymaganej w suszeniu termicznym.
Suszenie odśrodkowe (Wirówka do folii)
Szybkoobrotowa wirówka do folii odrzuca wodę powierzchniową siłą odśrodkową przez sito cylindryczne. Podczas gdy na płatkach sztywnych bez trudu osiąga się wilgotność ≤ 1 %, w przypadku cienkich folii wilgotność resztkowa po wirowaniu stabilizuje się zazwyczaj na poziomie 5–8 %.
Suszenie termiczne uzupełniające
Aby osiągnąć poziom wilgotności ≤ 3 % — standard wymagany przez producentów wytłaczarek do regranulacji —, stosuje się przelotową suszarkę rurową na gorące powietrze (80–120 °C).
Docelowa wilgotność płatka w zależności od procesu kolejnego:
| Proces kolejny | Maksymalna dopuszczalna wilgotność | Uzasadnienie inżynieryjne |
|---|---|---|
| Kompaktor / Zagęszczarka zintegrowana (Cutter-Compactor) | ≤ 8 % | Wyższa wilgotność powoduje nagły wyrzut pary i niestabilną gęstość nasypową |
| Wytłaczarka jednoślimakowa standardowa | ≤ 3 % | Wilgoć wywołuje pienienie w głowicy i ciągłe zrywanie pasm granulatu |
| Wytłaczarka dwuślimakowa (z podwójnym odgazowaniem próżniowym) | ≤ 5 % | Większa wydajność odgazowania, lecz powyżej 5 % spada stabilność ekstruzji |
Etap 5: Zagęszczanie i regranulacja
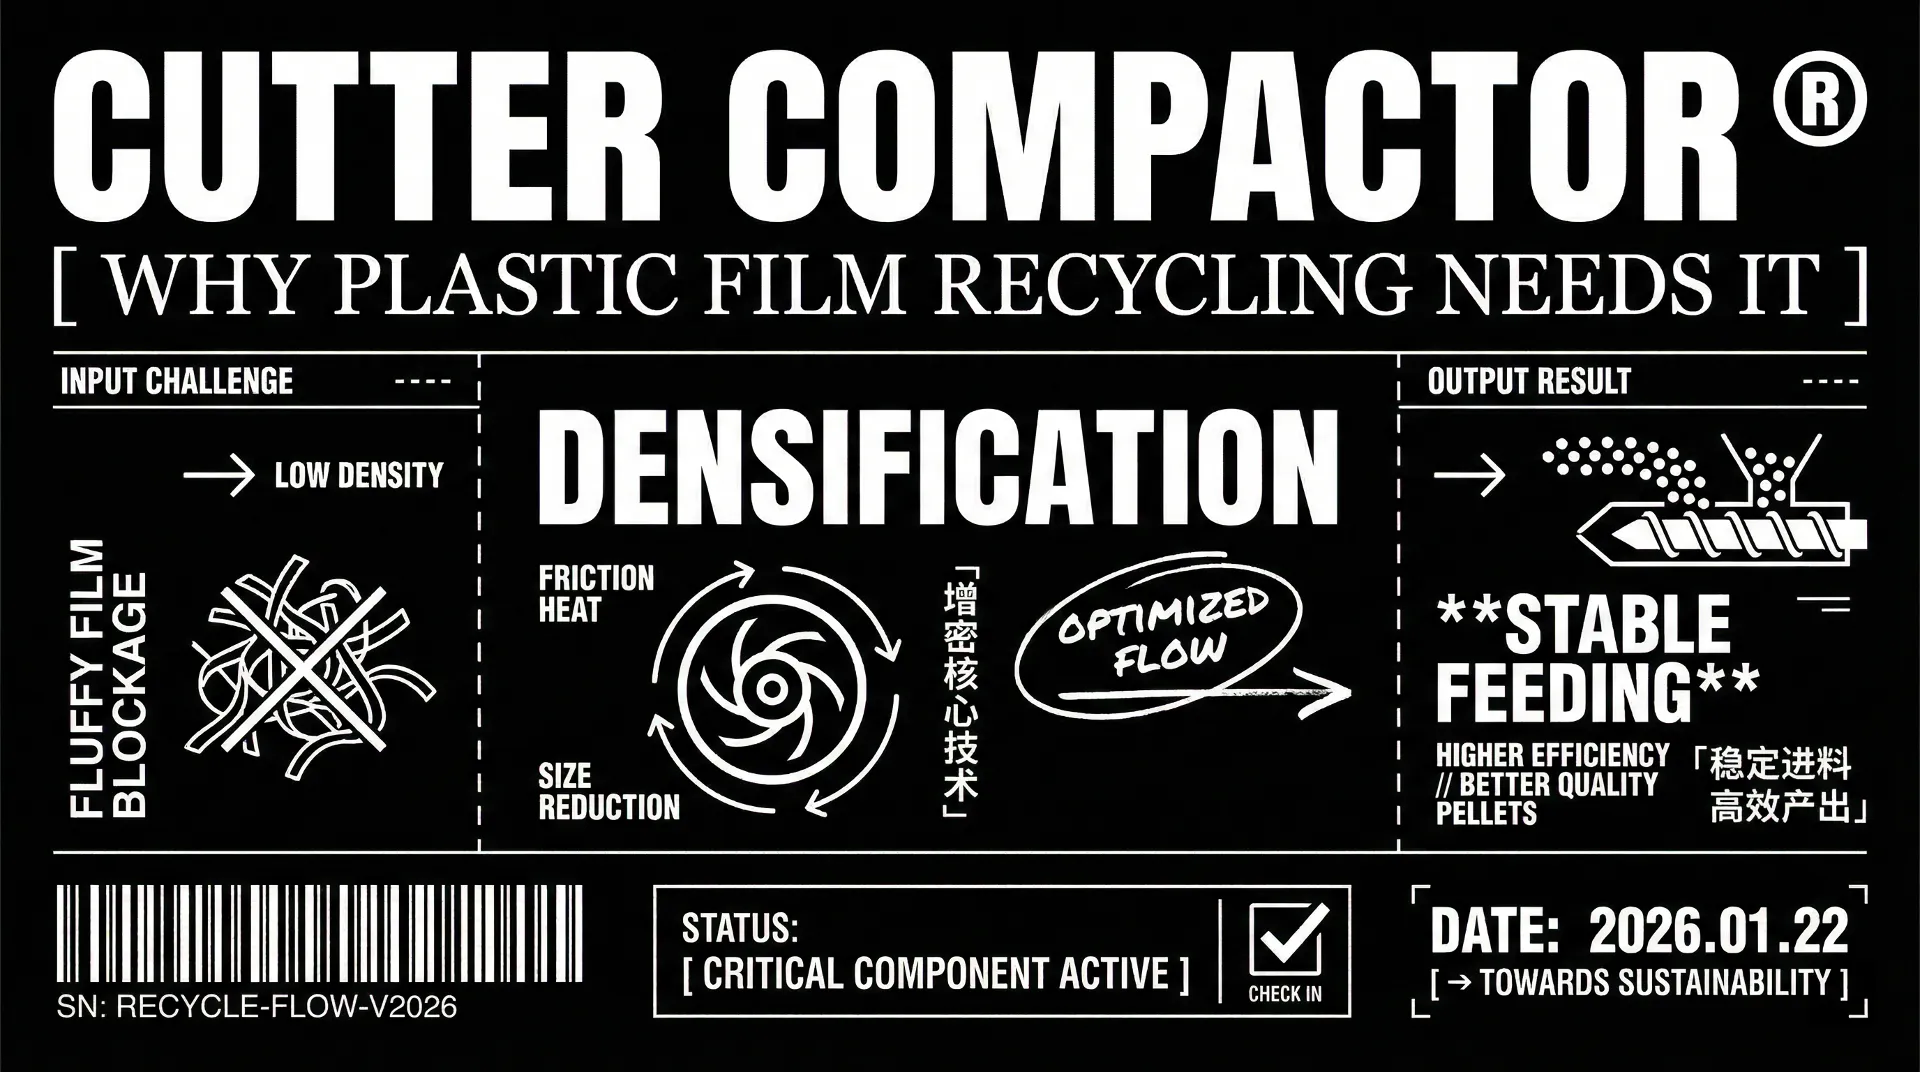
Umyte i wysuszone płatki folii to materiał puszysty o znikomej gęstości nasypowej, który nie zasypuje stabilnie gardzieli standardowej wytłaczarki. Zagęszczarka (aglomerator tarciowy lub cutter-compactor zamontowany w osi wytłaczarki) rozgrzewa folię tarciem do kontrolowanego uplastycznienia, zmieniając ją w ciężkie, nieregularne aglomeraty o gęstości 250–400 kg/m³.
Z kompactora materiał trafia bezpośrednio do linii do regranulacji, gdzie zostaje stopiony, przefiltrowany przez zmieniacz sit, podwójnie odgazowany próżniowo i pocięty na jednorodny regranulat. W przypadku folii rolniczych i z nadrukiem dwustopniowe odgazowanie jest nieodzowne do usunięcia lotnych frakcji rozpuszczalników drukarskich.
Zarządzanie obiegiem wody: Ukryty koszt eksploatacji
Linia myjąca do folii wymaga znacznych przepływów hydraulicznych. Brak poprawnie zaprojektowanego zamkniętego układu oczyszczania wody może całkowicie zniweczyć rentowność operacyjną przez opłaty za wodę i ścieki.
Bilans wodny dla typowej linii folii o wydajności 1 000 kg/h:
| Parametr | Typowa wartość operacyjna |
|---|---|
| Całkowity obieg wody w instalacji | 30–50 m³/h |
| Uzupełnianie świeżą wodą | 2–4 m³/h |
| Zrzut ścieków technologicznych | 2–4 m³/h |
| Wytwarzanie wilgotnego osadu | 80–150 kg/h |
Kluczowe zasady gospodarki wodnej:
- Wykorzystanie kaskadowe: Najczystsza woda z ostatniego płukania zawracana jest przeciwprądowo do mycia wstępnego i odpiaszczania. Zmniejsza to o połowę zużycie świeżej wody.
- Ciągłe oczyszczanie: Sita łukowe, osadniki wielokomorowe oraz stacje flotacji ciśnieniowej (DAF) nieprzerwanie usuwają cząstki stałe i tłuszcze z cyrkulacji.
- Odwadnianie osadów: Prasy filtracyjne zagęszczają osady z flotacji, redukując ich kubaturę o 60–70 %, co drastycznie obniża koszty utylizacji.
Najczęściej zadawane pytania (FAQ)
Jaka jest minimalna ekonomiczna wydajność linii do folii?
Dla zachowania rentowności zaleca się instalacje o przepustowości wejściowej minimum 500 kg/h. Poniżej tej wartości koszty stałe (załoga, oczyszczalnia ścieków, energia) drastycznie podnoszą koszt jednostkowy. Linie w przedziale 1 000–2 000 kg/h gwarantują optymalną ekonomikę skali.
Czy folie PE i PP można myć razem?
Tak, w przypadku odpadów opakowaniowych jest to powszechna praktyka przemysłowa. Posiadając niemal identyczne gęstości (0,91–0,96 g/cm³) oraz zbliżone temperatury przetwórstwa, surowce te przechodzą proces mycia wspólnie i są granulowane jako compound PE/PP. Jeśli odbiorca wymaga czystych frakcji, przed linią należy wdrożyć sortowanie optyczne NIR.
Jak linia radzi sobie z foliami zadrukowanymi i barierowymi?
Farby powierzchniowe są usuwane w myciu gorącym z ługiem, a resztki lotne odsysa podwójne odgazowanie wytłaczarki. Z kolei laminaty wielowarstwowe (np. PE/EVOH/PE) nie poddają się mechanicznej separacji i muszą zostać odrzucone przed myciem, gdyż powodują kruchość regranulatu.
Jaki jest okres zwrotu z inwestycji w linię do folii?
W warunkach ustabilizowanej zbiórki folii rolniczej lub przemysłowej czas zwrotu wynosi zazwyczaj 18–24 miesiące. Na rynkach o większych wahaniach cen regranulatu bezpieczniej przyjąć 24–36 miesięcy i uwzględnić 15 % rezerwy budżetowej na rozruch technologiczny.
Następne kroki
Rozważasz inwestycję w linię do recyklingu folii PP lub PE? Zacznij od dokładnej analizy profilu surowca wsadowego. Skontaktuj się z zespołem technologicznym Rumtoo, aby omówić specyfikację materiału, założenia wydajnościowe i warunki lokalowe. Zapewniamy kompletne schematy technologiczne, rysunki rozmieszczenia urządzeń oraz bilanse mediów.
Źródła techniczne
- maszyna do recyklingu folii
- recykling folii PP-PE
- linia myjąca do folii
- recykling folii rolniczej
- inżynieria procesowa