· Zespół Procesowy Rumtoo · Przewodnik Techniczny · 10 min czytania
Jak recyklingować odpady z druku 3D: Rozdrabniacz do PLA i ponowne wykorzystanie przemiału
Praktyczny przewodnik po recyklingu odpadów z PLA, PETG i ABS przy użyciu biurkowego rozdrabniacza. Obejmuje selekcję materiałów, procedurę mielenia, kontrolę jakości przemiału i kalkulację opłacalności dla laboratoriów, makerspace'ów i pracowni 3D.
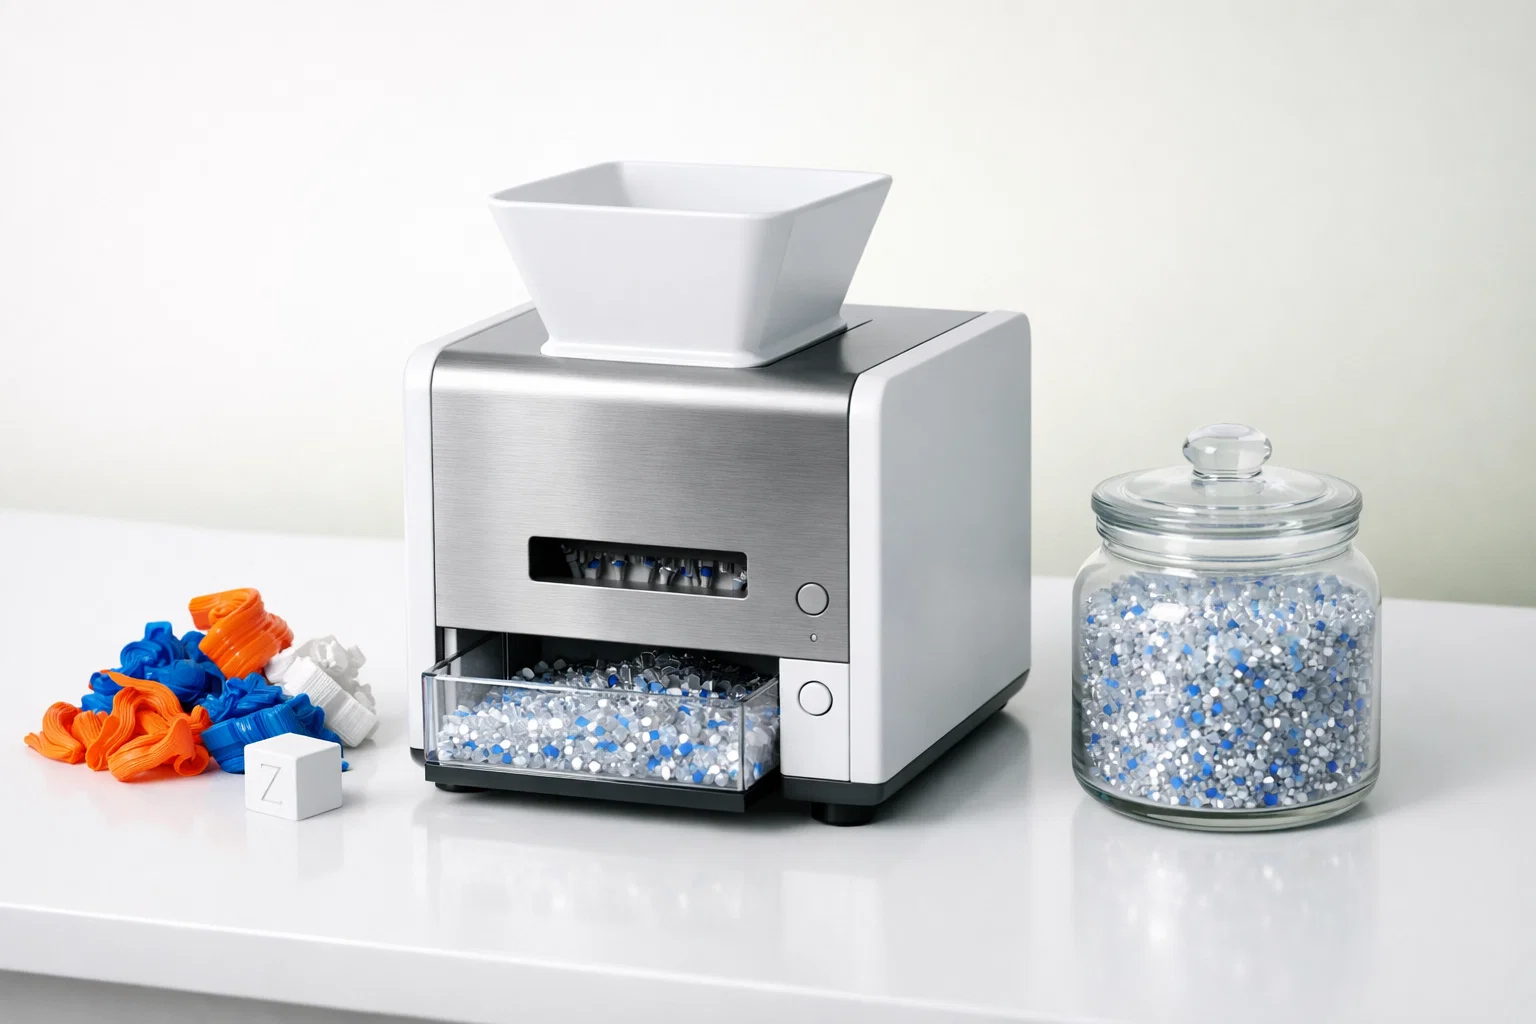
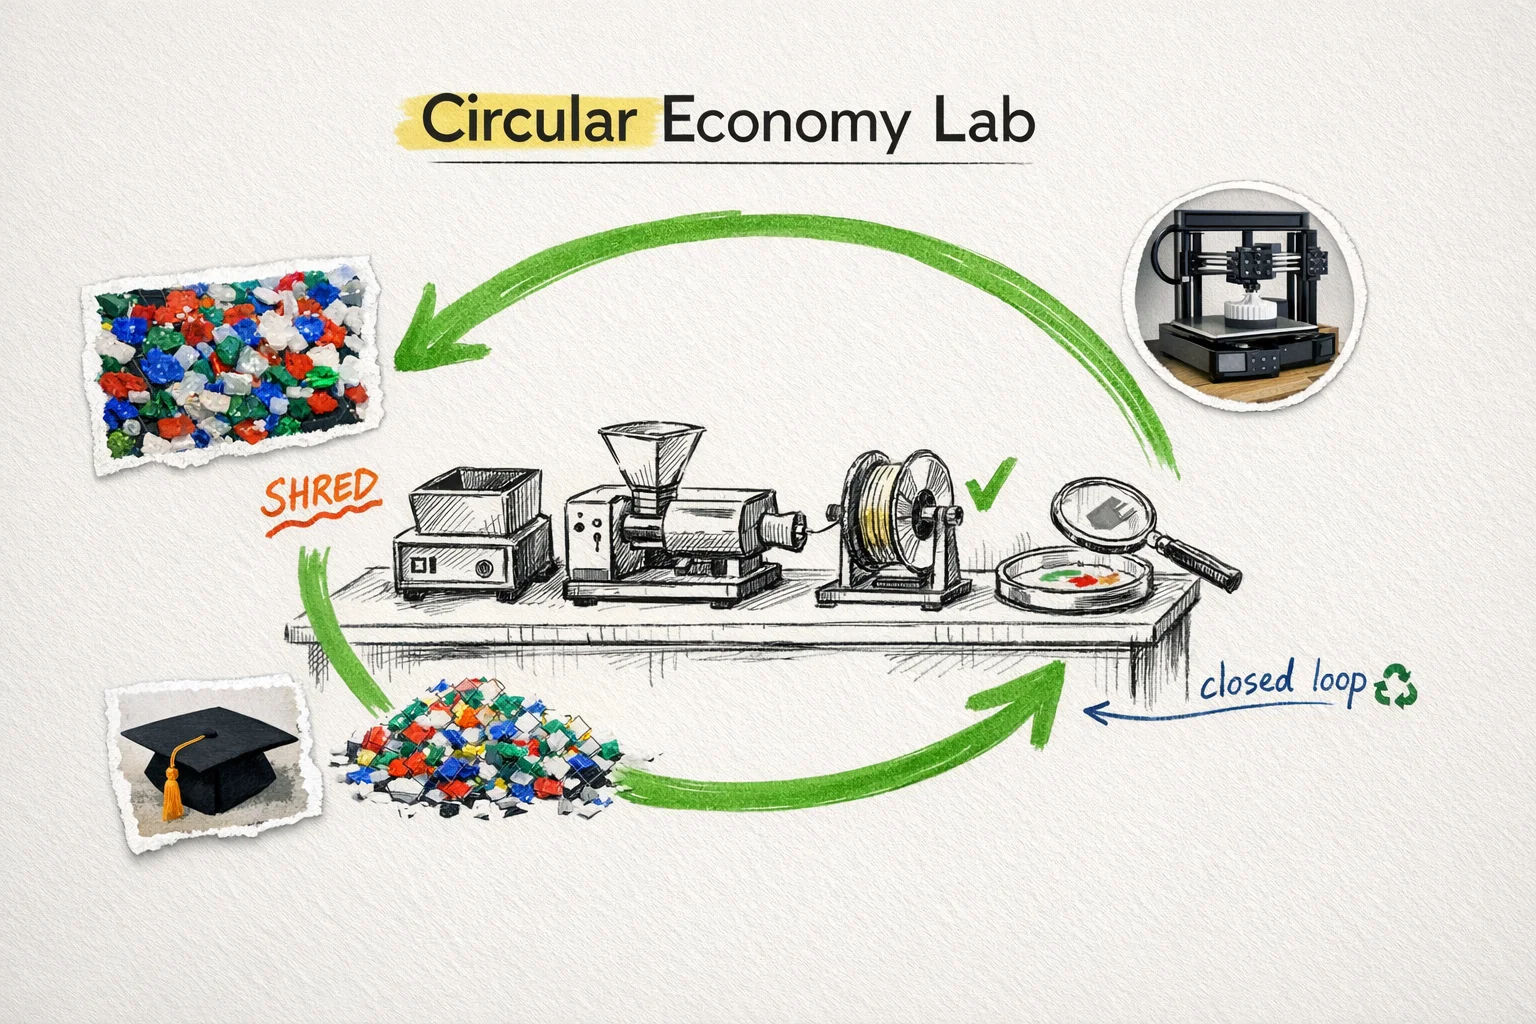
Laboratorium inżynierii materiałowej na jednym z amerykańskich uniwersytetów w stanie Michigan wyrzucało średnio 18 kg odpadów z druku 3D miesięcznie. Nieudane wydruki, podpory technologiczne, wieże kalibracyjne i próbki kolorów — wszystko trafiało prosto do kosza na odpady zmieszane. Koordynator laboratorium wiedział, że tworzywo to technicznie nadaje się do powtórnego przetworzenia, ale bez kompaktowego urządzenia na miejscu brakowało alternatywy. Plastik lądował na wysypisku.
Na początku 2025 roku wydział wyposażył swoje stanowisko obróbki w mały rozdrabniacz biurkowy. Już w pierwszym semestrze odzyskiwano ponad 80% odpadów PLA w postaci czystego, powtarzalnego przemiału o frakcji 4–6 mm. Rozdrobnione tworzywo zasilało bezpośrednio kompaktową wytłaczarkę filamentu na potrzeby studenckich projektów badawczych. Strumień odpadów generujący rocznie 5 400 $ strat przekształcił się w praktyczne narzędzie dydaktyczne, a budżet wydziału na zakup nowego filamentu spadł o około 35%.
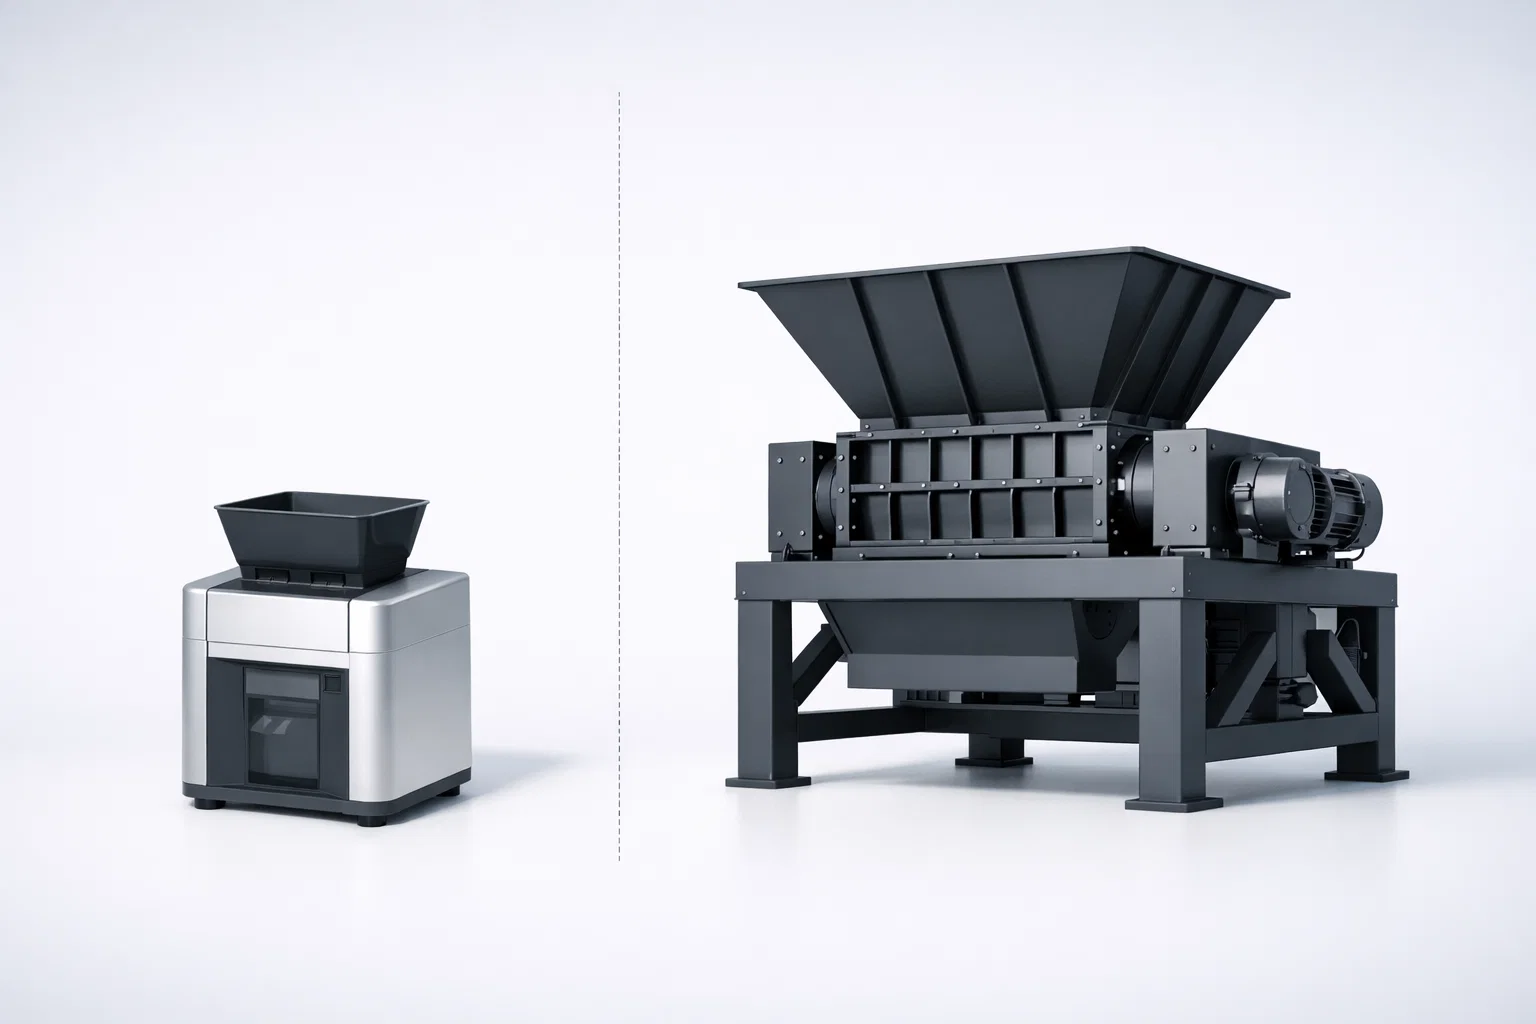
Wniosek jest oczywisty: recykling odpadów z druku 3D nie jest technicznie skomplikowany. Główną przeszkodą dla laboratoriów i makerspace’ów był dotąd brak kompaktowych, niezawodnych maszyn o odpowiedniej skali. Rozdrabniacze przemysłowe są drastycznie przewymiarowane dla ilości rzędu 10–50 kg miesięcznie. Z kolei cięcie ręczne czy nożyce dają nieregularne kawałki, które bezustannie blokują leje zasypowe wytłaczarek. Dedykowany rozdrabniacz biurkowy idealnie wypełnia tę lukę.
Niniejszy przewodnik opisuje całą ścieżkę postępowania: rzeczywistą skalę powstawania odpadów, klasyfikację przydatności polimerów, procedurę mielenia krok po kroku, kontrolę jakości przemiału oraz analizę ekonomiczną opłacalności.
Skala odpadów w druku 3D — i dlaczego ma znaczenie
Druk 3D generuje znacznie więcej odpadów, niż przypuszcza większość użytkowników. Dane branżowe wskazują, że w druku FDM/FFF wskaźnik wydruków nieudanych waha się od 10% do 20% łącznej masy zużytego filamentu, zależnie od stabilności drukarki, rodzaju tworzywa i geometrii modelu. Struktury podporowe (supporty) stanowią kolejne 5–15% masy odrzucanej po zakończeniu drukowania. Nawet bezbłędne wydruki generują odpad w postaci obrysów (skirt), rąbków (brim), wież czyszczących i próbek testowych.
Dla pojedynczej drukarki biurkowej zużywającej 1–2 kg filamentu tygodniowo oznacza to 1–3 kg ścinków w miesiącu. W pracowni uniwersyteckiej z 8–12 maszynami, komercyjnym studiu prototypowania z 20 drukarkami czy farmie druku liczącej ponad 50 jednostek, miesięczny wolumen odpadów bez trudu osiąga 15–80 kg.
Powszechnym mitem jest przekonanie, że PLA ulega samoczynnej biodegradacji i nie wymaga recyklingu. PLA jest polimerem kompostowalnym przemysłowo wyłącznie w ściśle określonych parametrach — temperaturze powyżej 58 °C, kontrolowanej wilgotności i w obecności specyficznych kultur bakteryjnych. Takie warunki nie panują na żadnym standardowym składowisku komunalnym. W środowisku składowiska PLA rozkłada się przez dziesięciolecia, zachowując się identycznie jak tworzywa ropopochodne. Recykling mechaniczny poprzez rozdrobnienie i ponowne wytłoczenie do postaci żyłki to najbardziej racjonalny i ekologiczny obieg zamknięty.
Selekcja materiałowa: Pierwszy i najważniejszy warunek sukcesu
Różne polimery z druku 3D reagują odmiennie na siły ścinające w rozdrabniaczu i temperaturę w wytłaczarce. Zmieszanie różnych tworzyw daje bezużyteczny przemiał nienadający się do stabilnego wytłaczania. Rygorystyczna segregacja według typów polimerów jest bezwzględnym wymogiem.
Tworzywa doskonale nadające się do recyklingu
PLA (Polilaktyd) — najwdzięczniejszy materiał do rozdrabniania w urządzeniu biurkowym. Jest twardy i umiarkowanie kruchy, dzięki czemu pęka pod nożem w czysty, równomierny sposób, nie ciągnąc się i nie tworząc włókien. Generuje znikomą ilość pyłu i stanowi idealny materiał do wdrożenia pierwszego obiegu zamkniętego.
PETG (Poli(tereftalan etylenu) z glikolem) — bardzo dobrze poddaje się recyklingowi, lecz jest silnie higroskopijny w porównaniu z PLA. Błyskawicznie chłonie wilgoć z otoczenia. Zawilgocony przemiał PETG podczas wytłaczania tworzy pęcherze gazowe i niestabilną średnicę żyłki. Wymóg bezwzględny: przemiał PETG przechowywać w szczelnych pojemnikach z absorbentem wilgoci i suszyć w temperaturze 65 °C przez 4–6 godzin przed podaniem do wytłaczarki.
ABS (Akrylonitryl-butadien-styren) — dobrze się mieli, z jednym zastrzeżeniem: pod wpływem tarcia mechanicznego uwalnia śladowe ilości wyczuwalnych oparów styrenu. Należy rozdrabniać go w pomieszczeniu z wydajną wentylacją lub w pobliżu odciągu powietrza.
HDPE i PP (nakrętki od butelek, odpady opakowaniowe) — choć rzadziej spotykane w szpulach filamentu, wiele pracowni zbiera nakrętki jako darmowy surowiec do wtryskarek tłokowych. Rozdrabniacz radzi sobie z nimi doskonale, dając płatki o nieco mniej regularnych krawędziach.
Tworzywa wymagające szczególnej ostrożności
Poliwęglan (PC) — tworzywo o bardzo wysokiej twardości i odporności mechanicznej. Rozdrabniacz biurkowy może mielić PC, lecz należy drastycznie zmniejszyć tempo podawania, aby nie przeciążać silnika. Duże bryły należy wstępnie połamać.
Nylon (PA) — poliamid jest materiałem wyjątkowo ciągliwym i sprężystym, co utrudnia czyste cięcie. Zamiast pękać, ma tendencję do odkształcania się. Umieszczenie części z nylonu w zamrażalniku na 30 minut przed mieleniem zwiększa ich kruchość i radykalnie poprawia jakość cięcia.
Materiały, których należy bezwzględnie unikać
Filamenty z włóknem węglowym (CF) lub szklanym (GF) — mikrowłókna mineralne i węglowe działają jak papier ścierny. Zastosowanie noży ze stali narzędziowej H13, które na czystym PLA pracują ponad 300 godzin, w kontakcie z domieszką włókna węglowego ulegnie stępieniu już po kilkudziesięciu godzinach.
TPU i elastomery elastyczne — miękkie gumy owijają się wokół noży i wałów zamiast ulegać przecięciu, prowadząc do zablokowania mechanizmu.
Wydruki z metalowymi elementami złącznymi — wprasowywane na gorąco mosiężne inserty gwintowane, nakrętki czy śruby muszą zostać usunięte przed wrzuceniem do rozdrabniacza. Metal spowoduje natychmiastowe wyszczerbienie ostrzy.
| Tworzywo | Przydatność do Recyklingu | Trudność Mielenia | Wymagania Specjalne |
|---|---|---|---|
| PLA | Wzorcowa | Łatwe | Brak |
| PETG | Bardzo dobra | Łatwe | Bezwzględne suszenie przemiału |
| ABS | Bardzo dobra | Łatwe | Zalecana dobra wentylacja |
| HDPE / PP | Dobra | Łatwe | Nieregularny kształt płatka |
| PC | Przeciętna | Umiarkowana | Małe tempo wsadu, wstępne cięcie |
| Nylon (PA) | Przeciętna | Umiarkowana | Schłodzić przed cięciem |
| Zbrojone CF | Niezalecane | Trudne | Błyskawiczne stępienie noży |
| TPU / Guma | Niezalecane | Ryzyko owijania | Blokada komory tnącej |
Procedura mielenia biurkowego: Krok po kroku
Poniższy proces oparty jest na rozdrabniaczu biurkowym z przekładnią redukcyjną, otworem wlotowym 120 × 200 mm, podwójnym zestawem noży i funkcją zmiany kierunku obrotów (rewers) — specyfikacji odpowiadającej urządzeniu Rumtoo mały rozdrabniacz biurkowy.
Krok 1: Selekcja i inspekcja
Rozdziel odpady według rodzaju żywicy i barwy. Usuń metalowe wkładki, kleje z platformy roboczej i taśmy malarskie. Ustawienie oznaczonych pojemników przy każdej drukarce wyrabia w zespole natychmiastowy nawyk prawidłowej segregacji.
Krok 2: Wstępne rozdrobnienie dużych elementów
Otwór zasypowy rozdrabniacza przyjmuje elementy do wymiarów około 120 × 200 mm. Większe wydruki, wysokie wazony czy szerokie płyty należy pociąć nożycami warsztatowymi lub przeciąć piłą taśmową, aby uniknąć zawieszania się materiału nad nożami.
Krok 3: Mielenie
Wrzucaj przygotowane kawałki miarowo. Nie zasypuj kosza po brzegi — równomierne tempo podawania zapewnia powtarzalną wielkość cząstek. Wydajność jednostki o mocy 1,5 kW wynosi od 1 do 5 kg/h zależnie od twardości plastiku.
Jeżeli twardy element zablokuje rotor, uruchom tryb rewersu, cofnij wały o pół obrotu i ponownie włącz bieg do przodu. Ta funkcja eliminuje konieczność ręcznego rozkręcania komory i pozwala usunąć zacięcie w 30 sekund.
Dobór zestawu noży: Mały rozdrabniacz biurkowy oferuje dwa wymienne pakiety nożowe:
- Pakiet A (22 noże obrotowe + 22 stałe, rozstaw 5 mm): Do zastosowań uniwersalnych. Wytwarza przemiał 4–6 mm odpowiedni do większości zastosowań.
- Pakiet B (36 noży obrotowych + 36 stałych, rozstaw 3 mm): Frakcja drobna, idealna do bezpośredniego zasilania kompaktowych wytłaczarek laboratoryjnych z wąskim ślimakiem.
Krok 4: Odsiewanie pyłu (Opcjonalnie)
Jeżeli Twoja wytłaczarka jest wrażliwa na drobny pył polimerowy, przesiej uzyskany materiał przez sita laboratoryjne o oczkach 4 mm i 8 mm. Frakcję 4–8 mm zachowaj do przetwórstwa, nadziarno zawróć do rozdrabniacza, a drobny pył odłóż.
Krok 5: Suszenie przemiału
Kluczowy etap dla PETG, nylonu i zalecany dla PLA przed wytłaczaniem:
| Tworzywo | Temperatura Suszenia | Czas Suszenia | Higroskopijność |
|---|---|---|---|
| PLA | 50–55 °C | 2–4 godziny | Niska |
| PETG | 65 °C | 4–6 godzin | Wysoka |
| ABS | 80 °C | 2–4 godziny | Umiarkowana |
| Nylon | 80–85 °C | 8–12 godzin | Bardzo wysoka |
Do małych partii wystarczy suszarka do żywności z regulacją temperatury lub piecyk laboratoryjny.
Krok 6: Magazynowanie i przetwórstwo
Przemiał należy składować w szczelnych pojemnikach z dodatkiem torebek z żelem krzemionkowym. Oznacz każdy pojemnik etykietą: rodzaj polimeru, kolor, data mielenia.
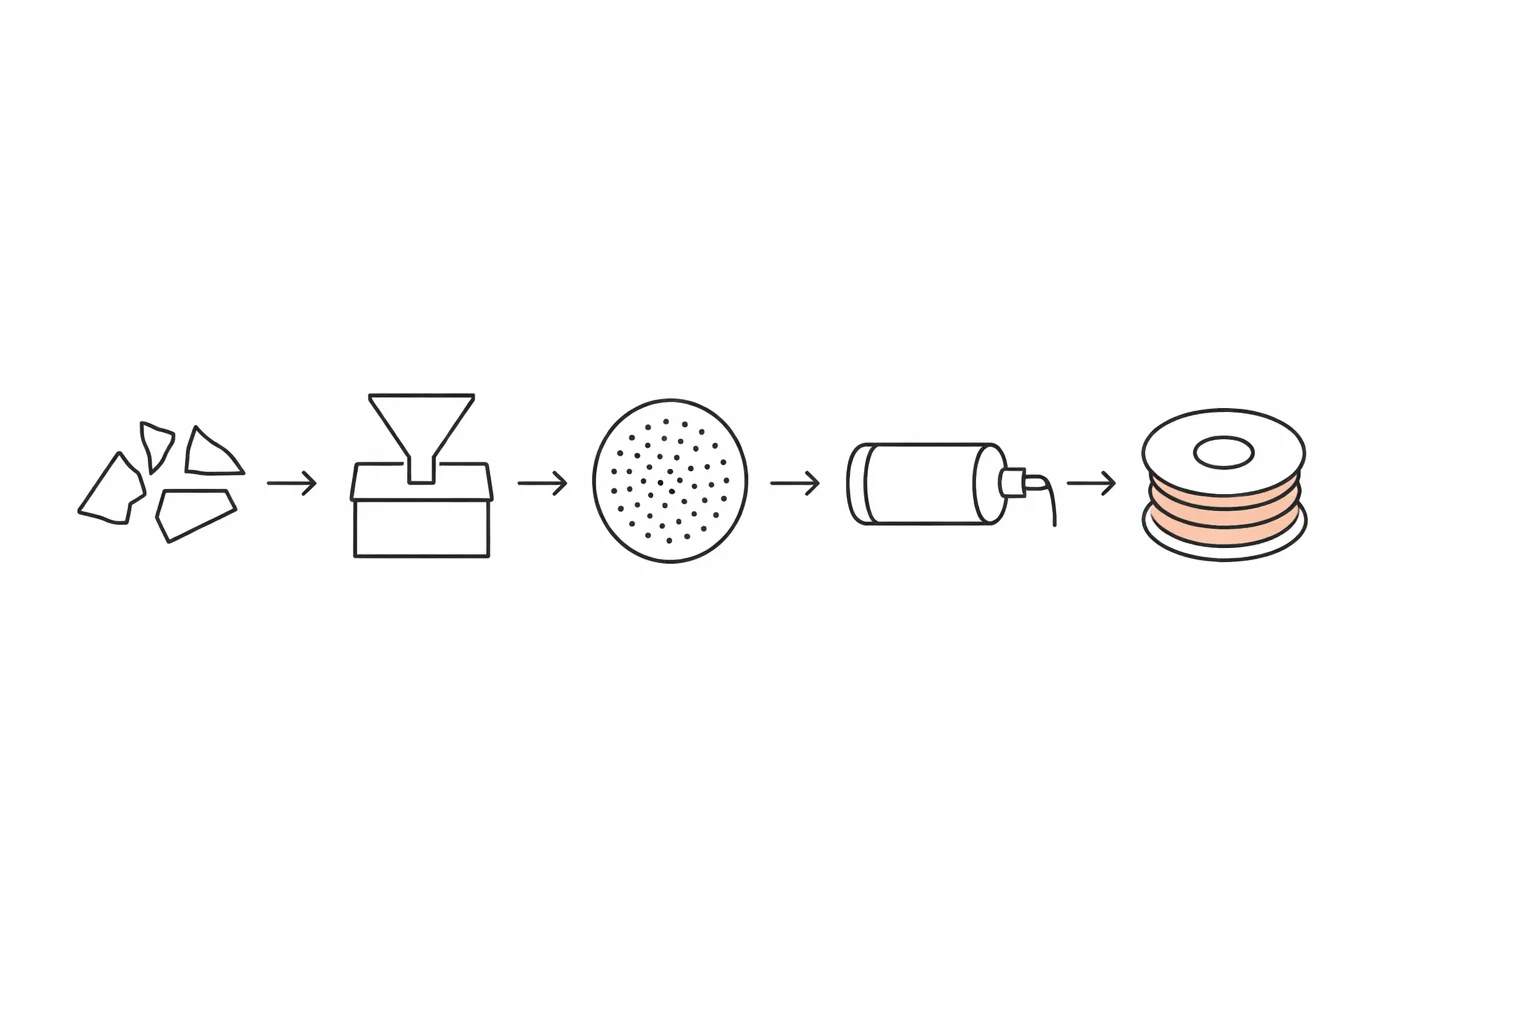
Przemiał można bezpośrednio zasypać do wytłaczarki do filamentu. W pracowniach bez wytłaczarki materiał ten doskonale sprawdza się w formowaniu wtryskowym lub prasowaniu płyt kompozytowych.
Mielenie PLA: Najprostszy materiał — dwa kluczowe zastrzeżenia
PLA jest najbardziej bezproblemowym tworzywem dla noży rozdrabniacza biurkowego. Sztywne i lekko kruche, pęka w regularne płatki zamiast ciągnąć się w nitki. Silnik 1,5 kW z przekładnią bez trudu radzi sobie ze zlepami startowymi i nieudanymi bryłami.
Pamiętaj jednak o dwóch zasadach:
- Wrażliwość termiczna podczas składowania: Temperatura zeszklenia PLA to zaledwie 55–60 °C. Wiaderko z przemiałem pozostawione w nasłonecznionym aucie lub przy grzejniku może skleić się w jednolitą bryłę. Przechowuj przemiał w chłodzie.
- Wilgoć niszczy polimer w stopie: PLA w obecności wody ulega hydrolizie termicznej w cylindrze wytłaczarki, co daje kruchy, spieniony filament. Zawsze susz przemiał przed ekstruzją.
PETG mieli się podobnie, choć z nieco większym oporem cięcia, a ABS plasuje się pomiędzy nimi. Ten sam rozdrabniacz biurkowy obsłuży wszystkie te trzy materiały.
Kontrola jakości przemiału z recyklingu
- Jednorodność granulometryczna: Mieszanina pyłu i grubych kawałków powoduje pulsację ciśnienia w wytłaczarce i wahania średnicy produkowanego filamentu. Dąż do frakcji w przedziale 3–6 mm.
- Czystość materiałowa: Domieszka PLA w partii PETG doprowadzi do zwęglenia PLA w wyższej temperaturze roboczej PETG, tworząc czarne wtrącenia i zatykając dyszę drukarki.
- Gospodarka kolorami: Zmieszanie wszystkich barw da bury, szarobrązowy przemiał. Jeżeli potrzebujesz określonych kolorów, prowadź selektywną zbiórkę (np. osobne pojemniki na biały, czarny i pozostałe barwy).
Analiza opłacalności: Kiedy inwestycja się zwraca?
Bezpośrednie oszczędności finansowe
Rozważmy pracownię zużywającą 8 kg filamentu PLA tygodniowo na 10 drukarkach. Przy typowym wskaźniku strat 15% powstaje około 5 kg odpadów w miesiącu. Przy cenie rynkowej filamentu rzędu 90–130 PLN/kg (20–30 $/kg), wartość odzyskiwanego surowca wynosi 450–650 PLN miesięcznie, czyli 5 400–7 800 PLN rocznie.
Zestaw złożony z rozdrabniacza biurkowego oraz wytłaczarki filamentu zwraca się w takich warunkach w ciągu 12–18 miesięcy. Pobór mocy silnika 1,5 kW to zaledwie 0,8–1,2 kWh na godzinę pracy (koszt prądu na zmielenie 5 kg plastiku to mniej niż 2 PLN).
Wartość dydaktyczna i badawcza
W uczelniach technicznych i szkołach zysk wykracza daleko poza rachunek za szpule. Stanowisko recyklingu stanowi praktyczną platformę do zajęć z inżynierii materiałowej, ekoprojektowania oraz badań nad degradacją polimerów w cyklach wielokrotnego przetwórstwa.
Bilans ekonomiczny
| Pozycja Kosztowa | Wartość |
|---|---|
| Miesięczna masa odpadów | 5–15 kg |
| Oszczędność na filamencie | 450–1 500 PLN/msc |
| Koszt energii elektrycznej | ~5–10 PLN/msc |
| Amortyzacja ostrzy | ~20–40 PLN/msc |
| Czysta oszczędność miesięczna | 425–1 450 PLN |
| Okres zwrotu inwestycji | 6–18 miesięcy |
Często zadawane pytania (FAQ)
Jaki jest najlepszy rozdrabniacz do PLA?
Wolnoobrotowy rozdrabniacz biurkowy o wysokim momencie obrotowym z sitem 3–8 mm. Kruchość PLA sprzyja czystemu łamaniu na płatki. Silnik 1,5 kW z przekładnią bez problemu radzi sobie z typowymi odpadami z farm druku.
Czy przemiał z PLA można wsypać bezpośrednio do wytłaczarki filamentu?
Tak, o ile ziarno mieści się w przedziale 3–6 mm, a tworzywo zostało dokładnie wysuszone. Wytłaczarki do filamentu Rumtoo bez problemu pobierają przemiał z leja. Dodatek 20–30% granulatu pierwotnego pomaga ustabilizować proces.
Do czego wykorzystać przemiał o wymieszanych kolorach?
Daje on estetyczny, szary lub antracytowy filament, doskonały do prototypów funkcjonalnych, uchwytów warsztatowych, szablonów montażowych oraz wydruków szkoleniowych.
Ile odpadów może zmielić rozdrabniacz w ciągu jednego dnia?
Mały rozdrabniacz biurkowy Rumtoo osiąga wydajność 1–5 kg/h. Przy standardowej pracy przez 1–2 godziny dziennie daje to 2–10 kg na dobę — całkowicie wystarczająco dla pracowni generujących do 50 kg odpadów miesięcznie.
Czy poziom hałasu pozwala na pracę w biurze lub sali wykładowej?
Urządzenie emituje poniżej 55 dB w normalnym cyklu pracy — poziom zbliżony do cichej zmywarki lub spokojnej rozmowy. Nie wymaga kabin wygłuszających, w przeciwieństwie do rozdrabniaczy przemysłowych generujących 80–105 dB.
Jak często należy wymieniać lub ostrzyć noże?
Na czystych termoplastach (PLA, PETG, ABS) noże ze stali H13 pracują bez problemu ponad 300 godzin. Tworzywa z wypełniaczami mineralnymi lub włóknami skracają ten czas do poniżej 100 godzin.
Czy recyklingowany PLA traci właściwości wytrzymałościowe?
Każde przetopienie powoduje niewielkie skrócenie łańcuchów polimerowych. Pierwszy cykl recyklingu obniża wytrzymałość na rozciąganie o 5–15%. Wymieszanie przemiału z 30–50% pierwotnego PLA przywraca parametry do stanu wyjściowego. PLA można poddawać recyklingowi mechanicznemu 3–5 razy bez utraty funkcjonalności.
Jakiego dodatkowego sprzętu potrzeba oprócz rozdrabniacza?
W podstawowym wariancie: szczelne pojemniki z pochłaniaczem wilgoci, suszarka do przemiału i komplet sit. Do zamknięcia pełnego obiegu żyłki potrzebna jest biurkowa wytłaczarka do filamentu oraz nawijarka szpul. Całe stanowisko mieści się na niespełna 2 m² stołu warsztatowego.
Następne kroki
Jeżeli w Twojej pracowni powstają odpady z druku 3D, zacznij od zważenia miesięcznej ilości ścinków z podziałem na materiały. Ta informacja pozwoli precyzyjnie dobrać konfigurację sprzętową i oszacować stopę zwrotu.
Prześlij zestawienie materiałów i szacowany tonaż do zespołu inżynierskiego Rumtoo. Dobierzemy konfigurację rozdrabniacza biurkowego dopasowaną do Twoich potrzeb.
Powiązane strony:
- recykling druku 3D
- biurkowy shredder
- recykling PLA
- przemiał
- wyposażenie laboratorium
- rozdrabniacz PLA