· Zespół Inżynieryjny Rumtoo · Inżynieria procesowa · 7 min czytania
Dlaczego linie do recyklingu folii potrzebują zagęszczarki tnącej (cutter compactor)?
Miękka folia nie zasila wytłaczarki tak jak sztywne płatki. Poznaj fizykę termomechaniczną zagęszczarki tnącej, wymuszone podawanie styczne, dane techniczne serii Rumtoo CC oraz usuwanie problemów procesowych.
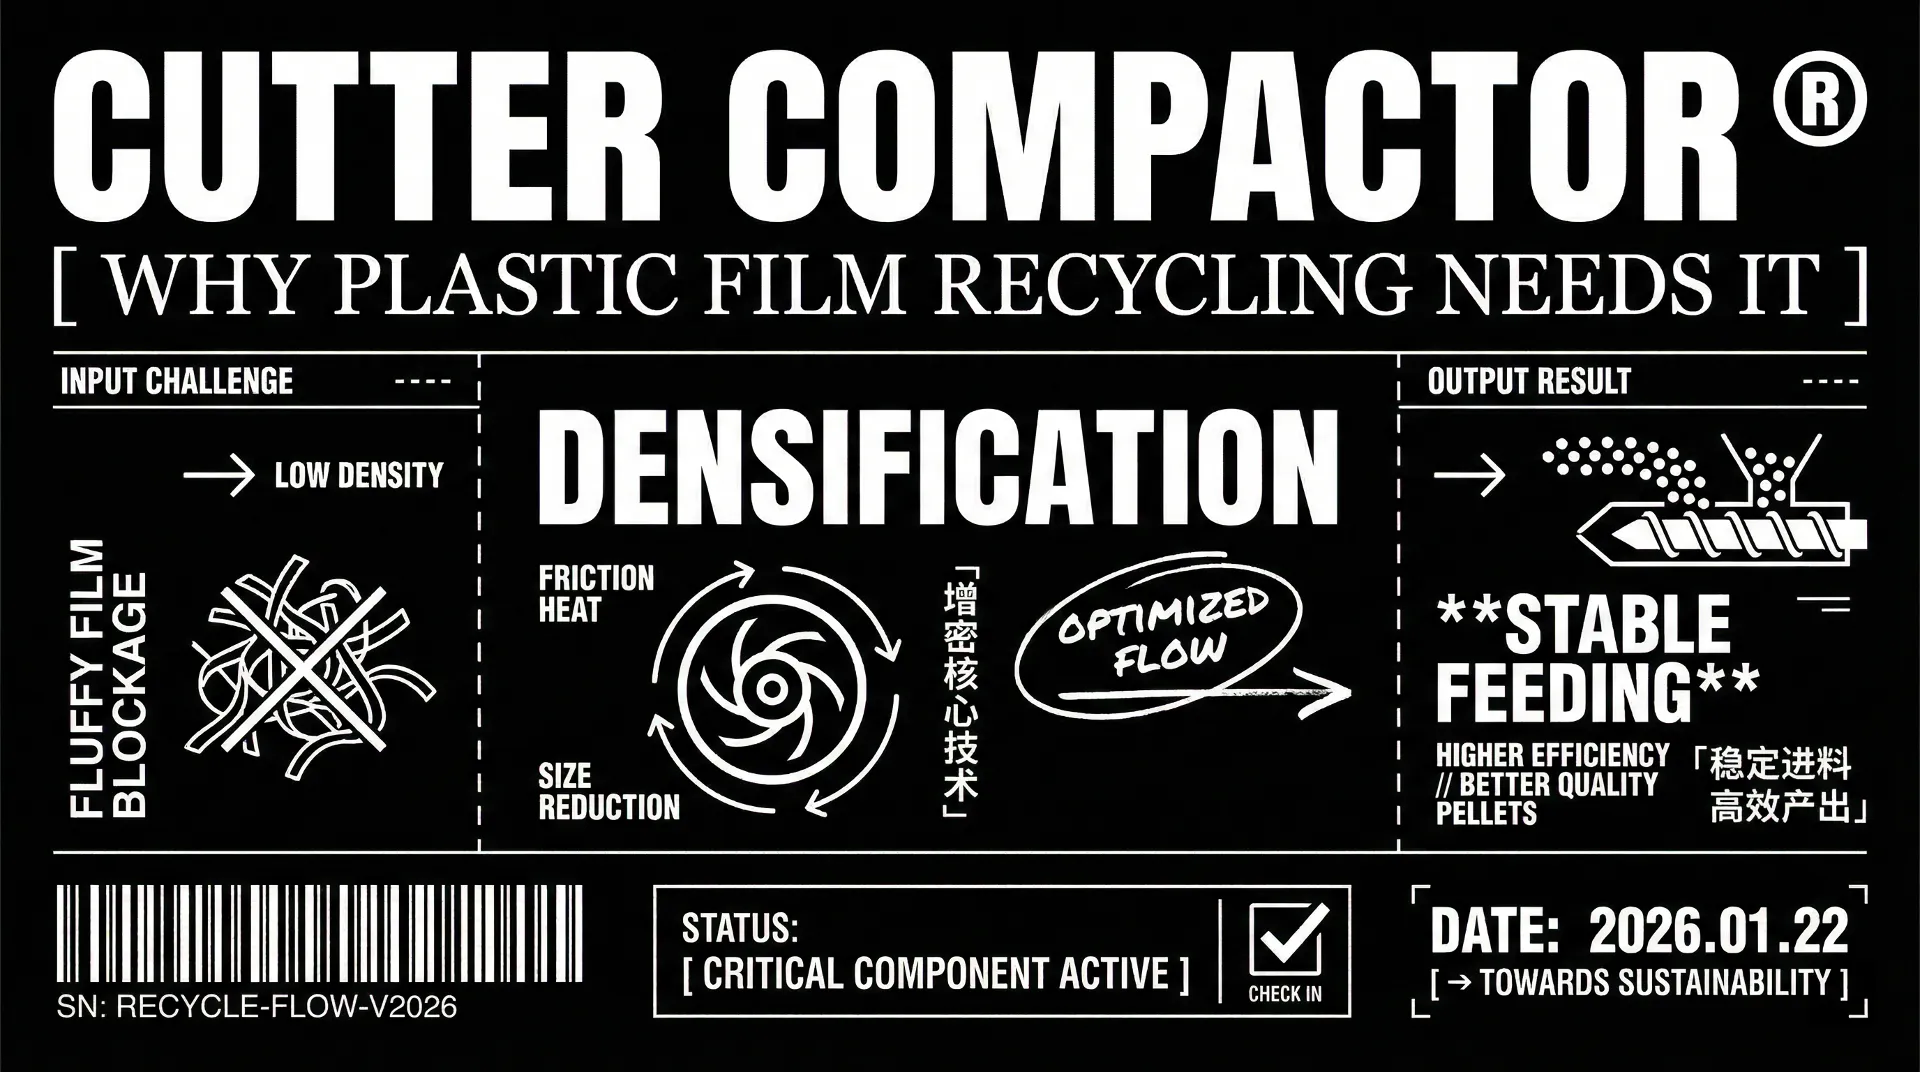
Każda przemysłowa linia do recyklingu folii tworzyw sztucznych napotyka w końcu tę samą przeszkodę technologiczną: lekkie, wiotkie odpady polimerowe nie mogą być grawitacyjnie podawane do ślimaka wytłaczarki tak, jak twarde płatki z butelek czy gęsty przemiał. Cienkie materiały—takie jak folia opakowaniowa LDPE, folia rolnicza z tuneli, rozciągliwa folia stretch LLDPE, rafia PP czy worki tkane typu Big Bag—charakteryzują się skrajnie niską gęstością nasypową (często zaledwie 20 do 40 kg/m³), dużą sprężystością i skłonnością do plątania.
Kiedy operatorzy próbują wsypywać luźne ścinki folii do tradycyjnego leja grawitacyjnego lub pionowej gardzieli, materiał zawiesza się na ściankach i tworzy mostki. Wytłaczarka na przemian głoduje i jest zalewana falami materiału, co skutkuje gwałtownymi skokami ciśnienia stopu, wahaniami obciążenia napędu głównego i nieregularnym kształtem granulatu.
Zagęszczarka tnąca (ang. cutter compactor, zintegrowany bęben tnąco-zagęszczający i aglomerujący) skutecznie eliminuje to wąskie gardło. Zamontowana stycznie bezpośrednio przy gardzieli zasilającej wytłaczarki, przekształca puszystą folię w podgrzane, gęste, swobodnie sypiące się ścinki i siłą odśrodkową wtłacza je prosto w zwoje ślimaka.
W przypadku kompletnych instalacji zapoznaj się ze zintegrowaną linią do regranulacji folii firmy Rumtoo oraz naszą wydajną linią mycia folii rolniczej i stretch. Jeśli Twoja fabryka przetwarza również twarde odpady, sprawdź linię do regranulacji sztywnych tworzyw.
Mechanika i Fizyka Procesu: Jak Działa Zagęszczarka Tnąca
Zagęszczarka tnąca to nie po prostu szybki rozdrabniacz; to reaktor termomechaniczny działający poniżej temperatury topnienia polimeru ($T_m$). Cykl obejmuje cztery zsynchronizowane etapy:
[Przenośnik Podający / Odwijak Rolek]
                 │
                 ▼
┌─────────────────────────────────┐
│     BĘBEN ZAGĘSZCZARKI TNĄCEJ   │
│  - Cięcie Nożami Wirnika i Korpusu │ ───► Odciąg Pary / Odprowadzanie Wilgoci
│  - Szybki Wir Aerodynamiczny    │
│  - Podgrzewanie Tarciem         │
│    (85°C – 110°C)               │
│  - Wzrost Gęstości Nasypowej    │
│    (30 kg/m³ ➔ 320 kg/m³)       │
└────────────────┬────────────────┘
                 │ Styczne Wtłaczanie Siłą Odśrodkową
                 ▼
┌─────────────────────────────────┐
│       WLOT ŚLIMAKA WYTŁACZARKI  │
│  - 100% Wypełnienia Zwojów      │
│  - Skrócona Strefa Topnienia L/D│
│  - Oszczędność Energii 25–35%   │
└─────────────────────────────────┘
1. Szybkie Ścinanie i Wytwarzanie Wiru
Na dnie masywnej cylindrycznej komory wirnik z nożami ze stali narzędziowej obraca się z prędkością 600–1 200 obr./min (prędkość obwodowa ostrzy dochodzi do 35–50 m/s). Nieruchome noże stojana przymocowane do ścian komory współpracują z nożami obrotowymi, tnąc materiał. Olbrzymia energia kinetyczna wciąga folię w dół w aerodynamiczny wir i wyrzuca ją wzdłuż ścian ku górze.
2. Podgrzewanie Tarciem i Kondycjonowanie
Tarcie między drobinami folii oraz uderzenia o noże natychmiast zamieniają energię mechaniczną w ciepło. Temperatura materiału rośnie w sposób kontrolowany do 85°C–110°C dla PE oraz 110°C–130°C dla PP. Jest to temperatura bezpiecznie niższa od punktu topnienia, odpowiadająca mięknieniu w skali Vicata, co chroni łańcuchy polimerowe przed degradacją termiczną.
3. Błyskawiczne Odparowanie Wilgoci (Flash)
Wilgoć powierzchniowa z poprzedzających etapów mycia (nawet do 3–5% wagowo) gwałtownie odparowuje w gorącym wirze. Okap odciągowy na szczycie bębna na bieżąco usuwa parę wodną przed wprowadzeniem tworzywa do ślimaka wytłaczarki. W ten sposób drastycznie maleje obciążenie stref odgazowania próżniowego wytłaczarki.
4. Wzrost Gęstości i Wymuszone Zasilanie Styczne
Mięknąca folia kurczy się i aglomeruje w gęste cząstki. Gęstość nasypowa rośnie z 25–40 kg/m³ do 280–380 kg/m³ (wzrost od 8 do 10 razy). Siła odśrodkowa wyrzuca te gorące cząstki stycznie przez otwór gardzieli, zapewniając 100% wypełnienia zwojów ślimaka.
Dane Techniczne: Seria Zagęszczarek Rumtoo CC
Rumtoo oferuje przemysłowe zagęszczarki tnące serii CC zintegrowane bezpośrednio z wytłaczarkami jedno- i dwuślimakowymi:
| Parametr Techniczny | System CC-300 | System CC-500 | System CC-800 | System CC-1200 |
|---|---|---|---|---|
| Wydajność Nominalna | 200 – 350 kg/h | 450 – 700 kg/h | 750 – 1 100 kg/h | 1 200 – 1 800 kg/h |
| Średnica Wewnętrzna Bębna | 800 mm | 1 100 mm | 1 400 mm | 1 800 mm |
| Moc Silnika Wirnika | 37 kW (Falownik VFD) | 55 kW (Falownik VFD) | 90 kW (Falownik VFD) | 160 kW (Falownik VFD) |
| Liczba Noży (Wirnik / Stojan) | 4 wirnik / 12 stojan | 6 wirnik / 18 stojan | 8 wirnik / 24 stojan | 10 wirnik / 30 stojan |
| Prędkość Obrotowa Wirnika | 600 – 1 100 obr./min | 500 – 950 obr./min | 400 – 850 obr./min | 350 – 750 obr./min |
| Uzyskana Gęstość Nasypowa | 280 – 340 kg/m³ | 300 – 360 kg/m³ | 310 – 380 kg/m³ | 320 – 390 kg/m³ |
| Dopuszczalna Wilgotność Wlotowa | Do 4,0% wag. | Do 4,5% wag. | Do 5,0% wag. | Do 5,0% wag. |
| Średnica Ślimaka Wytłaczarki | Ø 85 mm – 100 mm | Ø 100 mm – 120 mm | Ø 130 mm – 150 mm | Ø 160 mm – 180 mm |
| Jednostkowe Zużycie Energii | 0,28 – 0,34 kWh/kg | 0,26 – 0,31 kWh/kg | 0,24 – 0,29 kWh/kg | 0,22 – 0,27 kWh/kg |
4 Kluczowe Zalety Zintegrowanej Zagęszczarki Tnącej
1. Całkowite Wypełnienie Ślimaka i Stabilność Ciśnienia
Gdy do ślimaka trafia gęsty, gorący materiał o stałej prędkości, strefa zasypowa pracuje z pełną wydajnością od pierwszego zwoju. Ciśnienie tworzywa przed zmieniaczem sit stabilizuje się z dokładnością do ±2 do ±3 barów (w porównaniu do ±15 do ±30 barów przy zasilaniu z leja lub podajnikami ślimakowymi).
2. Oszczędność Energii Elektrycznej Wytłaczarki
Dzięki wstępnemu podgrzaniu folii do 90°C–110°C, wytłaczarka potrzebuje znacznie mniej pracy ścinania i energii z opasek grzejnych cylindra, aby uplastycznić tworzywo. Obciążenie silnika głównego spada o 15% do 25%, co pozwala także na zastosowanie krótszych ślimaków ($L/D$) i zmniejsza degradację łańcuchów polimeru.
3. Brak Mostkowania w Leju i Zmniejszenie Kosztów Robocizny
Folia ma skłonność do owijania się wokół wałów klasycznych podajników wymuszonych. Zintegrowana zagęszczarka tnąca działa w pełni automatycznie: układ sterowania PLC moduluje prędkość taśmy załadowczej na podstawie poboru prądu silnika zagęszczarki, zapewniając bezawaryjną pracę 24/7 bez konieczności ręcznego przetykania zatorów.
4. Idealna Współpraca z Granulatorami z Pierścieniem Wodnym
Stały strumień uplastycznionego polimeru to absolutny warunek stabilnej pracy granulatorów z pierścieniem wodnym. Spadki ciśnienia powodują natychmiastowe zatykanie i zamarzanie otworów głowicy, natomiast fale ciśnienia prowadzą do sklejania się granulatu.
Porównanie Technologii: Zagęszczarka Tnąca a Metody Alternatywne
| Kryterium Oceny | Zintegrowana Zagęszczarka Tnąca | Podajnik Ślimakowy (Crammer) | Aglomerator Okresowy (Batch) | Wyciskarka Mechaniczna (Squeezer) |
|---|---|---|---|---|
| Ciągłość Procesu | 100% Ciągła linia inline | Ciągła linia inline | Proces okresowy (wsadowy) | Ciągła linia inline |
| Główna Funkcja | Zagęszczanie i zasilanie wymuszone | Wpychanie mechaniczne | Termiczne zagęszczanie | Głębokie mechaniczne odwadnianie |
| Elastyczność Surowcowa | Wysoka (folie, worki, stretch) | Średnia (blokuje na cienkim stretchu) | Wysoka (wymaga stałego nadzoru) | Wysoka (mokre płatki po myciu) |
| Usuwanie Wilgoci | Odparowuje 3% do 5% | Wymaga wilgotności < 1,5% | Odparowuje 2% do 4% | Odciska wodę z 30% do < 3% |
| Wypełnienie Ślimaka | Znakomite (pełne zwoje) | Średnie lub pulsujące | Dobre | Dobre (po rozdrobnieniu) |
| Zużycie Energii | 0,24 – 0,32 kWh/kg (cały system) | 0,35 – 0,42 kWh/kg (wytłaczarka mocno) | 0,18 – 0,25 kWh/kg (sam agregat) | 0,08 – 0,12 kWh/kg (odwadnianie) |
| Zaangażowanie Operatora | Pełna automatyka PLC | Częste ręczne udrażnianie | Wysokie (1 dedykowany operator) | Pełna automatyka PLC |
Więcej na temat mechanizmów wstępnego zagęszczania dowiesz się z artykułu czym jest zagęszczanie (densifying) w recyklingu folii PP/PE oraz ze strony opisującej zagęszczarkę i wyciskarkę do folii.
Rozwiązywanie Problemów Operacyjnych (Troubleshooting)
1. Przegrzanie i Tworzenie Się Bryły (“Donut”) w Komorze
- Przyczyna: Zbyt długi czas przebywania materiału lub nadmierne przeładowanie; tworzywo przekracza punkt topnienia przed wejściem do wytłaczarki.
- Rozwiązanie: Aktywować automatyczny wtrysk mgły wodnej, aby obniżyć temperaturę w bębnie o 10°C–15°C; zwiększyć obroty ślimaka wytłaczarki w celu szybszego odbioru; zmniejszyć częstotliwość obrotów wirnika.
2. Spadek Wydajności Wytłaczarki / Niski Prąd Silnika
- Przyczyna: Stępione noże wirnika lub stojana; szczelina cięcia przekracza 1,5 mm, powodując szarpanie zamiast czystego cięcia.
- Rozwiązanie: Obrócić noże na drugą krawędź tnącą lub je naostrzyć; wyregulować szczelinę do wartości 0,5 mm – 0,8 mm za pomocą szczelinomierza; sprawdzić otwarcie zasuwy regulacyjnej.
3. Skoki Ciśnienia Stopu Tworzywa Przed Sitami
- Przyczyna: Nierównomierne podawanie na taśmie załadowczej (naprzemienne podawanie ciężkich zwojów i bardzo lekkiej folii luźnej).
- Rozwiązanie: Połączyć napęd falownikowy taśmy z pętlą obciążenia silnika bębna zagęszczarki. Po przekroczeniu 85% obciążenia taśma automatycznie zwalnia.
Na Co Zwrócić Uwagę w Zapytaniach Ofertowych (RFQ)
Kupując linię regranulacji folii z zagęszczarką tnącą, upewnij się, że dostawca zapewnia:
- Wymienne Pancerze Przeciwzużyciowe Bębna: Dolny pas komory (min. 400 mm) powinien posiadać wymienne okładziny ze stali nierdzewnej AISI 304 lub Hardox 450.
- Automatyczny Natrysk Mgły Wodnej: Zintegrowany pneumatyczny natrysk ze sterowaniem elektrozaworowym chroniący przed stopieniem wsadu przy awaryjnym postoju wytłaczarki.
- Zasuwę Regulacyjną Gardzieli: Pneumatyczną lub hydrauliczną zasuwę regulującą ciśnienie wtłaczania i czas przebywania materiału.
- Wysokogatunkową Stal Nożową: Stal narzędziową SKD-11, D2 lub wstawki z węglika spiekanego o twardości 58–62 HRC z dwustronną krawędzią roboczą.
Podsumowanie: Większa Wydajność Twojego Zakładu z Rumtoo
Zagęszczarka tnąca to techniczny pomost zamieniający trudną, lekką folię w wysokomarżowy regranulat o stabilnych parametrach. Zapewniając wstępne podgrzanie, suszenie, zagęszczenie i ciągłe zasilanie w jednym kroku, pozwala w pełni wykorzystać potencjał wytłaczarki.
Skontaktuj się z zespołem inżynieryjnym Rumtoo, aby dobrać odpowiednią wydajność, przeprowadzić próby technologiczne oraz wycenić kompletną linię do regranulacji folii.
- zagęszczarka tnąca
- maszyna do recyklingu folii
- linia do regranulacji folii
- recykling folii PE
- recykling worków PP