· Zespół Inżynieryjny Rumtoo · Przewodniki zakupowe · 11 min czytania
Separator powietrzny typu Zig-Zag w recyklingu tworzyw: Jak strumień powietrza usuwa etykiety i pył
Separator powietrzny typu Zig-Zag wykorzystuje unoszącą się kolumnę powietrza w wielostopniowym kanale kątowym do oddzielania lekkich zanieczyszczeń od cięższych płatków plastiku. Ten przewodnik omawia zasadę separacji, lokalizację w linii, dobór wydajności i typowe błędy.
Po umyciu i wysuszeniu, pocięte płatki plastiku z recyklingu często nadal zawierają lekkie zanieczyszczenia — fragmenty papierowych etykiet, skrawki cienkiej folii PE, włókna i drobny pył. Materiały te są zbyt lekkie i aerodynamicznie odmienne od docelowych płatków, by można je było skutecznie i powtarzalnie oddzielić na sitach lub w wannach flotacyjnych (sink-float). Trafiają one do wytłaczarki, powodując skoki ciśnienia, wady w strukturze regranulatu i obniżenie wartości rynkowej gotowego surowca.
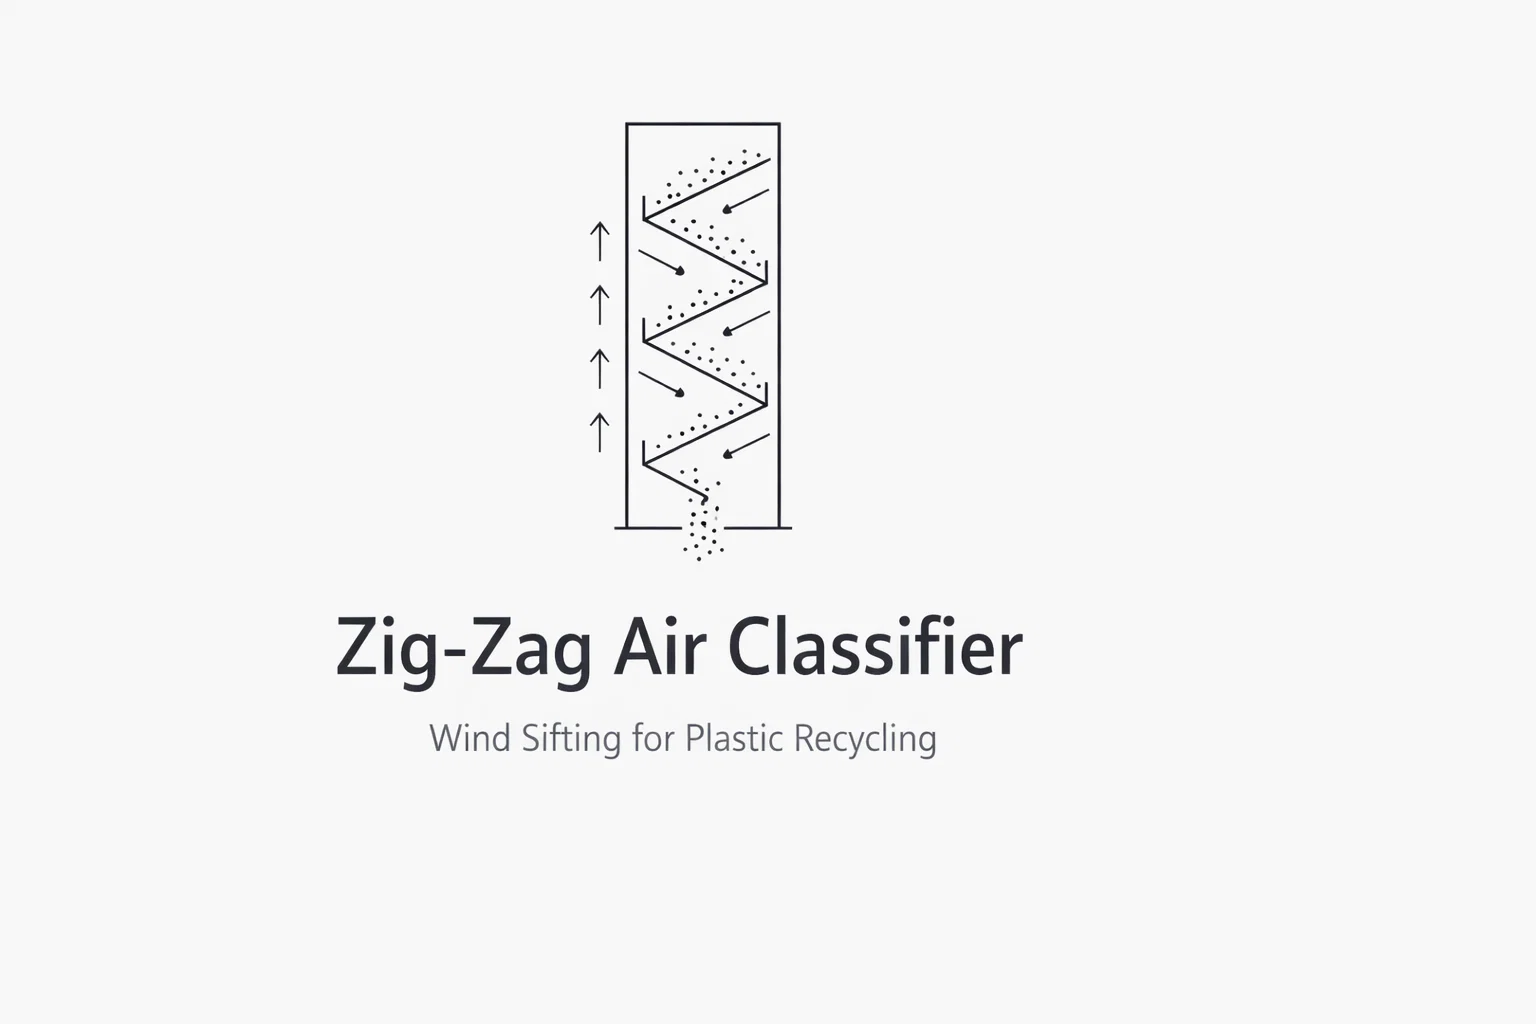
Separator powietrzny typu Zig-Zag rozwiązuje ten problem, wykorzystując prostą zasadę fizyki: pionowy, wznoszący się strumień powietrza unosi lekkie cząstki w górę, podczas gdy cięższe płatki opadają grawitacyjnie w dół. Określenie „Zig-Zag” odnosi się do łamanego, kątowego układu wewnętrznych przegród, które wymuszają wielokrotne zmiany kierunku ruchu materiału, prowadząc go przez szereg stopni separacji w trakcie jednego przejścia. Każdy taki załom daje zanieczyszczeniom kolejną szansę na wychwycenie. Z tego względu konstrukcja zig-zag deklasuje proste separatory jednoprzelotowe w przypadku materiałów o zbliżonej gęstości, takich jak cienkie etykiety papierowe na płatkach PET.
Przed lekturą tego przewodnika warto odwiedzić naszą stronę produktu Separator powietrzny Zig-Zag, aby poznać specyfikacje konkretnych modeli Rumtoo, lub zapoznać się z działem urządzenia peryferyjne, prezentującym pełną gamę maszyn pomocniczych dla linii recyklingu.
Co w praktyce robi separator powietrzny typu Zig-Zag?
Separator powietrzny zig-zag jest urządzeniem do separacji na sucho, opartym na gęstości pozornej oraz zachowaniu aerodynamicznym. Nie myje, nie topi ani nie filtruje mechanicznie materiału. Sortuje cząstki na podstawie ich prędkości swobodnego opadania (prędkości granicznej) w strumieniu powietrza — czyli różnicy między lekkimi zanieczyszczeniami a ciężkimi płatkami tworzywa.
Urządzenie składa się z pionowej kolumny z ukośnymi przegrodami wewnętrznymi (tworzącymi łamany kanał zig-zag), wentylatora promieniowego wytwarzającego wstępujący ciąg powietrza, leja zasypowego w sekcji środkowej, wylotu frakcji ciężkiej u dołu oraz króćca frakcji lekkiej na szczycie, połączonego z separatorem cyklonowym.
Materiał podawany jest do kolumny w strefie zasypu. Płatki i zanieczyszczenia opadają w poprzek wznoszącego się prądu powietrza. Na każdym załamaniu kanału strumień zmusza cząstki do gwałtownej zmiany wektora prędkości. Płatki tworzywa o odpowiedniej masie posiadają wystarczający pęd, by kontynuować opadanie w dół. Lekkie zanieczyszczenia zostają porwane przez prąd powietrza i uniesione ku górze. Po przejściu przez kolejne stopnie oczyszczone płatki opuszczają kolumnę dołem, a zanieczyszczenia trafiają górą do cyklonu w celu zebrania.
Kluczowa przewaga nad prostym separatorem przelotowym: jednostopniowy podmuch daje materiałowi tylko jedną szansę na rozdzielenie. Kanał zig-zag posiadający od 4 do 10 stopni zapewnia wielokrotne powtórzenie tego procesu. Ma to fundamentalne znaczenie przy znikomej różnicy gęstości — np. etykiet papierowych (gęstość ok. 0,7–1,2 g/cm³) i płatków PET (gęstość ok. 1,35 g/cm³). Zwykły separator przepuszcza znaczną część takich etykiet, natomiast kolumna zig-zag skutecznie je wychwytuje.
Gdzie umieścić separator w linii recyklingu?
Separator powietrzny nie działa w próżni. Jego efektywność w 100% zależy od stanu materiału podawanego z wcześniejszych etapów. Błędne usytuowanie urządzenia w linii to najczęstsza przyczyna niezadowalających wyników czystości.
Właściwa pozycja: po suszeniu, przed wytłaczaniem lub pakowaniem
W standardowej instalacji, jaką jest linia mycia płatków butelek PET, ciąg technologiczny wygląda następująco:
Rozdrabnianie → Mycie → Separacja flotacyjna (sink-float) → Odwirowanie odśrodkowe → (Suszenie termiczne) → Separacja powietrzna Zig-Zag → Regranulacja lub pakowanie w big-bagi
Separator powietrzny pracuje optymalnie wyłącznie na suchym materiale. Mokre płatki sklejają się ze sobą w zbite pakiety, a woda drastycznie zmienia aerodynamikę cząstek. Jeżeli wilgotność nadawy przekracza 2–3%, kanał ulega zalepieniu, ostrość rozdziału spada, a dobre płatki oklejone mokrymi zanieczyszczeniami zostają pomyłkowo wywiane do frakcji lekkiej.
Oznacza to, że separator musi stać za suszarką mechaniczną (odwirowującą) lub za suszarką termiczną. Nigdy nie wolno montować go bezpośrednio za wanną flotacyjną czy płuczką bez uprzedniego wysuszenia płatków.
Dlaczego usytuowanie za separatorem etykiet (de-labelerem) ma kluczowe znaczenie?
Większość linii mycia PET posiada wstępny separator etykiet, który zrywa koszulki foliowe i etykiety z całych butelek. Jednak żaden de-labeler nie osiąga 100% sprawności. Maszyna pracująca ze skutecznością 95% na linii o wydajności 2000 kg/h przy 5% zawartości etykiet przepuszcza około 5 kg etykiet na godzinę do mielenia. W ciągu 10-godzinnej zmiany daje to 50 kg papieru i folii trafiających do płatków — wystarczająco dużo, by zrujnować parametry wytłaczanego regranulatu.
Kolumna zig-zag pełni funkcję precyzyjnego oczyszczania końcowego, wychwytując to, co pominął de-labeler. Nie zastępuje go, lecz stanowi niezbędny bufor bezpieczeństwa.
Linie bez separatora powietrznego — konsekwencje jakościowe
Pomijanie separatora powietrznego w celu pozornych oszczędności finansowych natychmiast mści się na trzech polach:
- W wytłaczarce: Resztki etykiet papierowych i folii ulegają gwałtownemu odgazowaniu i degradacji termicznej, powodując wahania ciśnienia w głowicy oraz pęcherze w granulacie. Papier zwęgla się, tworząc czarne wtrącenia (tzw. black specks)
- Przy sprzedaży przemiału: Odbiorcy czystego płatka PET badają zawartość zanieczyszczeń laboratoryjnie. Przekroczenie rygorystycznych limitów skutkuje potrąceniami cenowymi za tonę, wielokrotnie przewyższającymi koszt eksploatacji separatora
- Na sitach filtracyjnych: Włókna celulozowe błyskawicznie oblepiają sita filtrów tworzywa, zmuszając do częstszych wymian pakietów sit i generując przestoje produkcyjne
Fizyka separacji Zig-Zag — jak to działa?
Prędkość graniczna opadania jako parametr wiodący
Każda cząstka spadająca w powietrzu osiąga w pewnym momencie prędkość graniczną — stan równowagi, w którym siła grawitacji ciągnąca ją w dół równoważy się z aerodynamiczną siłą oporu powietrza pchającą ją w górę. Prędkość graniczna zależy od gęstości właściwej tworzywa, jego wielkości, geometrii oraz chropowatości powierzchni.
Aby separacja powietrzna była skuteczna, docelowe płatki muszą mieć wyraźnie wyższą prędkość graniczną niż usuwane zanieczyszczenia. Wentylator ustawia się tak, aby prędkość pionowa strugi powietrza mieściła się dokładnie pomiędzy tymi dwoma progami. Cząstki o prędkości opadania mniejszej od prędkości nadmuchu unoszą się w górę (frakcja lekka), a te o prędkości wyższej — spadają swobodnie w dół (frakcja ciężka).
| Materiał | Gęstość orientacyjna (g/cm³) | Względna prędkość graniczna |
|---|---|---|
| Płatek PET (6–12 mm) | 1,33–1,38 | Wysoka |
| Płatek HDPE (6–12 mm) | 0,94–0,97 | Średnio-wysoka |
| Płatek PP (6–12 mm) | 0,90–0,92 | Średnia |
| Skrawek etykiety papier | 0,70–1,20 | Niska |
| Cienki skrawek folii PE | 0,91–0,94 | Bardzo niska (duży opór) |
| Pył i drobne włókna | Zmienna | Bardzo niska |
Warto zauważyć, że cienka folia PE wykazuje bardzo niską prędkość opadania nie ze względu na samą gęstość (zbliżoną do PP), lecz z powodu ogromnej powierzchni w stosunku do znikomej masy. Folia zachowuje się jak spadochron — opór aerodynamiczny dominuje nad grawitacją. Z tego powodu separacja powietrzna jest bezkonkurencyjna przy usuwaniu lotnych fragmentów folii ze sztywnych przemiałów.
Dlaczego wielostopniowy kanał zwiększa czystość?
W prostym kanale pionowym cząstka wchodzi w interakcję z powietrzem tylko przez ułamek sekundy. Jeśli płatek PET obróci się płasko prostopadle do strugi, może zostać omyłkowo zassany; jeśli zaś skrawek papieru ustawi się krawędzią do wiatru, przetnie strumień i spadnie na dno. Układ jednoprzelotowy nie potrafi skorygować tych przypadkowych położeń.
W kolumnie zig-zag każda ukośna półka zmusza cząstkę do uderzenia i zmiany kierunku. Po każdym odbiciu cząstka wkracza w prąd powietrza pod nowym kątem i z inną prędkością. Na przestrzeni 4–10 stopni losowe ułożenia ulegają uśrednieniu. Lekkie frakcje zostają definitywnie porwane ku górze, a ciężkie płatki, które chwilowo uniosły się w wirze, bezpiecznie wytracają energię i opadają.
Większa liczba stopni gwarantuje ostrzejszą krzywą rozdziału, podnosząc nieznacznie opory przepływu. W recyklingu tworzyw optymalnym kompromisem jest od 4 do 8 stopni łamania.
Jak dobrać separator Zig-Zag do wydajności linii?
Poprawny dobór kolumny separacyjnej wymaga analizy czterech parametrów technicznych. Błąd na tym etapie skutkuje złą separacją lub wyrzucaniem dobrego surowca na straty.
1. Rodzaj tworzywa i charakterystyka domieszek
Zdefiniuj precyzyjnie zadanie separacji:
- Papierowe etykiety z płatków PET: Duża rozpiętość gęstości, wysoka skuteczność — należy uwzględnić zróżnicowanie wielkości etykiet
- Folia PE ze sztywnych przemiałów HDPE lub PP: Zbliżona gęstość polimerowa, ale ogromna dysproporcja kształtu i oporu aerodynamicznego
- Pył i frakcje drobne z dowolnego przemiału: Cząstki mikroskopijne, łatwe do uniesienia, wymagające sprawnego cyklonu i filtracji workowej
- Zanieczyszczenia mieszane (papier + folia + pył): Ciąg powietrza należy skalibrować pod frakcję najtrudniejszą do oderwania
2. Rozkład granulometryczny nadawy
Frakcja przemiału wychodząca z młyna decyduje o przekroju poprzecznym kanału. Duże płatki wymagają szerokiego prześwitu, aby wyeliminować ryzyko zawieszania się materiału. Drobny przemiał pozwala na węższe kanały i bardziej czułą regulację przepływu.
Jeżeli uziarnienie jest zbyt szerokie (np. od 3 do 25 mm), skuteczność spada, gdyż prędkość opadania małego płatka tworzywa może zrównać się z dużą etykietą. W takim przypadku znacznie lepsze rezultaty daje zoptymalizowanie sita w młynie niż rozbudowa separatora o kolejne stopnie.
3. Wymagana wydajność godzinowa
Separator musi obsłużyć rzeczywisty przepływ linii z odpowiednim zapasem. Przeładowanie zasypu — wprowadzanie większej ilości tworzywa, niż powietrze jest w stanie swobodnie przeniknąć — niszczy efektywność rozdziału. Tworzy się zbyt gęsta kurtyna materiałowa, w której lekkie skrawki zostają mechanicznie uwięzione pod płatkami i pociągnięte na dno.
Zawsze uwzględniaj 15–20% rezerwy wydajnościowej względem nominalnej wydajności linii, biorąc pod uwagę chwilowe wahania podawania.
4. Poziom wilgotności na wlocie
Separacja pneumatyczna działa powtarzalnie na suchym surowcu. Wilgotność powyżej 2–3% skleja cząstki i zaburza ich aerodynamikę. Separator musi stać za sekcją suszenia, która stabilnie utrzymuje wilgotność poniżej tej granicy.
Jeśli instalacja nie posiada suszarki lub jej praca jest niestabilna, należy najpierw rozwiązać problem wilgoci. W tym celu sprawdź nasze jednostki osuszające i zagęszczające.
Najczęstsze błędy eksploatacyjne i sposoby ich unikania
Błąd 1: Zbyt wysoka prędkość powietrza
Jeśli prędkość strugi przewyższy prędkość graniczną płatków tworzywa, pełnowartościowy surowiec zostanie wyssany razem z etykietami. Spada uzysk linii. Operator może tego nie zauważyć od razu, ponieważ frakcja denna jest krystalicznie czysta, jednak bilans magazynowy na koniec zmiany wykaże dotkliwe straty.
Rozwiązanie: Rozpoczynaj regulację od niskich obrotów wentylatora i zwiększaj ciąg stopniowo. Kontroluj wzrokowo i wagowo frakcję lekką opadającą w cyklonie, by upewnić się, że nie zawiera dobrych płatków. Właściwa nastawa to maksymalna prędkość, przy której ubytek płatków nie przekracza 0,5–1,5% masy.
Błąd 2: Montaż separatora przed suszarką
Mokry materiał tworzy zlepki, zalepia półki kanału i uniemożliwia separację. Próby pominięcia suszarki i wpięcia separatora bezpośrednio za myjką zawsze kończą się fiaskiem.
Rozwiązanie: Bezwzględnie najpierw suszyć, potem separować. Zastosuj minimum wirówkę odwadniającą, aby zejść z wilgocią poniżej 3–5% przed wejściem do kolumny.
Błąd 3: Wadliwy odbiór frakcji lekkiej
Cząstki wydmuchiwane górą muszą zostać natychmiast wychwycone. Przy zbyt małym przekroju rur lub za małym cyklonie w kolumnie tworzy się nadciśnienie zwrotne, psujące rozkład strugi powietrza. Brak odpowiedniego odpylania prowadzi do zapylenia hali produkcyjnej.
Rozwiązanie: Zawsze stosuj cyklon o odpowiedniej geometrii na wylocie górnym. Przy pyłach celulozowych z etykiet dodaj za cyklonem filtr workowy. Prowadź rurociągi z minimalną liczbą kolan.
Błąd 4: Zbyt zróżnicowana granulometria przemiału
Wprowadzanie do separatora mieszanki drobin 2 mm wraz z płatkami 30 mm uniemożliwia precyzyjne odcięcie frakcji lekkiej od ciężkiej na drodze aerodynamiki.
Rozwiązanie: Ujednolić wielkość płatków na etapie mielenia. W razie konieczności zainstaluj przesiewacz wibracyjny za suszarką, aby odpylić przemiał z mikrodrobin przed kolumną zig-zag.
Separator Zig-Zag na tle innych technologii separacji powietrznej
W recyklingu tworzyw stosuje się różne metody separacji pneumatycznej. Poniższa tabela przedstawia porównanie technologiczne:
| Technologia | Zasada działania | Główne zalety | Ograniczenia |
|---|---|---|---|
| Separator Zig-Zag | Wielostopniowy prąd wstępujący w kolumnie | Precyzyjne cięcie, mała powierzchnia zabudowy, regulacja | Wymaga suchego surowca; wydajność zależna od szerokości kanału |
| Prosty separator nadmuchowy | Pojedyncza kurtyna poprzeczna | Prosta budowa, niski koszt, duże przepustowości | Niska selektywność przy zbliżonych gęstościach; gubi etykiety |
| Stół grawitacyjny (powietrzny) | Wibrujący pokład ze strugą od dołu | Rozdziela jednocześnie według gęstości i uziarnienia | Duża powierzchnia posadzki; mniejsza wydajność; częstszy serwis |
| Separator balistyczny | Pochylone sita wahliwe z nadmuchem | Wstępna segregacja odpadów komunalnych zmieszanych | Zbyt zgrubny do doczyszczania płatków tworzyw |
| Separator elektrostatyczny | Rozdział w polu elektrostatycznym | Niezrównany przy oddzielaniu metali od tworzyw | Nieskuteczny przy oddzielaniu tworzywa od papieru czy folii |
Dla instalacji recyklingu tworzyw sztywnych, gdzie celem jest eliminacja etykiet, folii i pyłu z umytych płatków, separator typu Zig-Zag zapewnia bezkonkurencyjny bilans czystości, gabarytów i kosztów bieżących.
Integracja z instalacją odpylania
Każdy separator powietrzny generuje na szczycie strumień nośny nasycony lekkimi cząstkami. Brak hermetycznego odprowadzenia grozi emisją zapylenia na halę.
Prawidłowy układ instalacji obejmuje:
- Wylot górny kolumny → Rurociąg transportowy → Separator cyklonowy: Cyklon wytrąca większość frakcji lekkiej (skrawki etykiet, folię, grubszy pył) i zrzuca ją do big-baga
- Króciec wylotowy cyklonu → Kanał powietrzny → Filtr workowy: Filtr zatrzymuje mikropyły (poniżej 10–20 mikronów), które uciekają z cyklonu
- Wyrzut powietrza oczyszczonego → Do atmosfery lub recyrkulacja: Jeśli powietrze spełnia normy emisyjne, może zawracać na halę, ograniczając straty ciepła zimą
Wentylator napędzający obieg musi być od początku dobrany z uwzględnieniem sumarycznych oporów kanału zig-zag, orurowania, cyklonu oraz wkładów filtracyjnych.
Praktyczna lista kontrolna przed zapytaniem ofertowym (RFQ)
Przed kontaktem z inżynierami Rumtoo w celu doboru urządzenia przygotuj następujące dane techniczne:
- Rodzaj tworzywa: Płatki PET, przemiał HDPE, płatki PP, mieszanki polimerowe
- Zanieczyszczenia do usunięcia: Etykiety papierowe, folia PE/PP, włókna, pył
- Rozmiar płatków: Wielkość oczka sita na młynie (np. 8–14 mm)
- Wydajność procesowa: Wymagany przepływ w kg/h oraz dopuszczalne piki
- Wilgotność na zasilaniu: Rzeczywisty procent wilgoci po suszeniu
- Lokalizacja w linii: Maszyny bezpośrednio poprzedzające i następujące
- Warunki przestrzenne: Wysokość użytkowa hali (urządzenie jest wysokie i pionowe)
- Docelowa czystość: Maksymalna dopuszczalna zawartość etykiet w produkcie gotowym
Na podstawie tych parametrów dobierzemy optymalną szerokość kanału, liczbę stopni łamania, moc wentylatora oraz parametry cyklonu dopasowane do specyfiki Twojego zakładu.
Najczęściej zadawane pytania (FAQ)
Czy separator powietrzny poradzi sobie z mokrym płatkiem? Nie. Przy wilgotności powyżej 2–3% płatki zlepiają się, zalepiają kanał roboczy i uniemożliwiają rozdział aerodynamiczny. Surowiec musi zostać wcześniej odwirowany lub wysuszony termicznie.
Ile dobrego surowca traci się w lekkiej frakcji? Przy prawidłowej kalibracji prędkości nadmuchu strata czystych płatków wynosi zaledwie 0,5–2% masy wsadu. Wartości powyżej 3% świadczą o zbyt mocnym ciągu lub zbyt szerokiej granulometrii.
Jak często urządzenie wymaga prac konserwacyjnych? Separator zig-zag nie posiada noży tnących, ruchomych sit ani elementów szybkoobrotowych w strumieniu tworzywa. Obsługa ogranicza się do okresowej kontroli łożysk wentylatora, czyszczenia wnętrza kanału i wymiany worków filtracyjnych.
Czy separator potrafi rozdzielić dwa różne tworzywa sztuczne? Nie w sposób selektywny. Różnice gęstości między powszechnymi polimerami (np. PET, HDPE, PP) są zbyt małe, by strumień powietrza rozdzielił je z zadowalającą czystością. Urządzenie służy do oddzielania ciał lekkich od ciężkich. Do sortowania polimerów służą wanny flotacyjne lub sortery optyczne NIR.
Jakie jest zużycie energii elektrycznej? Jedynym istotnym odbiornikiem prądu jest silnik wentylatora, pobierający zazwyczaj od 3 do 15 kW w zależności od gabarytów kolumny. W zestawieniu z młynami (30–130 kW) czy wytłaczarkami (50–200 kW) separator zig-zag jest jednym z najbardziej energooszczędnych węzłów w linii recyklingu.
Planujesz wdrożenie separatora powietrznego Zig-Zag w swojej linii recyklingu? Skontaktuj się z Rumtoo, przesyłając parametry materiału i oczekiwaną wydajność — przygotujemy optymalną konfigurację dla Twojego zakładu.
- separator powietrzny zig-zag
- klasyfikacja powietrzna
- separator etykiet
- oczyszczanie płatków plastiku
- urządzenia peryferyjne
- recykling PET
- usuwanie frakcji lekkiej