· Rumtoo Engineering Team · Operations · 5 min czytania
Lista kontrolna konserwacji granulatora tworzyw dla wyzszego uptime
Praktyczna lista kontrolna konserwacji prewencyjnej granulatora tworzyw. Obejmuje rutyny dzienne, tygodniowe i miesieczne, aby chronic jakosc granulatu, redukowac przestoje i wydluzyc zywotnosc urzadzenia.
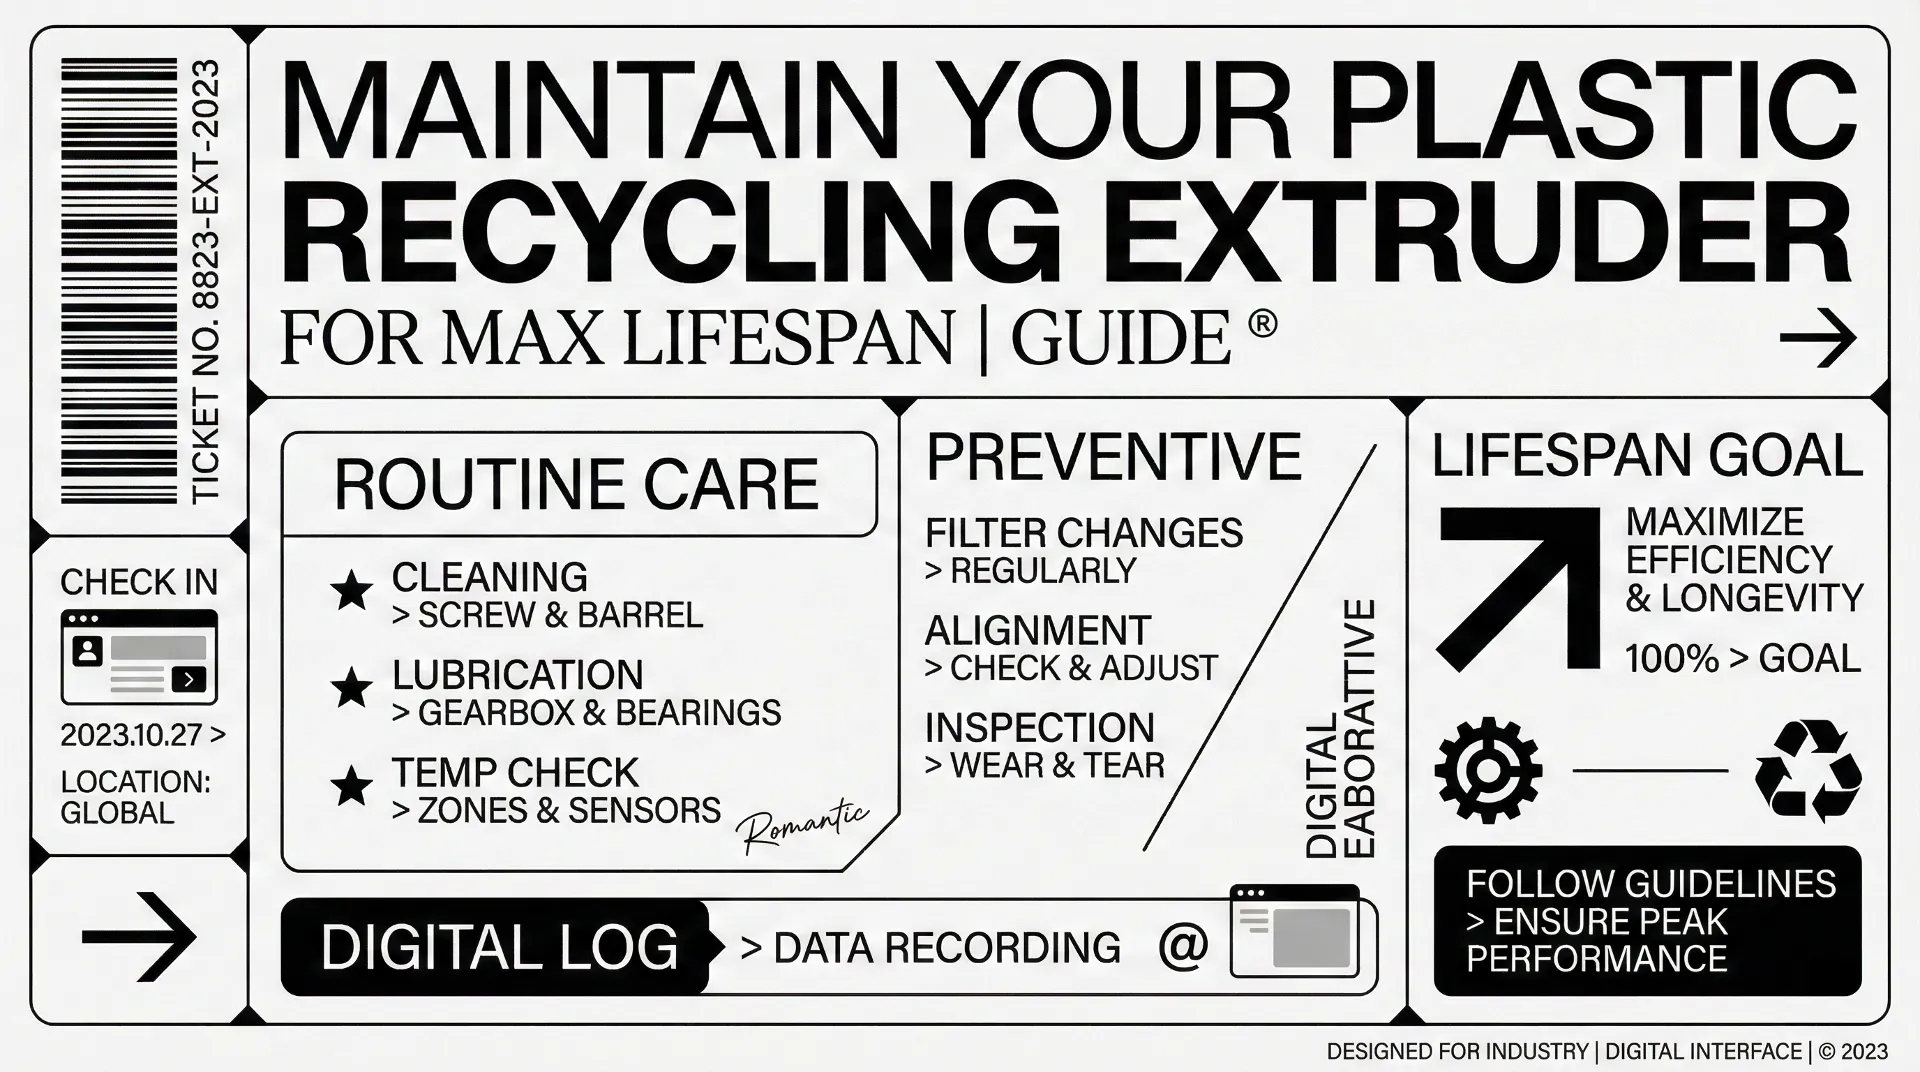
Rzetelna lista kontrolna konserwacji granulatora tworzyw daje znacznie wiecej niz tylko zapobieganie awariom. Zabezpiecza jakosc granulatu, eliminuje nieplanowane zatrzymania i zapobiega stopniowemu wzrostowi zuzycia energii. W wiekszosci zakladow recyklingu zaniedbania serwisowe objawiaja sie najpierw niestabilna wydajnoscia i reklamacjami jakosciowymi, zanim doprowadza do powaznego uszkodzenia mechanicznego.
Jezeli linia pracuje w trybie ciaglej wytlaczania i granulacji, Rumtoo rekomenduje powiazanie planu prewencyjnego z programem czesci i konserwacji oraz biezaca eksploatacja linii do regranulacji tworzyw. Zrozumienie zaleznosci opisanych w naszym przewodniku procesu regranulacji ulatwia personelowi odroznienie zmiennosci surowca od postepujacego zuzycia mechanicznego.
Lista kontrolna dzienna (na kazdej zmianie)
Czynnosci dzienne zajmuja okolo 10–15 minut na zmianie, zapobiegajac powaznym awariom:
- Inspekcja plyty glowicy i komory ciecia: Usunac narosla polimeru wokol otworow matrycy za pomoca skrobakow miedzianych lub mosiadzowych. Nigdy nie stosowac stalowych narzedzi, ktore moga porysowac precyzyjnie szlifowana powierzchnie matrycy.
- Weryfikacja wyciekow cieczy: Sprawdzic strefy grzewcze cylindra, przewody hydrauliczne zmieniacza sit oraz uszczelnienia przekladni pod katem wyciekow oleju, wody lub uplastycznionego tworzywa.
- Stabilizacja stref temperaturowych: Upewnic sie, ze wszystkie strefy cylindra i glowicy osiagnely zadana temperature (w granicach ±2°C) przez co najmniej 20 minut przed uruchomieniem napedu slimaka. Uruchomienie na zimno grozi ukreceniem walka lub scieczeniem wpustow.
- Kontrola akustyczna i drgan: Zwracac uwage na nietypowe dzwieki lozysk oporowych, luzy w przekladni lub ocieranie nozy o matryce.
- Ocena geometrii granulatu: Pobierac probki co 2 godziny przy stalym obciazeniu. Sprawdzac obecnosc ogonkow (tails), pylu, pustek powietrznych lub zlepiania sie ziaren.
- Czyszczenie przy zatrzymaniu: Przeprowadzic czyszczenie czysta resina przy postoju dluzszym niz 4 godziny i spuscic wode z rur w nieogrzewanych halach, aby uniknac korozji lub zamarzniecia.
Lista kontrolna tygodniowa
Konserwacja tygodniowa skupia sie na elementach eksploatacyjnych, filtracji i osiowaniu.
- Inspekcja nozy obrotowych: Zmierzyc zuzycie krawedzi tnacej i kat natarcia. Skorygowac docisk pneumatyczny lub sprezynowy, aby uzyskac rownomierny styk (szczelina 0,03–0,08 mm) na calej powierzchni matrycy.
- Obsluga filtra tworzywa i zmieniacza sit: Skontrolowac plyty suwakowe pod katem przeciekow tworzywa. Notowac czestotliwosc wymiany sit – gwaltowny wzrost cisnienia wskazuje na zanieczyszczenia z linii mycia folii.
- Uklad napedowy i sprzegla: Skontrolowac naciag pasow, sprawdzic stan elementow elastycznych sprzegla oraz poziom oleju we wzierniku przekladni.
- Smarowanie technologiczne: Przesmarowac lozyska silnika, pakiet oporowy i prowadnice wozka tnacego smarem litowym wysokotemperaturowym zgodnie z DTR producenta.
- Czyszczenie odgazowania prozniowego: Wyczyscic pulapki prozniowe, osadniki kondensatu i przelotki strefy odgazowania. Odparowujace monomery i woski powoduja zatykanie przewodow i porowatosc granulatu.
- Obieg wody chlodzacej: W granulatorach z pierscieniem wodnym sprawdzic dysze pod katem osadow kamienia, wyczyscic podwojne filtry siatkowe i utrzymywac temperature wody ponizej 45°C.
Lista kontrolna miesieczna
Zadania miesieczne obejmuja zaawansowana diagnostyke pomiarowa:
- Analiza obciazenia silnika: Porownac pobor pradu przy nominalnej wydajnosci z danymi z rozruchu. Wzrost pradu o 10–15% przy tym samym materiale sugeruje zuzycie slimaka lub zablokowanie sit.
- Kalibracja pasow grzewczych: Zmierzyc pobor pradu na poszczegolnych strefach w celu wykrycia przepalonych uzwojen generujacych strefy niedogrzania.
- Pomiar luzu slimak-cylinder: Zmierzyc luz promieniowy miedzy grzbietem zwoju a scianka cylindra za pomoca szczelinomierza lub drutu olowianego. Przy luzie powyzej 0,6–0,8 mm cofanie sie stopu drastycznie obniza wydajnosc.
- Weryfikacja momentu dokrecenia: Dokrecic sruby sciagajace, sruby kolnierzowe matrycy i mocowania glowicy tnacej kluczem dynamometrycznym.
- Czyszczenie szaf sterowniczych: Wyczyscic filtry wentylatorow, odkurzyc podzespoly i skontrolowac zaciski kamera termowizyjna w celu wyeliminowania punktow przegrzewania.
- Audyt czesci krytycznych: Zweryfikowac stan magazynowy nozy, termopar, ceramicznych opasek grzejnych, plytek bezpieczenstwa i sit filtracyjnych.
Macierz inspekcji granulatora tworzyw
| Czestotliwosc | Podzespol / Komponent | Zadanie kontrolne & kryterium akceptacji | Dzialanie korygujace |
|---|---|---|---|
| Dziennie | Glowica i glowica tnaca | Brak osadow; luz noza 0,03–0,08 mm | Oczyscic skrobakiem miedzianym; wyregulowac docisk |
| Dziennie | Strefy grzewcze cylindra | Stabilnosc PID temperatury (±2°C od zadanej) | Sprawdzic termopare; wymienic uszkodzona opaske |
| Tygodniowo | Noze obrotowe | Ostrosc krawedzi i brak wyszczerbien | Naostrzyc lub obrocic noze; sprawdzic bicie |
| Tygodniowo | Filtr tworzywa / zmieniacz sit | Cisnienie roznicowe (ΔP) na sitach | Wymienic sita przed przekroczeniem 25 bar ΔP |
| Tygodniowo | Obieg pierscienia wodnego | Przeplyw (min. 15 m³/h) i temp. (<45°C) | Wyczyscic filtr wody; skontrolowac wymiennik |
| Miesiecznie | Luz slimak-cylinder | Pomiar szczelinomierzem lub drutem olowianym | Rejestrowac zuzycie; regeneracja przy luzie >0,8 mm |
| Miesiecznie | Przekladnia glowna | Poziom, barwa i temperatura oleju (<75°C) | Zbadac czastki zuzycia; uzupelnic olej ISO VG 220/320 |
| Miesiecznie | Odgazowanie prozniowe | Poziom prozni (-0,08 do -0,095 MPa); osadnik | Wyczyscic osadnik; wymienic uszczelnienia prozniowe |
Cztery czynniki decydujace o jakosci granulatu
1. Stan nozy i geometria ciecia
Steple noze zrywaja pasma tworzywa zamiast je przecinac. Prowadzi to do powstawania ogonkow, znieksztalcen ziaren i nadmiernej ilosci pylu zapychajacego transport pneumatyczny.
2. Czystosc stopu i stan matrycy
Niestabilna filtracja powoduje blokowanie pojedynczych otworow w matrycy. Tworzywo przeplywa przez pozostale otwory ze zwiekszona predkoscia, powodujac duze rozrzuty masy ziaren.
3. Precyzja profilu temperaturowego
Odchylenia temperatur w strefie dozowania zmieniaja lepkosc stopu. Niedogrzanie zwieksza sily scinajace; przegrzanie powoduje klejenie sie granulatu.
4. Efektywnosc odgazowania
Niedostateczna proznia zamyka wilgoc i substancje lotne wewnatrz granulatu, powodujac powstawanie pecherzy powietrza i spadek gestosci nasypowej.
Najczestsze bledy eksploatacyjne
- Praca az do awarii: Odkladanie wymiany nozy i sit prowadzi niemal zawsze do uszkodzenia powierzchni matrycy i koncowki slimaka.
- Ignorowanie drobnych wad granulatu: Pojawienie sie ogonkow lub pylu to najwczesniejszy sygnal postepujacego zuzycia.
- Kontakt z serwisem tylko w sytuacjach awaryjnych: Rutynowe audyty wydluzaja zywotnosc. Zespol globalnego wsparcia technicznego Rumtoo pomaga w precyzyjnym osiowaniu i analizie wibracji.
Zalecany magazyn czesci krytycznych
Dla standardowych linii regranulacji sztywnych tworzyw i systemow zageszczania folii minimalny zapas bezpieczenstwa powinien zawierac:
- Komplety nozy granulacyjnych i sruby mocujace
- Ceramiczne opaski grzejne i termopary typu J/K
- Plyty slizgowe z brazu i uszczelnienia zmieniaczy sit
- Czujniki cisnienia masy i cyfrowe sondy temperatury
- Uszczelnienia mechaniczne pomp prozniowych
- Zapasowe sita ze stali nierdzewnej i plyty sitowe
Przed okresami wzmozonej produkcji zalecamy weryfikacje umowy na czesci i konserwacje.
Czesto zadawane pytania (FAQ)
Jak czesto nalezy kontrolowac noze granulatora?
Wizualnie na kazdej zmianie podczas czyszczenia glowicy, a pomiarowo raz w tygodniu. Przy tworzywach sciernych (np. zanieczyszczona folia rolnicza) ostrzenie moze byc konieczne co 72–120 godzin pracy.
Jaka wada najszybciej pogarsza jakosc granulatu?
Zuzycie nozy, zatkanie sit i odchylenia temperatur na matrycy powoduja wady granulatu w ciagu zaledwie kilku minut.
Kiedy warto wezwac wsparcie fabryczne OEM?
Przy powtarzajacych sie skokach cisnienia masy, przeciagajacych sie przeciazeniach silnika lub planowanych remontach slimaka. Zespol wsparcia na miejscu Rumtoo pomaga przywrocic nominalna wydajnosc.
Jezeli chca Panstwo wdrozyc profesjonalny plan konserwacji prewencyjnej w swoim zakladzie, prosimy o kontakt z naszym zespolem inzynierow. Pomozemy dobrac optymalny harmonogram i zapas czesci zamiennych.
- konserwacja granulatora
- checklist granulacja
- uptime linii recyklingu
- czesci zamienne
- konserwacja prewencyjna