· Rumtoo Engineering Team · Operations · 5 min leestijd
Onderhoudschecklist voor kunststof pelletiseermachine voor meer uptime
Praktische preventieve onderhoudschecklist voor kunststof pelletiseermachines. Behandelt dagelijkse, wekelijkse en maandelijkse routines om pelletkwaliteit te beschermen, stilstand te beperken en machinelevensduur te verlengen.
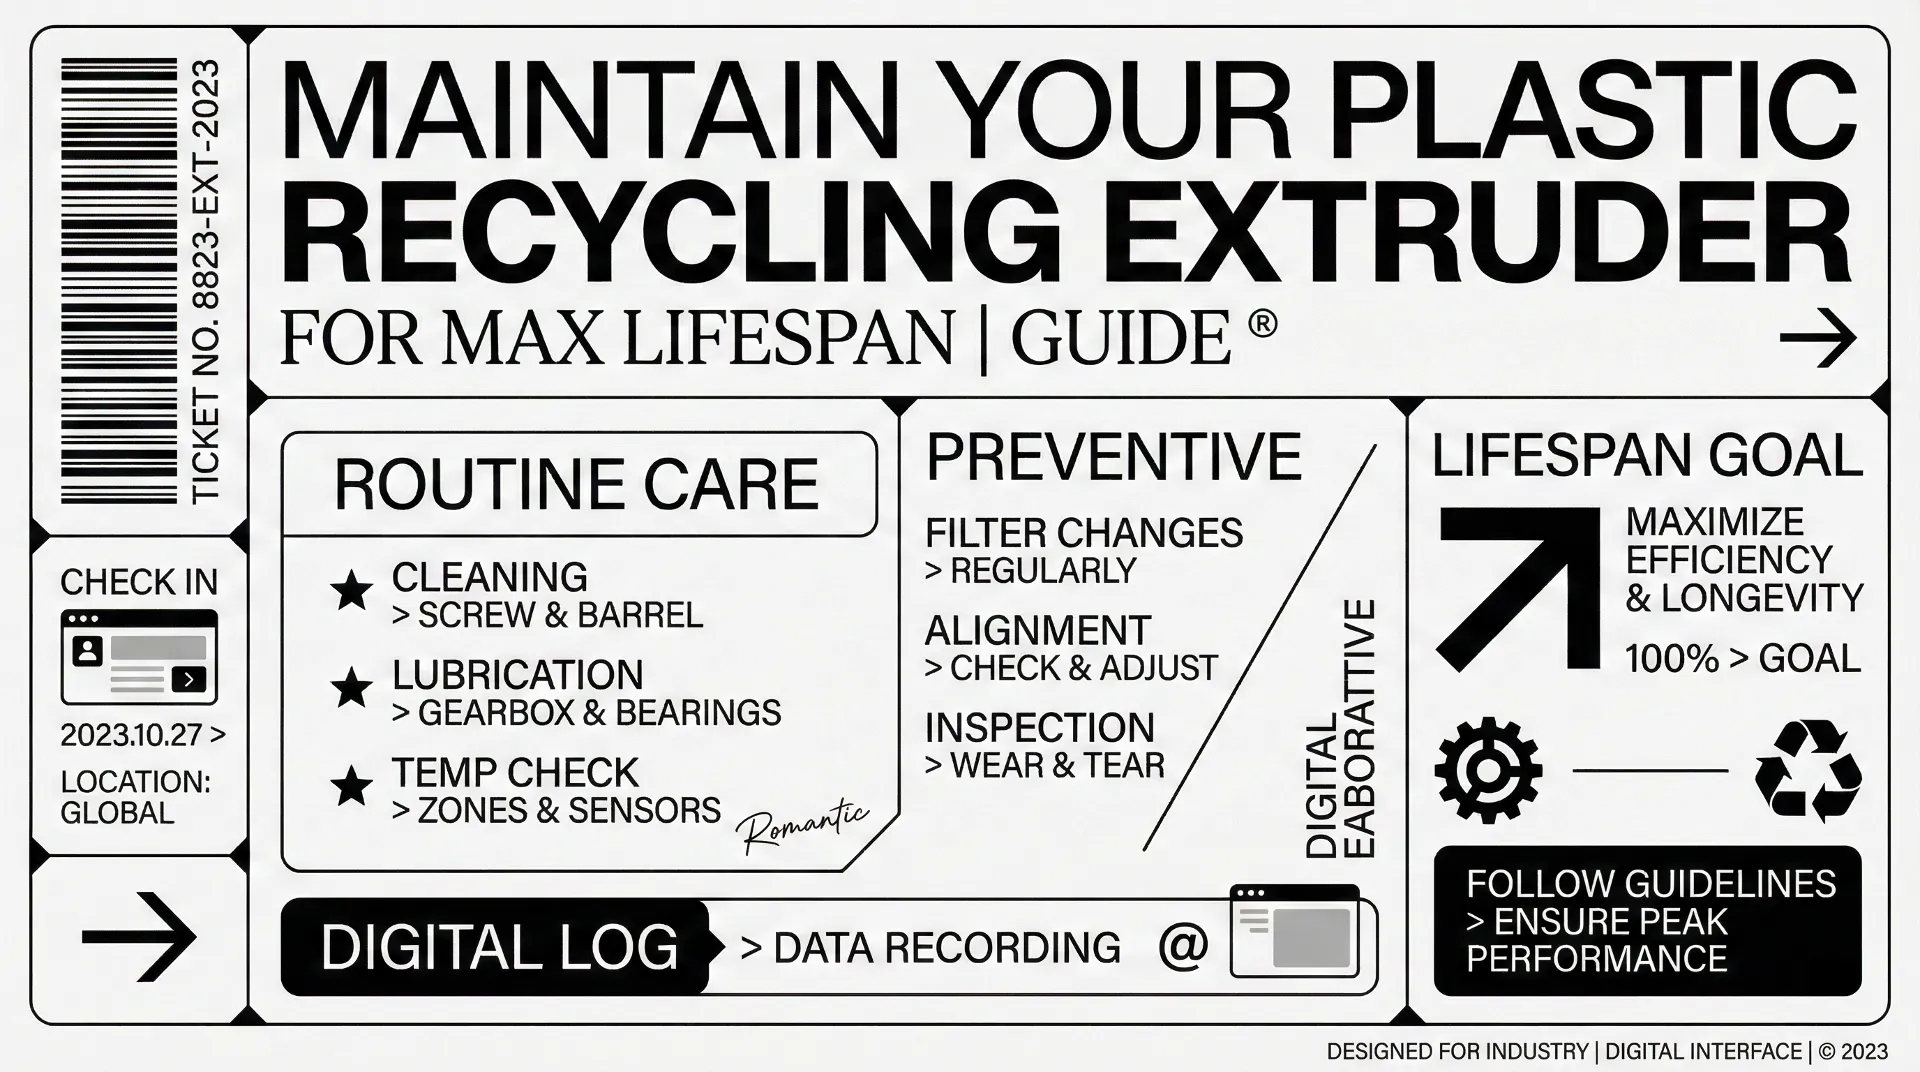
Een doordachte onderhoudschecklist voor uw kunststof pelletiseermachine doet veel meer dan onverwachte storingen voorkomen. Het waarborgt een constante pelletkwaliteit, voorkomt noodstops en stopt een sluipende toename van het energieverbruik. In de meeste recyclingbedrijven uit gebrekkig onderhoud zich eerst in wisselende doorvoer en kwaliteitsklachten, lang voordat een complete mechanische breuk optreedt.
Draait uw fabriek op continue extrusie en pelletisering, dan adviseert Rumtoo om preventief onderhoud direct te koppelen aan reserveonderdelen en onderhoud en aan het operationele beheer van uw complete recycling-pelletiseerlijn. Kennis van de basisprincipes uit onze gids voor het pelletiseerproces helpt technici bovendien om onderscheid te maken tussen variatie in grondstof en daadwerkelijke machineslijtage.
Dagelijkse checklist (per ploeg)
Dagelijkse inspecties kosten circa 10 tot 15 minuten per ploeg, maar voorkomen de meest voorkomende operationele storingen:
- Matrijzenkop en snijkamer inspecteren: Verwijder polymeerresten rond de spuitgaten met zachte koperen of messing schrapers. Gebruik nooit gehard stalen gereedschap om krassen op het precisiegeslepen matrijsoppervlak te voorkomen.
- Vloeistoflekkages controleren: Controleer verwarmingszones van de cilinder, hydraulische slangen van de zeefwisselaar en tandwielkastafdichtingen op olie-, water- of smeltelekkage.
- Temperatuurzones stabiliseren: Controleer of alle cilinderzones en de matrijskop hun ingestelde temperatuur (binnen ±2°C) minimaal 20 minuten vasthouden voordat de schroefaandrijving wordt gestart. Koude starts kunnen schroefassen doen afbreken of spiebanen beschadigen.
- Akoestische en trillingscontrole: Luister naar afwijkende geluiden in het druklagerhuis, speling in de tandwielkast of ongelijkmatig schuren van messen tegen de matrijsplaat.
- Pelletvorm controleren: Neem elke 2 uur monsters bij stabiele doorvoer. Let op draadvorming (tails), holle kernen, klonten of overmatig stof.
- Spoelen bij stilstand: Spoel bij een geplande stilstand van meer dan 4 uur de cilinder met stabiel spoelmateriaal en tap waterleidingen in onverwarmde hallen af tegen corrosie of vorstschade.
Wekelijkse checklist
Wekelijks onderhoud richt zich op slijtdelen, filtratie-efficiëntie en mechanische uitlijning.
- Draaiende pelletiseermessen inspecteren: Meet messlijtage en de snijhoek. Stel de pneumatische druk of veerbelasting zo in dat een gelijkmatig contact (speling 0,03–0,08 mm) over het hele matrijsoppervlak gegarandeerd is.
- Smeltfilter en zeefwisselaar onderhouden: Inspecteer hydraulische schuifplaten op smeltelekkage. Houd de frequentie van zeefwissels bij: een plotselinge stijging duidt op vervuiling in de voorgeschakelde foliewaslijn.
- Aandrijflijn en koppelingen: Controleer riemspanning, inspecteer flexibele koppelingsrubbers op scheurvorming en controleer het oliepeil via het peilglas van de tandwielkast.
- Smering volgens schema: Smeer motorlagers, druklagerpakketten en geleidingen van de snijwagen met hittebestendig lithiumcomplexvet volgens OEM-voorschrift.
- Vacuümontgassing reinigen: Reinig condensaatpotten, filters en ontgassingskanalen. Vluchtige monomeren en inktwassen condenseren in leidingen en veroorzaken poreuze pellets.
- Waterring-koelcircuit: Controleer bij waterring-pelletiseerders sproeiers op kalkaanslag, reinig dubbele mandfilters en houd de watertemperatuur onder de 45°C.
Maandelijkse checklist
Maandelijkse werkzaamheden omvatten diepere, data-gestuurde inspecties:
- Motorbelasting analyseren: Vergelijk stroomopname bij standaard debiet met inbedrijfstellingswaarden. Een stijging van 10–15% bij dezelfde kunststof wijst op cilinderslijtage of verstopte zeven.
- Verwarmingsbanden kalibreren: Meet het stroomverbruik per zone om doorgebrande weerstanden op te sporen die koude plekken veroorzaken.
- Speling tussen schroef en cilinder meten: Meet de radiale speling tussen schroefsteg en cilinderwand. Boven 0,6–0,8 mm leidt terugstroming van smelt tot oververhitting en capaciteitsverlies.
- Boutverbindingen natrekken: Trek trekstangen, flensbouten van de matrijs en bevestigingen van het snijsysteem aan met een gekalibreerde momentsleutel.
- Schakelkasten reinigen: Reinig ventilatiefilters, zuig stof af en inspecteer klemmenstroken met een warmtebeeldcamera om losse, oververhitte contacten tijdig te signaleren.
- Kritieke voorraad afstemmen: Controleer de veiligheidsvoorraad van messen, thermokoppels, keramische verwarmingselementen, breekplaten en filterzeven.
Onderhoudsmatrix voor kunststof pelletiseermachines
| Frequentie | Subsysteem / Onderdeel | Inspectietaak & acceptatiecriteria | Maatregel bij afwijking |
|---|---|---|---|
| Dagelijks | Matrijskop & snijinrichting | Controle op smelteresten; messpeling 0,03–0,08 mm | Reinigen met koperen schraper; mesdruk bijstellen |
| Dagelijks | Cilinder-verwarmingszones | PID-temperatuurcontrole (±2°C van instelwaarde) | Thermokoppel testen; defecte band vervangen |
| Wekelijks | Draaiende pelletiseermessen | Slijtage snijkant en afwezigheid van micro-bramen | Messen slijpen of keren; rondloop controleren |
| Wekelijks | Smeltfilter / zeefwisselaar | Drukverschil (ΔP) over de breekplaat monitoren | Zeef wisselen voor ΔP 25 bar overschrijdt |
| Wekelijks | Waterring-koelsysteem | Debiet (min. 15 m³/h) en temperatuur (<45°C) | Waterfilter reinigen; warmtewisselaar nazien |
| Maandelijks | Speling schroef en cilinder | Radiale speling meten met voelermaat of looddraad | Trend bijhouden; revisie plannen bij speling >0,8 mm |
| Maandelijks | Hoofdaandrijving / tandwielkast | Oliepeil, kleur en bedrijfstemperatuur (<75°C) | Olie analyseren; synthetische ISO VG 220/320 bijvullen |
| Maandelijks | Vacuümontgassingssysteem | Vacuümniveau (-0,08 tot -0,095 MPa); condensor | Vochtpotten reinigen; vacuümafdichtingen vernieuwen |
Vier bepalende factoren voor constante pelletkwaliteit
1. Mestoestand en snijgeometrie
Botte messen knijpen en vervormen de polymeerstreng in plaats van strak af te snijden. Dit leidt tot draadvorming, ongelijkmatig korrelgewicht en stof dat pneumatisch transport verstopt.
2. Smeltzuiverheid en breekplaatonderhoud
Onvolledige filtratie leidt tot verstopping van individuele matrijsgaten. De smelt stroomt daardoor met hogere snelheid door resterende gaten, wat forse gewichtsverschillen oplevert.
3. Nauwkeurigheid van temperatuurprofielen
Temperatuurschommelingen in de doseerzone veranderen de viscositeit. Te koude zones verhogen afschuifspanning en breken polymeren af; oververhitte zones veroorzaken plakkerige korrels.
4. Efficiënte ontgassing
Onvoldoende ontgassing sluit vocht, vluchtige stoffen en inkten op in het granulaat, wat resulteert in poreuze korrels met lage dichtheid die falen in extrusie of spuitgieten.
Veelvoorkomende fouten om te vermijden
- Draaien tot storing: Uitstellen van onderhoud veroorzaakt vrijwel altijd gevolgschade aan matrijsplaat en schroefpunt.
- Kleine vormafwijkingen negeren: Lichte draadvorming of stof is het vroegste waarschuwingssignaal van mechanische slijtage.
- De fabrikant alleen bij noodgevallen inschakelen: Periodieke preventieve controles verlengen de levensduur. De wereldwijde ondersteuning op locatie van Rumtoo helpt bij laserafstelling, trillingsmetingen en personeelstraining.
Belangrijke reserveonderdelen op voorraad
Voor standaard pelletiseerlijnen voor hard kunststof en foliecompacteersystemen omvat de minimale veiligheidsvoorraad:
- Sets snijmessen en montageschroeven
- Keramische verwarmingsbanden en J/K-thermokoppels
- Bronzen slijtplaten en afdichtingen voor hydraulische zeefwisselaars
- Druksensoren en digitale temperatuurvoelers
- Mechanische afdichtingen voor vacuümpompen
- Breekplaten en rvs filtergazen
Voor continu draaiende fabrieken is het raadzaam de dekking van reserveonderdelen en onderhoud tijdig voor piekdrukte te evalueren.
Veelgestelde vragen (FAQ)
Hoe vaak moeten pelletiseermessen gecontroleerd worden?
Visueel per ploeg tijdens reiniging van de snijkamer, en wekelijks met meetgereedschap. Bij abrasieve kunststoffen (zoals met mineralen gevulde folies) kan vervanging elke 72 tot 120 draaiuren nodig zijn.
Welke onderhoudsfout tast de pelletkwaliteit het snelst aan?
Messlijtage, zeefverstopping en temperatuurafwijkingen bij de matrijs veroorzaken binnen enkele minuten draadvorming en maatafwijkingen.
Wanneer moet externe ondersteuning ingeschakeld worden?
Bij terugkerende drukschommelingen, onverklaarbare motorbelasting of grote schroefrevisies. Het team van Rumtoo ondersteuning op locatie helpt de fabriekstoleranties en capaciteit te herstellen.
Wilt u een preventief onderhoudsplan op maat voor uw pelletiseermachine opstellen? Neem contact op met ons engineeringteam. Wij helpen u graag met slijtdelenplanning en onderhoudsstructuur.
- onderhoud pelletiseermachine
- checklist pelletiseren
- uptime recyclinglijn
- reserveonderdelen
- preventief onderhoud