· Rumtoo Engineering Team · Kaufratgeber · 4 Min. Lesezeit
Was ist ein Einschnecken-Pelletierer fuer PET-Flakes
Praxisleitfaden zu Einschnecken-Pelletierern fuer gewaschene PET-Flakes. Erklaert, wann sie gut funktionieren, wo ihre Grenzen liegen und was bei Trocknung, Filtration und Entgasung vor der Investition zu pruefen ist.
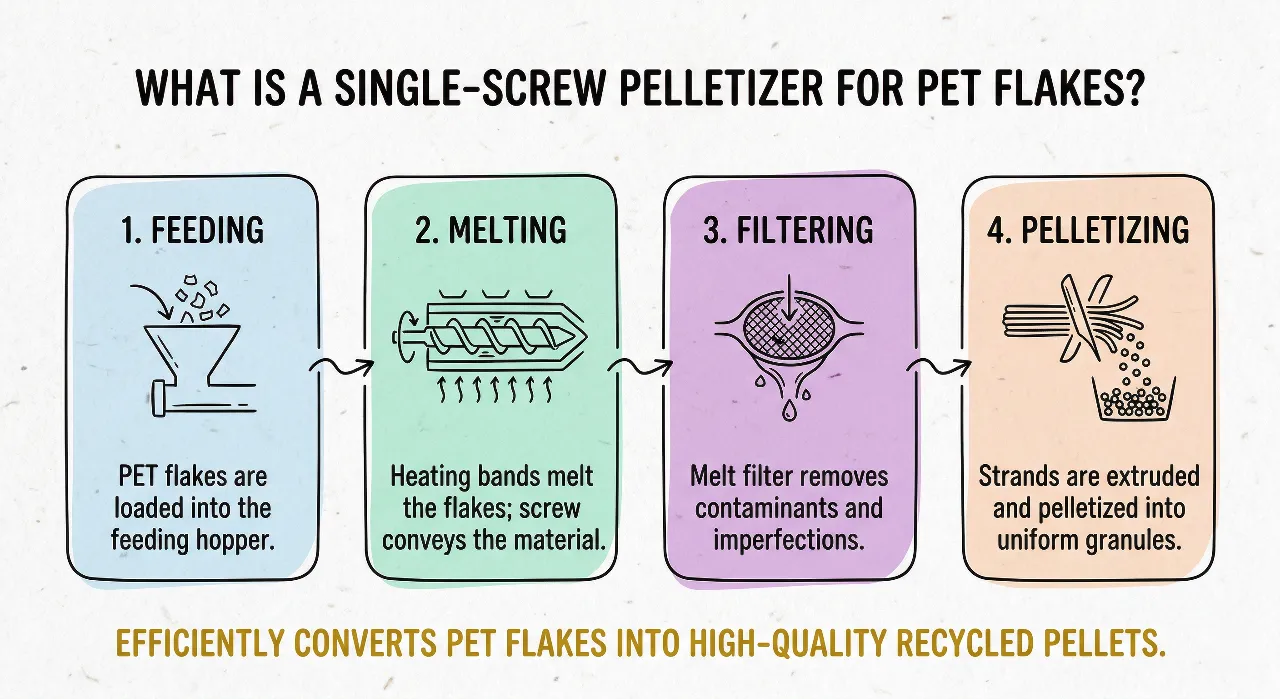
Ein Einschnecken-Pelletierer fuer PET-Flakes ist ein Extrusionssystem, das speziell dafuer ausgelegt ist, gewaschene Post-Consumer- oder Post-Industrial-PET-Flakes (Polyethylenterephthalat) aufzuschmelzen, zu homogenisieren, zu filtrieren, zu entgasen und zu gleichmaessigen Regranulaten zu verarbeiten. Fuer das richtige Ausgangsmaterial und definierte Endanwendungen stellt die Einschneckentechnologie eine der zuverlaessigsten und wirtschaftlichsten Loesungen dar. Bei unzureichend getrocknetem oder verunreinigtem Material wird sie jedoch schnell zum kostspieligen Engpass.
Bevor ein Pelletierer ausgewaehlt wird, muss sichergestellt sein, dass die vorgeschaltete Flake-Aufbereitung unter strenger Prozesskontrolle laeuft. Die PET-Flaschen-Waschanlage von Rumtoo deckt Sortierung, Heisswaesche und Trennung ab, waehrend unsere Pelletierlinie fuer Hartkunststoffe und Industrie-Doppelschneckenextruder zeigen, wie unterschiedliche Extrusionskonzepte auf spezifische Rezyklatmaerkte abgestimmt werden.
Wann Einschnecken-PET-Pelletierung technisch sinnvoll ist
Die Einschneckenextrusion behaelt in vielen Recyclingbetrieben ihre dominierende Stellung durch mechanische Robustheit, unkomplizierte Bedienung und deutlich geringere Investitionskosten (CAPEX). Sie liefert eine hervorragende Rendite unter folgenden Bedingungen:
- Sauberes, vorsortiertes Ausgangsmaterial: Die Flakes stammen aus sortenreinem Industrieabfall oder transparenten Getraenkeflaschen mit Fremdstoffanteilen unter 50 ppm.
- Praezise kontrollierte Eingangsfeuchte: Die Flakes werden vor dem Extrudereinlauf in einem Trockenluft- oder Infrarot-Kristallisationstrockner auf unter 50 ppm (0,005%) getrocknet.
- Gleichmaessiges Schuettgewicht: Flakes weisen eine homogene Korngroesse (typisch 8–12 mm) mit minimalem Feinanteil (<1%) auf, was einen stabilen Schwerkrafteinzug ohne Brueckenbildung sichert.
- Keine Compoundieraufgabe: Das Regranulat ist fuer Tiefziehfolien, Umreifungsbaender oder Stapelfasern bestimmt, nicht fuer hochgefuellte Masterbatches oder Glasfaser-Compounds.
In diesen Faellen bietet der Einschnecken-Pelletierer einfachere Wartungsablaeufe, guenstigere Verschleissteile und einen niedrigeren spezifischen Energieverbrauch (kWh/kg) als scherintensive Doppelschneckensysteme.
Warum die PET-Vorbehandlung wichtiger ist als die Motorleistung
PET reagiert bei Feuchtigkeit und Verunreinigungen weitaus empfindlicher als Polyolefine wie PE oder PP. Gelangt feuchtes PET in die Schmelzzone, fuehrt das Wasser bei Verarbeitungstemperaturen von 260–285°C zu rascher hydrolytischer Degradation. Die Esterbindungen der Polymerketten werden gespalten, wodurch die intrinsische Viskositaet (IV-Wert) von urspruenglich 0,78 dL/g auf unbrauchbare 0,60 dL/g einbricht.
Gemaess unserem Leitfaden zur Qualitaetskontrolle von Rezyklat-Flakes muessen vor dem Extrudereinlauf fuenf Kernparameter gesichert sein:
- Restfeuchte: <50 ppm fuer Standard-Einschneckenextruder (oder <100 ppm bei mehrstufigem Hochvakuum).
- PVC-Kontamination: Streng unter 50 ppm (ideal <20 ppm), da PVC bei PET-Schmelzetemperaturen Salzsaeure abspaltet, Schnecken korrodiert und die Schmelze verfaerbt.
- Feinanteile und Etikettenreste: Verbrannte Papier- oder Kleberreste setzen Schmelzefilter innerhalb von Minuten zu.
- Metallische Fremdkoerper: Selbst kleinste Metallpartikel koennen Bimetallzylinder zerkratzen und Pelletiermesser beschaedigen.
- Homogenes Schuettgewicht: Bei Schuettgewichten unter 280 kg/m³ sind Zwangszufuehrungen erforderlich, um Schmelzedruckschwankungen zu verhindern.
Vergleich: Einschnecken- vs. Doppelschnecken- vs. SSP-Systeme
| Parameter | Einschnecken-PET-Pelletierer | Gleichlaeufiger Doppelschneckenextruder | Direkt-Flake- / SSP-System |
|---|---|---|---|
| Zulaessige Eingangsfeuchte | ≤50 ppm (Vortrocknung noetig) | 50–200 ppm (bei Hochvakuum) | Reaktor-Hochvakuum online |
| IV-Wert-Verlust | -0,06 bis -0,10 dL/g | -0,03 bis -0,06 dL/g | Stabil oder erhoeht (+0,05 dL/g) |
| Typisches L/D-Verhaeltnis | 32:1 bis 36:1 | 40:1 bis 48:1 | 44:1 bis 52:1 |
| Vakuumentgasungsstufen | 1–2 Zonen (-0,09 MPa) | Mehrstufiges Hochvakuum (-0,096 MPa) | Kontinuierliches Tiefvakuum (<10 mbar) |
| Compoundierfaehigkeit | Nur Farb-Masterbatches | Hohe Fuellstoff- und Additivmengen | Spezialisierte Polymerisation |
| Primaere Anwendung | Umreifungsbaender, Tiefziehfolie | Spinnfasern, technische Bauteile | Food-Grade Bottle-to-Bottle |
| Investitionsaufwand (CAPEX) | Basis ($) | 1,6x – 2,2x ($$) | 3,5x – 6,0x ($$$$) |
| Spezifischer Energiebedarf | 0,28–0,35 kWh/kg | 0,38–0,48 kWh/kg | 0,45–0,60 kWh/kg |
Technische Kernbaugruppen einer modernen Einschnecken-PET-Linie
1. Barriereschnecke und Bimetallzylinder
PET erfordert eine schonende, thermisch gleichmaessige Plastifizierung. Spezielle Barriereschnecken mit Maddock-Mischteilen sorgen fuer homogene Schmelze ohne uebermaessige Scherung. Schleudergegossene Bimetallauskleidungen im Zylinder schuetzen gegen den abrasiven Verschleiss der harten PET-Flakes.
2. Mehrzonen-Vakuumentgasung
Fluessigkeitsring-Vakuumpumpen mit gekuehlten Kondensatabscheidern ziehen Restfeuchte und fluechtige Oligomere ab, bevor sie die Schmelzepumpe erreichen.
3. Kontinuierliche Schmelzefiltration
Doppelkolben- oder rotierende Siebwechsler mit Feinheiten von 80–150 Mesh (180–100 μm) sichern unterbrechungsfreien Betrieb. Automatische Rueckspuelsiebwechsler reinigen sich selbststaendig, ohne den Strangabriss zu riskieren.
4. Stranggranulierung oder Unterwasser-Heissabschlag
Wegen der niedrigen Schmelzefestigkeit von PET ist die automatische Wasserbad-Stranggranulierung oder eine temperaturgefuehrte Unterwassergranulierung (Wasser auf 60–75°C temperiert) erforderlich, um ein Einfrieren der Duesenbohrungen zu vermeiden.
Wo Einschneckensysteme an Grenzen stossen
Ein Einschnecken-Pelletierer ist nicht die richtige Wahl, wenn:
- Die Flakes unberechenbare Restfeuchte aufweisen und kein Budget fuer Trockensilos vorhanden ist.
- Stark verunreinigte Flakes mit schwankenden Polymeranteilen verarbeitet werden muessen.
- Eine direkte FDA/EFSA-Lebensmittelzulassung (Bottle-to-Bottle) ohne nachgeschalteten Solid State Polycondensation (SSP) Reaktor angestrebt wird.
- Hohe Anteile mineralischer Fuellstoffe eingearbeitet werden sollen.
In diesen Szenarien liefert ein Doppelschneckenextruder oder eine Neuausrichtung ueber unseren Projektplanungsleitfaden fuer PET-Waschanlagen deutlich bessere Resultate.
Fuenf Prueffragen an Maschinenhersteller vor dem Kauf
- Maximal zulaessige Eingangsfeuchte: Welche Flake-Feuchte wird garantiert, bevor der IV-Abfall 0,05 dL/g uebersteigt?
- Aktive Filterflaeche und Druckgrenze: Wie gross ist die aktive Siebflaeche (cm²) und bei welchem Differenzdruck (ΔP) schlaegt die Dichtung um?
- Spezifischer Energieverbrauch: Wie hoch ist der Gesamtstrombedarf (kWh pro Tonne Fertiggranulat) inklusive Nebenaggregaten?
- Vakuumniveau an der Schmelze: Welches Vakuumniveau (mbar) wird unter Volllast garantiert?
- Standzeitgarantie fuer Schnecke und Zylinder: Welche Legierungen und Haertetiefen werden fuer abrasiven Recyclingbetrieb garantiert?
Haeufig gestellte Fragen (FAQ)
Kann ein Einschneckenextruder feuchte PET-Flakes ohne Trocknung verarbeiten?
Nein. Standard-Einschneckenextruder koennen feuchte PET-Flakes (>0,5% Feuchte) nicht ohne schweren IV-Verlust und Schaumbildung verarbeiten. Eine Vortrocknung auf <50 ppm ist zwingend erforderlich.
Wie stark sinkt der IV-Wert bei der Einschneckengranulierung?
Bei getrocknetem Material (<50 ppm) und schonender Schneckengeometrie liegt der IV-Abfall bei moderaten 0,05 bis 0,08 dL/g. Ohne Trocknung betraegt der Abfall ueber 0,20 dL/g.
Welche Granulierart ist fuer PET empfehlenswert?
Fuer Einschneckenlinien bis 800 kg/h ist die Wasserbad-Stranggranulierung bewaehrt und wirtschaftlich. Ab 1.000 kg/h bieten geschlossene Unterwassergranulierungen hoehere Prozesssicherheit und gleichmaessige Kugelform.
Wenn Sie pruefen moechten, ob ein Einschnecken-Pelletierer fuer Ihre PET-Flakes die wirtschaftlichste Loesung ist, kontaktieren Sie unser Ingenieurteam. Rumtoo unterstuetzt Sie bei der Materialanalyse und Gesamtanlagenplanung.
- einschnecken pelletierer
- pet flakes pelletierung
- pet recycling
- rigide pelletierlinie
- recycling extrusion